Logo
MANUFACTURING IMPROVEMENT MADE EASY BY VORNE

Reducir y evitar el tiempo de inactividad de las máquinas

La gran idea
El primer paso para reducir de forma eficaz el tiempo de inactividad en la fabricación consiste en establecer normas de medición coherentes y garantizar que el tiempo de inactividad se registre en el punto de cuello de botella del proceso. A continuación, se pueden aplicar estrategias de resultados rápidos, como facilitar datos en tiempo real sobre el tiempo de inactividad a los operarios, pedirles que indiquen los motivos de cada incidente de inactividad y abordar las principales causas del tiempo de inactividad.

¿Qué es el tiempo de inactividad de la maquinaria?

El tiempo de inactividad de una máquina es el tiempo acumulado durante el cual el proceso de fabricación se detiene debido a un incidente imprevisto (por ejemplo, un fallo del motor). Aunque el tiempo de inactividad se asocia con mayor frecuencia a fallos en los equipos (averías), en realidad abarca cualquier incidente imprevisto que provoque la interrupción del proceso de fabricación. Por ejemplo, el tiempo de inactividad puede deberse a problemas con los materiales, a la falta de operarios o a un mantenimiento no programado. El denominador común es que, aunque la producción esté programada, el proceso no se está llevando a cabo debido a una parada no planificada.

¿Qué es una parada planificada?

Por el contrario, una parada planificada es cualquier situación en la que el proceso no está disponible para funcionar debido a una actividad planificada con antelación, como un cambio de producción o un mantenimiento programado.

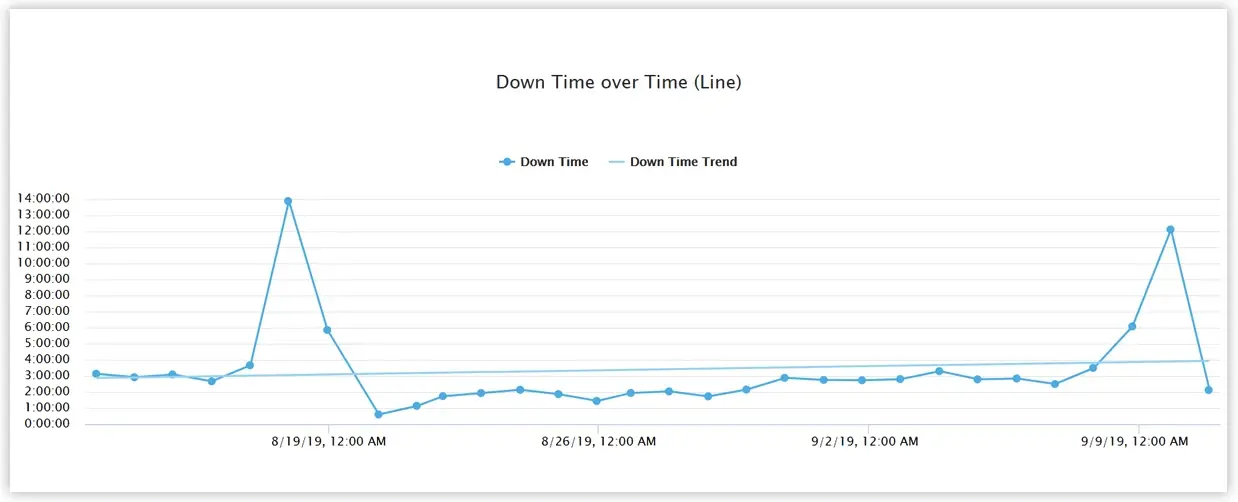
Gráfico lineal que muestra el tiempo de inactividad a lo largo de un periodo de tiempo con una línea de tendencia.
El seguimiento del tiempo de inactividad (es decir, el tiempo de parada no planificado) junto con la información sobre tendencias ofrece una visión mucho más clara del impacto de las medidas de mejora específicas. En este ejemplo, la tendencia es excelente, ya que una medida de mejora aplicada en la etiquetadora durante los últimos días ha resultado muy eficaz y ha reducido drásticamente el tiempo de inactividad.

Cómo medir el tiempo de inactividad

Para medir el tiempo de inactividad con precisión, es importante establecer un criterio claramente definido y aplicarlo de forma coherente (a lo largo del tiempo y en todos los equipos). Resulta especialmente importante diferenciar entre el tiempo de inactividad (una pérdida de disponibilidad del OEE) y las pequeñas paradas (una pérdida de rendimiento del OEE). Una buena forma de hacerlo es establecer un umbral temporal que diferencie entre el tiempo de inactividad y las pequeñas paradas, partiendo de la idea de que debe registrarse el motivo de cada caso de tiempo de inactividad, mientras que no se espera que se registre el motivo de cada pequeña parada (por ejemplo, flujo obstruido, atasco, alimentación incorrecta, sensor bloqueado, limpieza o comprobación). Este umbral basado en el tiempo puede basarse en tiempo absoluto o en tiempo relativo.

Cómo calcular el tiempo de inactividad

Para el tiempo de inactividad, recomendamos la siguiente definición sencilla basada en el tiempo absoluto:

Los incidentes de tiempo de inactividad son paradas no planificadas lo suficientemente largas como para que se asigne un motivo a cada una de ellas. En la práctica, definimos el tiempo de inactividad como cualquier parada no planificada que dure cinco minutos o más.

Una definición alternativa, basada en el tiempo relativo, integra el tiempo de ciclo ideal (el tiempo mínimo teórico para producir una pieza) en la definición. Por ejemplo:

Los eventos de tiempo de inactividad son paradas no planificadas que duran más de 100 ciclos de fabricación (es decir, que son 100 veces más largas que el tiempo de ciclo ideal).


Efectos del tiempo de inactividad en la productividad de la fabricación

Para la mayoría de los fabricantes, el tiempo de inactividad es la principal causa de pérdida de tiempo de producción. Se le presta mucha atención, ya que los fallos y averías de los equipos son muy evidentes (no hay nada más frustrante que ver cómo los equipos de fabricación permanecen inactivos). A pesar de lo evidentes que son los tiempos de inactividad, un número sorprendente de empresas subestiman considerablemente su duración real, especialmente cuando los calculan a ojo o los registran manualmente cada vez que se producen. Afortunadamente, se trata de un problema fácil de solucionar (mediante una sencilla automatización, tal y como se describe más adelante).

Si tu proceso de fabricación incluye varios equipos (como, por ejemplo, en una línea de envasado), es muy importante centrar la atención en el cuello de botella del proceso. En concreto, céntrate en el tiempo de inactividad:

  • En el propio cuello de botella (por ejemplo, en una línea de embotellado, el cuello de botella suele ser la llenadora)
  • En los equipos situados aguas arriba que se averían y privan de materia prima al cuello de botella
  • En los equipos situados más adelante en la cadena que, al averiarse, bloquean el cuello de botella

Centrar los esfuerzos de mejora en el cuello de botella garantiza un uso óptimo de los recursos y es la vía más directa para mejorar la productividad y la rentabilidad.

Desde la perspectiva de la Eficacia Global de los Equipos (OEE) y la Eficacia Total de los Equipos (TEEP), el tiempo de inactividad se considera una «pérdida de disponibilidad». Desde la perspectiva de las Seis Grandes Pérdidas, el tiempo de inactividad se considera una «parada no planificada».

Buenas prácticas para evitar y reducir el tiempo de inactividad en la industria manufacturera

La mejor práctica definitiva para evitar y reducir el tiempo de inactividad es el Mantenimiento Productivo Total (TPM). El TPM hace hincapié en el mantenimiento proactivo y preventivo para maximizar la eficiencia operativa de los equipos. Desdibuja la distinción entre las funciones de producción y mantenimiento al poner un gran énfasis en capacitar a los operarios para que mantengan sus propios equipos. El TPM cuenta con numerosos elementos: 5S, mantenimiento autónomo, mantenimiento planificado, integración de la calidad, mejora focalizada, gestión de nuevos equipos, formación, educación, seguridad y muchos más. De hecho, tanto el OEE como las «Seis Grandes Pérdidas» tienen su origen en el ámbito del TPM.

La implantación del TPM es una tarea de gran envergadura que requiere un alto nivel de apoyo por parte de los altos cargos de una organización. Si actualmente no dispones de los recursos necesarios para comprometerte con un programa de TPM, aquí tienes cuatro buenas prácticas contrastadas que resultan muy eficaces como soluciones rápidas para reducir el tiempo de inactividad.

Cómo reducir el tiempo de inactividad de las máquinas

Cuatro estrategias muy eficaces para reducir el tiempo de inactividad son:

  1. Automatizar el seguimiento del tiempo de inactividad para mayor precisión
  2. Clasificar los tiempos de inactividad según sus causas
  3. Mostrar los tiempos de inactividad en tiempo real
  4. Abordar primero las principales causas del tiempo de inactividad

1. Automatizar el seguimiento del tiempo de inactividad para garantizar la precisión

Problema: No estamos seguros de que nuestras cifras de tiempo de inactividad sean precisas. Como resultado, cuando analizamos nuestras pérdidas, no sabemos si estamos trabajando en lo que realmente importa.

Estrategia: Sustituir el seguimiento manual de los tiempos de inactividad por uno automatizado (realizar el seguimiento basándose en los datos del equipo, en lugar de en las hojas de registro de los operarios).

Solución: XL detecta automáticamente el tiempo de inactividad utilizando una única entrada de su equipo (normalmente un sensor ya existente que cuenta piezas o ciclos del equipo). XL registra cada evento de inactividad con una precisión inferior al segundo. El panel de control de XL muestra el tiempo de inactividad en tiempo real en la planta de producción y XL proporciona información sobre el tiempo de inactividad a los empleados en cualquier lugar mediante tecnología patentada y su servidor web integrado.

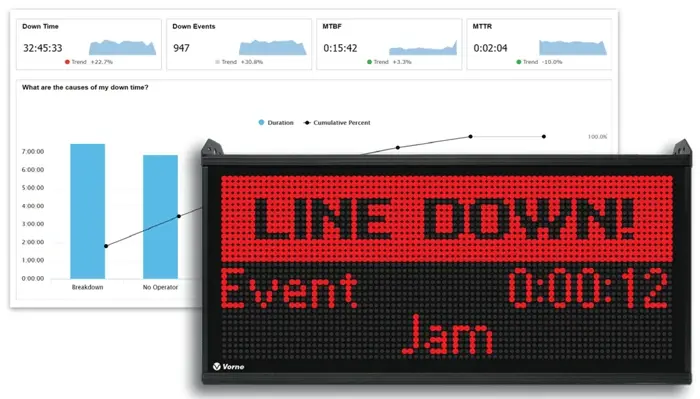
Informe de tiempo de inactividad con indicadores clave de rendimiento (KPI) y un diagrama de Pareto detrás de un marcador que muestra la línea de inactividad.
Cada vez que la línea sufre una parada no programada, el marcador XL cambia automáticamente a una pantalla de tiempo de inactividad. Además, registra cada incidente de tiempo de inactividad y ofrece informes a través del navegador.

2. Clasificar el tiempo de inactividad según los motivos

Problema: Tenemos dificultades para priorizar las medidas de mejora porque no disponemos de información suficiente sobre por qué nuestros equipos no están en funcionamiento.

Estrategia: Registrar los motivos de cada incidente de tiempo de inactividad.

Solución: Es fundamental registrar el motivo de cada caso de inactividad para poder priorizar las medidas. XL lo hace muy fácil: basta con introducir los motivos de inactividad y XL genera automáticamente una hoja de códigos de barras. Los operarios escanean los códigos de barras para indicar los motivos de cada caso de inactividad y XL «asigna» automáticamente los motivos al caso correspondiente. Recomendamos empezar de forma sencilla: no más de 25 motivos, uno de los cuales debería ser «Todas las demás pérdidas».

Como buena práctica, asegúrate de que cada motivo sea claro (cuando se contemple en el contexto de los demás motivos) y describa un síntoma (en lugar de intentar diagnosticar una causa raíz). Elimina los motivos que rara vez se utilicen y añade otros según sea necesario para garantizar que «Todas las demás pérdidas» no figure entre las diez principales pérdidas.

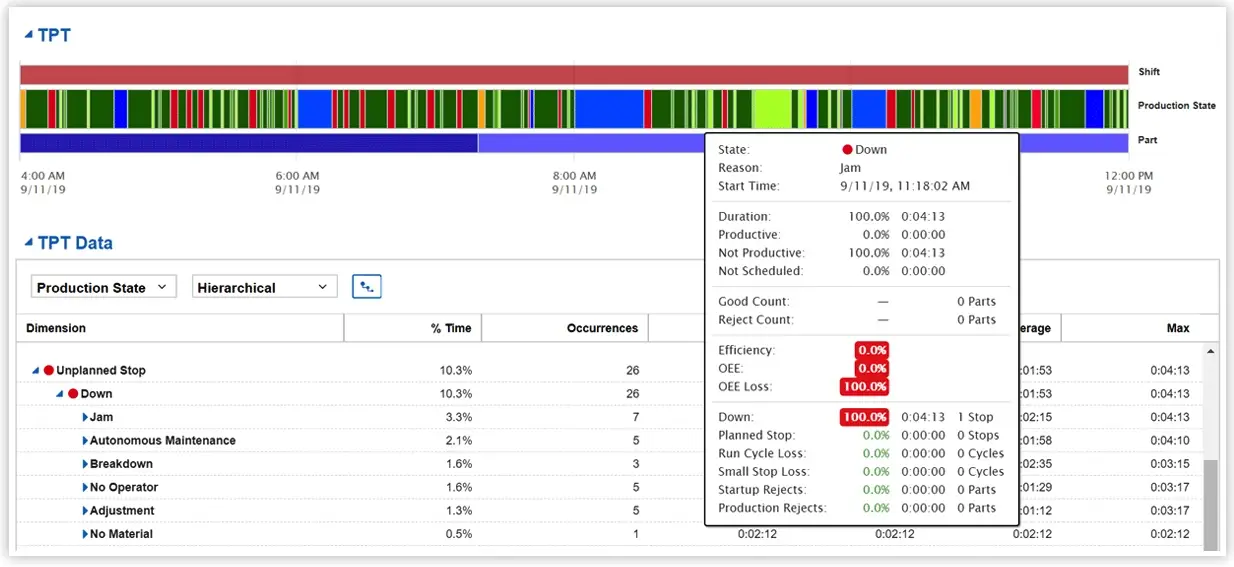
Informe de paradas con un cronograma de producción completo.
La «Total Production Timeline™» muestra de forma visual los incidentes de inactividad (en rojo) y los agrupa automáticamente por motivo en cualquier periodo de tiempo seleccionado (la tabla «Timeline Events»).

3. Detectar los tiempos de inactividad en tiempo real

Problema: Contamos con varias líneas de producción, por lo que nos resulta difícil saber dónde centrar nuestra atención. Disponemos de informes sobre lo que ha ocurrido en el pasado, pero queremos saber cuáles son nuestros mayores problemas en este momento, para poder solucionarlos antes de que afecten a nuestras cifras de este mes.

Estrategia: Crear un panel de control que muestre el estado instantáneo «en este preciso momento» de toda la planta (incluidas las líneas que están paradas).

Solución: XL realiza un seguimiento del estado actual de cada activo de producción supervisado. Se puede mostrar cualquier combinación de métricas en tiempo real para ofrecerte el contexto que necesites para una toma de decisiones eficaz. La información se puede visualizar de forma jerárquica (por ejemplo, por departamento) y se utilizan colores para indicar el estado en tiempo real de cada activo de producción.

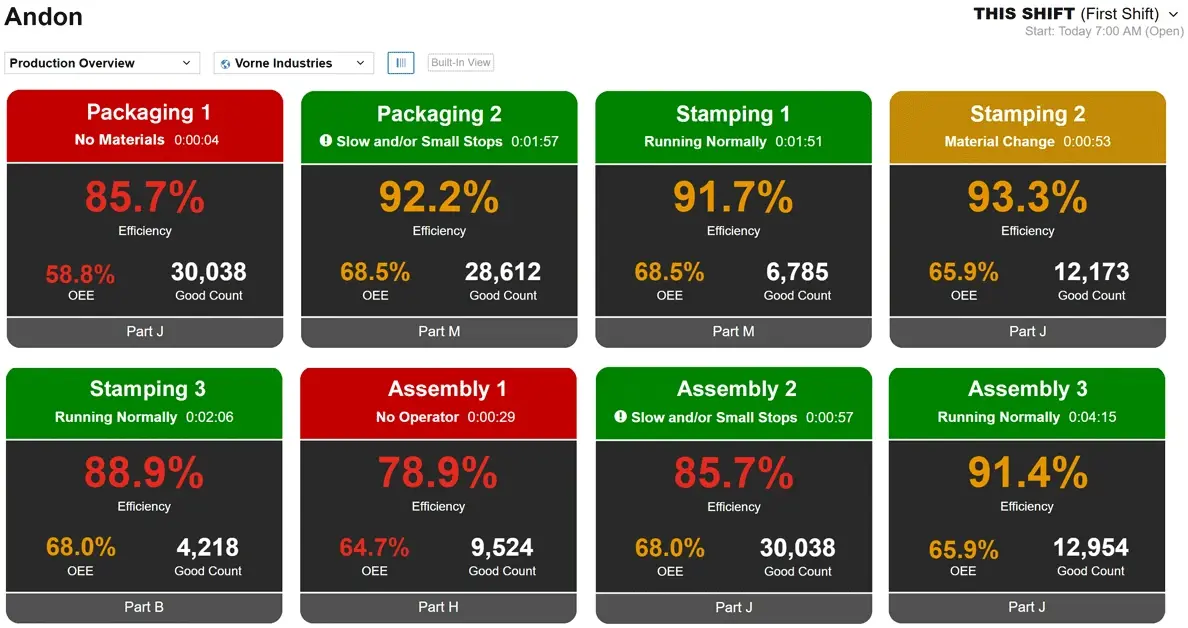
Informe de paradas con ocho andons, dos de los cuales están fuera de servicio.
La sección «Toda la producción» muestra el estado en tiempo real de tus equipos. En este ejemplo, se aprecia de inmediato que la línea 1 y la línea 3 están paradas y que, además, su rendimiento es muy inferior al de la línea 2 y la línea 4. ¿En qué deberías centrar tu atención?

4. Abordar primero las principales causas del tiempo de inactividad

Problema: Ahora que estamos realizando un seguimiento preciso de nuestro tiempo de inactividad (con sus causas), queremos un enfoque sencillo pero sistemático para reducirlo.

Estrategia: Utiliza la información sobre las principales pérdidas para abordar de forma sistemática las principales causas de inactividad.

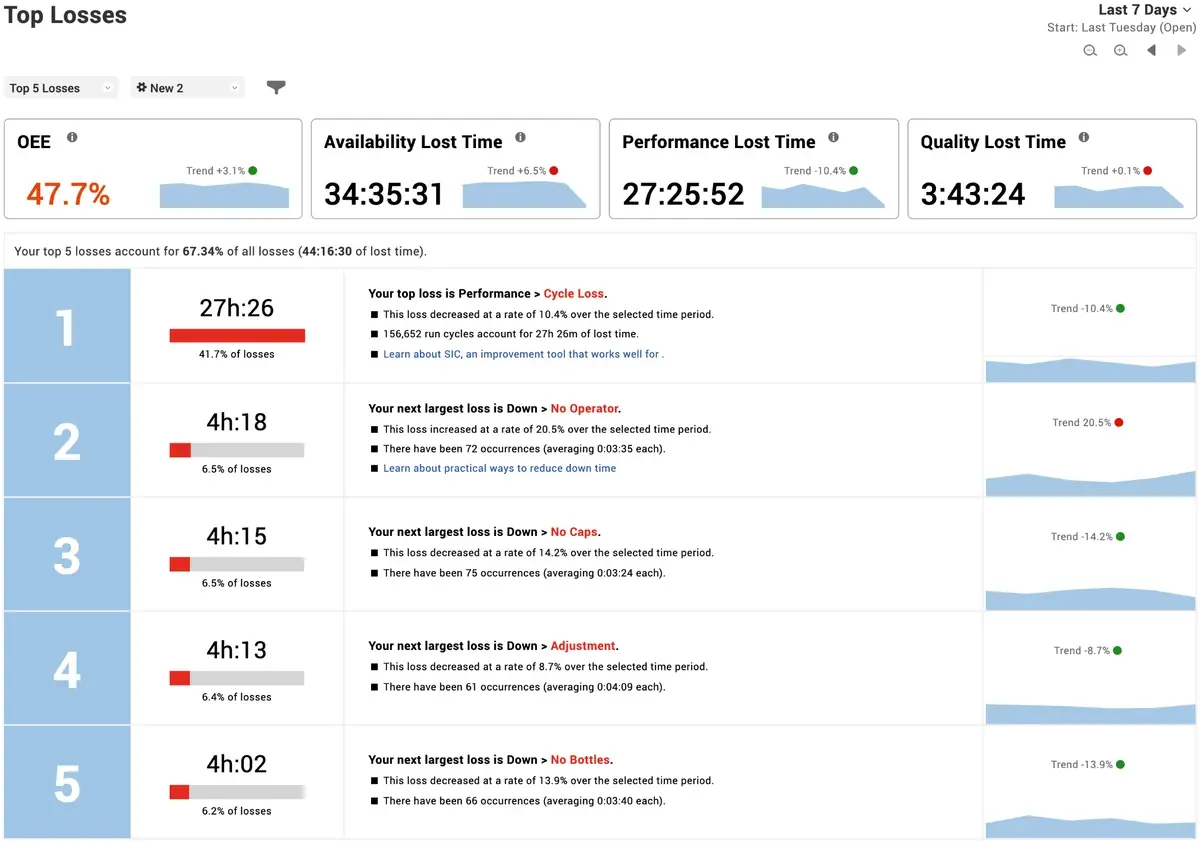
Solución: XL ofrece informes detallados y una visión clara de dónde se está perdiendo más productividad. Utiliza el informe «Pérdidas más importantes» para identificar qué motivo de inactividad debes abordar a continuación. A continuación te explicamos cómo:

  • Establece el intervalo de fechas en «Últimos 30 días».
  • Establece la vista en el turno correspondiente.
  • Identifica una de las cinco principales causas de pérdida en la que el equipo confíe que puede mejorar.
  • Acordad un objetivo de mejora y los recursos externos necesarios para alcanzarlo.

Cuelga el informe en la zona de trabajo. Revisa el progreso supervisando la información de «Principales pérdidas».

Informe de las principales pérdidas con indicadores clave de rendimiento (KPI) que muestran la OEE, el tiempo perdido por indisponibilidad, el tiempo perdido por rendimiento y el tiempo perdido por calidad, junto a una lista de las 5 principales pérdidas clasificadas según el tiempo perdido.
«Top Losses» ofrece una gran cantidad de información y análisis de tal forma que permite a tus empleados centrarse realmente en los factores que más afectan a la productividad.
¿Qué incluye su prueba gratuita de 90 días?
Informe Andon
VORNE XL | Funciona con cualquier máquina y cualquier proceso, listo para usarAutoinstalación rápida y sencilla | KPI precisos y en tiempo real desde el primer momentoPruebe XL GRATIS hoy
EMPEZAR