Rendimiento total efectivo de los equipos (TEEP)

¿Qué es el rendimiento efectivo total de los equipos (TEEP)?
El TEEP (rendimiento efectivo total de los equipos) es un indicador que ayuda a los fabricantes a encontrar las formas más rentables de aumentar la producción. En el contexto de su relación con el OEE, el TEEP y otros indicadores relacionados, como la utilización, también pueden ayudar a responder preguntas habituales en el sector manufacturero, tales como:
- «¿Se considera un descanso como tiempo de inactividad?»
- «¿Debería invertir en más maquinaria o programar turnos extra?»
Dado que el TEEP tiene en cuenta el tiempo no programado, también puede ayudar a determinar:
- si puedes aprovechar mejor tu equipamiento actual durante todo el tiempo disponible, o
- si es el momento de ampliar o actualizar su equipo actual.
¡Sigue leyendo para descubrir cómo TEEP puede ayudar a tu empresa a comprender mejor el uso del tiempo de fabricación!
¿En qué se diferencia el TEEP del OEE?
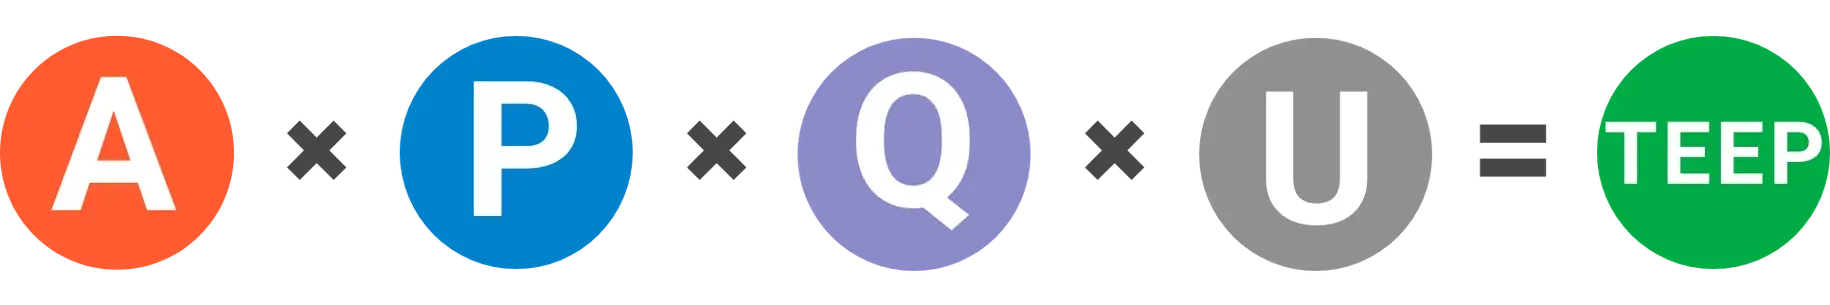
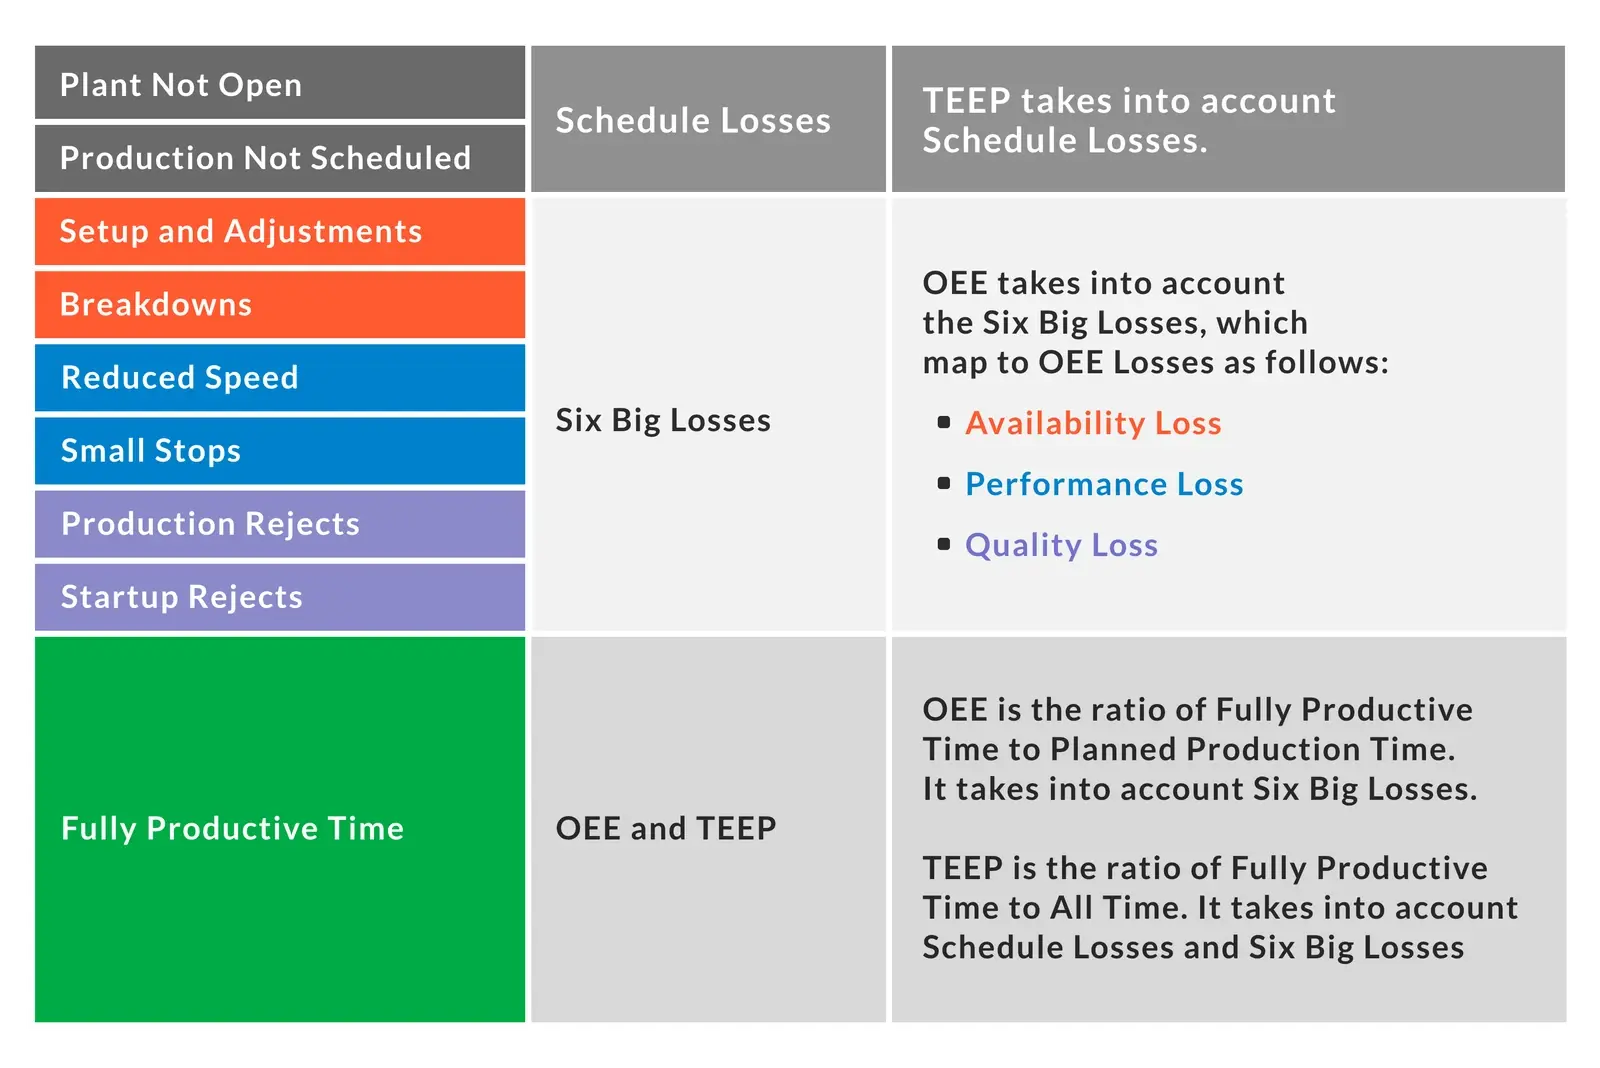
El OEE se centra en las pérdidas durante el tiempo de producción planificado y se calcula como Disponibilidad * Rendimiento * Calidad. El TEEP añade la Utilización a esa ecuación (A * P * Q * U), desplazando el enfoque hacia cómo se puede aumentar el rendimiento aprovechando el tiempo no programado con el equipo existente. Para explicarlo de forma sencilla:
- El OEE se centra en el tiempo de producción planificado (tiempo de funcionamiento, tiempo de inactividad, paradas planificadas como los cambios de serie, etc.). Responde a la pregunta: «Cuando tenemos programado producir, ¿lo hacemos bien?».
- El TEEP se centra en todo el tiempo, incluido aquel en el que no hay producción programada (pausas/almuerzos, ausencias de turno, reuniones, traspasos de turno, etc.). Responde a la pregunta: «¿Qué porcentaje del tiempo total es plenamente productivo?». A veces se hace referencia a ello como «sacar a la luz tu “fábrica oculta”».
Es importante señalar que, dado que los descansos son periodos de tiempo durante los cuales no está programado que la línea esté en funcionamiento, no se consideran tiempo de inactividad. Por lo tanto, no suponen una pérdida de disponibilidad ni son un componente del OEE; más bien, constituyen una pérdida de programación y un componente del TEEP.
Ahora que las diferencias entre el OEE y el TEEP están claras, profundicemos en cómo puedes utilizarlos para tomar decisiones relativas a la productividad de la fabricación.
¿Cómo puedo sacar el máximo partido a mi equipamiento actual dentro del turno?
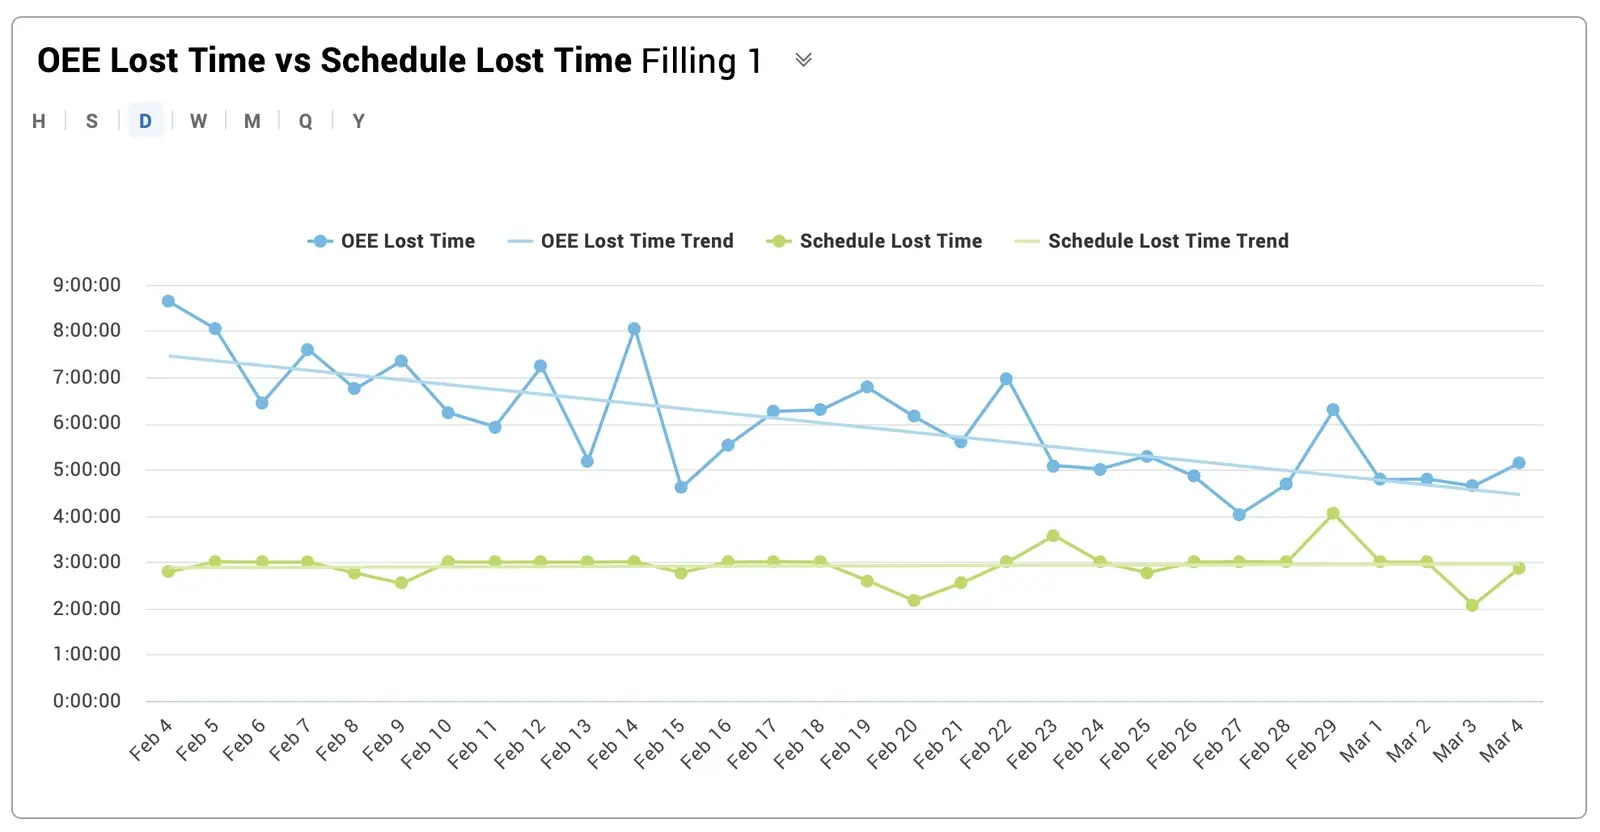
Tanto el TEEP como el OEE revelan si estás dejando pasar oportunidades de producir más durante el turno (pérdida de programación y pérdida de OEE, respectivamente).
Resiste la tentación de ampliar tu capacidad añadiendo horas extras, turnos o maquinaria antes de comprender a fondo tus pérdidas actuales dentro del turno. Añadir recursos primero podría significar que simplemente estás agravando un problema; básicamente, repitiendo las mismas malas prácticas en maquinaria adicional.
Es esencial medir con precisión las tres pérdidas de OEE (o, mejor aún, las Seis Grandes Pérdidas). En cualquier caso, para disponer de datos precisos y exhaustivos sobre las pérdidas, es importante automatizar la recopilación de datos.

Una vez que disponen de los datos de un sistema como Vorne XL, muchos fabricantes se sorprenden al comprobar que sus equipos pueden funcionar a mayor velocidad de lo que creían posible, debido a estudios de tiempos obsoletos o a las mejoras introducidas en la línea a lo largo del tiempo. Otros han descubierto que las pequeñas paradas pueden estar lastrando su rendimiento en términos de OEE. Este tipo de pérdidas suelen pasar desapercibidas, ya que son mucho menos evidentes que los tiempos de inactividad.
Si necesitas aumentar la producción, puedes hacerlo de dos maneras:
- Puedes centrarte en el OEE aumentando la velocidad, reduciendo las paradas o mejorando la calidad.
- Como alternativa, puedes centrarte en el TEEP ampliando el tiempo de funcionamiento dentro del turno (convirtiendo el tiempo no programado en tiempo de funcionamiento).
Ten en cuenta los puntos fuertes de tu equipo para decidir dónde tienes mayor potencial de mejora. Por ejemplo, ¿sería más fácil para tu equipo satisfacer el exceso de demanda reduciendo los tiempos de cambio de serie, aumentando la velocidad de la línea o escalonando los descansos de los operarios? Deja que la lógica y los datos guíen tus decisiones.

El tiempo perdido en la programación suele pasarse por alto. Sin embargo, revela un potencial adicional de tiempo de producción. Por ejemplo:
- El tiempo dedicado a descansos y comidas, durante el cual se pueden solapar o escalonar los horarios de los operarios para mantener las líneas en funcionamiento
- Reuniones de inicio de turno que pueden reorientarse y condensarse (por ejemplo, de 15 a 10 minutos)
- Las paradas entre turnos, que pueden transformarse en traspasos de turno fluidos
- El tiempo de calentamiento de los equipos al inicio del primer turno, que puede eliminarse si un miembro del equipo llega antes para preparar la línea

¿Cómo puedo aprovechar mi maquinaria actual fuera del turno?
Una vez que hayas evaluado tus opciones para ampliar la producción dentro del turno, quizá decidas buscar fuera de él formas de aumentar tu capacidad. Aprovechar tu equipamiento actual fuera del turno sale del ámbito del OEE y entra de lleno en el ámbito del TEEP.
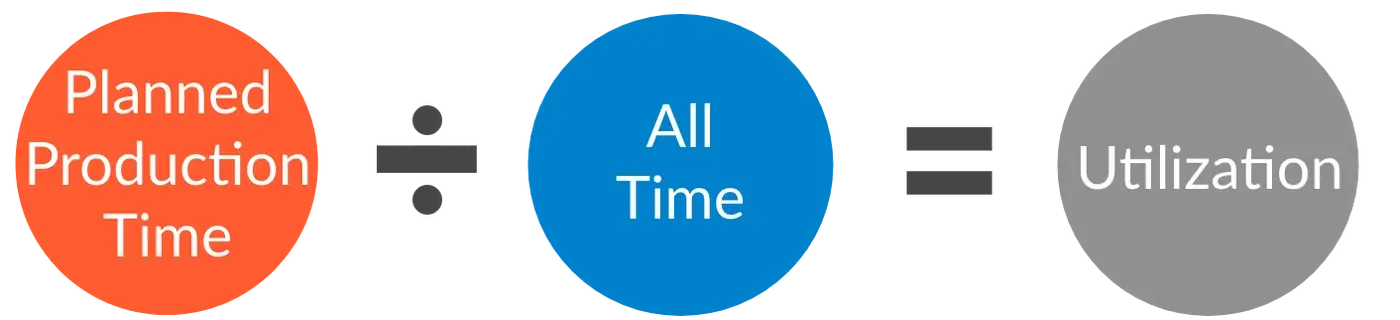
Recomendamos analizar la utilización, que se calcula dividiendo el tiempo de producción previsto entre el tiempo total. La utilización muestra qué porcentaje de tiempo se dedica a la producción. Si tienes dos turnos de ocho horas cinco días a la semana, tu utilización tiene un límite máximo del 48 %. En realidad, probablemente sería incluso inferior, a menos que superpongas los horarios de los operarios, ya que los descansos restan tiempo al tiempo de producción planificado y reducen la utilización.
Puede utilizar la utilización como herramienta para ayudarle a elegir entre las distintas opciones para aumentar la producción. Por ejemplo, si tiene dificultades para cumplir los objetivos de producción y acaba teniendo una línea programada regularmente para trabajar horas extras, puede analizar el coste de esto en comparación con la contratación de personal para un turno adicional.
¿Tengo que comprar maquinaria nueva?
Si aún así no consigues alcanzar tus objetivos de producción optimizando la producción tanto dentro como fuera del turno, quizá sea el momento de plantearte la compra de nuevo equipamiento. No obstante, te recomendamos que te asegures de recopilar datos precisos y exhaustivos antes de tomar esa decisión.
Hemos visto casos en los que los equipos asumían erróneamente que su maquinaria estaba ajustada en un equilibrio ideal entre el ritmo de producción y la pérdida de calidad, por lo que, para satisfacer la demanda, invirtieron en maquinaria nueva. Más tarde, cuando empezaron a recopilar datos precisos y exhaustivos sobre el tiempo de ciclo y la pérdida de calidad, se dieron cuenta de que tenían ante sí una solución mucho mejor: aprovechar la velocidad infrautilizada de las máquinas con las que ya contaban. Las empresas suelen tener una idea bastante clara (aunque no del todo precisa) del tiempo de inactividad y la pérdida de calidad, pero rara vez comprenden plenamente las implicaciones de la pérdida de rendimiento y, a menudo, no analizan en profundidad las pérdidas de programación.
Un último consejo rápido. Gran parte de esa misma información «oculta», especialmente las métricas de rendimiento del OEE, como los ciclos lentos y las pequeñas paradas, resulta inestimable a la hora de especificar y validar nuevos equipos.