Réduire et éviter les temps d'arrêt des machines

Qu'est-ce qu'un temps d'arrêt machine ?
Le temps d'arrêt d'une machine correspond au temps cumulé pendant lequel votre processus de fabrication est interrompu en raison d'un événement imprévu (par exemple, une panne de moteur). Bien que le temps d'arrêt soit le plus souvent associé à des défaillances d'équipement (pannes), il englobe en réalité tout événement imprévu entraînant l'arrêt de votre processus de fabrication. Par exemple, un temps d'arrêt peut être provoqué par des problèmes liés aux matières premières, un manque d'opérateurs ou une maintenance imprévue. Le point commun est que, bien que la production soit programmée, le processus ne fonctionne pas en raison d'un arrêt imprévu.
Qu’est-ce qu’un arrêt planifié ?
À l’inverse, un arrêt planifié désigne tout événement au cours duquel le processus ne peut pas fonctionner en raison d’une activité prévue à l’avance, telle qu’un changement de série ou une maintenance programmée.

Comment mesurer les temps d'arrêt
Afin de mesurer avec précision les temps d'arrêt, il est important de définir une norme claire, puis de l'appliquer de manière cohérente (dans le temps et pour l'ensemble des équipements). Il est particulièrement important de distinguer les temps d'arrêt (une perte de disponibilité de l'OEE) des petits arrêts (une perte de performance de l'OEE). Une bonne méthode consiste à définir un seuil temporel permettant de distinguer les temps d’arrêt des petits arrêts, en partant du principe qu’une cause doit être enregistrée pour chaque événement de temps d’arrêt, alors qu’il n’est pas nécessaire d’enregistrer une cause pour chaque petit arrêt (par exemple : obstruction du flux, bourrage, mauvaise alimentation, capteur bloqué, nettoyage, vérification). Ce seuil temporel peut être basé sur un temps absolu ou un temps relatif.
Comment calculer les temps d’arrêt
Pour les temps d’arrêt, nous recommandons la définition simple suivante, basée sur le temps absolu :
Les temps d’arrêt sont des arrêts imprévus suffisamment longs pour que l’on attribue une cause à chaque occurrence. En pratique, nous définissons un temps d’arrêt comme tout arrêt imprévu d’une durée de cinq minutes ou plus.
Une autre définition, basée sur le temps relatif, intègre le temps de cycle idéal (le temps minimum théorique nécessaire pour produire une pièce) dans la définition. Par exemple :
Les temps d’arrêt sont des arrêts imprévus qui durent plus de 100 cycles de fabrication (c’est-à-dire qui sont 100 fois plus longs que le temps de cycle idéal).

Impact des temps d'arrêt sur la productivité industrielle
Pour la plupart des industriels, les temps d’arrêt constituent la principale source de perte de temps de production. Ils font l’objet d’une attention particulière, car les pannes et défaillances des équipements sont très visibles (rien n’est plus frustrant que de voir des équipements de production à l’arrêt). Malgré cette visibilité, un nombre étonnant d’entreprises sous-estiment considérablement la durée réelle de leurs temps d’arrêt, en particulier lorsqu’elles les estiment ou les enregistrent manuellement à chaque occurrence. Heureusement, ce problème est facile à résoudre (grâce à une automatisation simple, comme décrit plus loin).
Si votre processus de fabrication fait intervenir plusieurs équipements (comme c'est le cas dans une ligne d'emballage), il est très important de se concentrer sur le goulot d'étranglement du processus. Concentrez-vous en particulier sur les temps d'arrêt :
- Au niveau du goulot d'étranglement lui-même (par exemple, sur une ligne d'embouteillage, le goulot d'étranglement est souvent la remplisseuse)
- Au niveau des équipements en amont qui tombent en panne et privent le goulot d’étranglement de matière première
- Au niveau des équipements en aval qui, en cas de panne, bloquent le goulot d'étranglement
Concentrer les efforts d’amélioration sur le goulot d’étranglement garantit une utilisation optimale des ressources et constitue la voie la plus directe vers une amélioration de la productivité et de la rentabilité.
Du point de vue du taux de rendement global (OEE) et du taux de rendement total des équipements (TEEP), les temps d’arrêt sont considérés comme une perte de disponibilité. Du point de vue des six grandes pertes, les temps d’arrêt sont considérés comme un arrêt imprévu.
Bonnes pratiques pour éviter et réduire les temps d'arrêt dans le secteur industriel
La meilleure pratique par excellence pour éviter et réduire les temps d’arrêt est la Maintenance productive totale (TPM). La TPM met l’accent sur la maintenance proactive et préventive afin d’optimiser l’efficacité opérationnelle des équipements. Elle estompe la distinction entre les rôles de la production et de la maintenance en accordant une grande importance à l’autonomisation des opérateurs pour qu’ils assurent eux-mêmes la maintenance de leurs équipements. La TPM comporte de nombreux éléments : les 5S, la maintenance autonome, la maintenance planifiée, l’intégration de la qualité, l’amélioration ciblée, la gestion des nouveaux équipements, la formation, l’éducation, la sécurité, et bien d’autres encore. En effet, tant le Taux de Rendement Global (OEE) que les « Six Grandes Pertes » trouvent leur origine dans l’univers de la TPM.
La mise en œuvre du TPM est une tâche de grande envergure qui nécessite un soutien important de la part de la direction d’une organisation. Si vous ne disposez pas actuellement des ressources nécessaires pour vous engager dans un programme TPM, voici quatre bonnes pratiques éprouvées qui s’avèrent très efficaces pour obtenir des résultats rapides en matière de réduction des temps d’arrêt.
Comment réduire les temps d'arrêt des machines
Voici quatre stratégies très efficaces pour réduire les temps d'arrêt :
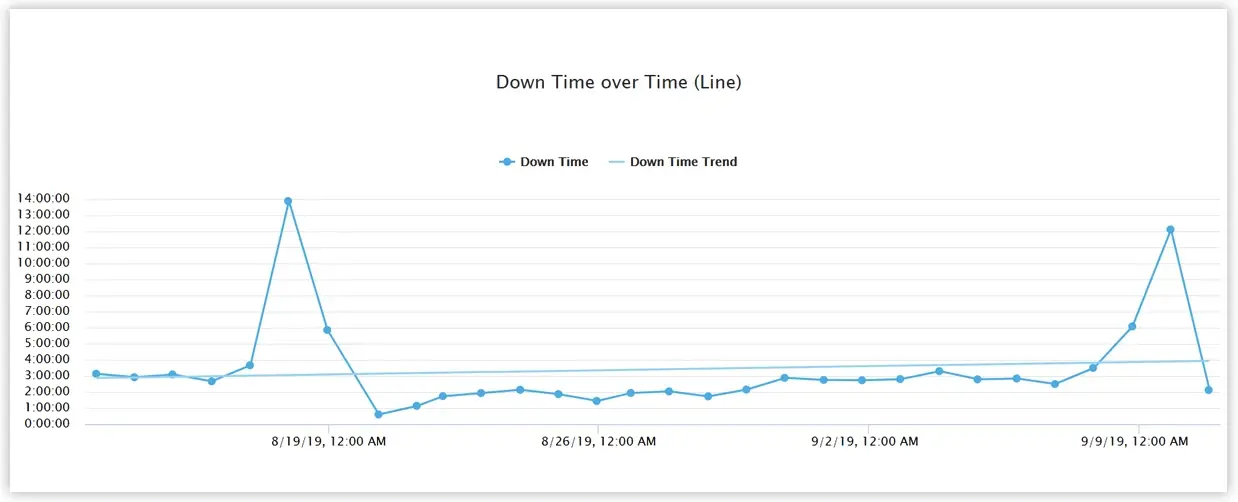
- Automatiser le suivi des temps d’arrêt pour plus de précision
- Classer les temps d'arrêt par motif
- Mettre en évidence les temps d'arrêt en temps réel
- S'attaquer en priorité aux principales sources de temps d'arrêt
1. Automatiser le suivi des temps d'arrêt pour plus de précision
Problème : nous ne sommes pas sûrs de l'exactitude de nos chiffres relatifs aux temps d'arrêt. Par conséquent, lorsque nous analysons nos pertes, nous ne savons pas si nous nous attaquons aux bons problèmes.
Stratégie : Remplacer le suivi manuel des temps d’arrêt par un suivi automatisé (suivi des temps d’arrêt basé sur les données fournies par les équipements plutôt que sur les fiches de présence des opérateurs).
Solution : XL détecte automatiquement les temps d’arrêt à partir d’une seule donnée provenant de votre équipement (généralement un capteur existant qui compte les pièces ou les cycles de l’équipement). XL enregistre chaque événement de temps d’arrêt avec une précision inférieure à la seconde. Le tableau de bord XL affiche les temps d’arrêt en temps réel dans l’usine et XL fournit des informations sur les temps d’arrêt aux employés partout dans l’entreprise grâce à une technologie brevetée et à son serveur web intégré.

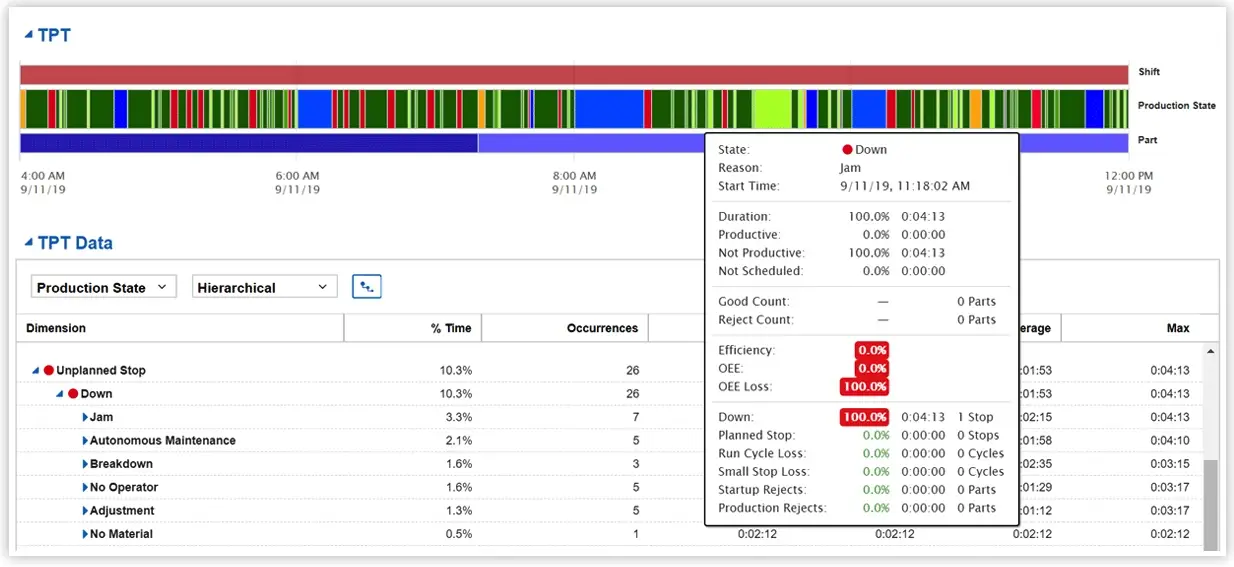
2. Classer les temps d'arrêt par motif
Problème : nous avons du mal à hiérarchiser les mesures d'amélioration car nous ne disposons pas d'informations suffisantes sur les causes des arrêts de nos équipements.
Stratégie : Enregistrez les causes de chaque arrêt.
Solution : Il est essentiel de consigner la cause de chaque arrêt de machine pour vous aider à hiérarchiser les actions. XL facilite grandement cette tâche : il suffit de saisir les causes d’arrêt et XL génère automatiquement une feuille de codes-barres. Vos opérateurs scannent les codes-barres pour indiquer les causes de chaque arrêt de machine et XL associe automatiquement ces causes à l’arrêt correspondant. Nous vous recommandons de commencer simplement : pas plus de 25 motifs, dont l’un devrait être « Toutes les autres pertes ».
Conformément aux meilleures pratiques, veillez à ce que chaque motif soit clair (lorsqu’on le considère dans le contexte des autres motifs) et décrive un symptôme (plutôt que de tenter de diagnostiquer une cause profonde). Supprimez les motifs rarement utilisés et ajoutez-en si nécessaire pour vous assurer que « Toutes les autres pertes » ne figure pas parmi les dix principales causes de perte.

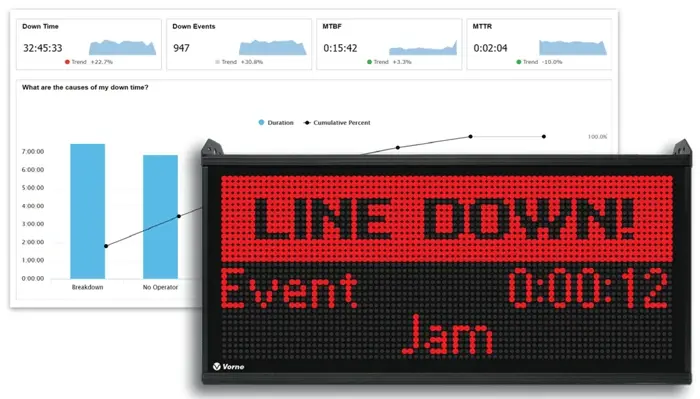
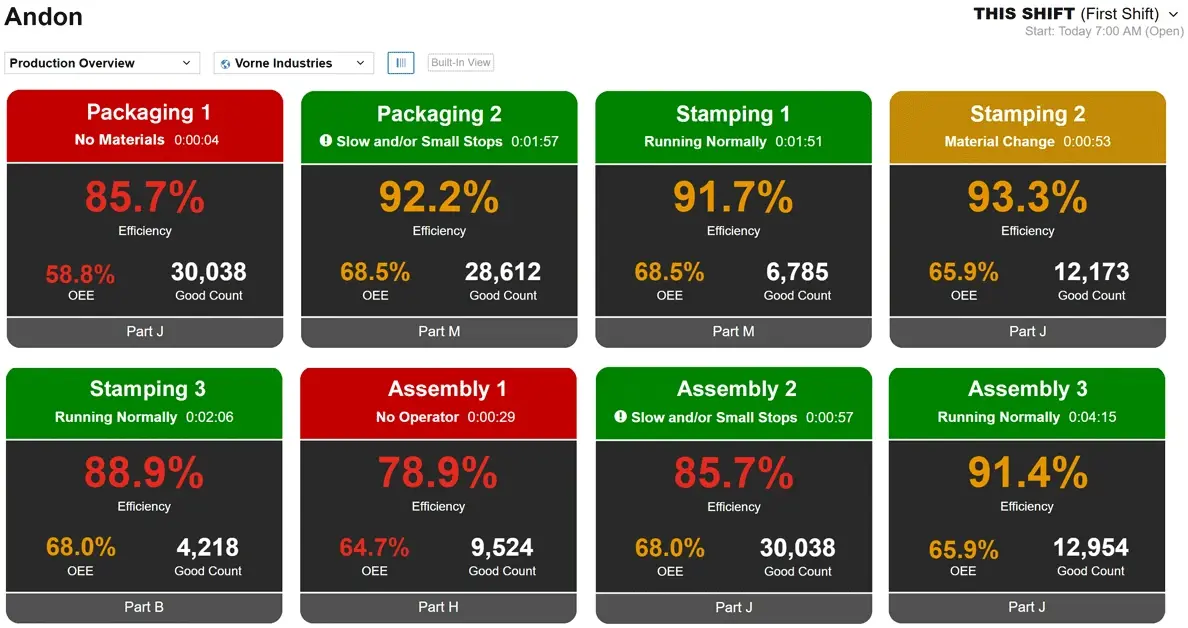
3. Identifier les temps d'arrêt en temps réel
Problème : nous disposons de plusieurs lignes de production, il nous est donc difficile de savoir où concentrer notre attention. Nous disposons de rapports sur ce qui s’est passé par le passé, mais nous voulons savoir où se situent nos principaux problèmes à l’heure actuelle, afin de pouvoir les résoudre avant qu’ils n’affectent nos résultats du mois.
Stratégie : Créez un tableau de bord qui vous présente l’état instantané, « en temps réel », de l’ensemble de votre usine (y compris les lignes à l’arrêt).
Solution : XL suit l’état actuel de chaque équipement de production surveillé. N’importe quelle combinaison d’indicateurs en temps réel peut être affichée pour vous fournir le contexte dont vous avez besoin pour prendre des décisions efficaces. Les informations peuvent être consultées de manière hiérarchique (par exemple, par service), et des couleurs sont utilisées pour indiquer l’état en temps réel de chaque équipement de production.

4. S'attaquer en priorité aux principales causes de temps d'arrêt
Problématique : maintenant que nous suivons avec précision nos temps d’arrêt (et leurs causes), nous souhaitons adopter une approche simple mais systématique pour les réduire.
Stratégie : utilisez les informations sur les pertes les plus importantes pour vous attaquer systématiquement aux principales sources de temps d'arrêt.
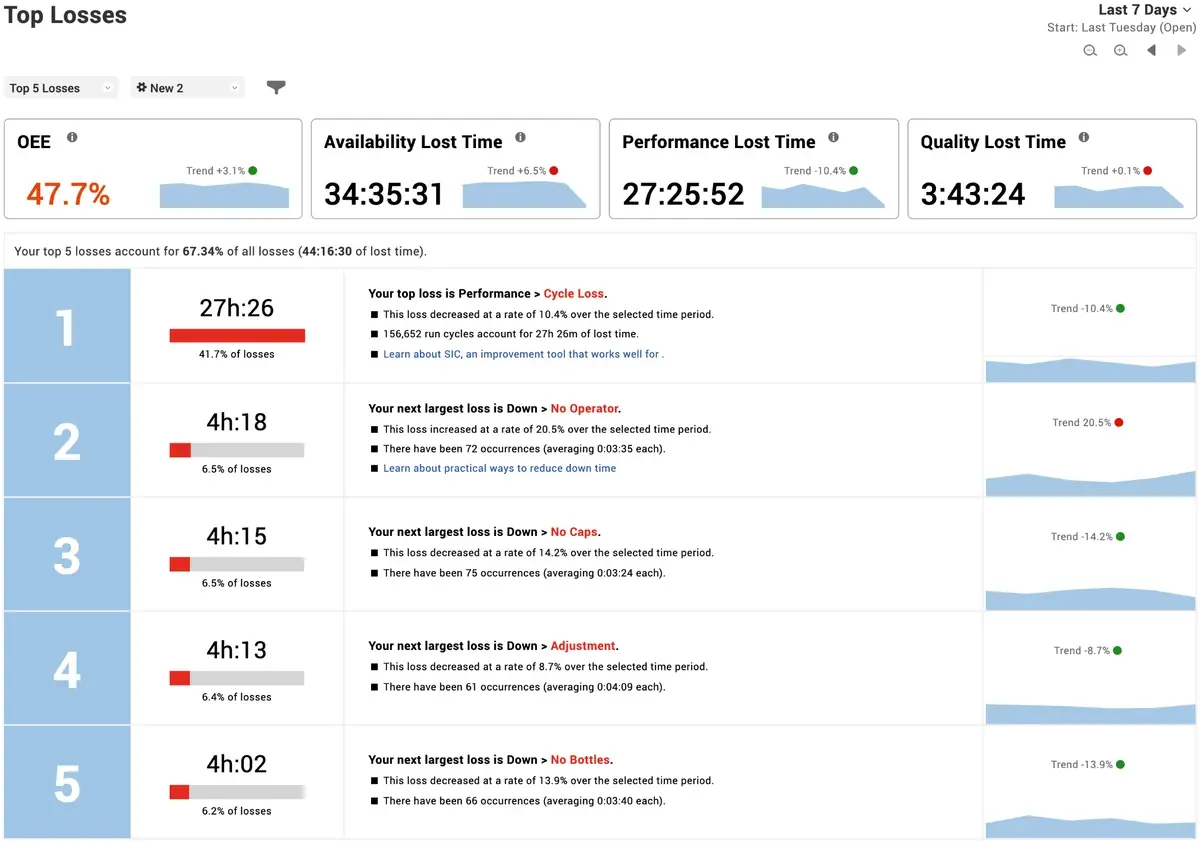
Solution : XL fournit des rapports détaillés et des analyses pertinentes sur les domaines où vous subissez les pertes de productivité les plus importantes. Utilisez le rapport « Principales pertes » pour identifier la cause de temps d’arrêt à traiter en priorité. Voici comment procéder :
- Définissez la plage de dates sur les 30 derniers jours.
- Sélectionnez l’équipe de travail appropriée dans la vue.
- Identifiez l’une des cinq principales pertes pour laquelle l’équipe est convaincue de pouvoir apporter des améliorations.
- Mettez-vous d’accord sur un objectif d’amélioration et sur les ressources externes nécessaires pour atteindre cet objectif.
Affichez le rapport dans la zone concernée. Suivez les progrès en surveillant les informations relatives aux « principales pertes ».