OEE (eficacia global de los equipos)
¿Qué es el OEE en el sector manufacturero?
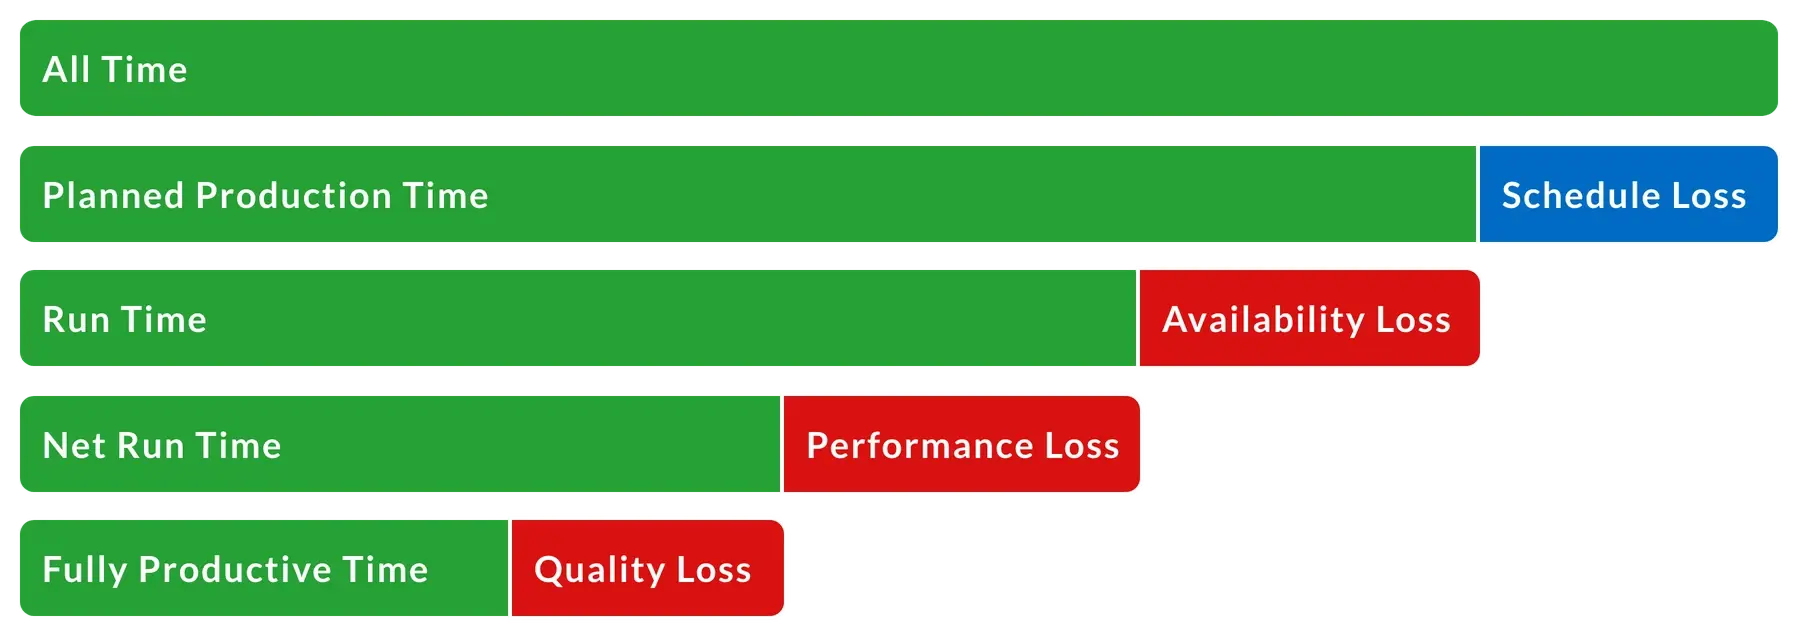
La Eficacia Global de los Equipos (OEE) es un indicador que identifica el porcentaje del tiempo de producción planificado que es realmente productivo. La OEE es el estándar de referencia para medir el tiempo productivo perdido en el sector manufacturero. La OEE se calcula a partir de tres factores fundamentales: disponibilidad, rendimiento y calidad. Cada uno de estos factores representa una perspectiva diferente de hasta qué punto se acerca su proceso de fabricación a una producción perfecta.
| Factor OEE | Producción perfecta |
|---|---|
| Disponibilidad | Una puntuación de disponibilidad del 100 % significa que el proceso está siempre en funcionamiento durante el tiempo de producción previsto (nunca se detiene). |
| Rendimiento | Una puntuación de rendimiento del 100 % significa que, cuando el proceso está en marcha, funciona a la máxima velocidad posible (a la velocidad máxima teórica; cada pieza en el tiempo de ciclo ideal). |
| Calidad | Una puntuación de calidad del 100 % significa que no hay defectos (solo se producen piezas buenas). |
¿Qué es la producción perfecta?
La producción perfecta es una puntuación de OEE del 100 %, lo que significa que solo se fabrican piezas en buen estado, a la máxima velocidad posible y sin tiempos de inactividad.
Los tres factores del OEE y las pérdidas
Otra forma de analizar los tres factores es en términos de pérdidas:
- La pérdida por disponibilidad incluye todos los incidentes que detienen la producción planificada durante un tiempo apreciable (normalmente varios minutos). Algunos ejemplos son los fallos de los equipos, el mantenimiento no planificado, la escasez de material y los cambios de producción.
- La pérdida de rendimiento incluye todos los factores que hacen que el proceso funcione a una velocidad inferior a la máxima posible durante su ejecución (incluidos tanto los ciclos lentos como las pequeñas paradas). Algunos ejemplos son el desgaste de la maquinaria, los materiales de calidad inferior a la exigida y las alimentaciones incorrectas.
- La pérdida por calidad incluye la productividad perdida al fabricar piezas que no cumplen los estándares de calidad tras la primera pasada (similar al concepto de rendimiento de la primera pasada). Esto incluye los desechos y las piezas que requieren reelaboración.
El OEE funciona especialmente bien en procesos de fabricación discreta, donde se utiliza para medir el rendimiento de los equipos.
Las pausas y los cambios de producción deben incluirse en el tiempo de producción planificado (y, por lo tanto, formar parte del cálculo del OEE). En general, si el tiempo puede destinarse a una producción de valor añadido (es decir, fabricar para satisfacer las necesidades de los clientes en lugar de fabricar para el stock), debe incluirse en el OEE. Esto ayuda a garantizar que se realice un seguimiento de todas las pérdidas y que se ponga de manifiesto la capacidad real de los equipos.
El OEE debe formar parte de un enfoque equilibrado para mejorar la productividad. Centrarse exclusivamente en el OEE puede animar a los equipos a producir en exceso (lo que conduce a un exceso de existencias), a utilizar los equipos más allá de los parámetros nominales (lo que puede dar lugar a problemas de seguridad), a dotar a los procesos de personal excesivo (lo que reduce la productividad laboral) o a otros comportamientos contraproducentes.
Una vez establecida una puntuación de referencia del OEE para un equipo, el seguimiento del OEE a lo largo del tiempo proporciona una medida objetiva del progreso alcanzado en la mejora de la productividad de la fabricación.
Aprovechar todo el potencial del OEE consiste en impulsar la mejora mediante herramientas específicas para cada tipo de pérdida. Por ejemplo, las «pérdidas principales» y el SMED son muy eficaces para abordar la pérdida de disponibilidad; el «control de intervalos cortos» es muy eficaz para abordar la pérdida de rendimiento; y el «trabajo estandarizado» es muy eficaz para abordar la pérdida de calidad.
Ventajas del OEE
A corto plazo, el OEE identifica el potencial total de mejora (lo que a veces se denomina «descubrir la fábrica oculta») de un equipo (o proceso) concreto.
A largo plazo, el OEE le ayuda a impulsar la mejora mediante una mejor comprensión de las pérdidas. También ofrece una forma objetiva de establecer objetivos de mejora y realizar un seguimiento del progreso hacia la consecución de dichos objetivos.
Funciones de los miembros del equipo
La medición del OEE suele llevarla a cabo un equipo de fabricación multidisciplinar y, posteriormente, se traspasa a la dirección para impulsar una mejora sostenida a largo plazo.
| Función | Descripción |
|---|---|
| Gerente | Poner en marcha el proyecto. Definir el alcance. Identificar las mejores prácticas y garantizar la coherencia entre las distintas instalaciones. Establecer y realizar un seguimiento de los objetivos de mejora. Identificar iniciativas estratégicas de mejora. Realizar auditorías de sostenibilidad. |
| Supervisor | Validar los tiempos de ciclo ideales. Analizar las pérdidas en los distintos turnos y productos. Priorizar las medidas de mejora. |
| Operario | Registrar los códigos de motivo. Impulsar la mejora buscando oportunidades incrementales para reducir las pérdidas durante el turno. |

Conclusiones clave sobre el OEE
Empieza por la medición manual del OEE
Realizar cálculos manuales del OEE refuerza los conceptos subyacentes y proporciona una comprensión más profunda del OEE. Además, es relativamente sencillo.
Cálculo del OEE
Solo se necesitan tres datos para calcular el OEE:
OEE = (Unidades en buen estado × Tiempo de ciclo ideal) / Tiempo de producción previsto
Cálculos de disponibilidad, rendimiento y calidad
Con dos datos adicionales (tiempo de funcionamiento y número total de piezas) también se pueden calcular la disponibilidad, el rendimiento y la calidad.
Disponibilidad = Tiempo de funcionamiento / Tiempo de producción previsto
Rendimiento = (Tiempo de ciclo ideal × Número total de piezas) / Tiempo de funcionamiento
Calidad = Unidades buenas / Total de unidades
Una vez que se comprende el OEE, la automatización de la recopilación de datos ofrece importantes ventajas. Los sistemas automatizados suelen proporcionar una precisión significativamente mayor en cuanto al tiempo de inactividad, información detallada sobre las pérdidas de rendimiento, métricas tanto en tiempo real como históricas, y unos informes mucho más completos.
Céntrate en las pérdidas de producción
Medir el OEE es solo el principio (la base) de un programa de OEE. El verdadero potencial y valor del OEE reside en comprender las pérdidas subyacentes (pérdida de disponibilidad, pérdida de rendimiento y pérdida de calidad) y actuar en consecuencia. Si se toman medidas eficaces para reducir estas pérdidas, la puntuación del OEE mejorará de forma natural.
Amplíe el enfoque a las seis grandes pérdidas
Los tres factores del OEE —disponibilidad, rendimiento y calidad— están asociados a seis pérdidas que son extremadamente comunes en la fabricación discreta (las «seis grandes pérdidas»). Las seis grandes pérdidas constituyen un marco excelente para comprender y, lo que es más importante, para tomar medidas respecto a las pérdidas puestas de manifiesto a través de su iniciativa de OEE.
| Factor del OEE | Las seis grandes pérdidas |
|---|---|
| Disponibilidad |
|
| Rendimiento |
|
| Calidad |
|
Establecer objetivos incrementales
Existen muchas referencias que sitúan el OEE de clase mundial en el 85 % para la fabricación discreta. ¿Debería ser ese tu objetivo? Probablemente no.
Si eres nuevo en el OEE, es posible que descubras que tu OEE de referencia es del 60 % o menos. O, en el futuro, quizá descubras que tu OEE supera el 85 %. En cualquier caso, un enfoque eficaz consiste en establecer objetivos que impulsen una mejora sólida, significativa y gradual. Cada paso debe ser un objetivo ambicioso que se pueda alcanzar en un plazo de tres a cuatro meses. Lo suficientemente corto como para mantener el compromiso del personal, y lo suficientemente largo como para lograr una mejora significativa.
Supervisa la limitación
El OEE siempre debe medirse en el paso que constituye la limitación de su proceso. Ya sea en el llenado, el envasado, el estampado o el montaje, siempre habrá un único paso que determine su rendimiento. Este paso es la limitación, y es el punto en el que resulta absolutamente fundamental detectar todas las pérdidas (en los demás pasos se mide la eficiencia mecánica), incluyendo:
- Pérdidas internas (pérdidas dentro del cuello de botella): tiempo de inactividad, tiempo de cambio de producción, pequeñas paradas, ciclos lentos y productos rechazados.
- Pérdidas externas (pérdidas fuera del cuello de botella): falta de alimentación (por un proceso anterior), atascos (por un proceso posterior).
La falta de materia prima y el bloqueo suelen observarse en la restricción como tiempo de inactividad. Una forma de mejorar la restricción es atribuir este tiempo de inactividad al equipo o proceso externo correspondiente.
Comparar con cautela
Muchas empresas comparan los índices de OEE entre divisiones, centros y equipos. Esto suele ser problemático. Las comparaciones solo son verdaderamente significativas cuando se comparan los mismos equipos que fabrican el mismo producto en las mismas condiciones.
Evita comparar procesos diferentes. Sí, estas comparaciones pueden aportar información interesante, pero pueden proporcionar información errónea con la misma facilidad con la que aportan información útil. En su lugar, céntrate en el papel del OEE como herramienta de mejora (por ejemplo, analiza la evolución del OEE a lo largo del tiempo para un activo determinado).
Nivel y dificultad
El nivel es «Básico». El OEE es una buena práctica para medir la productividad en la fabricación. Además, proporciona información valiosa para impulsar la mejora (especialmente a través de las «Seis grandes pérdidas»).
La dificultad es «Fácil». Los conceptos básicos son relativamente fáciles de aprender y hay muchos recursos de aprendizaje fácilmente disponibles. También existen sistemas listos para usar que automatizan la medición del OEE.
Evalúate en materia de OEE
¿Qué nivel de OEE tiene su planta? Responda a diez sencillas preguntas para ver hasta qué punto se acerca a una implementación modelo del OEE.
| Pregunta | ✔ |
|---|---|
| 1. ¿Dispones de una puntuación de OEE actualizada para cada proceso? | |
| 2. ¿Dispone de normas escritas sobre cómo medir el OEE? | |
| 3. ¿Se calculan la disponibilidad, el rendimiento y la calidad? | |
| 4. ¿Se asignan causas a todas las pérdidas de disponibilidad? | |
| 5. ¿Se basa el rendimiento en tiempos de ciclo ideales validados? | |
| 6. ¿Se revisan las pérdidas (por ejemplo, semanalmente) para impulsar medidas de mejora? | |
| 7. ¿Miden las seis grandes pérdidas (para comprender mejor las pérdidas)? | |
| 8. ¿Dispone de un proceso documentado para mejorar el OEE? | |
| 9. ¿Tenéis un objetivo activo de mejora incremental para el OEE? | |
| 10. ¿Está automatizada la medición del OEE y la recopilación de datos? |
¿Algún comentario o pregunta?
Agradecemos sus comentarios y preguntas. Póngase en contacto con nosotros en: info@vorne.com.