Logo
MANUFACTURING IMPROVEMENT MADE EASY BY VORNE

Ridurre ed evitare i tempi di fermo macchina

La grande idea
Il primo passo per ridurre efficacemente i tempi di fermo nella produzione consiste nello stabilire standard di misurazione coerenti e garantire che i tempi di fermo vengano rilevati a livello di vincolo di processo. A quel punto è possibile applicare strategie a risultato immediato, come fornire agli operatori dati in tempo reale sui tempi di fermo, chiedere loro di attribuire una causa a ciascun evento di fermo e intervenire sulle principali fonti di tempi di fermo.

Che cos’è il tempo di fermo macchina?

Il tempo di fermo macchina è il tempo accumulato quando il processo di produzione viene interrotto a causa di un evento imprevisto (ad esempio, un guasto al motore). Sebbene il tempo di fermo sia spesso associato a guasti alle attrezzature (avarie), in realtà comprende qualsiasi evento imprevisto che causi l’interruzione del processo di produzione. Ad esempio, il tempo di fermo può essere causato da problemi relativi ai materiali, da una carenza di operatori o da interventi di manutenzione non programmati. L’elemento comune è che, sebbene la produzione sia programmata, il processo non è in corso a causa di un arresto non pianificato.

Che cos’è un arresto pianificato?

Al contrario, un’interruzione pianificata è qualsiasi evento in cui il processo non è disponibile a causa di un’attività pianificata in anticipo, come un cambio di produzione o una manutenzione programmata.

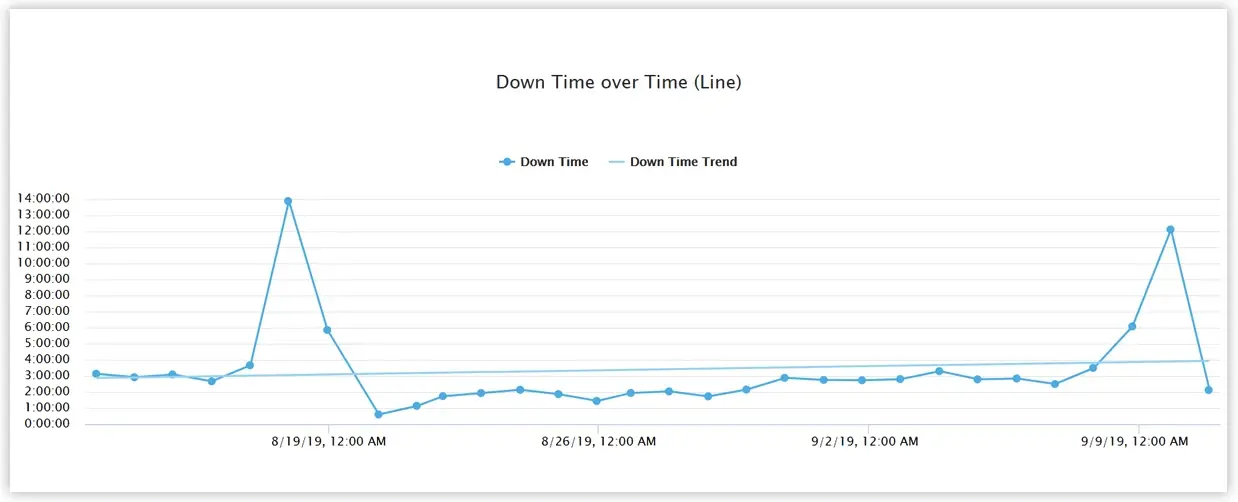
Grafico lineare che mostra i tempi di inattività nel corso di un determinato periodo, con una linea di tendenza.
Il monitoraggio dei tempi di fermo (ovvero i tempi di arresto non pianificati) con informazioni sull'andamento offre un quadro molto più chiaro dell'impatto delle azioni di miglioramento mirate. In questo esempio, l'andamento è eccellente, poiché un'azione di miglioramento intrapresa sull'etichettatrice negli ultimi giorni si è rivelata molto efficace e ha ridotto drasticamente i tempi di fermo.

Come misurare i tempi di fermo

Per misurare con precisione i tempi di fermo, è importante definire uno standard ben chiaro e applicarlo in modo coerente (nel tempo e su tutte le apparecchiature). È particolarmente importante distinguere tra tempi di fermo (una perdita di disponibilità dell’OEE) e brevi arresti (una perdita di rendimento dell’OEE). Un buon modo per farlo consiste nel definire una soglia temporale che distingua tra tempi di fermo e brevi arresti, partendo dal presupposto che per ogni evento di fermo debba essere registrato un motivo, mentre non è necessario registrare un motivo per ogni breve arresto (ad esempio: flusso ostruito, inceppamento, alimentazione errata, sensore bloccato, pulizia, controllo). Questa soglia temporale può essere basata sul tempo assoluto o sul tempo relativo.

Come calcolare i tempi di inattività

Per i tempi di inattività, raccomandiamo la seguente semplice definizione basata sul tempo assoluto:

Gli eventi di fermo macchina sono arresti non pianificati di durata sufficientemente lunga da richiedere l’assegnazione di un motivo per ogni occorrenza. In pratica, definiamo fermo macchina qualsiasi arresto non pianificato della durata di cinque minuti o più.

Una definizione alternativa, basata sul tempo relativo, integra nella definizione il tempo di ciclo ideale (il tempo minimo teorico necessario per produrre un pezzo). Ad esempio:

Gli eventi di fermo macchina sono arresti non pianificati che durano più di 100 cicli di produzione (ovvero, sono 100 volte più lunghi del tempo di ciclo ideale).


Effetti dei tempi di fermo sulla produttività manifatturiera

Per la maggior parte dei produttori, i tempi di fermo rappresentano la principale causa di perdita di tempo produttivo. A loro viene dedicata grande attenzione poiché i guasti e le avarie alle attrezzature sono altamente visibili (non c’è nulla di più frustrante che vedere le attrezzature di produzione ferme). Per quanto evidenti siano i tempi di inattività, un numero sorprendente di aziende ne sottovaluta notevolmente l’entità reale, specialmente quando li stimano o li registrano manualmente per ogni singolo evento. Fortunatamente, si tratta di un problema facile da risolvere (attraverso una semplice automazione, come descritto più avanti).

Se il vostro processo produttivo prevede l’utilizzo di più apparecchiature (come nel caso di una linea di confezionamento), è molto importante concentrare l’attenzione sul collo di bottiglia del processo. In particolare, concentratevi sui tempi di fermo:

  • al collo di bottiglia stesso (ad esempio, in una linea di imbottigliamento il collo di bottiglia è spesso la riempitrice)
  • sulle apparecchiature a monte che, se si guastano, impediscono al collo di bottiglia di funzionare
  • sulle attrezzature a valle che, se si guastano, bloccano il collo di bottiglia

Concentrare gli sforzi di miglioramento sul collo di bottiglia garantisce un uso ottimale delle risorse e rappresenta la via più diretta per migliorare la produttività e la redditività.

Dal punto di vista dell’Effettività Complessiva delle Attrezzature (OEE) e dell’Effettività Totale delle Attrezzature (TEEP), i tempi di fermo vengono considerati come una perdita di disponibilità. Dal punto di vista delle Sei Grandi Perdite, i tempi di fermo vengono considerati come un arresto non pianificato.

Migliori pratiche per evitare e ridurre i tempi di fermo nella produzione

La migliore pratica in assoluto per evitare e ridurre i tempi di fermo è la Manutenzione Produttiva Totale (TPM). La TPM pone l’accento sulla manutenzione proattiva e preventiva per massimizzare l’efficienza operativa delle attrezzature. Essa attenua la distinzione tra i ruoli della produzione e della manutenzione, ponendo forte enfasi sulla responsabilizzazione degli operatori nella manutenzione delle proprie attrezzature. Il TPM comprende numerosi elementi: 5S, Manutenzione Autonoma, Manutenzione Pianificata, Integrazione della Qualità, Miglioramento Mirato, Gestione delle Nuove Attrezzature, Formazione, Istruzione, Sicurezza e altro ancora. Infatti, sia l’OEE che le Sei Grandi Perdite hanno origine proprio dal mondo del TPM.

L’implementazione del TPM è un compito impegnativo che richiede un elevato livello di sostegno da parte dei vertici aziendali. Se al momento non disponete delle risorse necessarie per dedicarvi a un programma TPM, ecco quattro best practice comprovate che si rivelano molto efficaci come soluzioni immediate per ridurre i tempi di fermo.

Come ridurre i tempi di inattività delle macchine

Quattro strategie altamente efficaci per ridurre i tempi di fermo macchina sono:

  1. Automatizzare il monitoraggio dei tempi di fermo per garantire la precisione
  2. Classificare i tempi di inattività in base alle cause
  3. Rendere visibili i tempi di inattività in tempo reale
  4. Affrontare per prime le principali cause dei tempi di inattività

1. Automatizzare il monitoraggio dei tempi di inattività per garantire la precisione

Problema: non siamo sicuri che i nostri dati sui tempi di inattività siano accurati. Di conseguenza, quando analizziamo le nostre perdite, non sappiamo se stiamo lavorando sugli aspetti giusti.

Strategia: Sostituire il monitoraggio manuale dei tempi di fermo con quello automatizzato (monitorare i tempi di fermo in base ai dati delle apparecchiature anziché ai fogli di registrazione degli operatori).

Soluzione: XL rileva automaticamente i tempi di inattività utilizzando un unico dato proveniente dalle vostre attrezzature (di solito un sensore esistente che conta i pezzi o i cicli delle attrezzature). XL registra ogni evento di inattività con una precisione inferiore al secondo. Il tabellone di XL mostra i tempi di inattività in tempo reale in officina e XL fornisce informazioni sui tempi di inattività ai dipendenti ovunque si trovino utilizzando una tecnologia brevettata e il suo server web integrato.

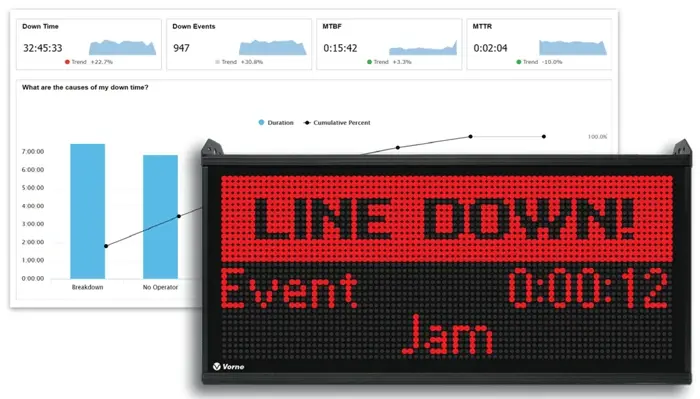
Rapporto sui tempi di inattività con KPI e un diagramma di Pareto, visualizzato dietro un tabellone che segnala l'interruzione della linea.
Ogni volta che la linea subisce un fermo non programmato, il tabellone XL passa automaticamente a una schermata di fermo. Inoltre, registra ogni evento di fermo e fornisce report accessibili tramite browser.

2. Classificare i tempi di inattività in base alle cause

Problema: Abbiamo difficoltà a stabilire le priorità delle azioni di miglioramento perché non disponiamo di informazioni sufficienti sui motivi per cui le nostre attrezzature non funzionano.

Strategia: Registrare i motivi di ogni evento di fermo macchina.

Soluzione: È fondamentale registrare il motivo di ogni evento di fermo macchina per poter stabilire le priorità delle azioni da intraprendere. XL semplifica notevolmente questa operazione: basta digitare i motivi dei fermi macchina e XL genera automaticamente un foglio con i codici a barre. Gli operatori scansionano i codici a barre per indicare i motivi di ciascun evento di fermo macchina e XL associa automaticamente i motivi all’evento di fermo macchina corrispondente. Consigliamo di iniziare in modo semplice: non più di 25 motivi, uno dei quali dovrebbe essere “Tutte le altre cause”.

Come best practice, assicuratevi che ogni motivo sia chiaro (se considerato nel contesto degli altri motivi) e descriva un sintomo (anziché tentare di diagnosticare una causa alla radice). Rimuovete i motivi che vengono utilizzati raramente e aggiungetene di nuovi secondo necessità, per garantire che “Tutte le altre perdite” non figuri tra le prime dieci cause di perdita.

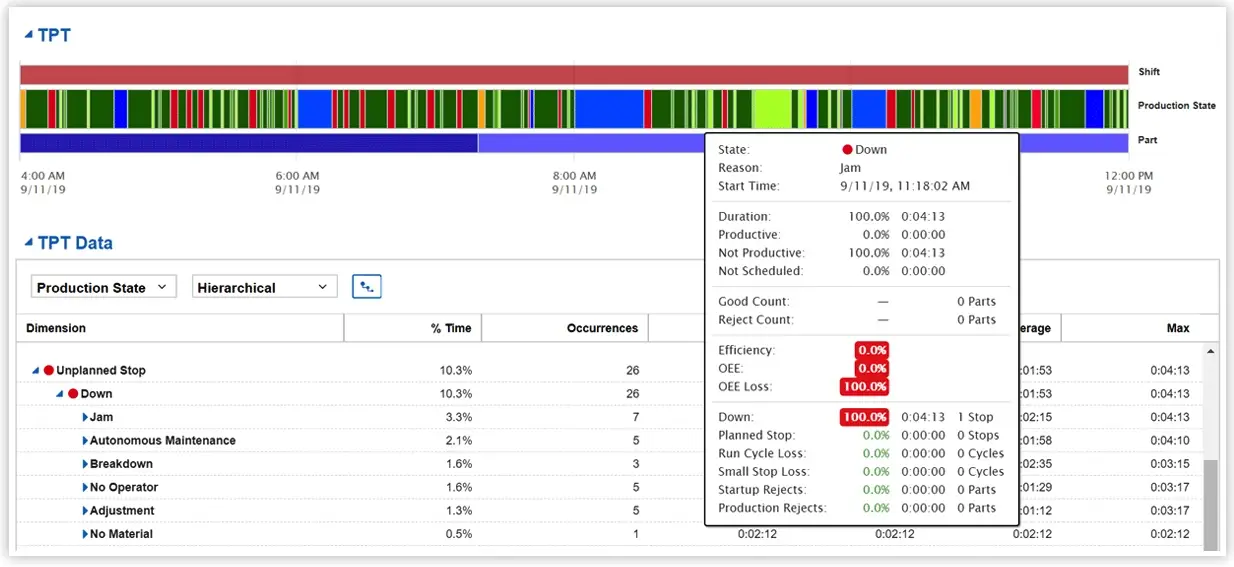
Rapporto sui tempi di inattività con una cronologia completa della produzione.
La Total Production Timeline™ mostra visivamente gli eventi di fermo macchina (in rosso) e li raggruppa automaticamente per causa in qualsiasi periodo di tempo selezionato (la tabella "Eventi della Timeline").

3. Individuare i tempi di inattività in tempo reale

Problema: Abbiamo diverse linee di produzione, quindi è difficile per noi capire su cosa concentrare la nostra attenzione. Disponiamo di report su ciò che è accaduto in passato, ma vogliamo sapere dove si trovano i nostri problemi più gravi in questo momento, in modo da poterli risolvere prima che incidano sui nostri risultati di questo mese.

Strategia: creare un dashboard che mostri lo stato istantaneo “in questo preciso momento” dell’intero stabilimento (comprese le linee in fermo).

Soluzione: XL monitora lo stato attuale di ogni risorsa produttiva monitorata. È possibile visualizzare qualsiasi combinazione di metriche in tempo reale per fornire il contesto necessario a un processo decisionale efficace. Le informazioni possono essere visualizzate gerarchicamente (ad esempio, per reparto) e vengono utilizzati colori diversi per indicare lo stato in tempo reale di ciascuna risorsa produttiva.

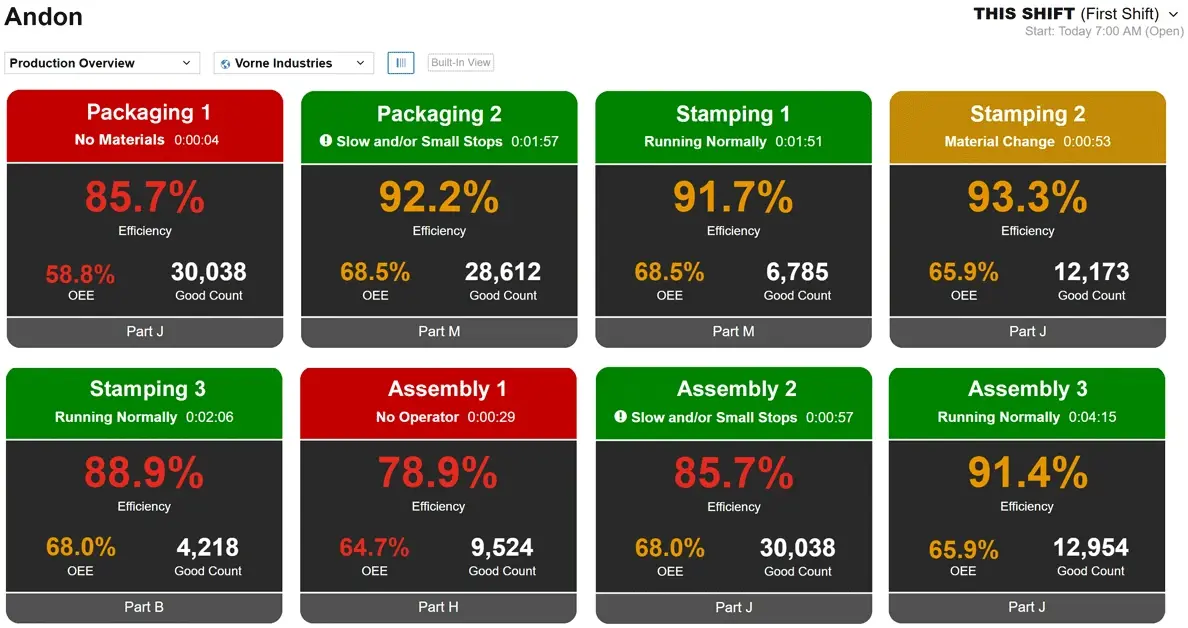
Rapporto sui tempi di inattività con otto andon, due dei quali non funzionanti.
La sezione "Tutta la produzione" mostra lo stato in tempo reale delle vostre apparecchiature. In questo esempio, è immediatamente evidente che la Linea 1 e la Linea 3 sono fuori servizio e che, inoltre, stanno funzionando molto peggio rispetto alla Linea 2 e alla Linea 4. Su cosa dovreste concentrare la vostra attenzione?

4. Affrontare per prime le principali cause dei tempi di inattività

Problema: ora che stiamo monitorando con precisione i nostri tempi di inattività (con le relative cause), vogliamo un approccio semplice ma sistematico per ridurli.

Strategia: utilizzare le informazioni sui cali di produttività più rilevanti per affrontare in modo sistematico le principali cause di inattività.

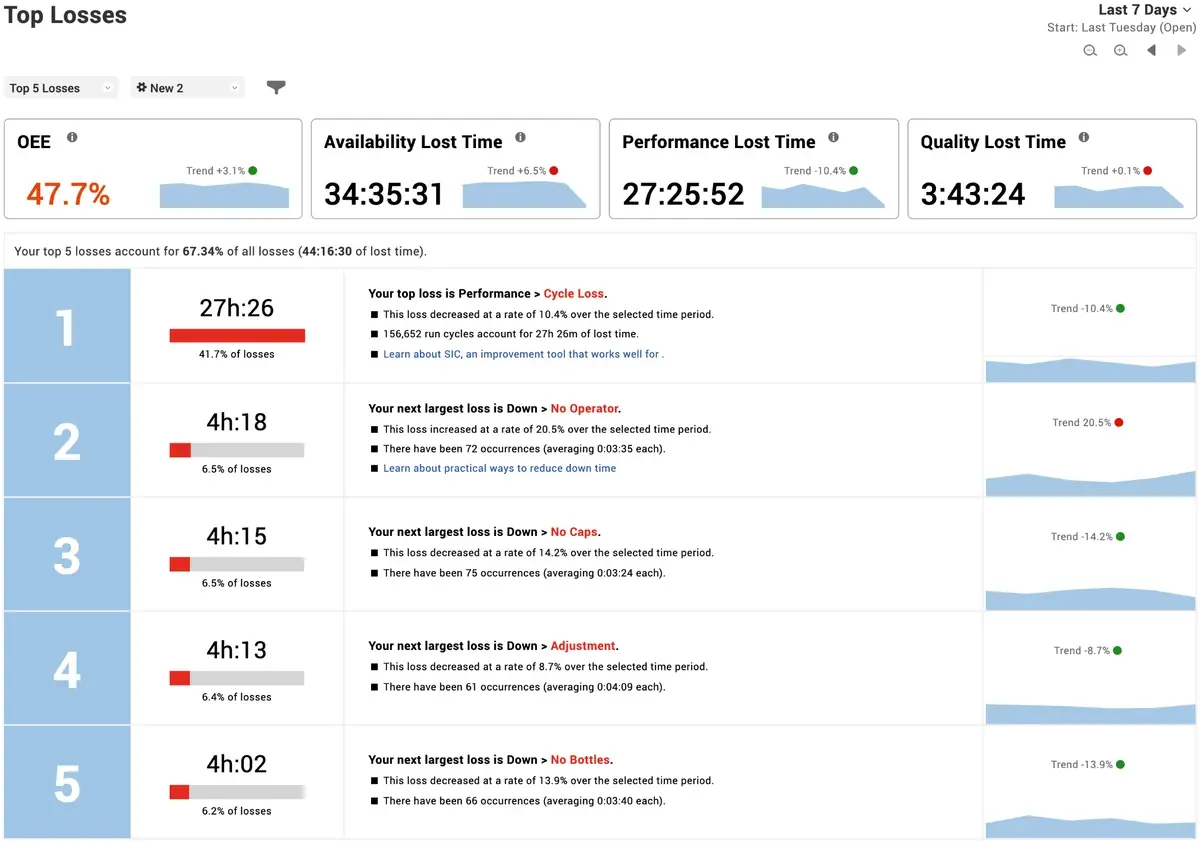
Soluzione: XL offre report dettagliati e approfondimenti significativi su dove si registrano le maggiori perdite di produttività. Utilizzate il report "Perdite principali" per identificare quale causa di inattività affrontare per prima. Ecco come:

  • Impostare l’intervallo di date sugli ultimi 30 giorni.
  • Impostare la vista sul turno appropriato.
  • Identificate una delle cinque principali cause di perdita che il team ritiene di poter migliorare con sicurezza.
  • Concordate un obiettivo di miglioramento e le eventuali risorse esterne necessarie per raggiungerlo.

Affiggete il report nell’area dedicata. Verificate i progressi monitorando le informazioni relative alle "Principali perdite".

Report sulle principali perdite con indicatori chiave di prestazione (KPI) che mostrano l’OEE, la disponibilità, il tempo perso per motivi di prestazione e il tempo perso per motivi di qualità, sopra un elenco delle 5 principali perdite ordinate in base al tempo perso.
Top Losses offre una grande quantità di informazioni e approfondimenti in un modo che permette ai vostri dipendenti di concentrarsi davvero sui fattori che incidono maggiormente sulla produttività.
Cosa include la tua prova gratuita di 90 giorni?
Report Andon
VORNE XL | Funziona con qualsiasi macchina e qualsiasi processo, pronto all'usoAutoinstallazione facile e veloce | KPI accurati e in tempo reale da subitoProva XL GRATIS oggi
INIZIA