Seguimiento y elaboración de informes sobre el tiempo de inactividad de las máquinas
El seguimiento de los tiempos de inactividad es una de las formas más directas de mejorar la productividad en la fabricación. En la mayoría de los procesos, los tiempos de inactividad constituyen la principal causa de pérdida de tiempo de producción. Además, es una de las pérdidas más fáciles de medir —y de mejorar— cuando se realiza un seguimiento preciso.
Dicho esto, no basta con recopilar datos sobre los tiempos de inactividad. Para que resulten útiles, esos datos deben ser visibles, comprensibles y estar vinculados a medidas concretas.
Vorne XL está diseñado precisamente para eso. Se conecta directamente a tus máquinas y convierte las señales en tiempo real en métricas de producción precisas, como el tiempo de inactividad, el tiempo de actividad, el OEE y mucho más. Al automatizar la recopilación de datos y presentarlos en tiempo real, XL permite ir más allá del simple seguimiento del tiempo de inactividad para reducirlo de verdad.

Cómo funciona el seguimiento del tiempo de inactividad con XL
Con Vorne XL, el seguimiento de los tiempos de inactividad se gestiona directamente en la máquina, por lo que los eventos se registran en el momento en que se producen, en lugar de anotarse posteriormente.
- Los tiempos de inactividad se detectan directamente desde la máquina: cuando una línea se detiene, XL detecta el evento de inmediato a partir de las señales de los sensores y comienza a registrar su duración. Esto elimina gran parte de las lagunas que se producen con el seguimiento manual, especialmente en el caso de paradas breves que pueden pasarse por alto fácilmente.
- Cada evento se mide con precisión: a medida que avanza el proceso, los eventos de tiempo de inactividad se registran automáticamente y se miden de forma coherente. Esto te proporciona una referencia mucho más fiable, lo cual es importante cuando empiezas a introducir mejoras y quieres evaluar si realmente están funcionando.
- Los operarios asignan los motivos en el momento adecuado: los operarios pueden asignar los motivos del tiempo de inactividad una vez que la línea vuelve a estar en funcionamiento. Esto puede hacerse mediante la pantalla táctil integrada (XL Touch), un lector de códigos de barras u otra interfaz. En la práctica, esto suele traducirse en un seguimiento más preciso de los motivos, ya que los operarios no tienen que intentar registrar la información mientras se ocupan de la propia parada.
- La información es visible de inmediato: La información está disponible al instante. Los tiempos de inactividad se muestran en tiempo real en los marcadores de la planta y en los paneles de control, de modo que los operadores y supervisores pueden ver lo que está ocurriendo durante el turno, y no solo una vez finalizado este.
- Los informes se generan automáticamente: a partir de ahí, esos mismos datos se incorporan directamente a los informes. XL genera automáticamente representaciones como diagramas de Pareto, líneas de tiempo y «principales pérdidas», lo que facilita identificar el origen de los tiempos de inactividad y decidir en qué aspectos centrarse a continuación.
Dado que el tiempo de inactividad se registra directamente desde la máquina y se gestiona de forma coherente, los datos suelen ser más fiables que los procedentes de registros manuales.
¿Qué es el seguimiento del tiempo de inactividad?
El seguimiento del tiempo de inactividad consiste en recopilar y elaborar informes sobre los datos de las máquinas relacionados con las paradas no planificadas en tu línea de producción. Se trata de un paso fundamental para reducir el tiempo de inactividad; solo podrás evaluar el éxito de tus medidas de mejora una vez que dispongas de una referencia precisa con la que comparar.
A lo largo de este artículo hemos incluido imágenes y explicaciones de numerosos ejemplos de informes sobre tiempos de inactividad. Esto se debe a que, si bien el seguimiento de los tiempos de inactividad de las máquinas comienza con la recopilación de datos, va más allá e incluye la presentación de dichos datos de una forma fácilmente comprensible.
Es esencial realizar el seguimiento del tiempo de inactividad de las máquinas mediante un sistema automatizado para eliminar el error humano y permitir un análisis que dé lugar a medidas concretas a través de informes específicos. Afortunadamente, el seguimiento del tiempo de inactividad es muy fácil de automatizar. Solo se necesita un sensor capaz de supervisar los ciclos en el cuello de botella del proceso. Es importante medir el tiempo de inactividad en el cuello de botella. Esto se debe a que el cuello de botella es el punto de palanca de todo el proceso, lo que significa que solo mejorando el cuello de botella se mejorará el proceso en su conjunto.
Tipos de paradas
Existen dos tipos de tiempo de producción que suelen denominarse «tiempo de inactividad»: el tiempo de inactividad no planificado y el tiempo de inactividad planificado.
- ¿Qué tienen esto en común? Ambas son pérdidas de disponibilidad del OEE, lo que básicamente significa que hay que volver a la normalidad lo antes posible.
- ¿En qué se diferencian fundamentalmente ambas situaciones? El tiempo de inactividad no planificado no está programado. El tiempo de inactividad planificado sí lo está.
Podemos y debemos distinguir entre el tiempo de inactividad no planificado y el planificado, ya que cada uno tiene causas fundamentales diferentes y requiere medidas distintas por parte de tu equipo para mitigarlos. Por eso también se diferencian en las «Seis grandes pérdidas».
Paradas no planificadas
El tiempo de inactividad no planificado es cualquier momento en el que la línea se detiene de forma inesperada durante un periodo de tiempo apreciable (más largo que una «pequeña parada», como se explica más adelante). Algunos ejemplos de tiempo de inactividad no planificado son las paradas de la línea debidas a un atasco en la cinta transportadora, un fallo del equipo, sobrecalentamiento, problemas eléctricos, problemas con el material o cualquier otro problema imprevisto.
Los operadores deben asignar a cada parada el motivo correspondiente, de modo que resulte fácil hacer un seguimiento de qué problemas están causando la mayor parte del tiempo de inactividad.
Paradas planificadas
El tiempo de inactividad planificado, por su parte, es una pausa intencionada (es decir, programada) durante el tiempo de producción previsto. El tiempo fuera del horario de producción previsto, como un descanso en el que no está previsto que el proceso esté en marcha, no se incluye en el tiempo de inactividad planificado.
Algunos ejemplos de tiempo de inactividad planificado son los cambios de producción, la puesta a punto, el mantenimiento planificado o cualquier otra parada programada durante el tiempo de producción programado. Por lo general, es necesario contar con cierto tiempo de inactividad planificado. Puede que no sea posible eliminar la necesidad de algunos de estos eventos, pero es casi seguro que se puede reducir el tiempo que duran.
Cuando una parada planificada se prolonga más allá del tiempo objetivo o programado, puede ser conveniente pasar a un tiempo de inactividad no planificado para llamar la atención sobre el exceso de tiempo.
Recopilación de datos sobre tiempos de inactividad
Aunque el seguimiento manual puede funcionar razonablemente bien para algunos indicadores clave de rendimiento (KPI) de fabricación (por ejemplo, el recuento de productos rechazados), cuando se trata de hacer un seguimiento del tiempo de inactividad, recomendamos encarecidamente la recopilación automatizada de datos. Esta recomendación se basa en la experiencia real adquirida al trabajar con cientos de empresas de docenas de sectores. Los tiempos de inactividad registrados manualmente suelen ser muy imprecisos, y las empresas que pasan al seguimiento automatizado a menudo se sorprenden al descubrir sus verdaderos tiempos de inactividad.
El seguimiento manual suele realizarse mediante hojas de registro, que presentan numerosas fuentes de imprecisión, como pasar por alto los paros más breves o subestimar la duración de los paros más prolongados. Es casi imposible eliminar los sesgos humanos sutiles del seguimiento manual.
La recopilación automática de datos ofrece la ventaja añadida de facilitar a los operadores el registro de los motivos de las paradas (a través de la interfaz hombre-máquina o de un escáner de códigos de barras). El software de seguimiento de paradas puede asignar automáticamente los motivos a los eventos de parada detectados. Esto permite a los operadores posponer el escaneo del motivo de la parada hasta que el proceso vuelva a estar en marcha.
Al definir un conjunto de motivos de paradas, tenga en cuenta qué va a hacer con los datos de paradas que recopile. El objetivo de recopilar la información es identificar y mitigar las causas de sus paradas. Por eso también recomendamos encarecidamente que optimices tus códigos de motivos de paradas al conjunto más reducido de motivos que sean realmente útiles (no más de 25 motivos). Es mucho más probable que tus operadores escaneen el motivo correcto cuando haya un número manejable de opciones entre las que puedan elegir.
¿Por qué es importante el seguimiento del tiempo de inactividad?
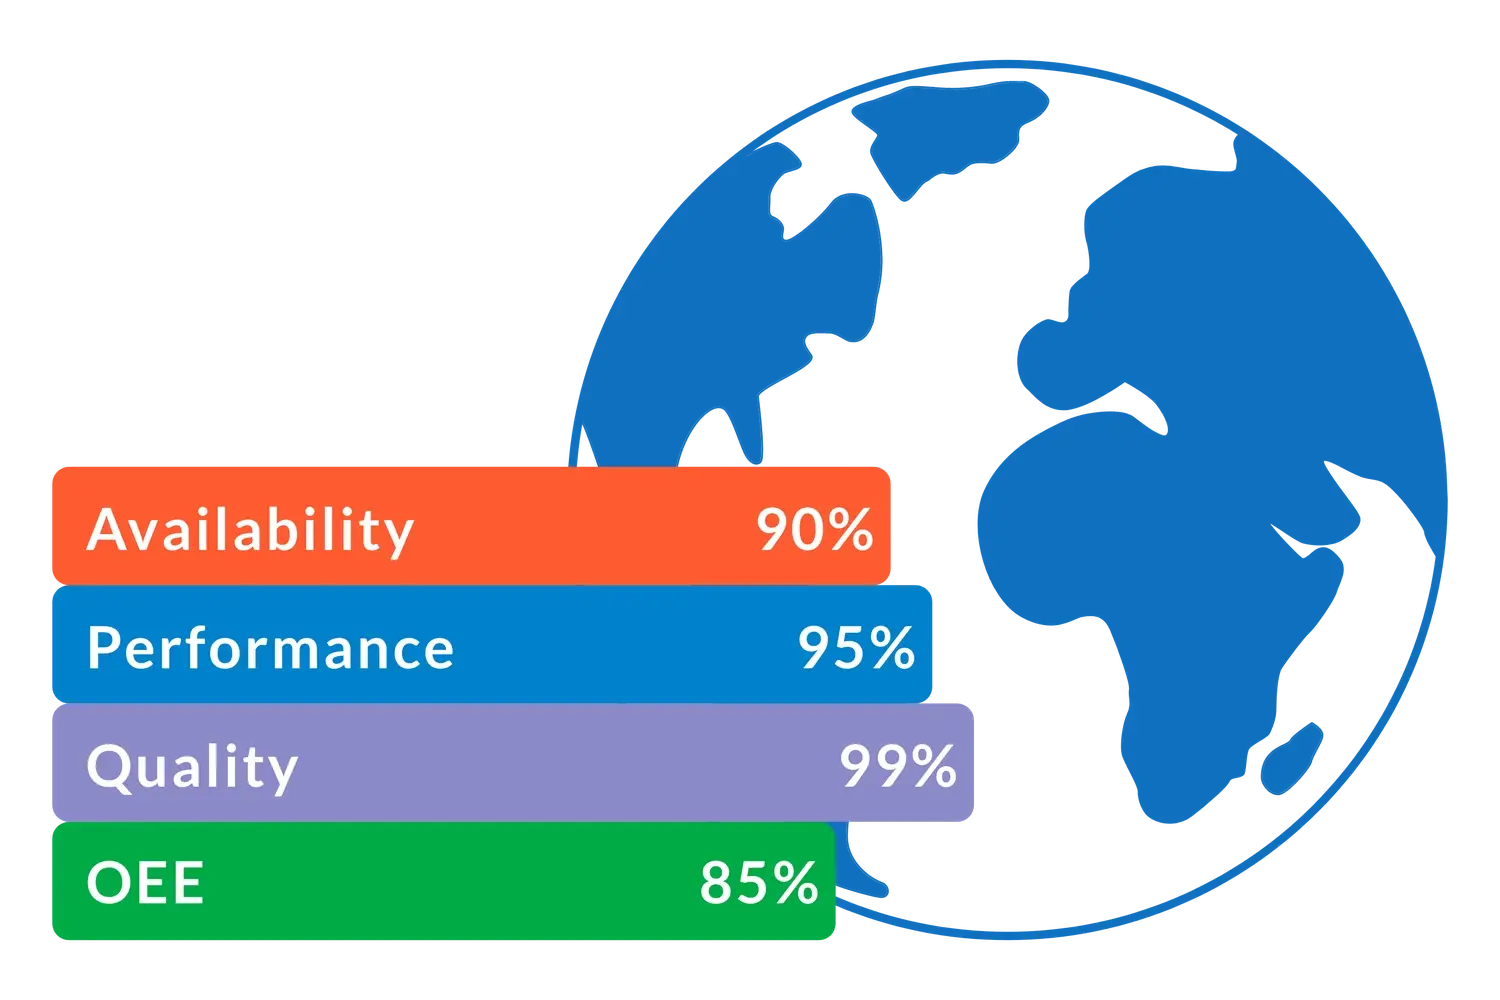
El seguimiento de los tiempos de inactividad es importante porque estos son, con diferencia, la principal causa de pérdida de tiempo de producción para la mayoría de las empresas. Esto se refleja en las cifras de Eficacia Global de los Equipos (OEE) de referencia mundial, que muestran que las pérdidas en la disponibilidad de la OEE duplican a las pérdidas en el rendimiento y son diez veces superiores a las pérdidas en la calidad. En definitiva, reducir los tiempos de inactividad suele ser la forma más rápida de mejorar tu índice de OEE.
Para reducir eficazmente el tiempo de inactividad, es necesario cuantificarlo y clasificarlo con precisión. De lo contrario, no sabrás dónde centrar tus esfuerzos ni si tu tiempo y tus recursos han dado lugar a mejoras significativas. Al realizar un seguimiento del tiempo de inactividad, estarás en una posición mucho mejor para tomar medidas que lo reduzcan, como identificar las principales causas y abordarlas una por una. Te recomendamos que empieces por la pérdida más importante para la que tu equipo tenga ideas prometedoras y concretas sobre cómo mejorar la situación.
El verdadero coste del tiempo de inactividad
Medir el verdadero coste del tiempo de inactividad es una tarea compleja, aunque realizar un seguimiento preciso te acerca mucho más a la realidad de lo que lo estarías de otro modo. ¿Cuál es la pieza clave que falta? El coste de oportunidad.
Cuando la línea de producción está parada, es evidente que se pierde tiempo de producción planificado, lo cual es un coste que se puede cuantificar. Sin embargo, también hay costes menos tangibles, como la oportunidad de aprovechar el tiempo de producción perdido para otras cosas, por ejemplo, producir más o implementar cambios que te permitan producir aún más en el futuro. Además, el tiempo de inactividad es estresante. Cuanto menos tiempo de inactividad haya, mejor será para la moral del equipo de tu fábrica.
A la hora de considerar los verdaderos costes del tiempo de inactividad en tu proceso, ten en cuenta que es probable que se subestimen debido a estos factores menos tangibles. Aprovecha ese conocimiento para motivar a tu equipo a realizar un mejor seguimiento del tiempo de inactividad y a combatirlo.
Reducir el tiempo de inactividad y mejorar el tiempo de actividad
Otra métrica que se utiliza con frecuencia en el sector manufacturero es el tiempo de actividad. El tiempo de actividad es, sencillamente, la parte del tiempo de producción planificado durante la cual tu proceso está en marcha. Dado que excluye el tiempo no programado (por ejemplo, descansos y comidas), el tiempo de actividad es lo que queda del tiempo de producción planificado una vez eliminados los tiempos de inactividad planificados y no planificados. Por ejemplo, un turno de ocho horas con una hora de tiempo no dedicado a la producción para descansos y comidas dejaría siete horas de tiempo de actividad teórico disponible. Sin embargo, estas siete horas se verán reducidas tanto por los tiempos de inactividad planificados como por los no planificados.
Otra forma de verlo es que, al aumentar el tiempo durante el cual el proceso está en marcha, se mejora el tiempo de actividad. Sin embargo, es importante señalar que el tiempo de actividad no es lo mismo que el tiempo totalmente productivo, ya que el tiempo de actividad sigue incluyendo algunas pérdidas, como ciclos lentos, pequeñas paradas y pérdidas de calidad.
Recomendamos que se centre en el tiempo de inactividad, ya que resulta relativamente fácil y muy natural recopilar datos sobre el mismo durante el turno y tomar medidas para mitigar las causas subyacentes. Además, el tiempo de inactividad está plenamente integrado con otras métricas clave de productividad, como el OEE y las Seis Grandes Pérdidas. Y, por último, la implementación de métodos para reducir el tiempo de inactividad se traducirá naturalmente en un aumento del tiempo de actividad de su línea.
Cuando el tiempo de inactividad es visible en tiempo real, resulta mucho más fácil reaccionar y mejorar. XL actúa como una única fuente de datos en la línea de producción, proporcionando una base coherente para el seguimiento del tiempo de inactividad, la supervisión de la producción y la elaboración de informes. Esto genera un único conjunto de datos precisos que puede utilizarse en todas las líneas, áreas e instalaciones, lo que permite no solo el seguimiento de los tiempos de inactividad, sino también una supervisión más amplia de la producción y la mejora continua.
El tiempo de inactividad como parte de la supervisión de la producción
El seguimiento del tiempo de inactividad suele ser uno de los primeros aspectos en los que se centran los equipos cuando empiezan a recopilar datos de sus máquinas. Es relativamente sencillo de medir y, por lo general, pone de manifiesto una parte significativa del tiempo de producción perdido.
Una vez que esos datos se recogen de forma sistemática, es posible ir más allá de las paradas de la línea y empezar a comprender cómo funciona a lo largo de todo el turno, incluyendo la producción, el tiempo de ciclo y la eficacia global de los equipos.
En ese sentido, los datos sobre tiempos de inactividad no son realmente independientes. Forman parte de un conjunto más amplio de métricas de producción, todas ellas derivadas de las mismas señales subyacentes.
Con XL, esos datos se recogen una sola vez en el punto de estrangulamiento de cada línea y luego se utilizan en diferentes vistas. Esto facilita el paso de analizar métricas individuales a comprender cómo está funcionando el proceso en su conjunto.
Informes y análisis de tiempos de inactividad
Los datos sin acción son un desperdicio. Una vez que se recopilan datos precisos sobre el tiempo de inactividad, se necesita una forma sencilla y eficaz de analizarlos, extraer conclusiones y utilizarlas para mejorar las operaciones. La generación de informes sobre el tiempo de inactividad es una función que casi siempre se incluye en el software de seguimiento del tiempo de inactividad. Veamos algunas formas interesantes de visualizar el tiempo de inactividad de los equipos.
Incidencias y causas de los tiempos de inactividad
Una forma de distinguir los eventos de tiempo de inactividad de las pequeñas paradas es definir los eventos de tiempo de inactividad como aquellos lo suficientemente prolongados como para que resulte importante que tus operarios les asignen un motivo. Las pequeñas paradas suelen tratarse más bien como ciclos anómalos y, por lo tanto, suponen una pérdida de rendimiento del OEE (en lugar de una pérdida de disponibilidad del OEE). Esta distinción proviene directamente de las «Seis grandes pérdidas», que dividen el rendimiento del OEE en dos categorías: ciclos lentos y pequeñas paradas.
Cuando los operarios proporcionan motivos precisos para cada evento de tiempo de inactividad como parte de un sistema de software de seguimiento de tiempos de inactividad, resulta mucho más fácil analizar eficazmente los datos. Recomendamos definir un conjunto de motivos que permita a los operadores describir con precisión lo que ocurrió (síntomas), no necesariamente por qué ocurrió (causa raíz). Paradójicamente, hacerlo puede proporcionarle una base de datos más útil, ya que elimina las suposiciones y se centra en los hechos observados.
Analicemos cuatro tipos de informes que resultan especialmente reveladores y útiles para sacar partido a los datos de seguimiento de los tiempos de inactividad de las máquinas.
Gráficos de Pareto
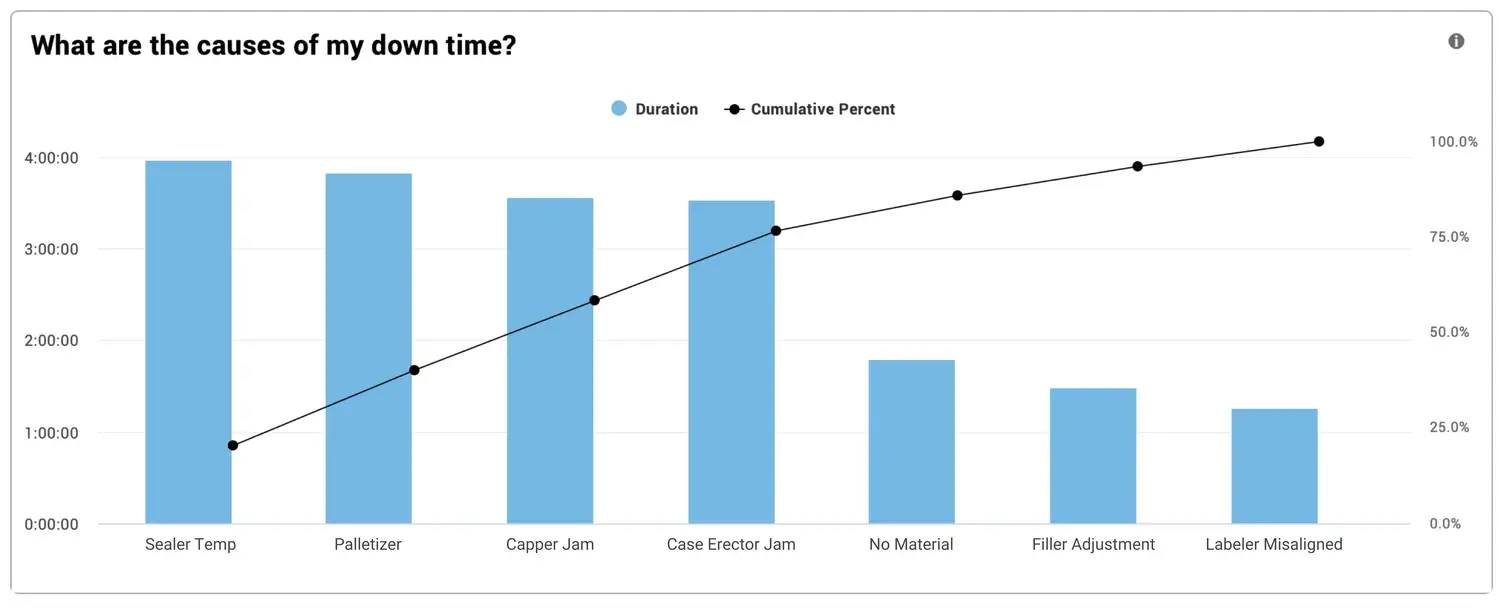
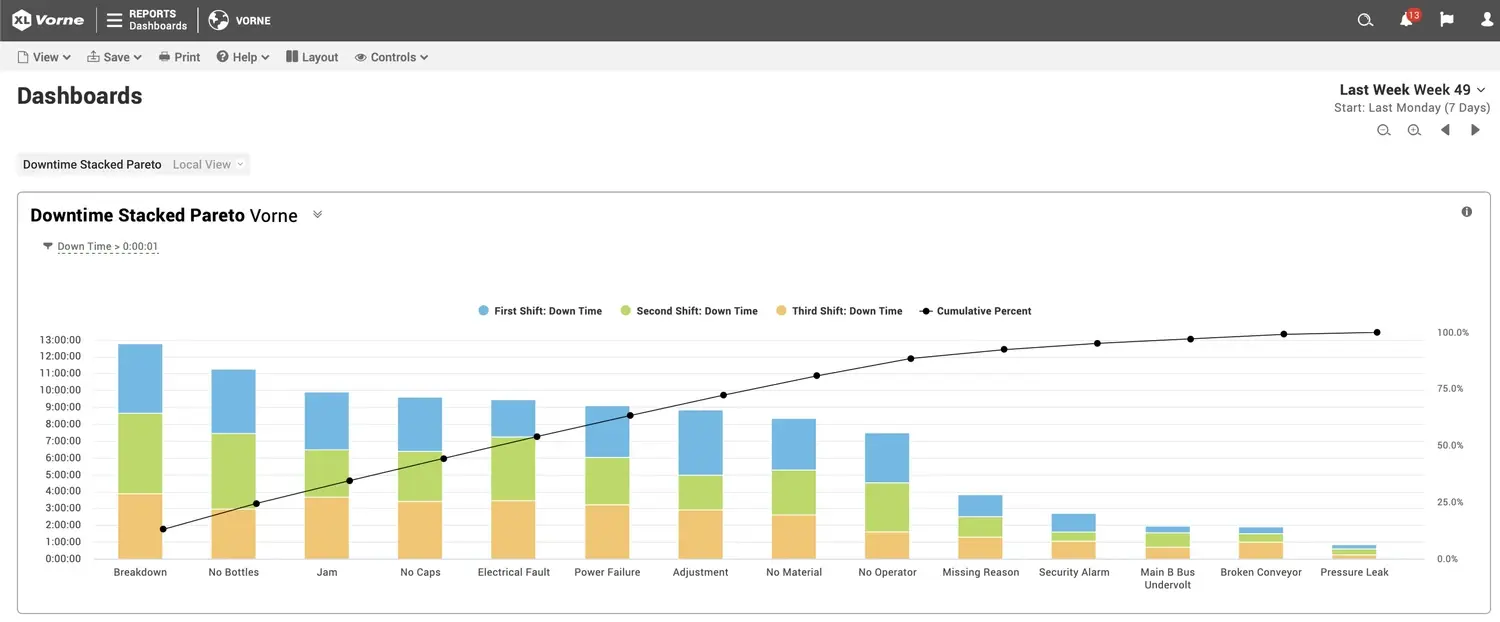
Los diagramas de Pareto de tiempos de inactividad son un método clásico para visualizar los tiempos de inactividad, y uno de los gráficos más solicitados. Los diagramas de Pareto ordenan los valores de las métricas de mayor a menor (las columnas) y muestran cómo cada categoría contribuye al total (la línea).
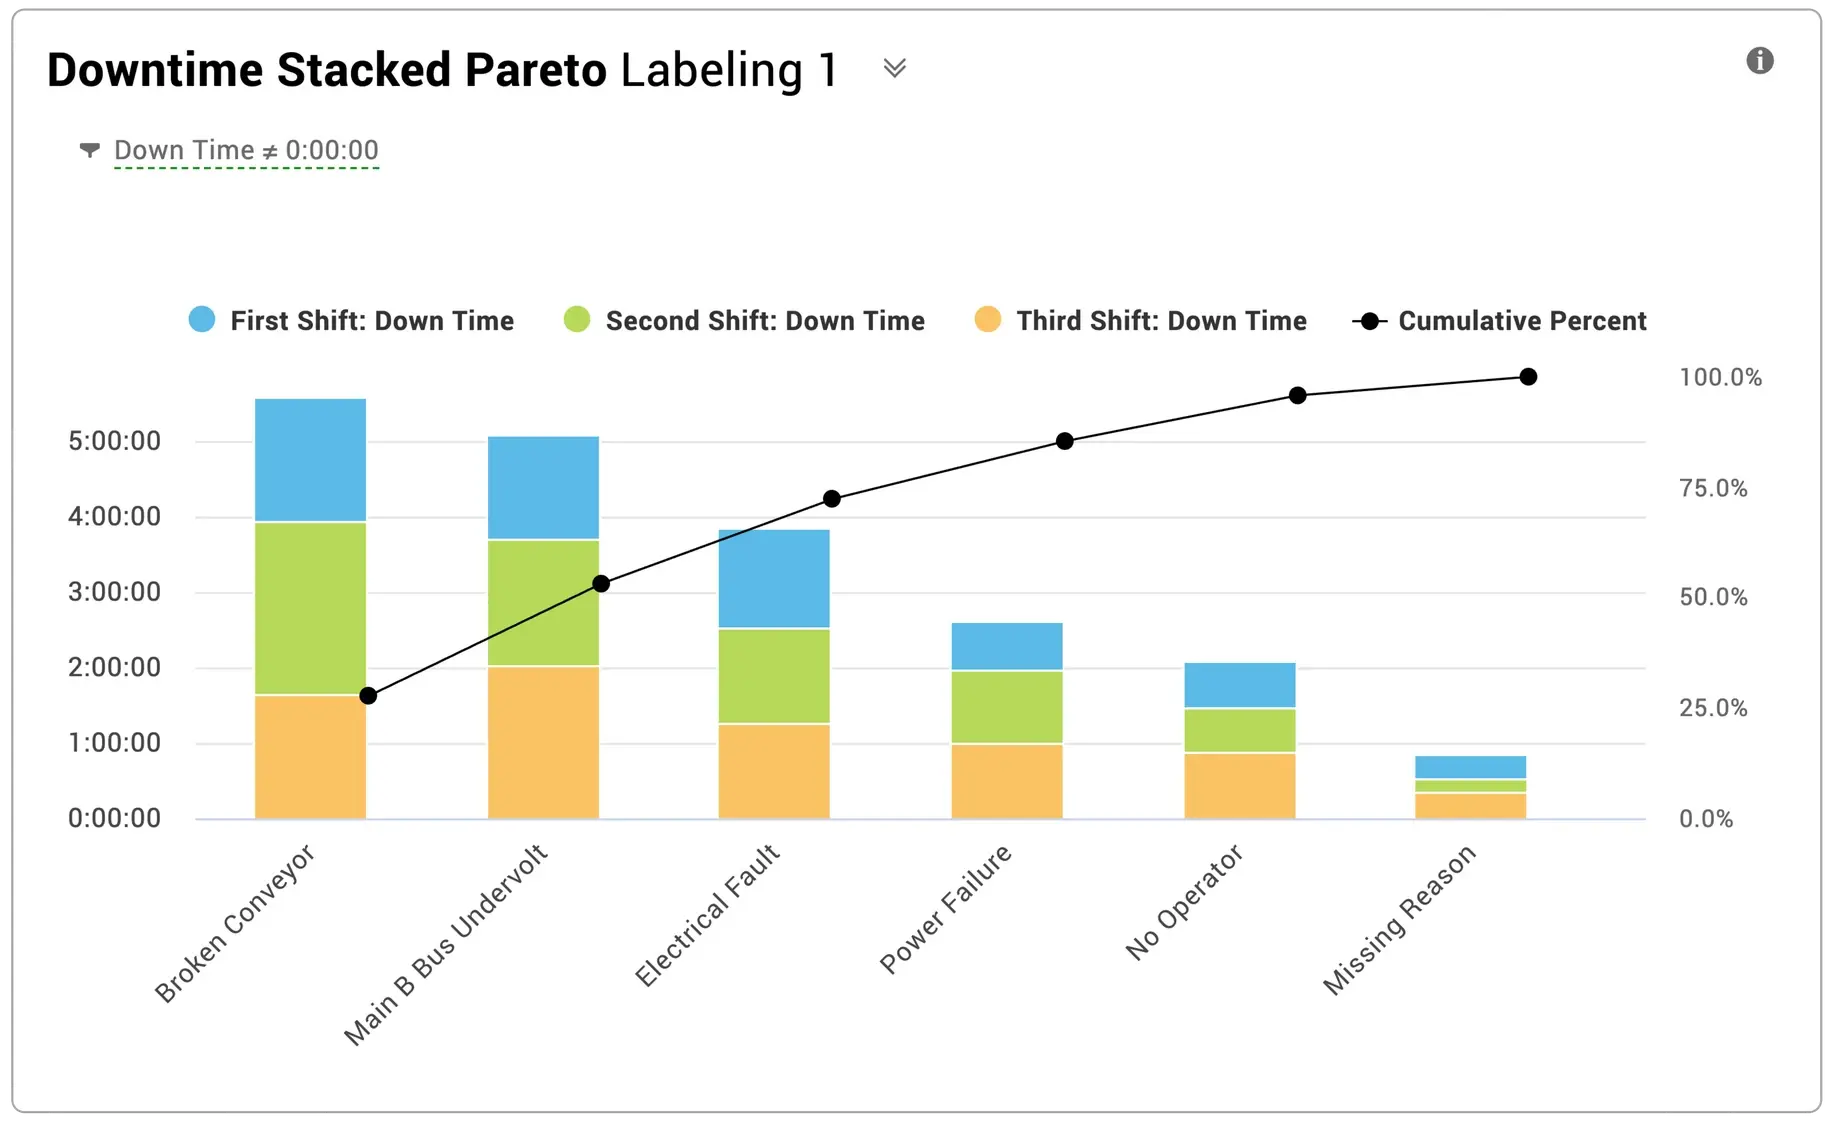
Un diagrama de Pareto de tiempos de inactividad clasifica los tiempos de inactividad acumulados por motivo dentro de un periodo de tiempo seleccionado y muestra cómo cada motivo contribuye al tiempo de inactividad total. Esto crea una representación visual convincente y una imagen muy clara de tus tiempos de inactividad. Los diagramas de Pareto también pueden utilizarse para mostrar el impacto de diferentes dimensiones de datos en los tiempos de inactividad, como en este ejemplo de un diagrama de Pareto de tiempos de inactividad apilado por turno.
Total Production Timeline™
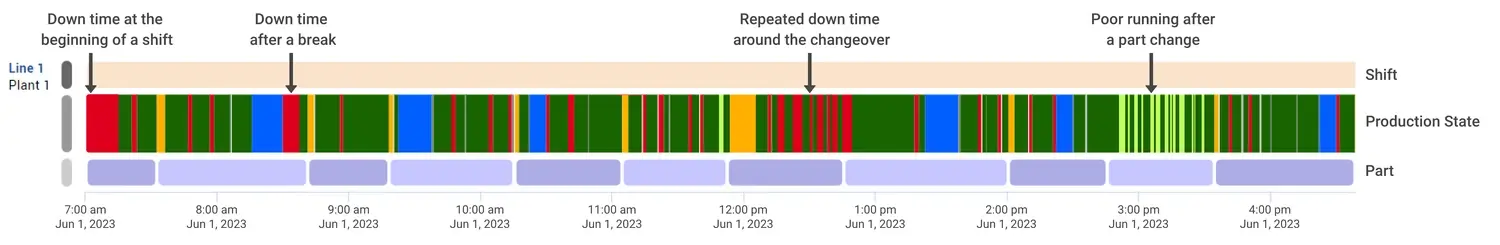
La Línea de tiempo de producción total™ (TPT) resulta especialmente eficaz para diagnosticar problemas subyacentes relacionados con el tiempo de inactividad. Esta visualización de datos muestra cómo los diferentes tipos de eventos influyen en el tiempo de inactividad. El TPT representa el estado de su proceso a lo largo del tiempo mediante colores. Al mostrar también otras dimensiones correlacionadas con el tiempo, como los cambios de pieza y los cambios de turno, puede ver cómo los distintos eventos afectan a la producción.
La TPT permite detectar fácilmente patrones en sus datos. Se recomienda utilizarla para periodos de tiempo más cortos, como un turno o una serie de piezas, para que pueda ver claramente patrones como:
- Pausas: los periodos de inactividad (en rojo) antes o después de las pausas (en azul) pueden indicar pausas prolongadas en lugar de una verdadera inactividad.
- Turnos: los periodos de inactividad al principio o al final de un turno pueden indicar un inicio irregular o tardío, o bien un final anticipado del turno.
- Cambios de producción: los patrones de inactividad inmediatamente después de un cambio de producción (ámbar) suelen indicar un problema con dicho cambio.
- Series de piezas: los patrones de mal funcionamiento (verde claro) tras el inicio de nuevas series de piezas suelen indicar oportunidades para mejorar los arranques.
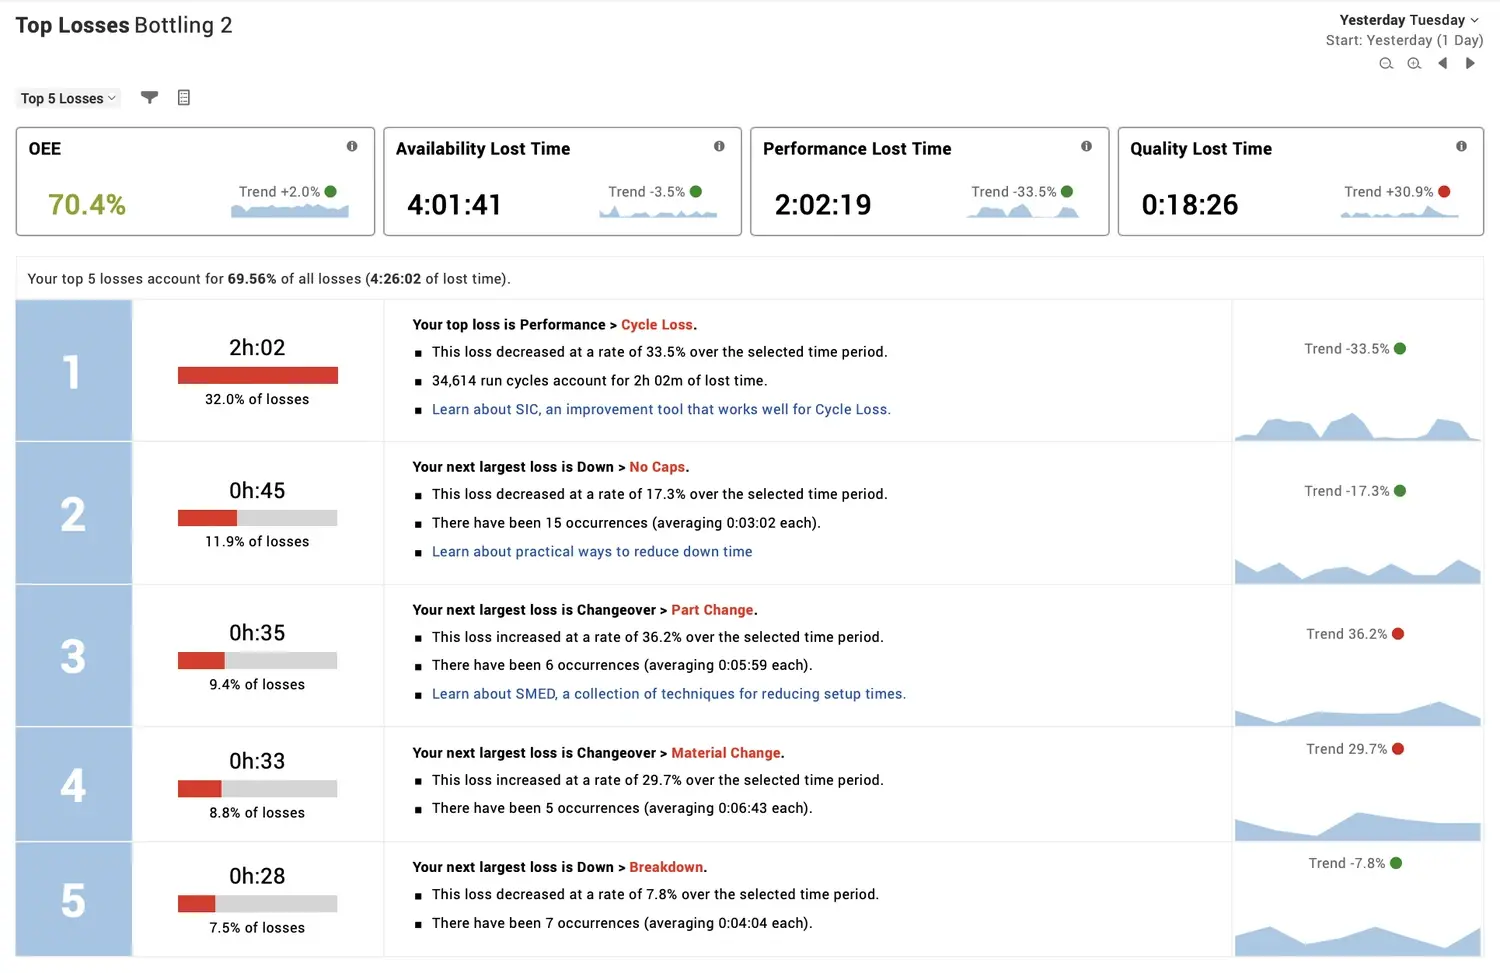
Informes sobre tiempos de inactividad y principales pérdidas
En XL, el informe «Pérdidas más importantes» clasifica todas las pérdidas de producción de mayor a menor, situando el tiempo de inactividad en el contexto de las Seis Grandes Pérdidas (paradas no planificadas, paradas planificadas, ciclos lentos, pequeñas paradas, rechazos en la puesta en marcha y rechazos en producción) y mostrando dónde se está perdiendo tiempo realmente. Cada pérdida se representa de la misma manera en el informe de «Pérdidas principales»: como tiempo perdido. Esto permite clasificar con precisión cada pérdida según su impacto en el OEE.
El informe de «Pérdidas principales» tiene un gran impacto, ya que una de las formas más rápidas de mejorar la productividad de la fabricación es centrarse sin descanso en las fuentes de pérdida más importantes. En particular, aquellas sobre las que se tienen ideas concretas de cómo mitigar la pérdida. En otras palabras, hay que centrar la atención en el conjunto más reducido de medidas de mejora que reporten grandes resultados.
Aunque las pérdidas por tiempo de inactividad suelen ser mayores que las pérdidas por rendimiento, los ciclos lentos y las pequeñas paradas suelen ser fuentes más importantes de tiempo perdido que las fuentes individuales de tiempo de inactividad (es decir, los motivos). Por lo tanto, resulta muy útil ver todas las pérdidas en el contexto de un único informe de «Pérdidas principales».
Las principales pérdidas pueden abordarse rápidamente utilizando el método «rastrear, seleccionar, solucionar». Realiza un seguimiento preciso de las pérdidas de producción. Selecciona la pérdida más importante sobre la que se pueda actuar. Solúciala. Repite el proceso.
Cuadros de mando de tiempo de inactividad
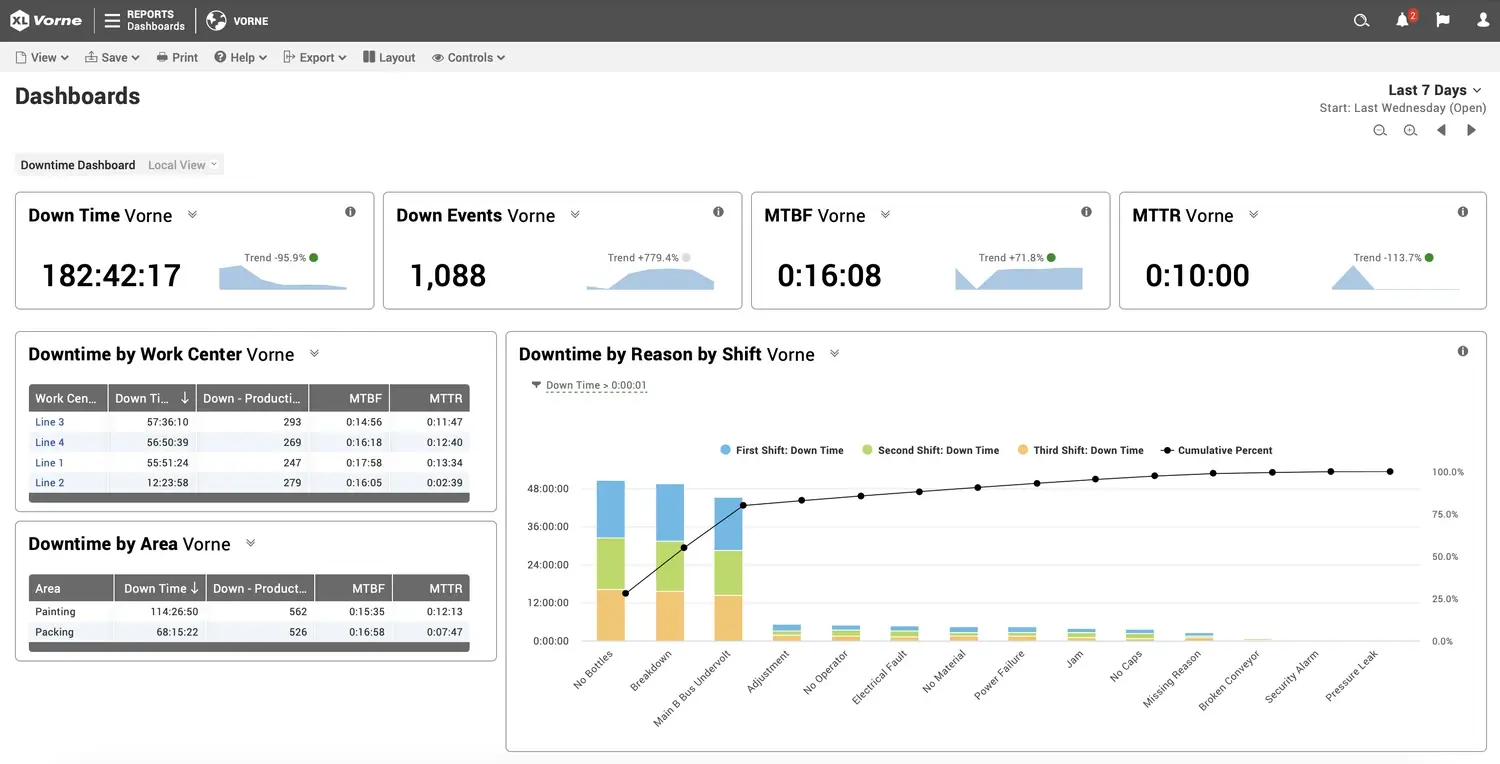
Los paneles de control de tiempos de inactividad combinan visualizaciones para ofrecer una visión más amplia. Te permiten crear un número ilimitado de perspectivas a partir de los datos recopilados por el software de seguimiento de tiempos de inactividad. Por ejemplo:
- Los operadores pueden aprovechar los datos en tiempo real para mejorar el desarrollo del turno. A menudo, esta visualización se muestra en un panel de control situado en la planta de producción.
- Los supervisores pueden consultar datos históricos a corto plazo y comparar los puestos de trabajo de su departamento para elaborar planes de mejora semanales y mensuales.
- Los directivos pueden consultar datos de un periodo más amplio, analizar tendencias y realizar comparaciones en toda la empresa para ayudarles a desarrollar estrategias de mayor alcance.
Los paneles de control de tiempos de inactividad ofrecen diferentes perspectivas a partir de la misma base de datos subyacente, lo que garantiza la coherencia en todos los niveles de su organización. Esto se traducirá en una mejora en la toma de decisiones y en medidas de mejora mejor alineadas, especialmente cuando se utilicen en el marco de un programa de mejora estructurado.
Software de seguimiento de paradas en tiempo real
Otro aspecto del seguimiento de los tiempos de inactividad consiste en aprovechar los datos y actuar en función de ellos en tiempo real. Esto reviste una importancia enorme, ya que transforma el análisis reactivo en una acción proactiva, reduciendo así los tiempos de inactividad en tiempo real.
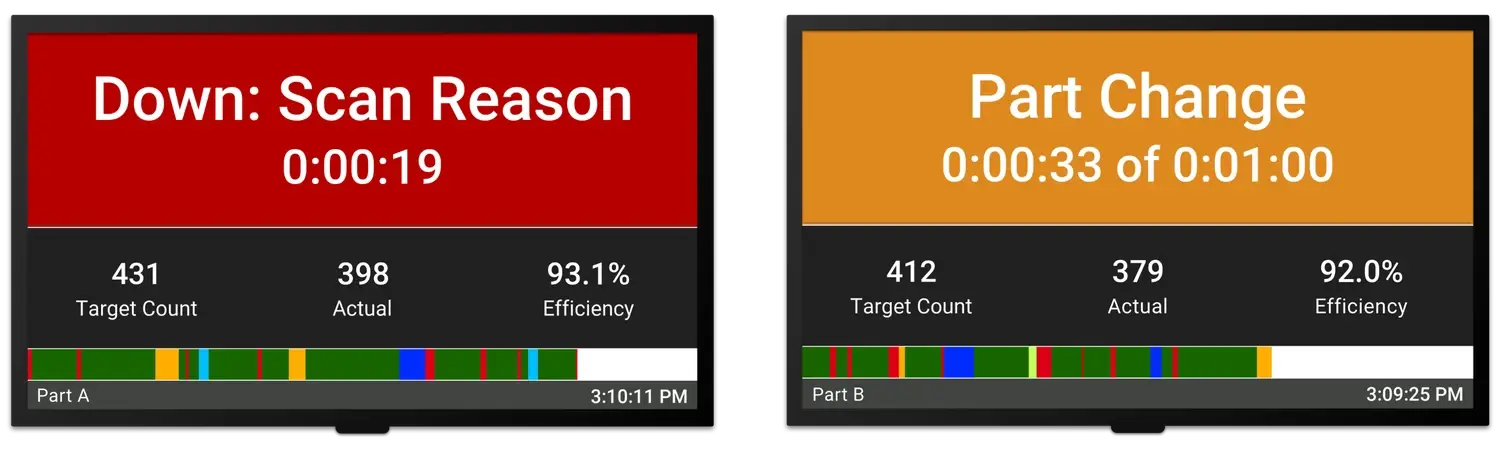
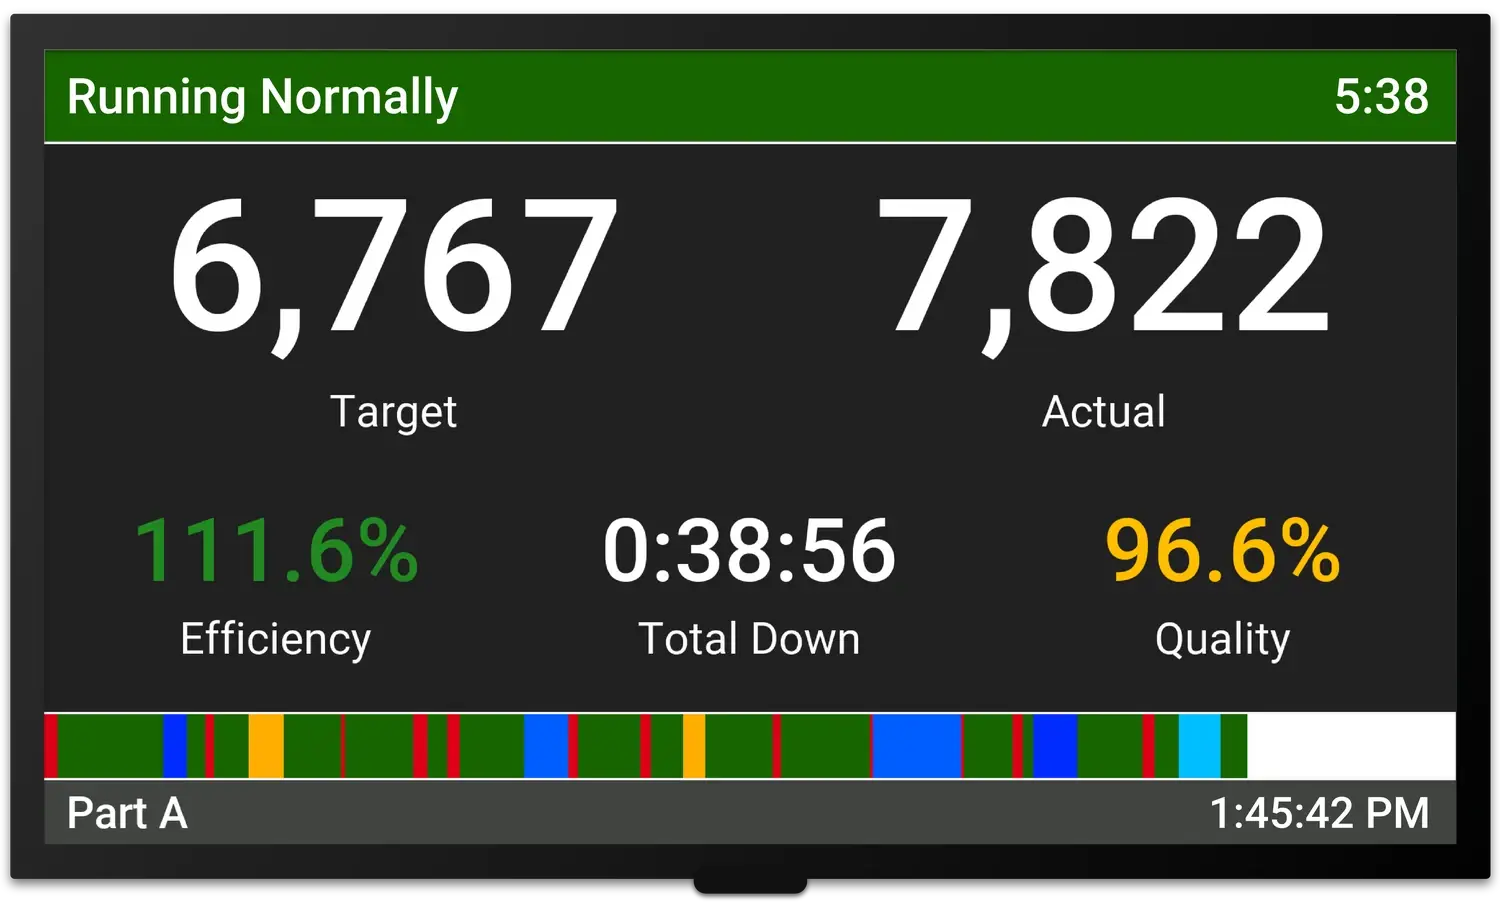
Para los operadores, el objetivo es mostrar claramente el estado del proceso en la planta de producción en tiempo real. Anteriormente, mostramos imágenes de un incidente de parada tal y como se representaba en un marcador de la planta de producción. Es igualmente importante proporcionar información sobre el turno mientras se está en funcionamiento. Por ejemplo:
- Mostrar el tiempo de inactividad del turno.
- Mostrar el recuento de productos en buen estado en relación con un objetivo para motivar a los operarios a ganar el turno.
- Mostrar una línea temporal del turno para que los supervisores que recorren la planta puedan visualizarlo.
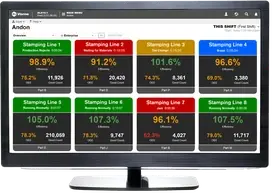
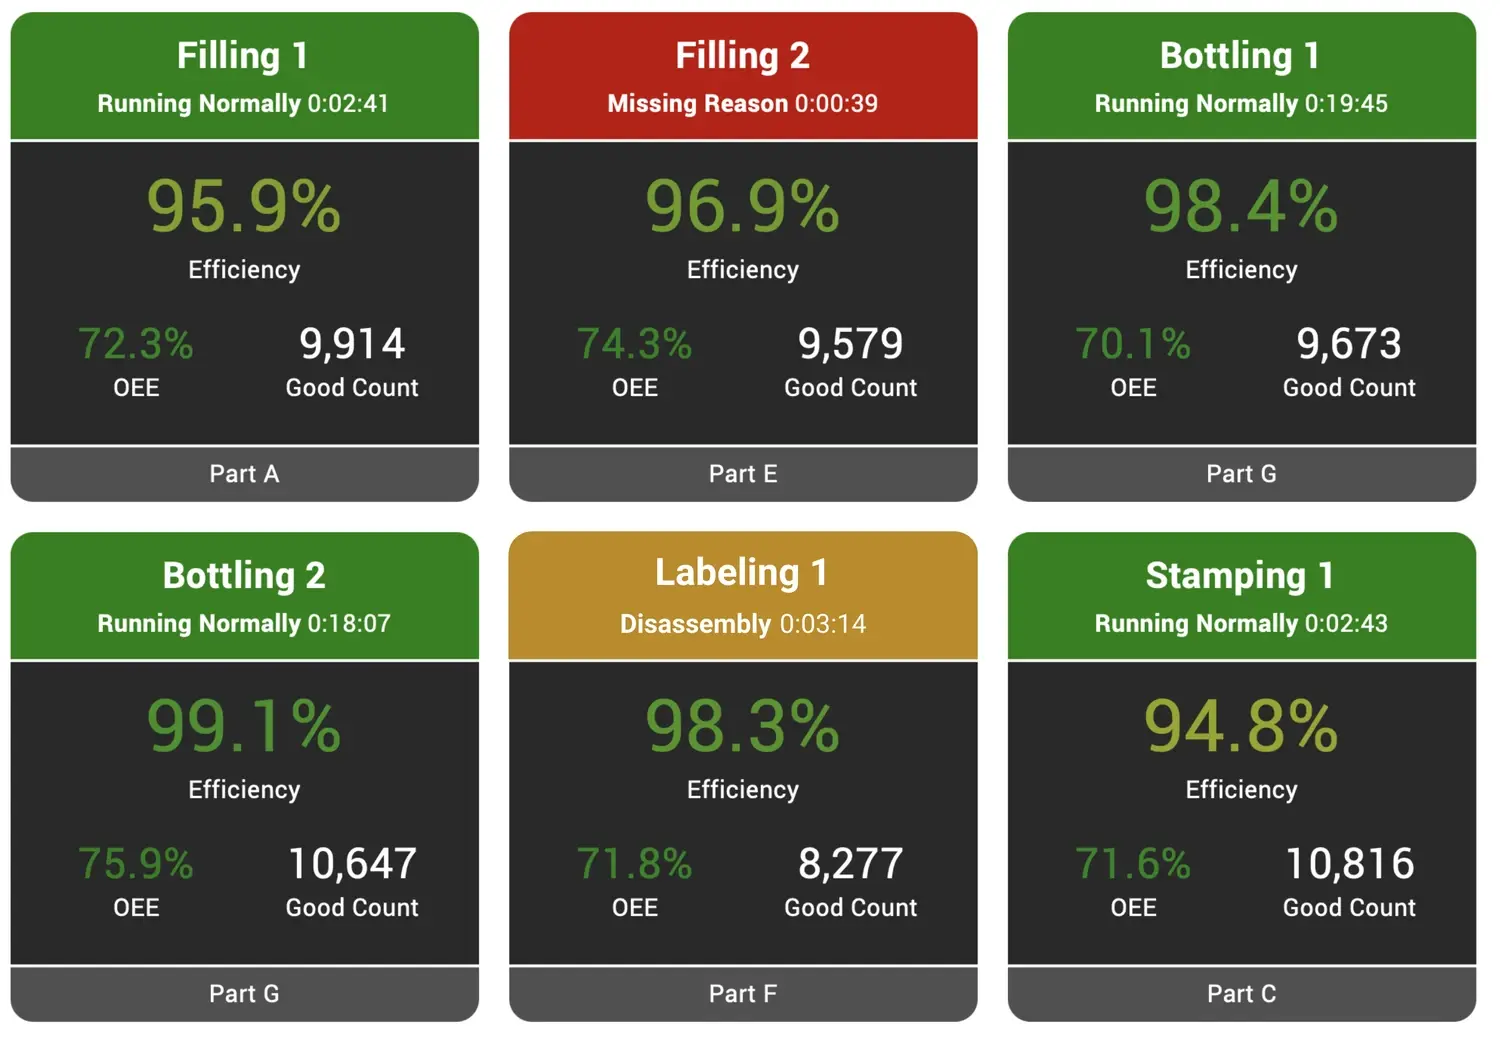
Para los supervisores y responsables, una vista de «Andon digital» generada a partir de datos en tiempo real también puede ser una herramienta muy útil. Utiliza el color para llamar la atención al instante donde sea necesario, como en los casos de paradas. En este ejemplo, cuatro líneas funcionan con normalidad, una está parada y otra se encuentra en proceso de cambio de producción. Si la parada dura más de unos minutos, es posible que el supervisor quiera ponerse en contacto con su equipo y ayudarles a volver a poner la línea en marcha. Una extensión natural es generar alertas push en situaciones en las que se quiera garantizar la participación proactiva del equipo de producción. Esta transición, de revisar los tiempos de inactividad a posteriori a observarlos en el momento en que se producen, es lo que permite a los equipos responder de inmediato y realizar ajustes durante el turno.
Del seguimiento a la mejora
Cuando se realiza un seguimiento constante de los tiempos de inactividad y se hacen visibles, cambia la forma en que los equipos interactúan con la producción. Los operarios pueden ver el impacto de las paradas en el momento en que se producen. Los supervisores pueden centrarse en las principales fuentes de pérdidas. Los directivos pueden coordinar las iniciativas de mejora en torno a un conjunto de datos compartido.
Con el tiempo, esto da lugar a un enfoque de mejora más coherente y cuantificable, en el que las decisiones se basan en lo que realmente ocurre en la planta, y no en suposiciones.
Seguimiento de los tiempos de inactividad y la plataforma XL
- Si estás anotando los tiempos de inactividad o estimando las paradas → pasa al seguimiento automatizado en la línea de producción para que los incidentes se registren de forma sistemática y en tiempo real.
- Si ya dispone de datos sobre los tiempos de inactividad, pero le cuesta confiar en ellos o actuar en consecuencia → céntrese en las auditorías de datos y en hacer que esos datos sean visibles durante el turno, para que su equipo pueda responder y mejorar a medida que se producen los tiempos de inactividad.
Con XL, ambas cosas comienzan en el mismo punto: la captura de datos precisos directamente desde la máquina y su puesta a disposición en toda la operación en tiempo real.