Aumentar la capacidad de producción industrial

¿Qué es la capacidad de producción?
Empecemos con una definición sencilla. La capacidad de producción es la cantidad máxima que puede producir su planta de fabricación. La capacidad se aumenta bien para satisfacer un incremento real (inmediato) de la demanda de los clientes, bien para hacer frente a un incremento previsto (futuro) de dicha demanda.
Los aumentos inmediatos de la capacidad suelen conseguirse mediante:
- Utilizando el equipo existente durante más tiempo (añadiendo turnos o horas extras)
- Utilizar el equipo de terceros (externalización)
Los aumentos futuros de la capacidad suelen conseguirse mediante:
- Utilizando el equipo existente de forma más eficaz (mejoras)
- Adquiriendo nuevo equipo (realizando inversiones)
La mayor parte de los equipos no se utiliza ni de lejos a su verdadera capacidad. De hecho, la diferencia entre la fabricación habitual (un índice OEE del 60 %) y la fabricación de primer nivel (un índice OEE del 85 %) supone un asombroso aumento de la capacidad del 41,6 %. Por lo tanto, antes de plantearte añadir turnos o horas extras, externalizar o adquirir nuevos equipos, asegúrate de comprender y tener en cuenta realmente el potencial sin explotar que existe en tu fábrica actual.
El potencial sin explotar de su fábrica actual se puede dividir en dos categorías, cada una de las cuales representa una limitación de la capacidad:
- Pérdidas de equipamiento: capacidad perdida debido a que el equipamiento funciona por debajo de su pleno potencial.
- Pérdidas de programación: capacidad perdida debido al tiempo en el que no está previsto que el equipo funcione en absoluto.
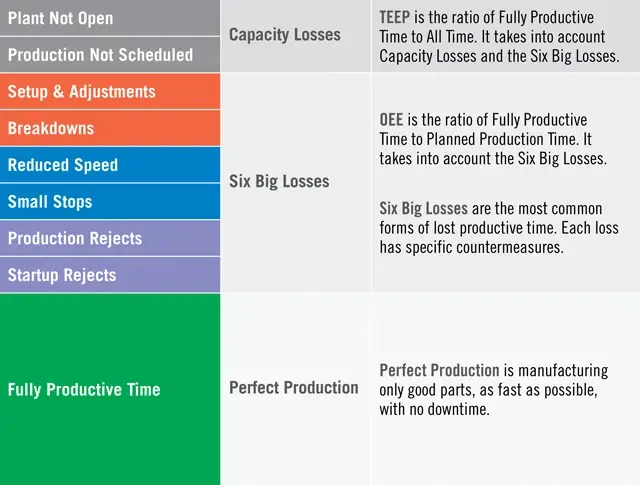
El OEE, o Eficacia Global de los Equipos, es un indicador de rendimiento bien establecido que tiene en cuenta las pérdidas de equipamiento (que suelen dividirse en las categorías de pérdida de disponibilidad, pérdida de rendimiento y pérdida de calidad; y que, a su vez, se desglosan en las seis grandes pérdidas, tal y como se muestra en el diagrama siguiente). El OEE mide el rendimiento con respecto al tiempo de producción planificado (el porcentaje del tiempo de producción planificado que es plenamente productivo).
El TEEP (Rendimiento Efectivo Total de los Equipos) es un indicador de rendimiento bien establecido que tiene en cuenta las pérdidas de equipo y las pérdidas de programación. Mide el rendimiento con respecto al «tiempo total» (el porcentaje del tiempo total que es plenamente productivo; el «tiempo total» se denomina a veces «tiempo de calendario» o «tiempo 24/7»).
Medir el OEE (con las pérdidas de equipo desglosadas en las «seis grandes pérdidas») y el TEEP (con las pérdidas de programación) te ofrece una visión muy completa de cuánta capacidad está esperando a ser liberada en tu «fábrica oculta».
Medición de la capacidad en la fabricación
Medir de forma precisa y objetiva su capacidad de producción no utilizada libera el potencial para aumentar la capacidad. Al medir las pérdidas de equipo y de programación, puede comprender su tiempo de producción perdido y la brecha entre su capacidad máxima actual y la teórica. Conocer esta brecha y sus capacidades le permite establecer un objetivo de capacidad alcanzable para sus recursos existentes.
A continuación se presentan algunas formas útiles de abordar la capacidad no utilizada:
- Las pérdidas por equipos representan la primera parte de su «fábrica oculta»: capacidad adicional que puede liberarse aplicando con éxito herramientas de mejora basadas en las mejores prácticas para alcanzar el OEE más alto de su categoría.
- Las pérdidas de programación representan la segunda parte de su «fábrica oculta»: capacidad adicional que puede liberarse programando más tiempo de producción.
Y aquí tienes algunas formas útiles de cuantificar la capacidad:
- La capacidad actual es la cantidad que puede producir utilizando su equipo tal y como está (con su eficacia actual) y dentro de su programa de producción actual.
- La capacidad objetivo es la cantidad que producirá cuando alcance su objetivo de OEE (reduciendo las pérdidas de equipo) y programe más tiempo de producción (reduciendo las pérdidas de programación). Sin embargo, recuerde: muchos fabricantes pueden mejorar su capacidad hasta en un 40 % simplemente reduciendo las pérdidas de equipo, ¡así que empiece por ahí!
- La capacidad teórica es la cantidad que se produciría si no hubiera pérdidas de equipo ni pérdidas de programación. Representa la fabricación exclusiva de piezas buenas, lo más rápido posible, sin tiempos de inactividad, las 24 horas del día, los 7 días de la semana (24/7). Da como resultado una puntuación TEEP del 100 %.
Cómo aprovechar las seis grandes pérdidas
Una forma integral y muy práctica de abordar las pérdidas de equipo es a través de las seis grandes pérdidas subyacentes. Las seis grandes pérdidas se ajustan muy bien a la fabricación discreta y se corresponden con herramientas de mejora y contramedidas específicas. Las seis grandes pérdidas son:
- Configuraciones y ajustes (paradas planificadas)
- Averías (paradas no planificadas)
- Reducción de la velocidad (ciclos lentos)
- Pequeñas paradas
- Rechazos de producción
- Rechazos en la puesta en marcha
La mejora de la productividad en la fabricación da lugar a un «círculo virtuoso» de aumento de la capacidad. Los equipos más eficientes pueden programarse con mayor precisión y para lotes de menor tamaño. Esto reduce los costes y acorta los plazos de entrega, lo que se traduce en un mayor número de pedidos de los clientes, que a su vez aprovechan el aumento de capacidad.
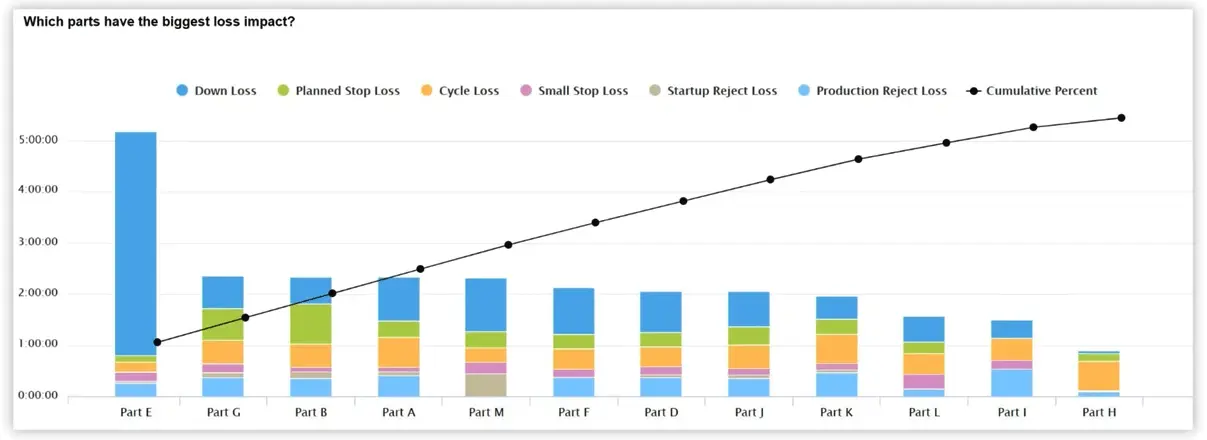
Descubre cómo sacar partido a las «seis grandes pérdidas» en el sector manufacturero.
Buenas prácticas para aumentar la capacidad
Hay dos aspectos de las mejores prácticas que hay que tener en cuenta a la hora de aumentar la capacidad:
- Información: medición del OEE y el TEEP.
- Acción: aplicación de la Teoría de las Restricciones y la fabricación ajustada.
El OEE es ideal para los supervisores que desean establecer puntos de referencia y medir el progreso en la reducción de las pérdidas de equipo. Proporciona una métrica sencilla, la puntuación OEE, con la que evaluar el progreso. Y lo que es aún mejor, se alinea perfectamente con las Seis Grandes Pérdidas para ofrecer información valiosa sobre dónde centrar los esfuerzos de mejora y qué tipo de medidas de mejora serán más eficaces. No recomendamos el OEE como métrica principal para los operarios, ya que resulta un poco demasiado abstracto. En su lugar, para la planta de producción recomendamos utilizar el TAED (objetivo, real, eficiencia y tiempo de inactividad) en tiempo real, que se basa en el tiempo takt.
El TEEP resulta ideal para los directivos que tienen influencia sobre cuándo se ponen en marcha los equipos de producción (por ejemplo, los planificadores de producción y la alta dirección de la fábrica). El TEEP funciona bien como métrica de planificación proactiva:
- Si la fábrica funciona con un TEEP del 14 % (un turno cinco días a la semana con una puntuación media de OEE del 60 %), hay mucho margen para buscar alternativas a la adquisición de nuevos equipos.
- Si la fábrica funciona con un TEEP del 85 % (tres turnos, siete días a la semana, con una puntuación media de OEE del 85 %), es posible que sea necesario adquirir nuevo equipo.
La Teoría de las Restricciones es un conjunto de técnicas de mejora basadas en la idea de que todo proceso de fabricación tiene una restricción que actúa como punto de apoyo (punto de palanca) para todo el proceso. Centrar los esfuerzos de mejora en la restricción ayuda a garantizar que los recursos se optimicen y suele ser una de las vías más rápidas para aumentar la capacidad. Hacer hincapié en la restricción centra la atención de los equipos y puede liberar rápidamente capacidad adicional en el cuello de botella del proceso de fabricación. La Teoría de las Restricciones está estrechamente alineada con el aumento de la capacidad, ya que su objetivo principal es incrementar el rendimiento.
La fabricación ajustada (Lean Manufacturing) es un conjunto de técnicas de mejora basadas en la idea de que se deben eliminar del proceso de fabricación todos los tipos de desperdicio. Existe una auténtica lista interminable de herramientas y técnicas eficaces asociadas a la fabricación ajustada. Algunas de las más importantes son las 5S, Andon, la autonomación, el flujo continuo, la prevención de errores, Gemba, Justo a tiempo, Kaizen, Kanban, Programación nivelada, Eficacia global de los equipos, Despliegue de políticas, Análisis de la causa raíz, Cambio de troquel en un minuto, Las seis grandes pérdidas, Trabajo estandarizado, Tiempo takt, Mantenimiento productivo total, Mapeo de la cadena de valor y Fábrica visual.
Dos estrategias para aumentar la capacidad en la fabricación
Dos estrategias muy eficaces para descubrir y aprovechar el potencial sin explotar que existe en su fábrica actual son:
- Medir la Eficacia Global de los Equipos (OEE)
- Medir el rendimiento efectivo total de los equipos (TEEP)
Medir la Eficacia Global de los Equipos (OEE)
Problema: Necesitamos una forma coherente de identificar las pérdidas de equipo para poder reducirlas y aumentar la capacidad.
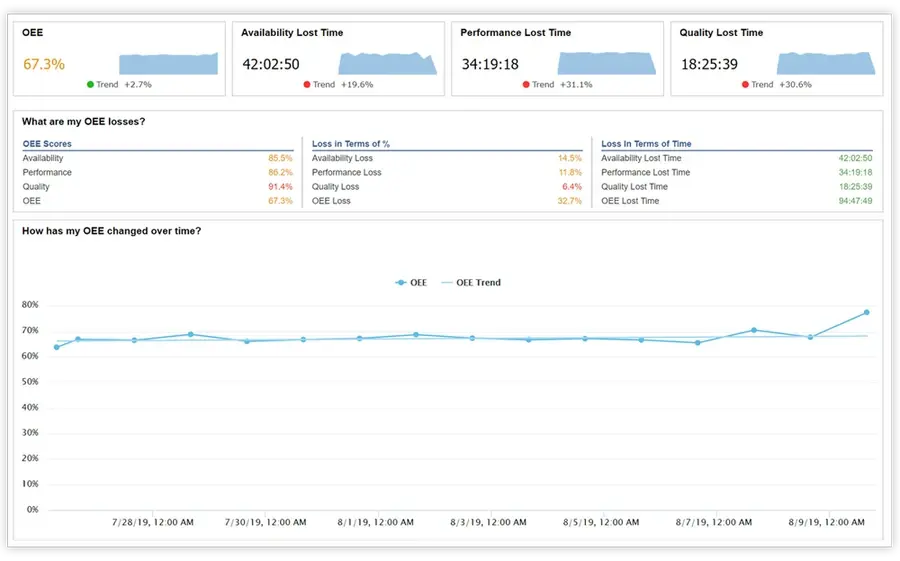
Estrategia: Mide el OEE (junto con la disponibilidad, el rendimiento y la calidad) y las seis grandes pérdidas en tu equipo limitante. Registra también los motivos de los tiempos de inactividad.
Solución: XL calcula automáticamente un conjunto completo de métricas de rendimiento, tanto en tiempo real como de forma histórica:
- OEE (incluidas la disponibilidad, el rendimiento y la calidad) para los supervisores
- TAED (objetivo, real, eficiencia y tiempo de inactividad) para los operarios de planta
- Las seis grandes pérdidas para caracterizar las pérdidas de equipo
XL también facilita el registro de los motivos de cada incidente de tiempo de inactividad, lo que le ayuda a priorizar sus acciones. Basta con configurar los motivos de tiempo de inactividad y XL genera automáticamente una hoja de códigos de barras para los operarios. Sus operarios escanean los códigos de barras para indicar los motivos de cada incidente de tiempo de inactividad y XL «asigna» automáticamente los motivos al incidente de tiempo de inactividad más reciente. Recomendamos empezar de forma sencilla: no más de 25 motivos, uno de los cuales debería ser «Todas las demás pérdidas».
Medir el rendimiento efectivo total de los equipos (TEEP)
Problema: Necesitamos una forma coherente de determinar de cuánto margen disponemos para aumentar la capacidad, de modo que podamos decidir si nos centramos en sacar más partido a nuestros equipos actuales o si debemos plantearnos otras opciones (externalizar la producción o adquirir nuevos equipos).
Estrategia: Medir el TEEP y los indicadores relacionados.
Solución: XL calcula automáticamente un conjunto completo de métricas relacionadas con el TEEP, tanto en tiempo real como de forma histórica:
- TEEP
- Utilización
- Pérdida de capacidad
- Tiempo de capacidad perdido
Utilice los informes TEEP integrados para identificar cuánta capacidad de producción adicional hay disponible.