Augmenter la capacité de production industrielle

Qu'est-ce que la capacité de production ?
Commençons par une définition simple. La capacité de production correspond à la quantité maximale que votre site de fabrication est en mesure de produire. La capacité est augmentée soit pour répondre à une hausse réelle (immédiate) de la demande des clients, soit pour anticiper une hausse (future) de cette demande.
Les augmentations immédiates de capacité s'obtiennent généralement en :
- Utiliser les équipements existants plus longtemps (en ajoutant des équipes ou des heures supplémentaires)
- l'utilisation d'équipements appartenant à des tiers (externalisation)
Les augmentations de capacité futures sont généralement réalisées en :
- une utilisation plus efficace des équipements existants (optimisation)
- L'achat de nouveaux équipements (dépenses)
La plupart des équipements sont loin d’être utilisés à leur pleine capacité. En effet, l’écart entre une production classique (un taux de rendement global [OEE] de 60 %) et une production de pointe (un taux de rendement global [OEE] de 85 %) représente une augmentation stupéfiante de 41,6 % de la capacité. Ainsi, avant d’envisager d’ajouter des équipes ou des heures supplémentaires, de recourir à l’externalisation ou d’acheter de nouveaux équipements, assurez-vous de bien comprendre et de prendre en compte le potentiel inexploité qui existe dans votre usine actuelle.
Le potentiel inexploité de votre usine actuelle peut être divisé en deux catégories, chacune représentant une contrainte sur la capacité :
- Pertes liées aux équipements : capacité perdue du fait que les équipements ne fonctionnent pas à leur plein potentiel.
- Pertes liées au planning : capacité perdue en raison des périodes pendant lesquelles l’équipement n’est pas programmé pour fonctionner.
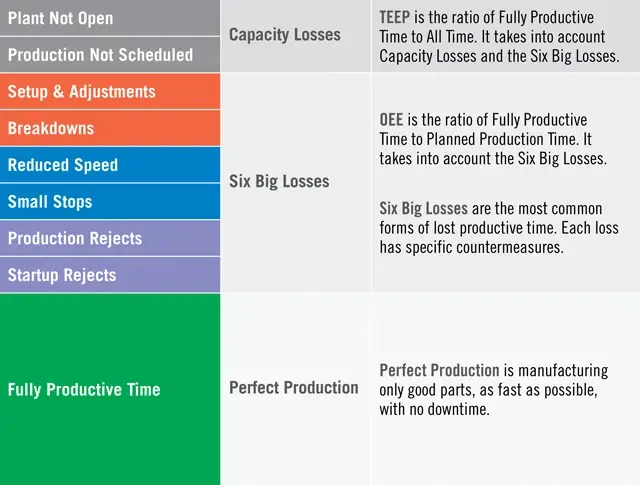
L’OEE, ou taux de rendement global des équipements, est un indicateur de performance bien établi qui prend en compte les pertes liées aux équipements (généralement réparties en trois catégories : pertes de disponibilité, pertes de performance et pertes de qualité ; elles sont elles-mêmes subdivisées en six grandes pertes, comme le montre le schéma ci-dessous). L’OEE mesure la performance par rapport au temps de production prévu (le pourcentage du temps de production prévu qui est pleinement productif).
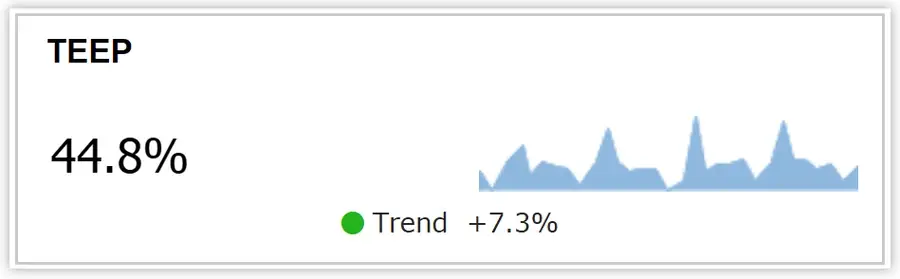
Le TEEP (Total Effective Equipment Performance, ou performance totale effective des équipements) est un indicateur de performance bien établi qui prend en compte les pertes liées aux équipements et les pertes liées au planning. Il mesure la performance par rapport au temps total (le pourcentage du temps total qui est pleinement productif ; le temps total est parfois appelé « temps calendaire » ou « temps 24 h/24, 7 j/7 »).
La mesure de l’OEE (avec les pertes liées aux équipements réparties en six grandes catégories) et du TEEP (avec les pertes liées au planning) vous offre une vision très complète de la capacité qui ne demande qu’à être libérée dans votre « usine cachée ».
Mesurer la capacité dans le secteur manufacturier
Mesurer avec précision et objectivité votre capacité de production inutilisée permet de libérer le potentiel d’augmentation de cette capacité. En mesurant les pertes liées aux équipements et aux plannings, vous pouvez comprendre votre temps de production perdu et l’écart entre votre capacité actuelle et votre capacité maximale théorique. Connaître cet écart et vos capacités vous permet de fixer un objectif de capacité réalisable pour vos ressources existantes.
Voici quelques pistes utiles pour aborder la question de la capacité inutilisée :
- Les pertes liées aux équipements représentent la première partie de votre usine cachée : une capacité supplémentaire qui peut être libérée en appliquant avec succès les outils d’amélioration issus des meilleures pratiques afin d’atteindre un Taux de Rendement Global (TRG) de premier ordre.
- Les pertes liées au planning constituent la deuxième partie de votre « usine cachée » : il s’agit d’une capacité supplémentaire qui peut être libérée en programmant davantage de temps de production.
Voici quelques méthodes utiles pour quantifier la capacité :
- La capacité actuelle correspond à la quantité que vous pouvez produire en utilisant votre équipement tel quel (à son niveau d’efficacité actuel) et dans le cadre de votre planning de production actuel.
- La capacité cible correspond à la quantité que vous produirez lorsque vous aurez atteint votre objectif de TUE (en réduisant les pertes liées aux équipements) et programmé davantage de temps de production (en réduisant les pertes liées à la planification). N’oubliez pas cependant que de nombreux fabricants peuvent améliorer leur capacité de près de 40 % simplement en réduisant les pertes liées aux équipements – commencez donc par là !
- La capacité théorique correspond à la quantité que vous produiriez s’il n’y avait ni pertes liées aux équipements ni pertes liées au planning. Elle correspond à la fabrication exclusive de pièces conformes, aussi rapidement que possible, sans temps d’arrêt, 24 heures sur 24 et 7 jours sur 7. Elle se traduit par un score TEEP de 100 %.
Comment tirer parti des six grandes pertes
Une approche complète et très pratique pour traiter les pertes liées aux équipements consiste à s’appuyer sur les six grandes pertes sous-jacentes. Ces six grandes pertes s’inscrivent parfaitement dans le cadre de la fabrication discrète et correspondent à des outils d’amélioration et à des contre-mesures spécifiques. Les six grandes pertes sont les suivantes :
- Réglages et ajustements (arrêts planifiés)
- Pannes (arrêts imprévus)
- Ralentissements (cycles lents)
- Petits arrêts
- Rejets de production
- Rejets au démarrage
L'amélioration de la productivité de la fabrication entraîne un « cercle vertueux » d'augmentation de la capacité. Des équipements plus efficaces peuvent être planifiés avec plus de précision et pour des lots de plus petite taille. Cela permet de réduire les coûts et les délais de livraison, ce qui se traduit par une augmentation des commandes des clients – qui tirent parti de cette capacité accrue.
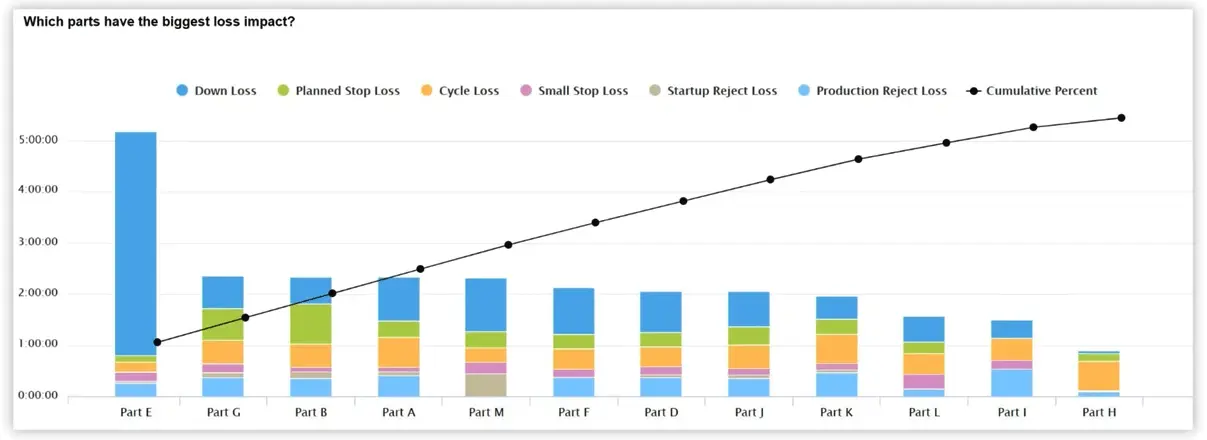
Découvrez comment tirer parti des « six grandes sources de pertes » dans le secteur industriel.
Bonnes pratiques pour augmenter la capacité
Deux aspects des bonnes pratiques doivent être pris en compte lors de l'augmentation de la capacité :
- Information: mesurer l'OEE et le TEEP.
- Action: application de la théorie des contraintes et du lean manufacturing.
L’OEE est parfaitement adapté aux superviseurs qui souhaitent établir des références et mesurer les progrès réalisés en matière de réduction des pertes liées aux équipements. Il fournit un indicateur simple, le score OEE, qui permet d’évaluer les progrès. Mieux encore, il s’aligne parfaitement sur les « six grandes pertes » pour fournir des informations précieuses sur les domaines où concentrer les efforts d’amélioration et sur le type d’actions d’amélioration qui seront les plus efficaces. Nous ne recommandons pas l’OEE comme indicateur principal pour les opérateurs – il est un peu trop abstrait. En revanche, pour l’atelier, nous recommandons d’utiliser le TAED (cible, réel, efficacité et temps d’arrêt) en temps réel, qui s’appuie sur le temps de takt.
Le TEEP est particulièrement adapté aux responsables ayant une influence sur les horaires de fonctionnement des équipements de production (par exemple, les planificateurs de production et la direction de l’usine). Le TEEP fonctionne bien comme indicateur de planification proactive :
- Si l’usine fonctionne à 14 % de TEEP (une équipe travaillant cinq jours par semaine avec un score OEE moyen de 60 %), il existe de nombreuses alternatives à l’achat de nouveaux équipements.
- Si l’usine fonctionne à 85 % de TEEP (trois équipes fonctionnant sept jours par semaine avec un taux OEE moyen de 85 %), l’acquisition de nouveaux équipements peut s’avérer nécessaire.
La Théorie des contraintes est un ensemble de techniques d’amélioration reposant sur l’idée que chaque processus de fabrication comporte une contrainte qui agit comme un point d’appui (point de levier) pour l’ensemble du processus. Concentrer les efforts d’amélioration sur la contrainte permet de garantir l’optimisation des ressources et constitue souvent l’un des moyens les plus rapides d’augmenter la capacité. Mettre l’accent sur la contrainte permet de focaliser les équipes et peut rapidement libérer une capacité supplémentaire au niveau du goulot d’étranglement du processus de fabrication. La Théorie des contraintes est étroitement liée à l’augmentation de la capacité, car elle met principalement l’accent sur l’augmentation du débit.
La production allégée (Lean Manufacturing) est un ensemble de techniques d’amélioration reposant sur l’idée que tout gaspillage, sous toutes ses formes, doit être éliminé du processus de fabrication. Il existe une véritable liste exhaustive d’outils et de techniques efficaces associés à la production allégée. Parmi les plus importants, on peut citer les 5S, l’Andon, l’autonomation, le flux continu, la prévention des erreurs, le Gemba, le « juste-à-temps », le Kaizen, le Kanban, la planification équilibrée, le taux de rendement global des équipements, le déploiement de la politique, l’analyse des causes profondes, le changement de matrice en une minute, les six grandes pertes, le travail standardisé, le temps de takt, la maintenance productive totale, la cartographie de la chaîne de valeur et l’usine visuelle.
Deux stratégies pour augmenter la capacité de production
Voici deux stratégies très efficaces pour identifier et exploiter le potentiel inexploité de votre usine actuelle :
- Mesurer le taux de rendement global des équipements (OEE)
- Mesurer la performance effective totale des équipements (TEEP)
Mesurer le taux de rendement global des équipements (OEE)
Problématique : nous avons besoin d’une méthode cohérente pour identifier les pertes liées aux équipements afin de pouvoir les réduire et augmenter la capacité de production.
Stratégie : Mesurez l’OEE (ainsi que la disponibilité, la performance et la qualité) et les six principales pertes sur vos équipements limitants. Identifiez également les causes des temps d’arrêt.
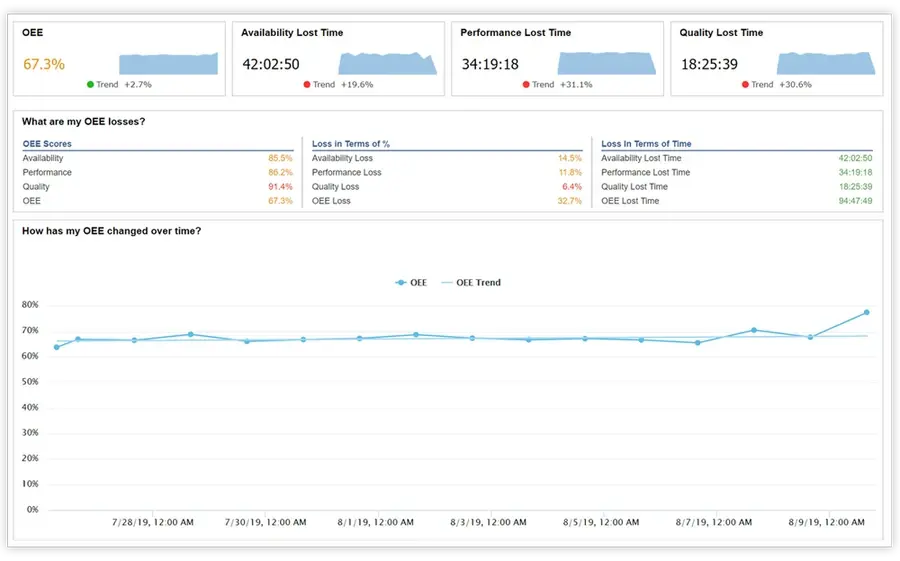
Solution : XL calcule automatiquement un ensemble complet d’indicateurs de performance, tant en temps réel que sur l’historique :
- le Taux de rendement global (OEE) (incluant la disponibilité, la performance et la qualité) pour les superviseurs
- TAED (objectif, réel, efficacité, temps d'arrêt) pour les opérateurs de l'usine
- Les six principales pertes pour caractériser les pertes liées aux équipements
XL facilite également la saisie des causes de chaque arrêt de production, ce qui vous aide à hiérarchiser vos actions. Il vous suffit de configurer vos causes d’arrêt et XL génère automatiquement une feuille de codes-barres pour les opérateurs. Vos opérateurs scannent les codes-barres pour indiquer les causes de chaque arrêt de production et XL associe automatiquement ces causes à l’arrêt le plus récent. Nous vous recommandons de commencer simplement : pas plus de 25 motifs, dont l’un devrait être « Toutes les autres pertes ».
Mesure de la performance effective totale des équipements (TEEP)
Problématique : Nous avons besoin d’une méthode cohérente pour déterminer la marge de progression en termes de capacité, afin de pouvoir décider s’il faut nous concentrer sur l’optimisation de nos équipements actuels ou si nous devons envisager d’autres options (externalisation de la production ou achat de nouveaux équipements).
Stratégie : Mesurer le TEEP et les indicateurs associés.
Solution : XL calcule automatiquement un ensemble complet d’indicateurs liés au TEEP, tant en temps réel que sur une période historique :
- TEEP
- Utilisation
- Perte de capacité
- Temps de capacité perdu
Utilisez les rapports TEEP intégrés pour déterminer la capacité de production supplémentaire disponible.