Aumentare la capacità produttiva dell'industria manifatturiera

Che cos’è la capacità produttiva?
Partiamo da una definizione semplice. La capacità produttiva è la quantità massima che il vostro processo produttivo è in grado di produrre. La capacità viene aumentata per far fronte a un aumento effettivo (immediato) della domanda dei clienti o a un aumento previsto (futuro) della stessa.
Gli aumenti immediati della capacità si ottengono solitamente:
- Utilizzando le attrezzature esistenti per un periodo di tempo più lungo (aggiungendo turni o ore di straordinario)
- L'utilizzo di attrezzature di terzi (esternalizzazione)
Gli aumenti futuri della capacità vengono solitamente ottenuti tramite:
- Utilizzando le attrezzature esistenti in modo più efficace (miglioramento)
- Acquistando nuove attrezzature (spesa)
La maggior parte delle attrezzature non viene utilizzata neanche lontanamente al massimo delle proprie potenzialità. Infatti, la differenza tra una produzione standard (con un indice OEE del 60%) e una produzione all’avanguardia (con un indice OEE dell’85%) rappresenta un incredibile aumento della capacità del 41,6%. Pertanto, prima di pensare di aggiungere turni o straordinari, ricorrere all’outsourcing o acquistare nuove attrezzature, assicuratevi di comprendere e considerare appieno il potenziale inutilizzato presente nel vostro stabilimento attuale.
Il potenziale non sfruttato nel vostro stabilimento attuale può essere suddiviso in due categorie, ciascuna delle quali rappresenta un vincolo alla capacità:
- Perdite legate alle attrezzature: capacità persa a causa del funzionamento delle attrezzature al di sotto del loro pieno potenziale.
- Perdite di programmazione: capacità persa a causa del tempo in cui le attrezzature non sono programmate per funzionare affatto.
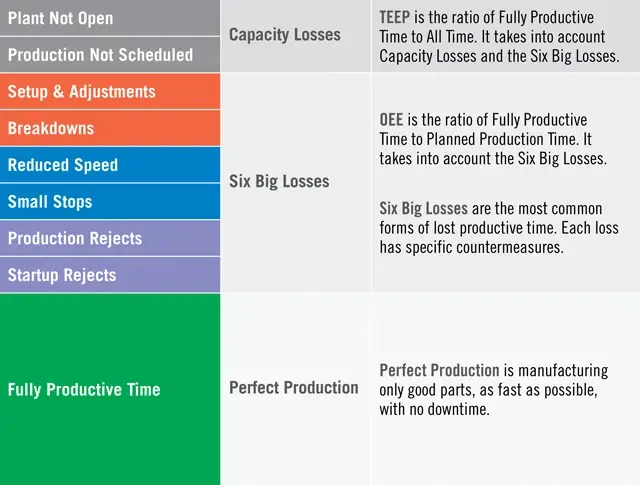
L’OEE, o Efficacia Complessiva delle Attrezzature, è un indicatore di prestazione consolidato che tiene conto delle perdite legate alle attrezzature (solitamente suddivise nelle categorie di perdita di disponibilità, perdita di prestazione e perdita di qualità; e ulteriormente suddivise nelle Sei Grandi Perdite, come mostrato nel diagramma sottostante). L’OEE misura le prestazioni rispetto al Tempo di Produzione Pianificato (la percentuale del Tempo di Produzione Pianificato che è pienamente produttiva).
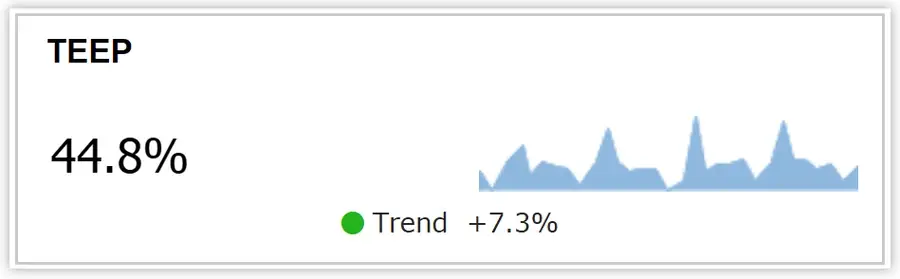
Il TEEP (Total Effective Equipment Performance) è un indicatore di prestazione consolidato che tiene conto delle perdite di attrezzatura e delle perdite di programma. Misura le prestazioni rispetto al tempo totale (la percentuale del tempo totale che è pienamente produttiva; il tempo totale è talvolta indicato come tempo di calendario o tempo 24/7).
Misurare l’OEE (con le perdite legate alle attrezzature suddivise nelle sei principali categorie di perdita) e il TEEP (con le perdite di programma) offre un quadro molto completo di quanta capacità sia in attesa di essere sbloccata nella vostra “fabbrica nascosta”.
Misurazione della capacità nella produzione
Misurare in modo accurato e oggettivo la vostra capacità produttiva inutilizzata sblocca il potenziale per aumentare la capacità. Misurando le perdite legate alle attrezzature e alla programmazione, potete comprendere il tempo di produzione perso e il divario tra la vostra capacità attuale e quella massima teorica. Conoscere questo divario e le vostre capacità vi permette di fissare un obiettivo di capacità realizzabile per le vostre risorse esistenti.
Ecco alcuni spunti utili per riflettere sulla capacità inutilizzata:
- Le perdite legate alle attrezzature rappresentano la prima parte della vostra fabbrica nascosta: capacità aggiuntiva che può essere sbloccata applicando con successo strumenti di miglioramento basati sulle migliori pratiche per raggiungere un OEE ai vertici della categoria.
- Le perdite di programmazione rappresentano la seconda parte della vostra fabbrica nascosta: una capacità aggiuntiva che può essere sbloccata programmando più tempo di produzione.
Ecco alcuni modi utili per quantificare la capacità:
- La capacità attuale è la quantità che potete produrre utilizzando le vostre attrezzature così come sono (alla loro efficacia attuale) e nell’ambito del vostro programma di produzione attuale.
- La capacità target è la quantità che produrrete quando raggiungerete il vostro obiettivo di OEE (riducendo le perdite legate alle attrezzature) e pianificherete più tempo di produzione (riducendo le perdite di programmazione). Ricordate però che molti produttori possono migliorare la capacità fino al 40% semplicemente riducendo le perdite legate alle attrezzature: quindi iniziate da lì!
- La capacità teorica è la quantità che si produrrebbe se non ci fossero né perdite legate alle attrezzature né perdite di programma. Rappresenta la produzione esclusiva di pezzi conformi, il più rapidamente possibile, senza tempi di fermo, 24 ore su 24, 7 giorni su 7. Il risultato è un punteggio TEEP del 100%.
Come sfruttare le Sei Grandi Perdite
Un modo completo e molto pratico per affrontare le perdite dovute alle attrezzature è attraverso le sei grandi perdite sottostanti. Le sei grandi perdite sono perfettamente in linea con la produzione discreta e corrispondono a specifici strumenti di miglioramento e contromisure. Le sei grandi perdite sono:
- Regolazioni e messe a punto (fermi programmati)
- Guasti (fermi non pianificati)
- Riduzione della velocità (cicli lenti)
- Piccole interruzioni
- Scarti di produzione
- Scarti all'avvio
Il miglioramento della produttività manifatturiera porta a un “circolo virtuoso” di aumento della capacità. Le attrezzature più efficienti possono essere programmate con maggiore precisione e per lotti di dimensioni più ridotte. Ciò abbassa i costi e riduce i tempi di consegna, il che porta a un maggior numero di ordini da parte dei clienti – che sfruttano la maggiore capacità.
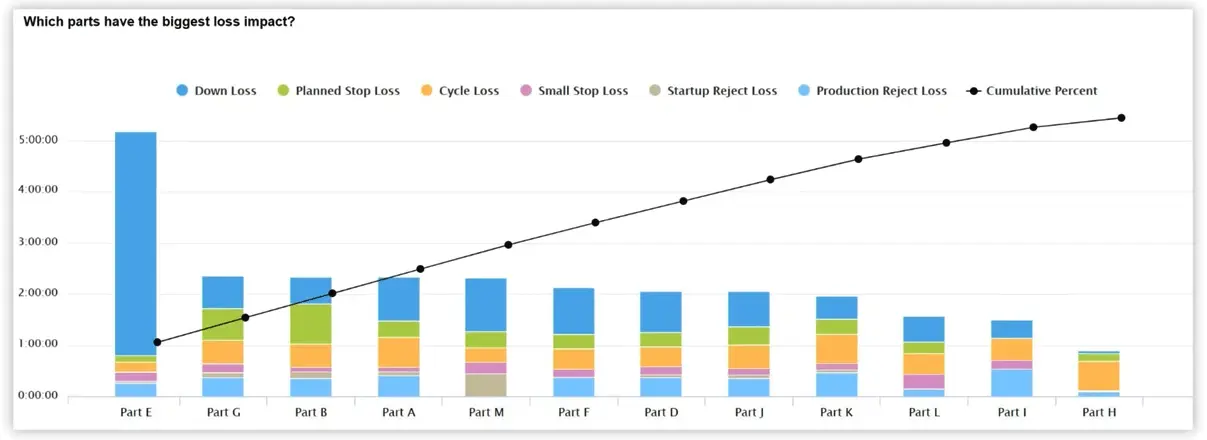
Scopri di più su come sfruttare le " Sei grandi perdite" nel settore manifatturiero.
Migliori pratiche per aumentare la capacità
Ci sono due aspetti delle migliori pratiche da considerare quando si vuole aumentare la capacità:
- Informazioni: misurazione dell’OEE e del TEEP.
- Azione: applicazione della Teoria dei Vincoli e della Produzione Snella.
L’OEE è ideale per i supervisori che desiderano effettuare un benchmarking e misurare i progressi nella riduzione delle perdite legate alle attrezzature. Fornisce un unico semplice indicatore, il punteggio OEE, con cui valutare i progressi. Ancora meglio, si allinea perfettamente con le Sei Grandi Perdite per fornire preziose informazioni su dove concentrare gli sforzi di miglioramento e su quale tipo di azioni di miglioramento saranno più efficaci. Non consigliamo l’OEE come metrica primaria per gli operatori: è un po’ troppo astratto. Per l’area di produzione, invece, consigliamo di utilizzare il TAED (Target, Actual, Efficiency e Down Time) in tempo reale, che si basa sul Takt Time.
Il TEEP è particolarmente adatto ai manager che hanno influenza sui tempi di funzionamento delle attrezzature di produzione (ad esempio, i responsabili della pianificazione della produzione e l’alta dirigenza dello stabilimento). Il TEEP funziona bene come parametro di pianificazione proattiva:
- Se lo stabilimento opera al 14% di TEEP (un turno attivo cinque giorni alla settimana con un punteggio OEE medio del 60%), vi è ampio margine per valutare alternative all’acquisto di nuove attrezzature.
- Se lo stabilimento opera con un TEEP dell’85% (tre turni, sette giorni alla settimana, con un punteggio OEE medio dell’85%), l’acquisto di nuove attrezzature potrebbe essere una necessità.
La Teoria dei Vincoli è un insieme di tecniche di miglioramento basate sull’idea che ogni processo produttivo presenti un vincolo che funge da fulcro (punto di leva) per l’intero processo. Concentrare gli sforzi di miglioramento sul vincolo contribuisce a garantire l’ottimizzazione delle risorse e rappresenta spesso una delle vie più rapide per aumentare la capacità. Porre l’accento sul vincolo focalizza i team e può sbloccare rapidamente capacità aggiuntiva nel collo di bottiglia del processo produttivo. La Teoria dei Vincoli è strettamente allineata all’aumento della capacità, poiché il suo obiettivo principale è incrementare la produttività.
La Produzione Snella (Lean Manufacturing) è un insieme di tecniche di miglioramento basate sull’idea che ogni forma di spreco debba essere eliminata dal processo produttivo. Esiste un vero e proprio elenco di strumenti e tecniche efficaci associati alla Produzione Snella. Alcuni dei più importanti sono: 5S, Andon, Autonomazione, Flusso Continuo, Prevenzione degli Errori, Gemba, Just-In-Time, Kaizen, Kanban, Pianificazione a Livello, Efficacia Complessiva delle Attrezzature, Diffusione delle Politiche, Analisi delle Cause Radici, Sostituzione dello Stampo in Un Minuto, Le Sei Grandi Perdite, Lavoro Standardizzato, Takt Time, Manutenzione Produttiva Totale, Mappatura del Flusso di Valore e Fabbrica Visiva.
Due strategie per aumentare la capacità produttiva
Due strategie altamente efficaci per individuare e sfruttare il potenziale inutilizzato presente nel vostro attuale stabilimento sono:
- Misurare l’Effettività Complessiva delle Attrezzature (OEE)
- Misurare la prestazione effettiva totale delle attrezzature (TEEP)
Misurare l’Efficacia Globale delle Attrezzature (OEE)
Problema: Abbiamo bisogno di un metodo coerente per identificare le perdite legate alle attrezzature, in modo da poterle ridurre e aumentare la capacità produttiva.
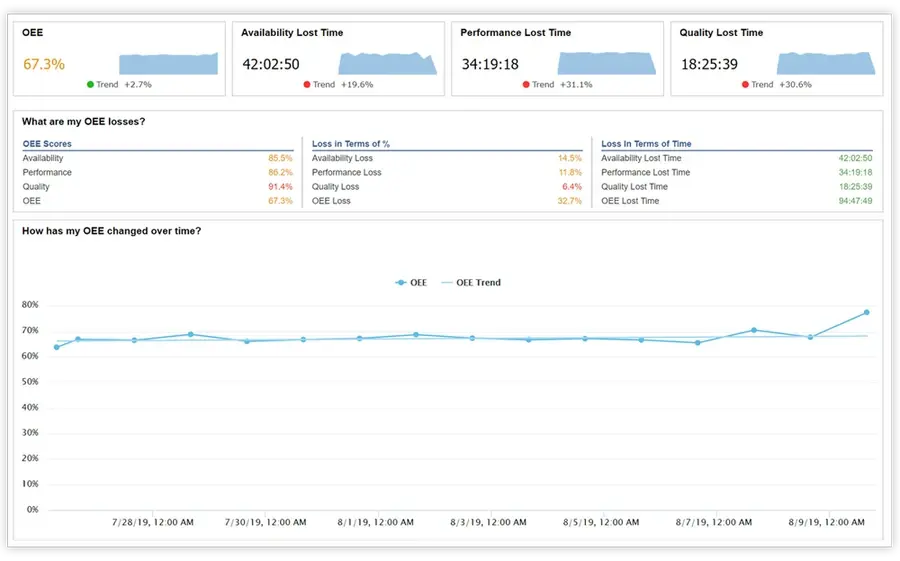
Strategia: Misurate l’OEE (insieme a disponibilità, prestazioni e qualità) e le sei principali perdite sulle vostre attrezzature limitanti. Registrate inoltre i motivi dei tempi di inattività.
Soluzione: XL calcola automaticamente una serie completa di metriche di prestazione sia in tempo reale che storicamente:
- OEE (compresi disponibilità, prestazioni e qualità) per i supervisori
- TAED (obiettivo, valore effettivo, efficienza, tempi di fermo) per gli operatori di linea
- le sei principali perdite per caratterizzare le perdite delle attrezzature
XL semplifica inoltre la registrazione dei motivi di ogni evento di fermo macchina, aiutandovi a stabilire le priorità delle vostre azioni. È sufficiente configurare i motivi di fermo macchina e XL genererà automaticamente un foglio con codici a barre per gli operatori. Gli operatori scansionano i codici a barre per indicare i motivi di ogni evento di fermo macchina e XL “associa” automaticamente i motivi all’evento di fermo macchina più recente. Consigliamo di iniziare in modo semplice: non più di 25 motivi, uno dei quali dovrebbe essere “Tutte le altre perdite”.
Misurare la prestazione effettiva complessiva delle attrezzature (TEEP)
Problema: Abbiamo bisogno di un metodo coerente per identificare quanto margine di crescita ci sia in termini di capacità, in modo da poter decidere se concentrarci sull'ottimizzazione delle attrezzature attuali o se sia necessario prendere in considerazione altre opzioni (esternalizzazione della produzione o acquisto di nuove attrezzature).
Strategia: Misurare il TEEP e i relativi indicatori.
Soluzione: XL calcola automaticamente una serie completa di metriche relative al TEEP sia in tempo reale che storicamente:
- TEEP
- Utilizzo
- Perdita di capacità
- Tempo di capacità perso
Utilizzate i report TEEP integrati per identificare quanta capacità produttiva aggiuntiva è disponibile.