Cómo reducir el tiempo de inactividad de las máquinas
10 consejos prácticos para reducir el tiempo de inactividad
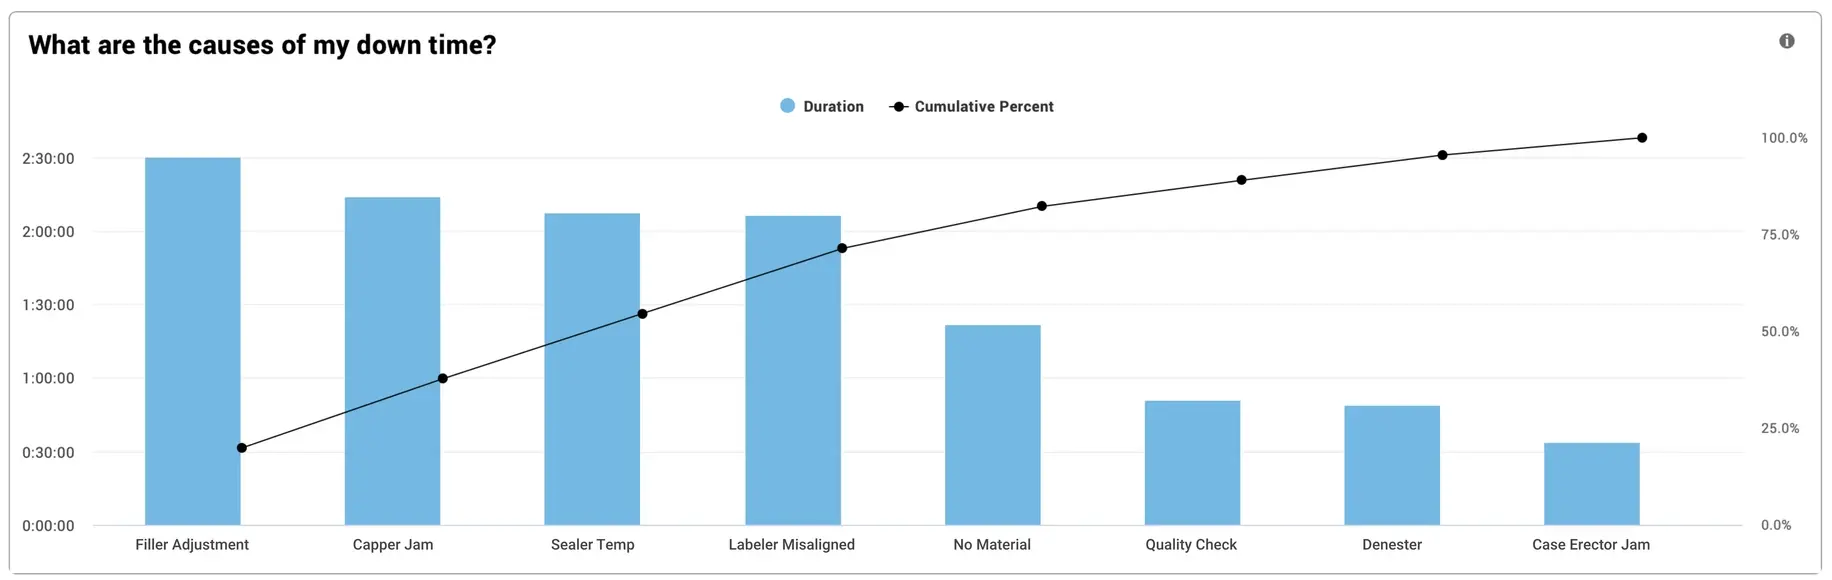
1. Registra los motivos de los tiempos de inactividad en la producción
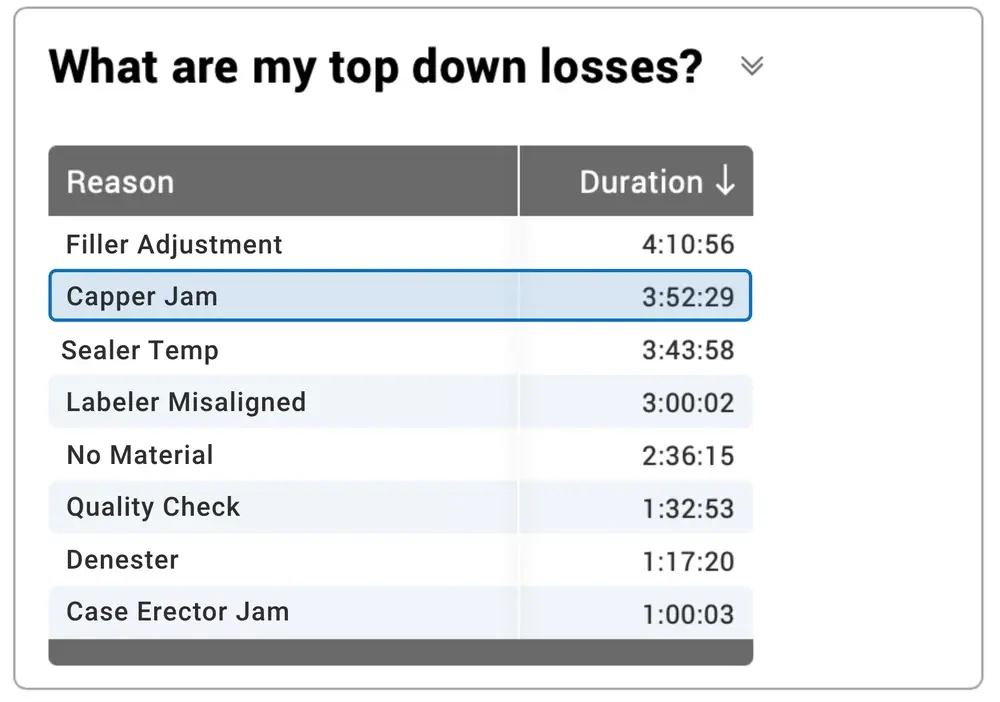
Es fundamental registrar el motivo y la duración de cada caso de tiempo de inactividad para que su equipo pueda interpretar los datos de forma eficaz y priorizar las medidas a tomar. Para generar datos útiles:
- Empieza por algo sencillo, con no más de 25 motivos, uno de los cuales debería ser «Todas las demás pérdidas».
- Asegúrate de que cada motivo sea claro por sí mismo, así como en comparación con otros motivos.
- Da prioridad a los motivos que describan síntomas, en lugar de causas raíz, para que el análisis y las conclusiones se dejen en manos de la mejora continua (CI) y la ingeniería.
- Elimina los motivos que no se utilicen con regularidad y añade otros según sea necesario para garantizar que «Todas las demás pérdidas» no figure entre las diez principales causas de interrupción.
- Añada detalles adicionales en forma de comentarios para los incidentes de tiempo de inactividad especialmente prolongados.
2. Céntrate en la limitación
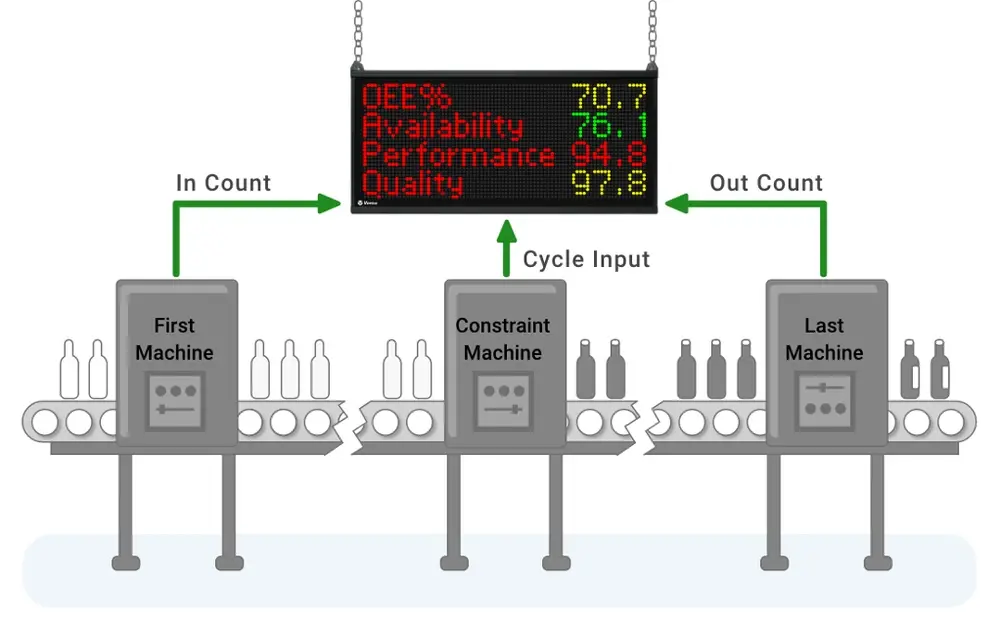
Todo proceso de fabricación tiene una limitación (es decir, un cuello de botella), que debe ser el centro de tus esfuerzos de mejora. Es el punto de palanca de todo el proceso. Mide el tiempo de inactividad en la limitación (mediante la supervisión automática de los ciclos) y mejora la limitación para garantizar que tus recursos se centren donde tengan mayor impacto.
3. Considera el tiempo de inactividad como un KPI
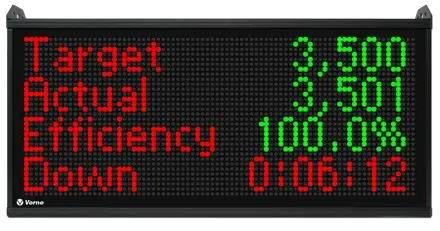
Las métricas que se destacan y se comparten son factores muy poderosos que influyen en el comportamiento. Trata el tiempo de inactividad como un KPI (indicador clave de rendimiento) y refuerza continuamente su importancia. A la gente le encanta tener la oportunidad de ganar, por eso recomendamos un cuadro de mando TAED para la planta de producción (Objetivo, Real, Eficiencia, Tiempo de inactividad). Esto permite a los operarios seguir su progreso en tiempo real y «ganar el turno».
4. Visualizar las interrupciones del servicio
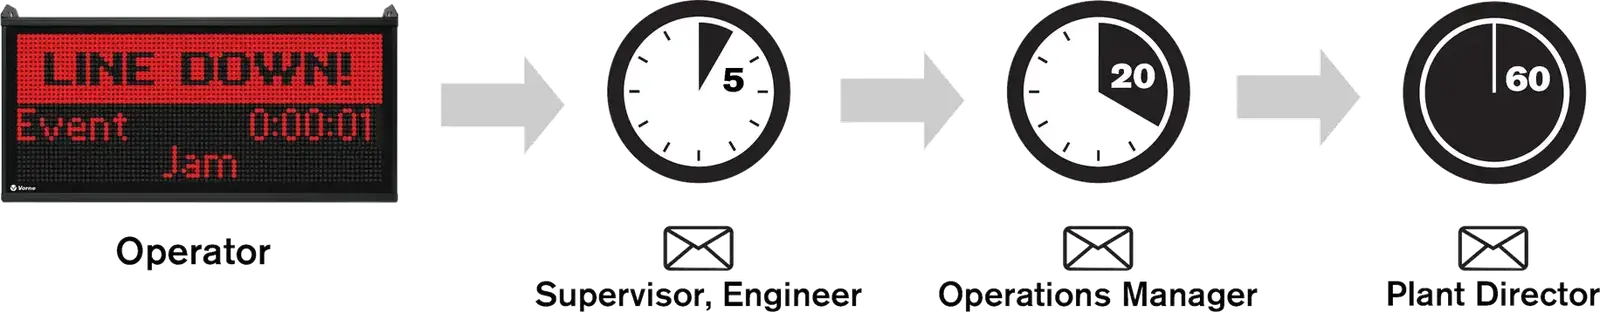
Proporcione imágenes claras que indiquen cuándo una línea está fuera de servicio y eleve el aviso si la línea permanece fuera de servicio durante un periodo prolongado. Forme a los miembros del equipo para que reaccionen con rapidez y establezca varios niveles de escalado (por ejemplo, operador, supervisor, responsable). El objetivo es evitar que los pequeños problemas se conviertan en incidentes graves y, si llegan a convertirse en incidentes graves, reaccionar con rapidez.
5. Distingue entre soluciones rápidas y soluciones a largo plazo
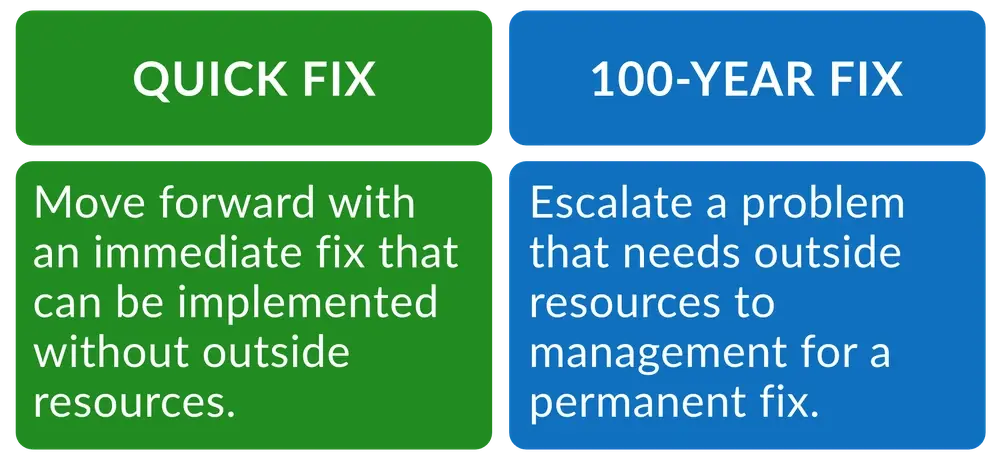
Toma la decisión consciente de abordar cada pérdida por tiempo de inactividad de una de estas dos formas:
- Solución rápida: Actúa con una solución inmediata que se pueda implementar sin recursos externos.
- Solución a 100 años vista: Remita a la dirección un problema que requiera recursos externos para que se aplique una solución permanente.
6. Realiza una campaña relámpago de 3S
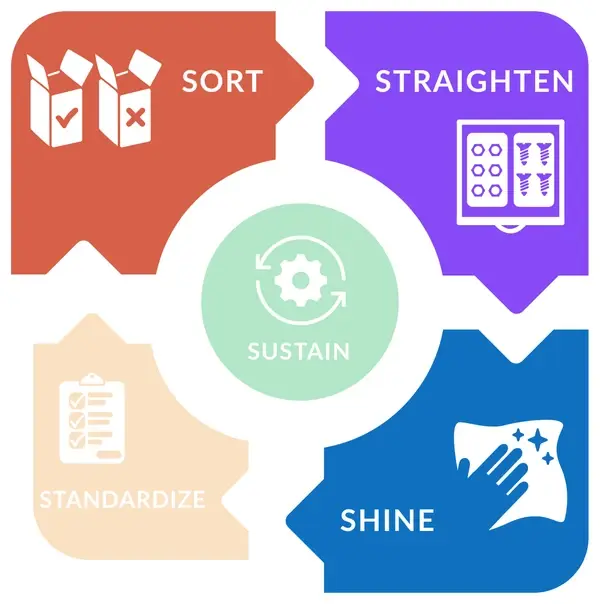
Un entorno de trabajo limpio y organizado crea mejores condiciones para el buen funcionamiento de los equipos, por lo que las 5S constituyen la base del TPM. Una campaña intensiva de 3S aplica los mismos principios que las 5S en forma de una acción puntual: Clasificar (eliminar lo que no se necesita), Ordenar (organizar lo que queda) y Limpiar (limpiar e inspeccionar los equipos).
7. Realiza una revisión de mantenimiento intensiva
La mayoría de los equipos cuentan con al menos algunas piezas que se desgastan (por ejemplo, juntas, sellos, cojinetes, correas y rodillos), lo que puede provocar averías a medida que estas piezas llegan al final de su vida útil. Comprueba que todas las piezas de desgaste estén en buen estado y sustituye aquellas que no estén en óptimas condiciones.
8. Marcar los ajustes óptimos
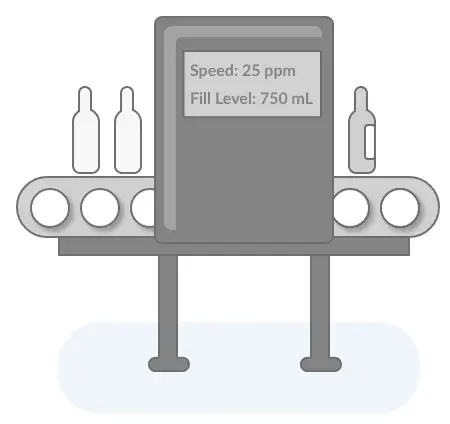
Cuando los ajustes de los equipos se modifican continuamente, es menos probable que sean óptimos y más probable que se creen condiciones que aumenten el tiempo de inactividad. Es sorprendente la frecuencia con la que ocurre esto. Determina los ajustes óptimos como parte del trabajo estándar y márcalos en los equipos, de modo que al equipo de planta le resulte fácil verificar que los ajustes son los previstos.
9. Realizar revisiones cada hora
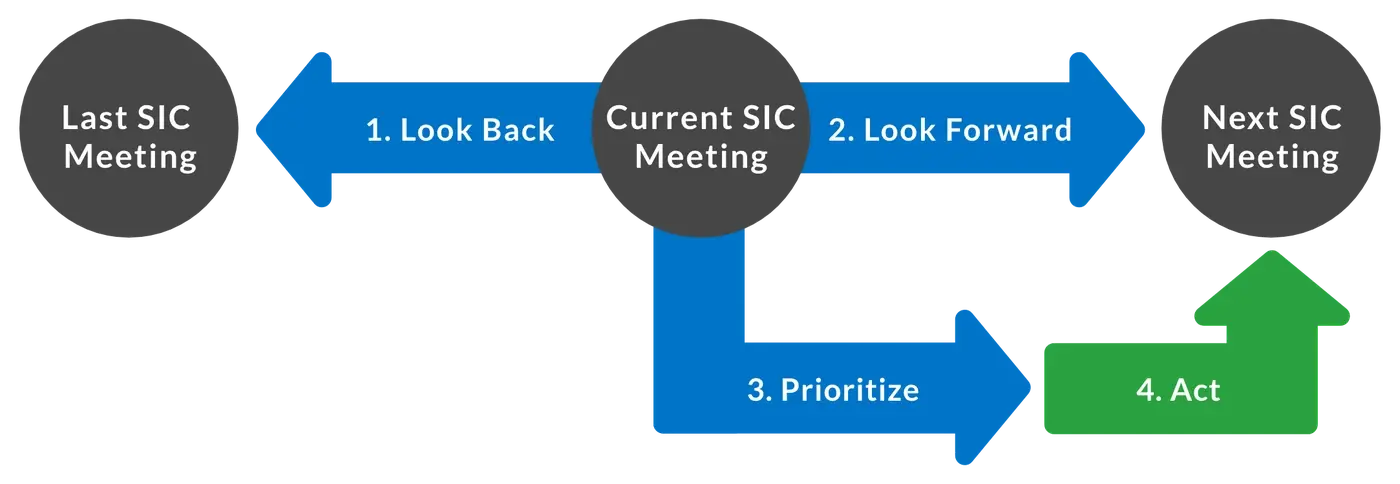
Cada hora, celebra una reunión de pie de dos minutos en la línea de producción para repasar el incidente de inactividad más prolongado (u otro problema) de la última hora. A continuación, acordad una medida de mejora para la siguiente hora. Se trata de una versión simplificada del «Control de Intervalo Corto».
10. Cambia una cosa cada vez
A la hora de solucionar cualquier problema, haz un cambio cada vez. A menudo se realizan varios cambios a la vez sin comprender del todo su impacto. Esto hace que resulte mucho más difícil evaluar la eficacia de cada medida por separado.
Ventajas de la reducción del tiempo de inactividad
A corto plazo, los consejos para reducir el tiempo de inactividad ofrecen formas prácticas y contrastadas de reducir el tiempo de inactividad utilizando los recursos existentes.
A largo plazo, los consejos para la reducción del tiempo de inactividad deberían sustituirse por un enfoque estructurado para reducir el tiempo de inactividad, como el TPM.
Evitar el tiempo de inactividad de las máquinas
Estrategias para reducir el tiempo de inactividad
El tiempo de inactividad es la principal causa de pérdida de productividad para la mayoría de los fabricantes y, a menudo, es el ámbito en el que se pueden obtener los resultados más rápidos. Aunque el TPM (Mantenimiento Productivo Total) es, sin duda, la mejor práctica para reducir el tiempo de inactividad de forma sostenible, no todas las empresas están preparadas para invertir el tiempo y los recursos necesarios para crear un programa de TPM eficaz.
Existen cuatro estrategias sencillas para reducir el tiempo de inactividad cuando los recursos son limitados:
- Realizar un seguimiento preciso de los tiempos de inactividad
- Clasificar los tiempos de inactividad por motivos
- Mostrar el tiempo de inactividad en tiempo real
- Abordar las principales causas del tiempo de inactividad
Para obtener más información sobre cómo aplicar estas estrategias, visita nuestra página de casos prácticos «Cómo evitar el tiempo de inactividad de las máquinas».

Funciones de los miembros del equipo
Los consejos para reducir el tiempo de inactividad implican las siguientes funciones:
| Función | Descripción |
|---|---|
| Responsable | Poner en marcha el programa. Identificar las limitaciones. Seleccionar los indicadores. Decidir cuándo pasar a un enfoque más estructurado, como el TPM. |
| Supervisor | Mantener los motivos. Crear representaciones visuales. Escalar soluciones a largo plazo. Marcar los ajustes óptimos. Dirigir campañas de 3S y de mantenimiento intensivo. Dirigir revisiones cada hora. Controlar los cambios. |
| Operario | Recopilar las causas. Responder a los gráficos. Aplicar soluciones rápidas y medidas correctivas. Verificar que los ajustes sean óptimos. |
Ideas clave para reducir el tiempo de inactividad
No perder de vista el panorama general
El tiempo de inactividad es la mayor fuente de pérdida de productividad para la mayoría de los fabricantes. También es la más observable, ya que implica paradas no planificadas muy visibles. En consecuencia, otros tipos de pérdidas a veces pasan desapercibidos. Por ejemplo:
- Los cambios frecuentes de producto pueden provocar una pérdida significativa de tiempo de producción debido a los cambios de línea.
- Las pequeñas paradas frecuentes o los ciclos lentos pueden provocar una pérdida significativa de tiempo de producción que no se mide.
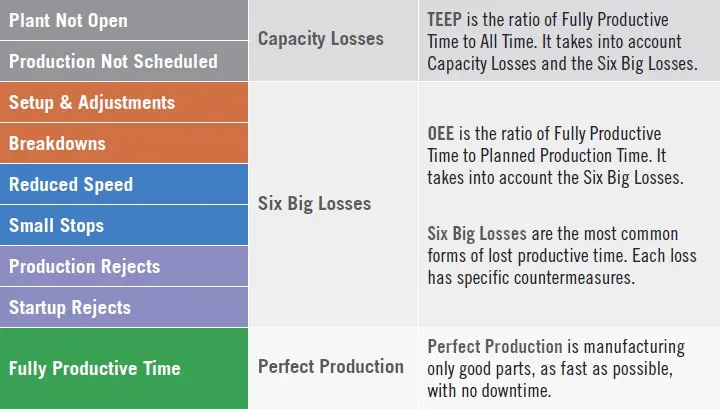
Es importante tener en cuenta el panorama general. Para la mayoría de las empresas, esto significa implementar el estándar de referencia para medir el rendimiento de la fabricación: el OEE, con un desglose de las pérdidas de OEE en las «Seis grandes pérdidas», y un desglose adicional de las pérdidas de disponibilidad del OEE en «Causas del tiempo de inactividad». Añade el Rendimiento Efectivo Total de los Equipos (TEEP) como métrica para obtener información sobre la capacidad.
Mejoras en la captura
Cada vez que se realice una mejora, hazte dos preguntas sencillas:
- ¿Se ha creado una nueva práctica recomendada?
- ¿Se beneficiarán otros equipos de esta mejora?
Si la respuesta a cualquiera de estas preguntas es afirmativa, plantéate registrar la mejora como «Trabajo Estandarizado». Esto consolidará los avances y mejorará el rendimiento con el tiempo.
Pasa de un enfoque reactivo a uno proactivo
Existe una gran diferencia entre trabajar de forma reactiva (solucionar los problemas a medida que surgen) y trabajar de forma proactiva (aplicar soluciones y mejoras a largo plazo). Si dedicas la mayor parte de tu tiempo a solucionar problemas de forma reactiva, tu progreso será limitado. Reserva tiempo para las mejoras proactivas y esfuérzate, con el tiempo, por cambiar el equilibrio de reactivo a proactivo.
Considera el TPM
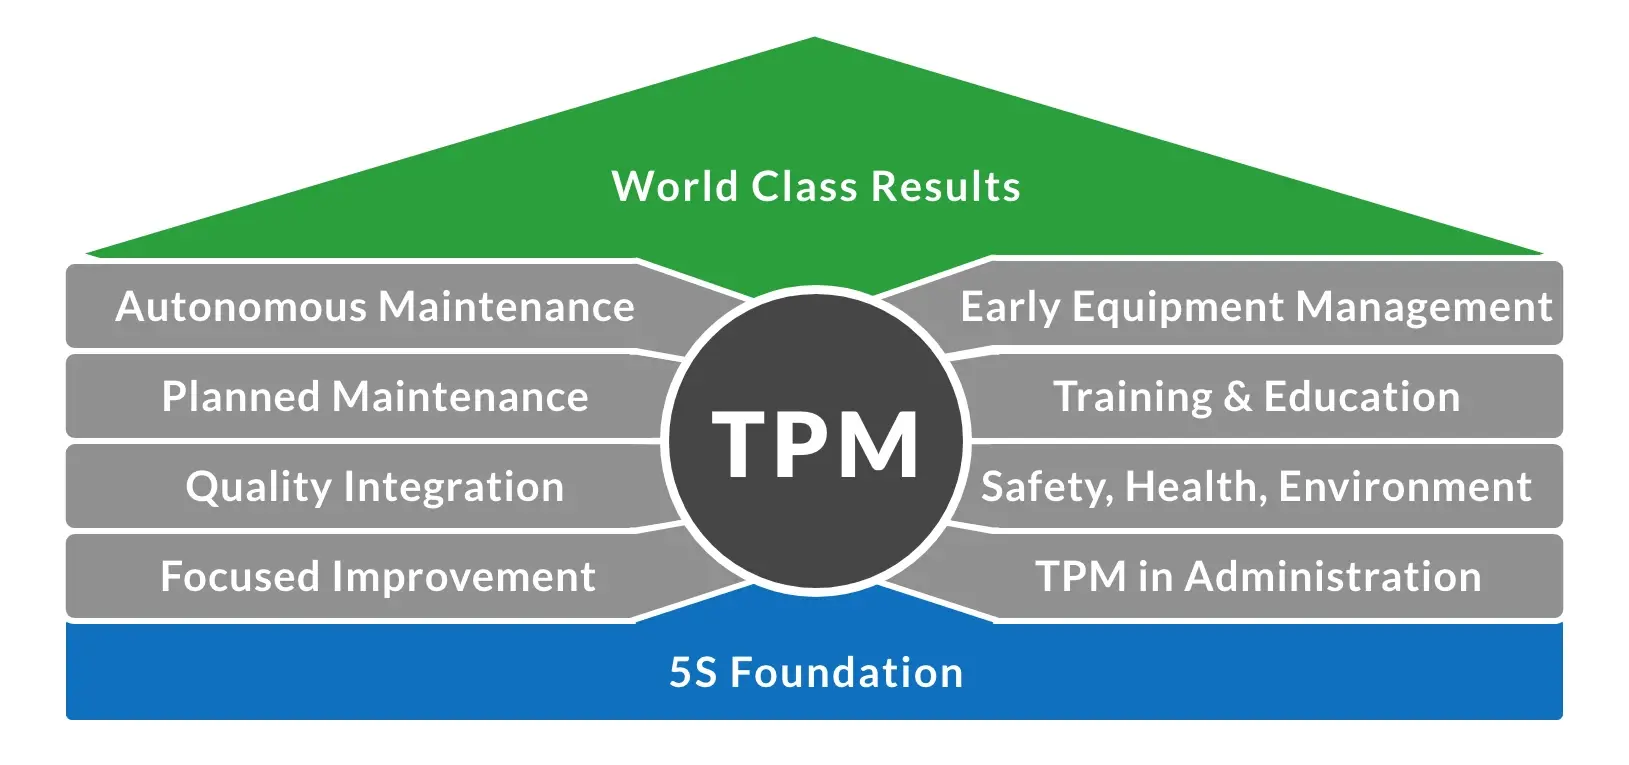
Para un enfoque integral y proactivo destinado a reducir el tiempo de inactividad, considere el TPM (Mantenimiento Productivo Total). El TPM difumina la distinción entre producción y mantenimiento al capacitar y formar a los operarios para que mantengan sus equipos.
El alcance del TPM va mucho más allá del tiempo de inactividad. Incluye un amplio conjunto de herramientas y procesos para eliminar el desperdicio, lo que incluye abordar las seis grandes pérdidas. Debido a su profundidad y complejidad, una implementación completa del TPM puede llevar años y requiere un fuerte apoyo continuo por parte de la alta dirección.
Nivel y dificultad
El nivel es «Básico». Reducir el tiempo de inactividad es una necesidad fundamental para la mayoría de los fabricantes.
La dificultad es «fácil». Cada consejo para reducir el tiempo de inactividad está diseñado para que sea sencillo de aplicar utilizando los recursos existentes.
Evalúa tu estrategia de reducción del tiempo de inactividad
¿En qué medida se están aplicando en su planta los consejos para reducir el tiempo de inactividad? Responda a diez sencillas preguntas para comprobar en qué medida se acerca a una implementación modelo.
| Pregunta | ✔ |
|---|---|
| 1. ¿Se registran la causa y la duración de cada incidente de tiempo de inactividad? | |
| 2. ¿Se centra la mejora principalmente en la limitación? | |
| 3. ¿Se trata el tiempo de inactividad como un indicador clave de rendimiento (KPI), con objetivos SMART asociados? | |
| 4. ¿Son los incidentes de tiempo de inactividad muy visibles y se escalan a medida que pasa el tiempo? | |
| 5. ¿Se evalúa cada incidente de tiempo de inactividad para determinar si requiere una solución rápida o a largo plazo? | |
| 6. ¿Se organizan periódicamente campañas relámpago de 3S en el área de trabajo? | |
| 7. ¿Se organizan periódicamente campañas relámpago de mantenimiento para los equipos? | |
| 8. ¿Se determinan y se indican en los equipos los ajustes óptimos? | |
| 9. ¿Se utilizan revisiones cada hora para impulsar medidas de mejora inmediatas? | |
| 10. A la hora de solucionar problemas, ¿se implementa un solo cambio cada vez? |
¿Algún comentario o pregunta?
Agradecemos sus comentarios y preguntas. Póngase en contacto con nosotros en: info@vorne.com.