Comment réduire les temps d'arrêt des machines
10 conseils pratiques pour réduire les temps d'arrêt
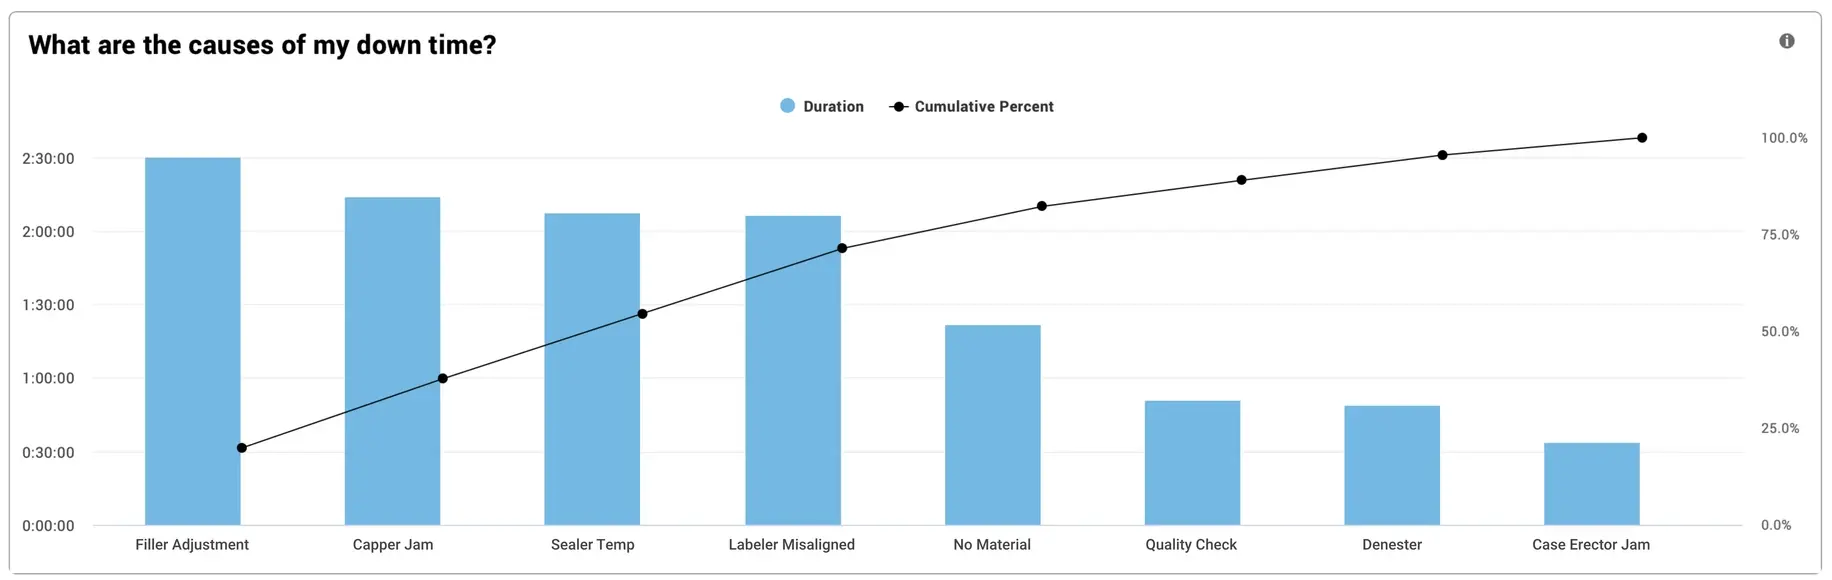
1. Identifiez les causes des temps d'arrêt de production
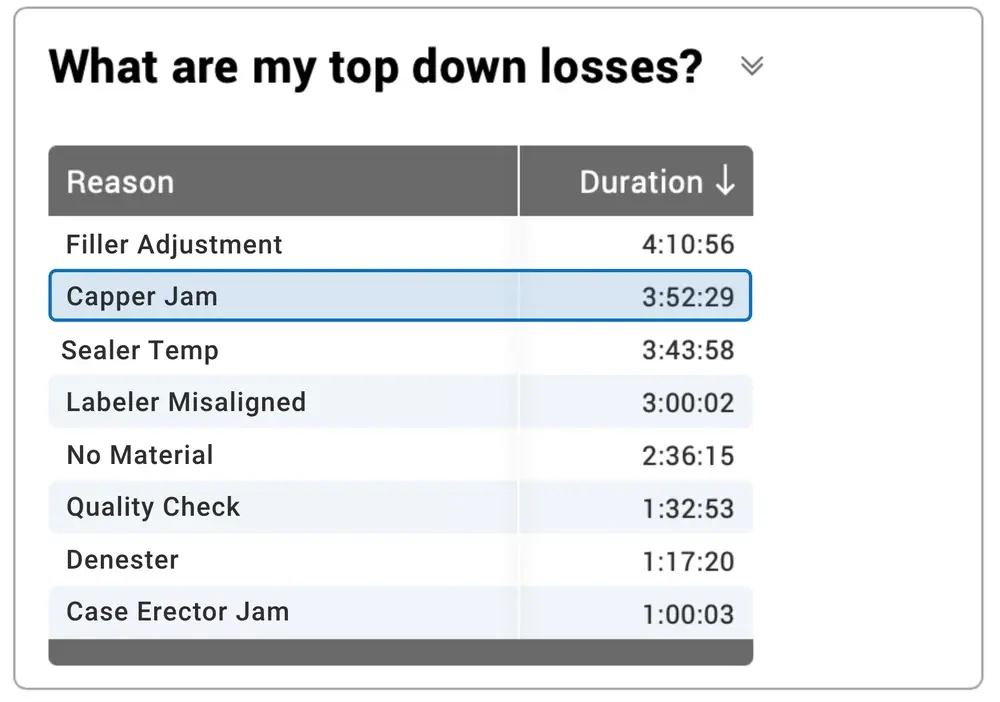
Il est essentiel de consigner la cause et la durée de chaque arrêt de production afin que votre équipe puisse interpréter efficacement les données et hiérarchiser les actions à mener. Pour obtenir des données exploitables :
- Commencez simplement, avec un maximum de 25 causes, dont l’une doit être « Toutes les autres pertes ».
- Assurez-vous que chaque cause soit claire en soi, mais aussi lorsqu’elle est comparée aux autres causes.
- Privilégiez les causes qui décrivent les symptômes plutôt que les causes profondes, afin que l’analyse et les conclusions restent du ressort de l’amélioration continue et de l’ingénierie.
- Supprimez les causes qui ne sont pas régulièrement utilisées et ajoutez-en si nécessaire pour vous assurer que la catégorie « Toutes les autres pertes » ne figure pas parmi les dix causes les plus fréquentes.
- Ajoutez des détails supplémentaires sous forme de commentaires pour les incidents entraînant des temps d’arrêt particulièrement longs.
2. Concentrez-vous sur la contrainte
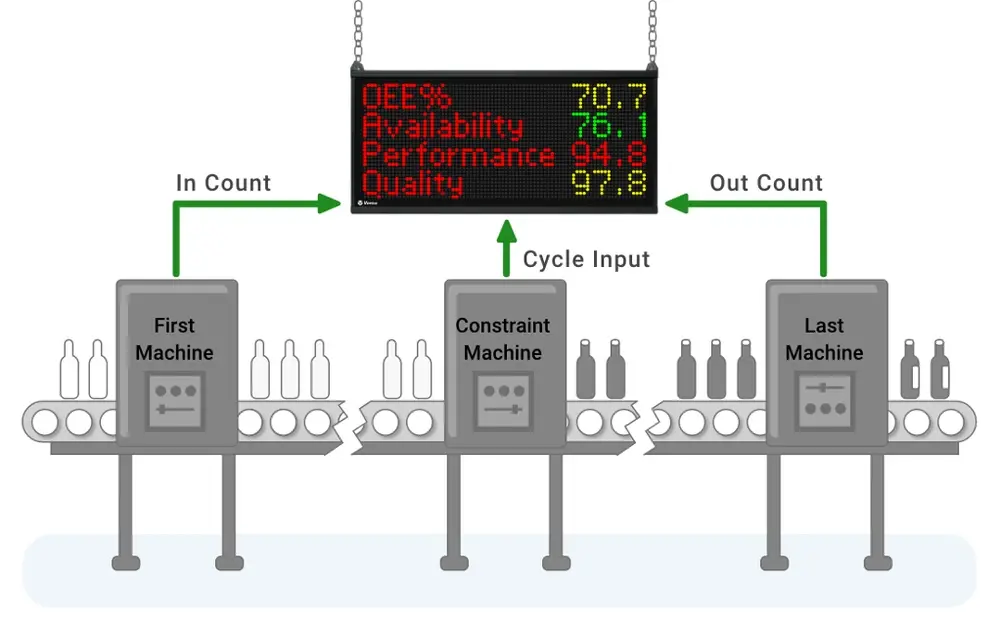
Tout processus de fabrication comporte une contrainte (c'est-à-dire un goulot d'étranglement), sur laquelle doivent se concentrer vos efforts d'amélioration. C'est le levier qui permet d'agir sur l'ensemble du processus. Mesurez les temps d'arrêt au niveau de la contrainte (en surveillant automatiquement les cycles), puis améliorez cette contrainte afin de vous assurer que vos ressources sont mobilisées là où elles auront le plus d'impact.
3. Considérer les temps d'arrêt comme un indicateur clé de performance (KPI)
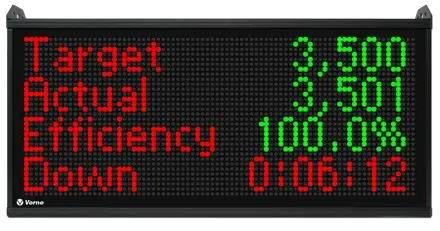
Les indicateurs mis en avant et communiqués sont de puissants moteurs de comportement. Considérez les temps d’arrêt comme un KPI (indicateur clé de performance) et ne cessez de souligner leur importance. Tout le monde aime avoir une chance de gagner ; c’est pourquoi nous recommandons la mise en place d’un tableau de bord TAED (Objectif, Réel, Efficacité, Temps d’arrêt) dans l’atelier. Cela permet aux opérateurs de suivre leurs progrès en temps réel et de « remporter leur poste ».
4. Rendre visibles les incidents de coupure de ligne
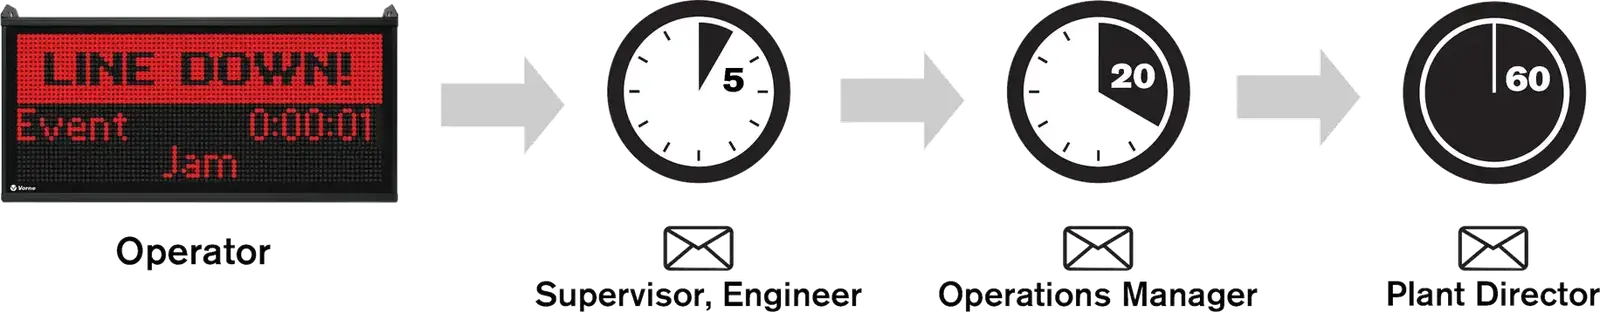
Fournissez des indicateurs visuels clairs pour signaler lorsqu'une ligne est hors service, et faites remonter l'information si la ligne reste hors service pendant une période prolongée. Formez les membres de l'équipe à réagir rapidement et mettez en place plusieurs niveaux d'escalade (par exemple : opérateur, superviseur, responsable). L'objectif est d'empêcher que de petits problèmes ne se transforment en incidents majeurs et, si cela se produit, de réagir rapidement.
5. Distinguer les solutions rapides des solutions à long terme
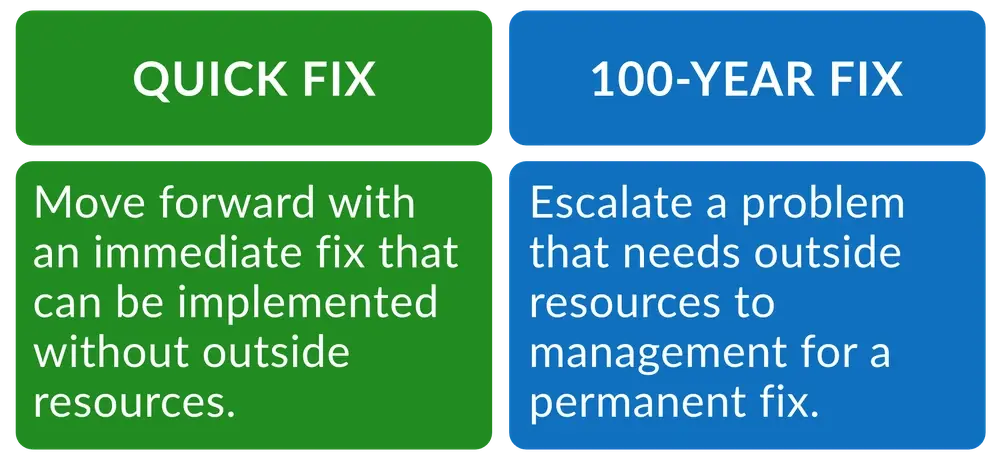
Prenez la décision délibérée de réagir à chaque perte liée à un temps d’arrêt de l’une des deux manières suivantes :
- Solution rapide : optez pour une solution immédiate pouvant être mise en œuvre sans faire appel à des ressources externes.
- Solution à long terme : signalez à la direction un problème nécessitant des ressources externes afin qu’une solution définitive soit mise en place.
6. Organisez une opération « 3S Blitz »
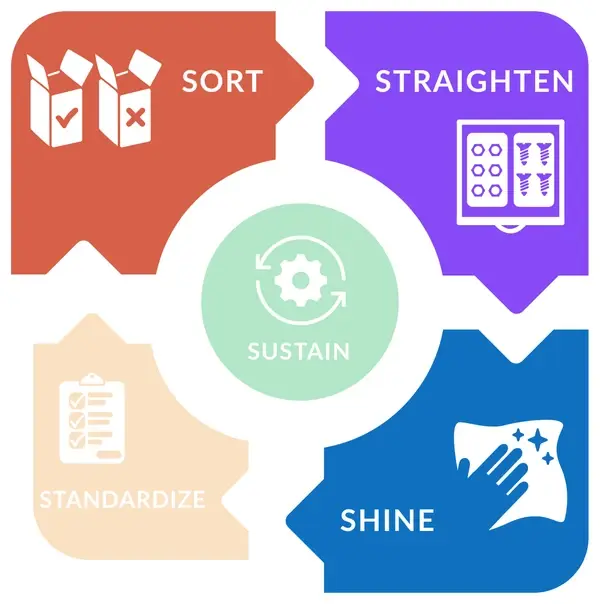
Un environnement de travail propre et bien organisé crée des conditions plus propices au bon fonctionnement des équipements, c’est pourquoi la méthode 5S constitue le fondement du TPM. Une opération éclair « 3S » applique les mêmes principes que la méthode 5S sous la forme d'une action ponctuelle : Trier (éliminer ce qui n'est pas nécessaire), Ranger (organiser ce qui reste) et Nettoyer (nettoyer et inspecter les équipements).
7. Effectuez une opération de maintenance éclair
La plupart des équipements comportent au moins quelques pièces d'usure (par exemple, joints d'étanchéité, joints plats, roulements, courroies et rouleaux), qui peuvent provoquer des pannes lorsqu'elles arrivent en fin de vie. Vérifiez que toutes les pièces d'usure sont en bon état et remplacez celles qui ne sont pas en parfait état.
8. Indiquer les réglages optimaux
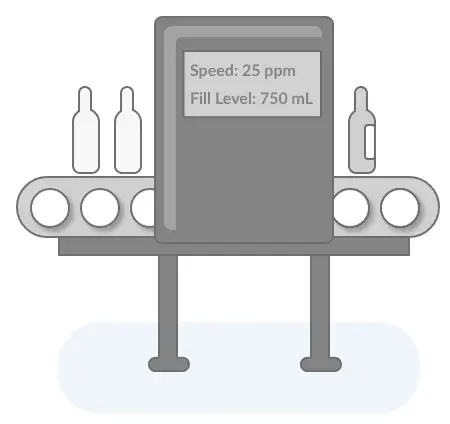
Lorsque les réglages des équipements sont constamment modifiés, ils ont moins de chances d’être optimaux et risquent davantage de créer des conditions propices à l’augmentation des temps d’arrêt. Il est surprenant de constater à quel point cela arrive souvent. Déterminez les réglages optimaux dans le cadre des procédures de travail standard et marquez-les sur les équipements, afin que votre équipe d’atelier puisse facilement vérifier que les réglages correspondent bien à ce qui est prévu.
9. Effectuer des bilans toutes les heures
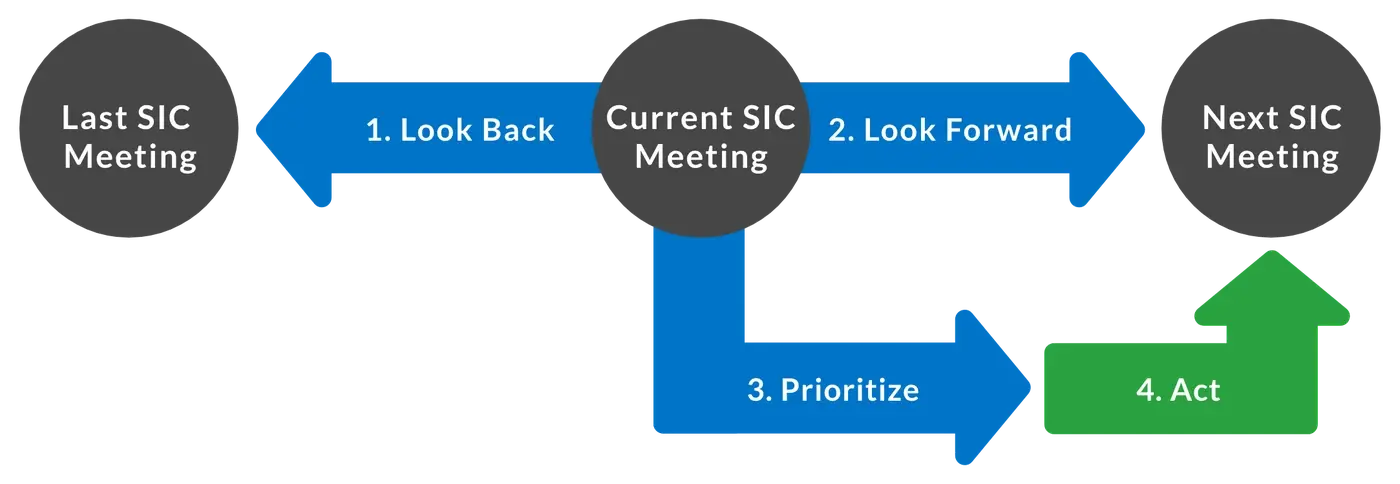
Toutes les heures, organisez une réunion debout de deux minutes sur la chaîne de production pour passer en revue l'arrêt le plus long (ou tout autre problème) survenu au cours de l'heure écoulée. Convenez ensuite d'une mesure d'amélioration à mettre en œuvre pour l'heure suivante. Il s'agit d'une version simplifiée du contrôle à intervalle court.
10. Apportez une seule modification à la fois
Lorsque vous remédiez à une perte, effectuez un changement à la fois. Souvent, plusieurs changements sont apportés simultanément sans que l'on en mesure pleinement l'impact. Il est alors beaucoup plus difficile d'évaluer l'efficacité de chaque mesure prise individuellement.
Avantages de la réduction des temps d'arrêt
À court terme, les conseils pour réduire les temps d'arrêt offrent des moyens pratiques et éprouvés de réduire les temps d'arrêt en utilisant les ressources existantes.
À long terme, ces conseils devraient être remplacés par une approche structurée de réduction des temps d'arrêt, telle que la gestion globale de la maintenance (TPM).
Éviter les temps d'arrêt des machines
Stratégies de réduction des temps d'arrêt
Les temps d’arrêt constituent la principale source de perte de productivité pour la plupart des fabricants, et c’est souvent dans ce domaine que les gains les plus rapides peuvent être réalisés. Bien que le TPM (Total Productive Maintenance) soit clairement la meilleure pratique pour réduire durablement les temps d’arrêt, toutes les entreprises ne sont pas prêtes à investir le temps et les ressources nécessaires pour mettre en place un programme TPM efficace.
Il existe quatre stratégies simples pour réduire les temps d’arrêt lorsque les ressources sont limitées :
- Suivre les temps d’arrêt avec précision
- Classer les temps d'arrêt par motif
- Visualiser les temps d’arrêt en temps réel
- S’attaquer aux principales sources de temps d’arrêt
Pour en savoir plus sur la mise en œuvre de ces stratégies, consultez notre page « Cas d'utilisation : comment éviter les temps d'arrêt des machines ».

Rôles des membres de l'équipe
Les conseils pour réduire les temps d'arrêt impliquent les rôles suivants :
| Rôle | Description |
|---|---|
| Responsable | Lancer le programme. Identifier les contraintes. Sélectionner les indicateurs. Décider quand passer à une approche plus structurée, telle que le TPM. |
| Superviseur | Gérer les justifications. Créer des supports visuels. Remonter les solutions à long terme (100 ans). Indiquer les réglages optimaux. Diriger les opérations 3S et les campagnes de maintenance intensives. Diriger les revues horaires. Contrôler les changements. |
| Opérateur | Recueillir les causes. Réagir aux visuels. Mettre en œuvre des solutions rapides et des actions correctives. Vérifier que les réglages sont optimaux. |
Éléments clés pour réduire les temps d’arrêt
Garder une vue d’ensemble
Les temps d’arrêt constituent la principale source de perte de productivité pour la plupart des fabricants. Ils sont également les plus faciles à repérer, car ils impliquent des arrêts imprévus très visibles. Par conséquent, d’autres types de pertes passent parfois inaperçus. Par exemple :
- Les changements fréquents de produits peuvent entraîner une perte de temps de production importante due aux changements de série.
- Les petits arrêts fréquents ou les cycles lents peuvent entraîner des pertes de temps de production importantes qui ne sont pas mesurées.
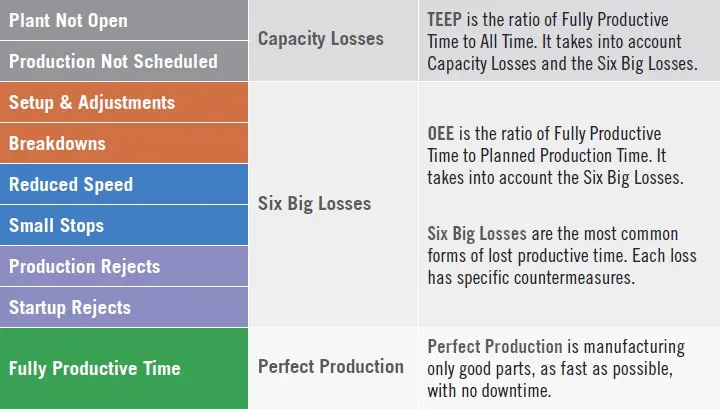
Il est important de ne pas perdre de vue la situation dans son ensemble. Pour la plupart des entreprises, cela implique de mettre en œuvre la référence absolue en matière de mesure des performances de production : le Taux de Rendement Global (TRG), avec une ventilation des pertes de TRG en « Six Grandes Pertes », et une ventilation plus détaillée des pertes de disponibilité du TRG en « causes d’arrêts ». Ajoutez le Rendement Total Effectif des Équipements (TEEP) comme indicateur pour obtenir des informations sur la capacité.
Améliorations de la capture
Chaque fois qu'une amélioration est apportée, posez-vous deux questions simples :
- Une nouvelle bonne pratique a-t-elle été mise en place ?
- D'autres équipes bénéficieront-elles de cette amélioration ?
Si la réponse à l’une de ces questions est oui, envisagez d’intégrer cette amélioration dans le « travail standardisé ». Cela permettra de pérenniser les gains et d’améliorer progressivement les performances.
Passer d’une approche réactive à une approche proactive
Il existe une grande différence entre travailler de manière réactive (résoudre les problèmes au fur et à mesure qu’ils surviennent) et travailler de manière proactive (mettre en place des solutions et des améliorations à long terme). Si vous consacrez la majeure partie de votre temps à résoudre des problèmes de manière réactive, vos progrès seront limités. Réservez du temps pour les améliorations proactives et efforcez-vous, au fil du temps, de faire pencher la balance de la réactivité vers la proactivité.
Envisagez le TPM
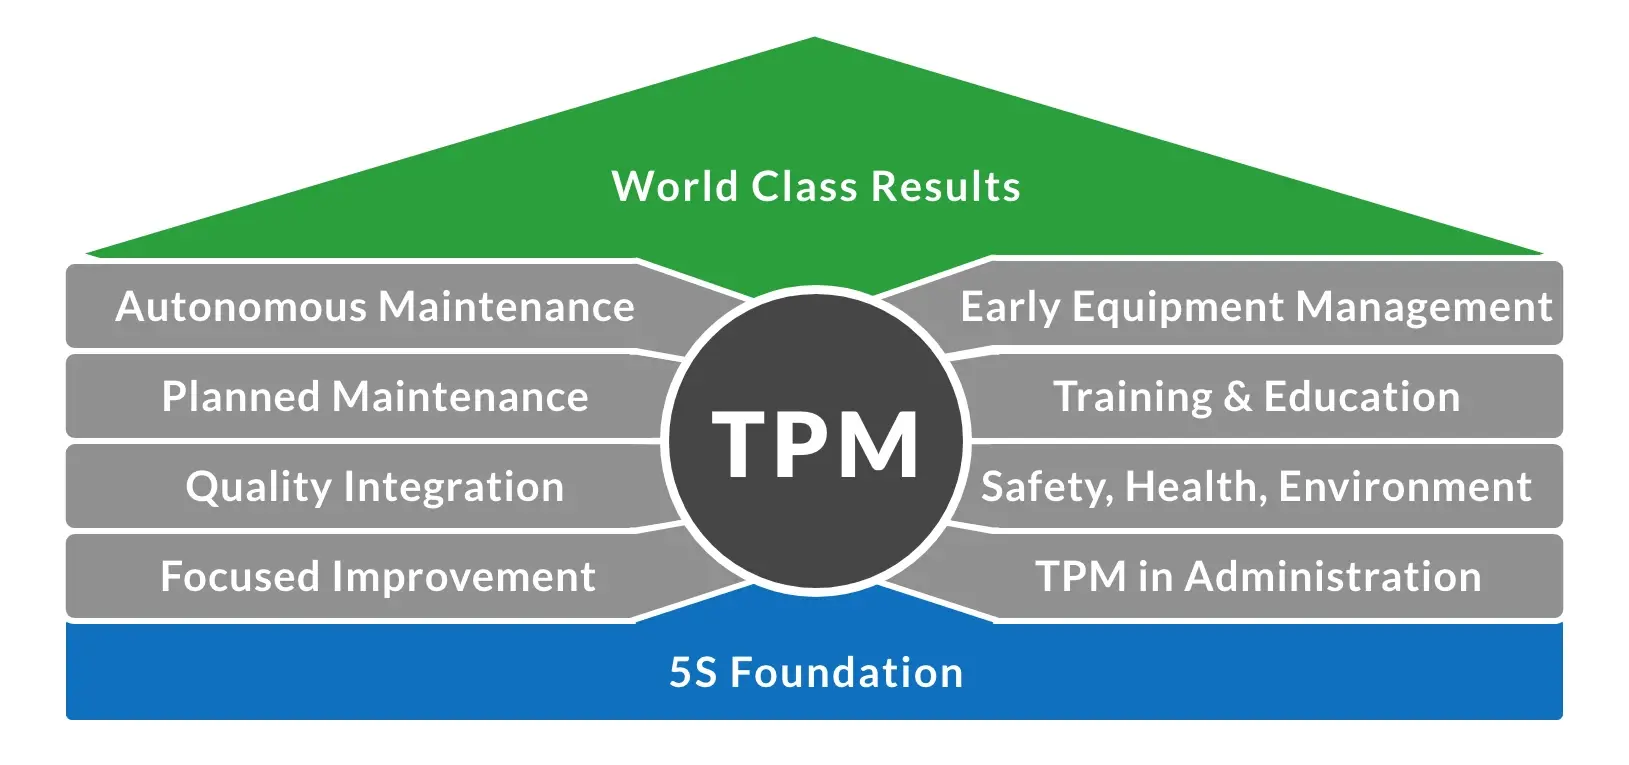
Pour une approche globale et proactive de la réduction des temps d’arrêt, envisagez le TPM (Total Productive Maintenance, ou Maintenance productive totale). Le TPM estompe la distinction entre production et maintenance en responsabilisant et en formant les opérateurs à l’entretien de leurs équipements.
La portée du TPM va bien au-delà des temps d’arrêt. Il comprend un ensemble complet d’outils et de processus visant à éliminer le gaspillage, notamment en s’attaquant aux six grandes sources de pertes. En raison de sa profondeur et de sa complexité, la mise en œuvre complète du TPM peut prendre des années et nécessite un soutien solide et continu de la part de la direction.
Niveau et difficulté
Le niveau est « Fondamental ». Réduire les temps d'arrêt est une nécessité fondamentale pour la plupart des fabricants.
Le niveau de difficulté est « Facile ». Chaque conseil visant à réduire les temps d'arrêt est conçu pour être simple à mettre en œuvre à l'aide des ressources existantes.
Évaluez votre stratégie de réduction des temps d'arrêt
Dans quelle mesure votre site applique-t-il les conseils de réduction des temps d'arrêt ? Répondez à dix questions simples pour évaluer dans quelle mesure vous vous rapprochez d'une mise en œuvre exemplaire.
| Question | ✔ |
|---|---|
| 1. La cause et la durée de chaque incident de temps d'arrêt sont-elles consignées ? | |
| 2. La contrainte est-elle au cœur des efforts d’amélioration ? | |
| 3. Les temps d'arrêt sont-ils considérés comme un indicateur clé de performance (avec des objectifs SMART associés) ? | |
| 4. Les incidents de temps d'arrêt sont-ils clairement identifiés et signalés à un niveau supérieur au fil du temps ? | |
| 5. Chaque incident de temps d'arrêt fait-il l'objet d'une évaluation visant à déterminer s'il nécessite une solution rapide ou une solution à long terme ? | |
| 6. Des opérations « 3S » sont-elles organisées périodiquement sur le lieu de travail ? | |
| 7. Des opérations de maintenance éclair sont-elles organisées périodiquement pour les équipements ? | |
| 8. Les réglages optimaux sont-ils définis et indiqués sur les équipements ? | |
| 9. Des bilans horaires sont-ils utilisés pour mettre en œuvre des actions d’amélioration immédiates ? | |
| 10. Lors de la résolution des problèmes, un seul changement est-il mis en œuvre à la fois ? |
Des commentaires ou des questions ?
N'hésitez pas à nous faire part de vos commentaires et questions. Contactez-nous à l'adresse suivante : info@vorne.com.