Come ridurre i tempi di fermo macchina
10 consigli pratici su come ridurre i tempi di fermo
1. Registrare i motivi dei tempi di inattività nella produzione
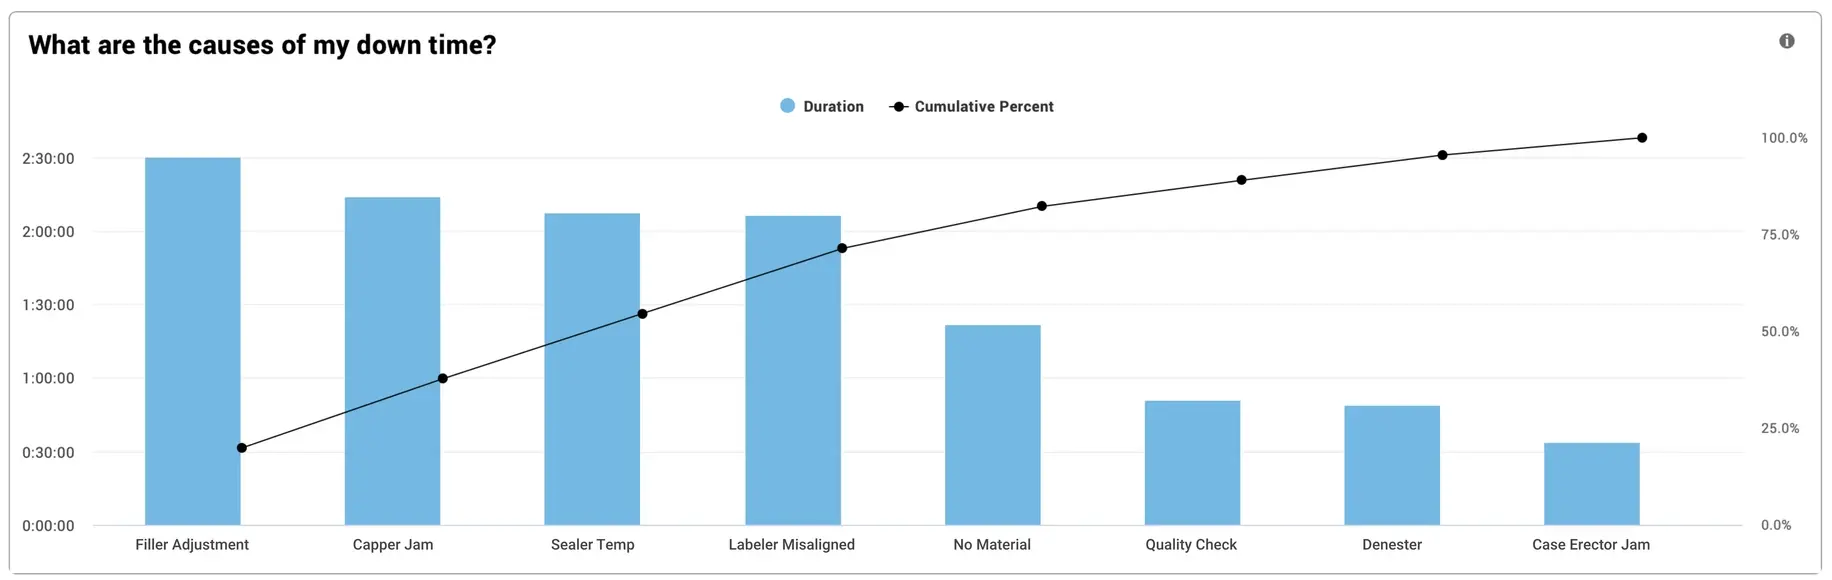
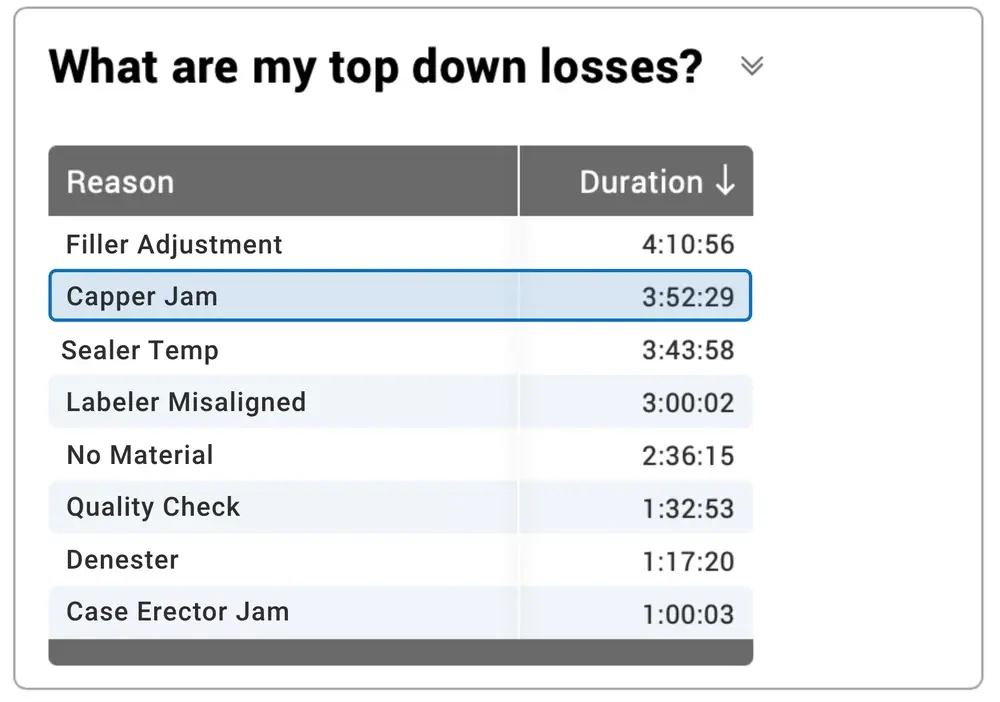
È fondamentale registrare la causa e la durata di ogni evento di fermo, in modo che il vostro team possa interpretare efficacemente i dati e stabilire le priorità d’intervento. Per ottenere dati utilizzabili:
- Iniziate in modo semplice, con non più di 25 cause, una delle quali dovrebbe essere “Altre cause”.
- Assicuratevi che ogni motivo sia chiaro di per sé, così come quando viene confrontato con altri motivi.
- Privilegiate le cause che descrivono i sintomi piuttosto che le cause alla radice, in modo che l’analisi e le conclusioni rimangano di competenza del CI e dell’ingegneria.
- Eliminare i motivi che non vengono utilizzati regolarmente e aggiungerne di nuovi secondo necessità, per garantire che la voce “Tutte le altre perdite” non figuri tra le prime dieci cause di perdita.
- Aggiungete ulteriori dettagli sotto forma di commenti per gli eventi di inattività particolarmente lunghi.
2. Concentrati sul collo di bottiglia
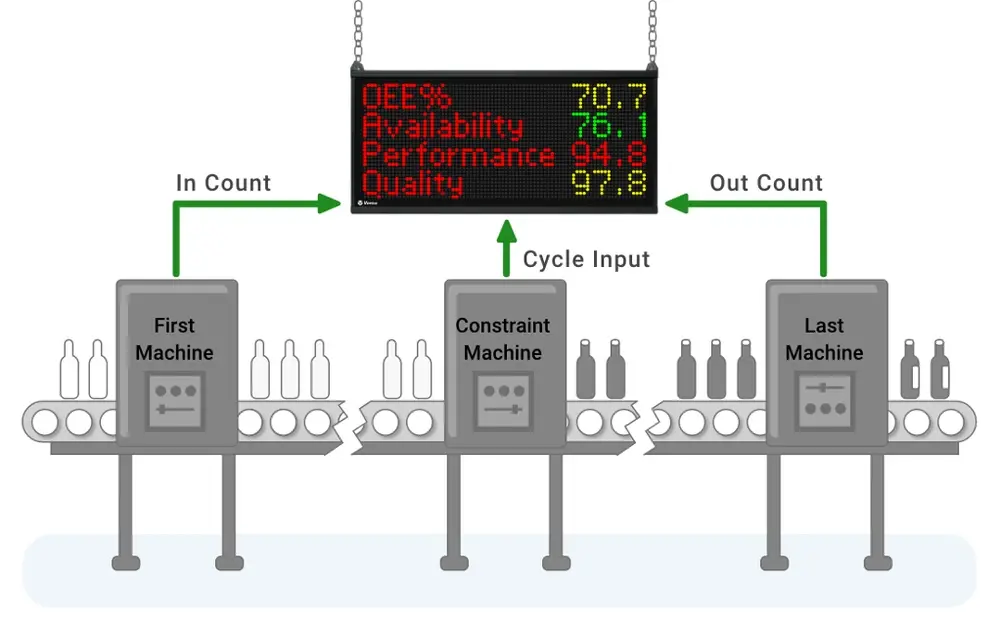
Ogni processo produttivo presenta un vincolo (ovvero un collo di bottiglia), che dovrebbe essere al centro dei vostri sforzi di miglioramento. È il punto di leva per l’intero processo. Misurate i tempi di inattività a livello del vincolo (monitorando automaticamente i cicli) e migliorate il vincolo per garantire che le vostre risorse siano concentrate dove avranno il maggiore impatto.
3. Considerare i tempi di inattività come un KPI
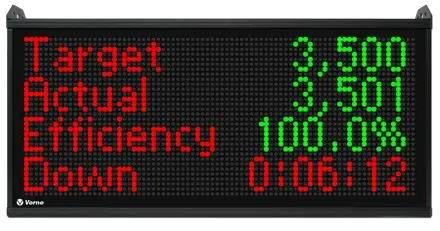
Le metriche su cui si pone l’accento e che vengono condivise sono fattori molto potenti nel determinare il comportamento. Considerate i tempi di fermo come un KPI (Key Performance Indicator, indicatore chiave di prestazione ) e ribadite continuamente la loro importanza. Le persone amano avere l’opportunità di vincere, ed è per questo che consigliamo l’uso di un tabellone TAED (Obiettivo, Risultato effettivo, Efficienza, Tempi di fermo) in officina. Ciò consente agli operatori di monitorare i propri progressi in tempo reale e di “vincere il turno”.
4. Rendere visibili i guasti alle linee
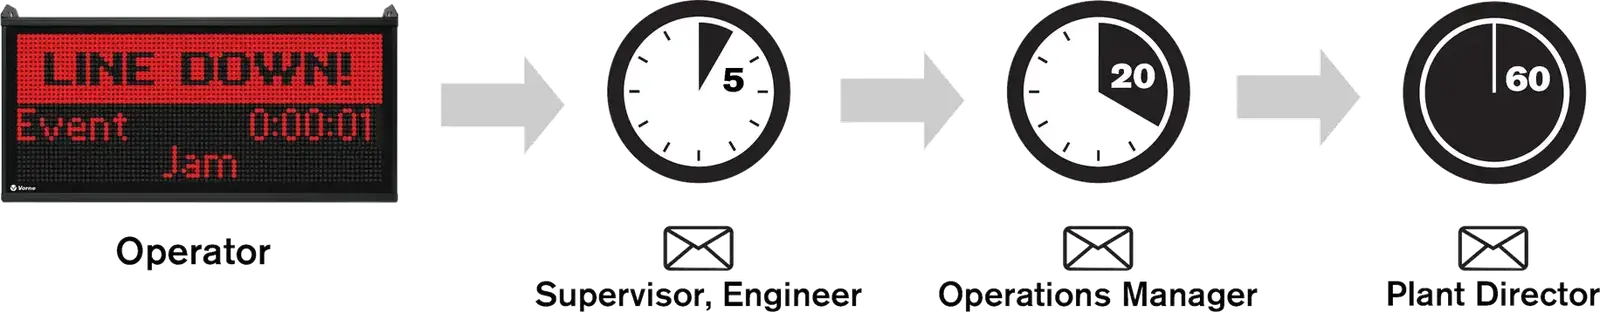
Fornire indicazioni visive chiare per segnalare quando una linea è fuori servizio e inoltrare il messaggio a livelli superiori se la linea rimane fuori servizio per un periodo di tempo prolungato. Formare i membri del team a reagire rapidamente e prevedere diversi livelli di escalation (ad esempio, operatore, supervisore, responsabile). L'obiettivo è impedire che piccoli problemi si trasformino in incidenti gravi e, qualora ciò dovesse accadere, reagire rapidamente.
5. Distinguere le soluzioni rapide da quelle a lungo termine
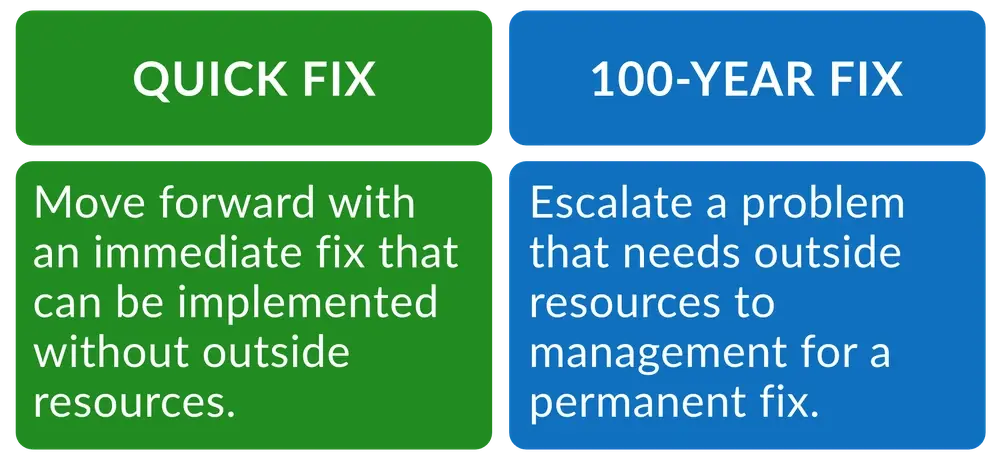
Prendete una decisione consapevole su come affrontare ogni perdita dovuta a tempi di inattività in uno dei due modi seguenti:
- Soluzione rapida: procedere con una soluzione immediata che possa essere implementata senza ricorrere a risorse esterne.
- Soluzione a lungo termine: segnalare alla direzione un problema che richiede risorse esterne per una risoluzione definitiva.
6. Effettuare un’operazione “3S Blitz”
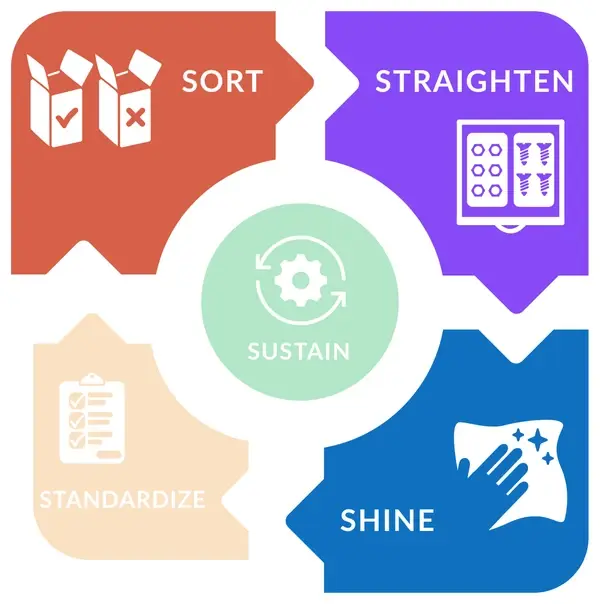
Un ambiente di lavoro pulito e organizzato crea condizioni migliori per il corretto funzionamento delle attrezzature, motivo per cui il metodo 5S costituisce il fondamento del TPM. Un blitz 3S applica gli stessi principi del 5S sotto forma di un evento una tantum: Sort (eliminare ciò che non serve), Straighten (organizzare ciò che rimane) e Shine (pulire e ispezionare le attrezzature).
7. Effettuare un intervento di manutenzione intensivo
La maggior parte delle attrezzature comprende almeno alcune parti soggette a usura (ad esempio, guarnizioni, cuscinetti, cinghie e rulli), che possono causare guasti quando raggiungono la fine della loro vita utile. Verificare che tutte le parti soggette a usura siano in buone condizioni e sostituire quelle che non sono in condizioni ottimali.
8. Contrassegnare le impostazioni ottimali
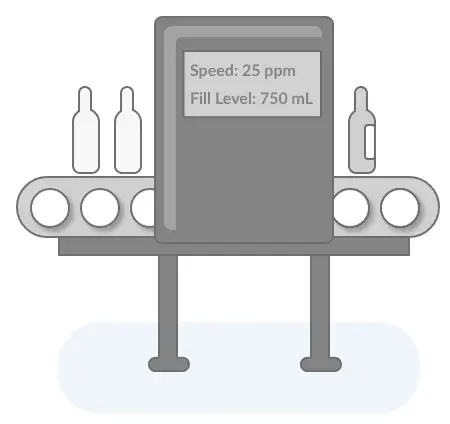
Quando le impostazioni delle attrezzature vengono continuamente modificate, è meno probabile che siano ottimali e più probabile che creino condizioni che aumentano i tempi di fermo. È sorprendente quanto spesso ciò accada. Determinate le impostazioni ottimali come parte del lavoro standard e contrassegnatele sulle attrezzature, in modo che il personale di produzione possa verificare facilmente che le impostazioni siano quelle previste.
9. Effettuare revisioni ogni ora
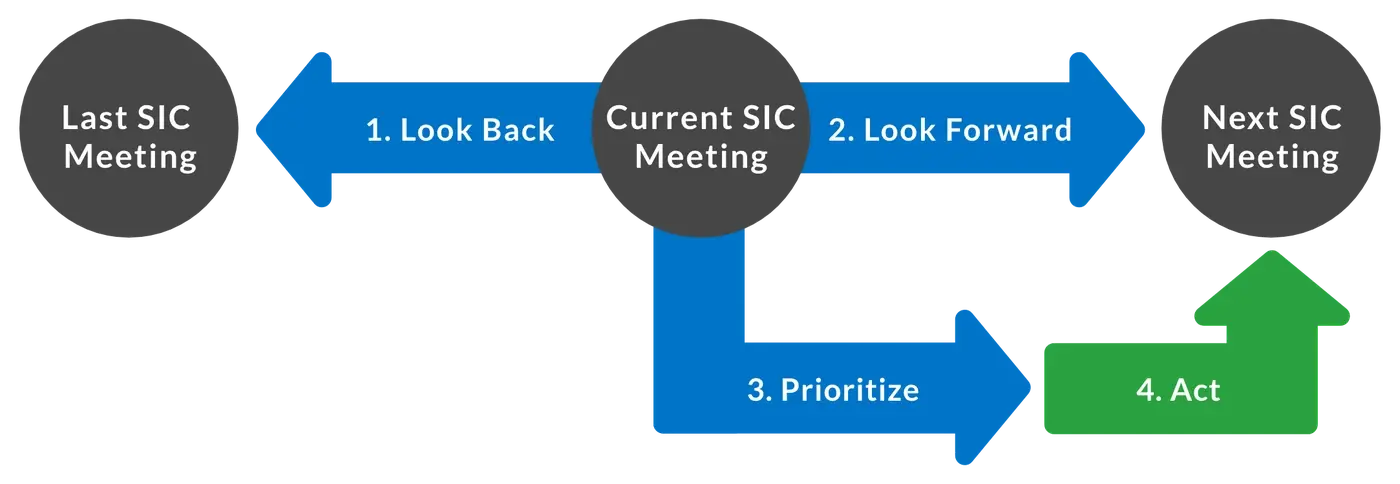
Ogni ora, organizzate una riunione in piedi di due minuti sulla linea di produzione per esaminare l’evento di fermo macchina più lungo (o altro problema) verificatosi nell’ultima ora. Successivamente, concordate un’azione di miglioramento per l’ora successiva. Si tratta di una versione semplificata del Controllo a Intervalli Brevi.
10. Apporta una modifica alla volta
Quando si risolve un problema, è bene apportare una modifica alla volta. Spesso si apportano più modifiche contemporaneamente senza comprenderne appieno l’impatto. Ciò rende molto più difficile valutare l’efficacia di ogni singola azione.
Vantaggi della riduzione dei tempi di inattività
Nel breve termine, i consigli per la riduzione dei tempi di fermo offrono metodi pratici e collaudati per ridurre i tempi di fermo utilizzando le risorse esistenti.
A lungo termine, i consigli per la riduzione dei tempi di fermo dovrebbero essere sostituiti da un approccio strutturato alla riduzione dei tempi di fermo, come il TPM.
Evitare i tempi di fermo macchina
Strategie per la riduzione dei tempi di fermo
I tempi di fermo rappresentano la principale causa di perdita di produttività per la maggior parte dei produttori e spesso costituiscono l’area in cui è possibile ottenere i miglioramenti più rapidi. Sebbene il TPM (Total Productive Maintenance) sia chiaramente la migliore pratica per ridurre i tempi di fermo in modo sostenibile, non tutte le aziende sono pronte a investire il tempo e le risorse necessari per creare un programma TPM efficace.
Esistono quattro semplici strategie per ridurre i tempi di fermo quando le risorse sono limitate:
- Monitorare accuratamente i tempi di fermo macchina
- Classificare i tempi di fermo in base alle cause
- Rendere visibili i tempi di fermo in tempo reale
- Affrontare le principali cause dei tempi di inattività
Per ulteriori informazioni sull'applicazione di queste strategie, visita la nostra pagina dedicata al caso d'uso "Come evitare i tempi di inattività delle macchine".

Ruoli dei membri del team
I consigli per ridurre i tempi di inattività prevedono i seguenti ruoli:
| Ruolo | Descrizione |
|---|---|
| Responsabile | Avvia il programma. Identifica i colli di bottiglia. Seleziona gli indicatori. Decide quando passare a un approccio più strutturato, come il TPM. |
| Supervisore | Mantenere le motivazioni. Creare grafici. Segnalare le soluzioni a lungo termine. Indicare le impostazioni ottimali. Condurre le campagne 3S e di manutenzione intensiva. Condurre le revisioni orarie. Gestire il cambiamento. |
| Operatore | Rilevare le cause. Reagire alle rappresentazioni grafiche. Attuare soluzioni rapide e azioni correttive. Verificare che le impostazioni siano ottimali. |
Approfondimenti chiave sulla riduzione dei tempi di fermo
Tenere d’occhio il quadro generale
I tempi di fermo rappresentano la principale causa di perdita di produttività per la maggior parte dei produttori. Sono anche la più evidente, poiché comportano arresti non pianificati altamente visibili. Di conseguenza, altri tipi di perdite a volte passano inosservati. Ad esempio:
- I frequenti cambi di prodotto possono comportare una significativa perdita di tempo di produzione a causa dei cambi di linea.
- Frequenti piccole interruzioni o cicli lenti possono comportare una significativa perdita di tempo di produzione che non viene misurata.
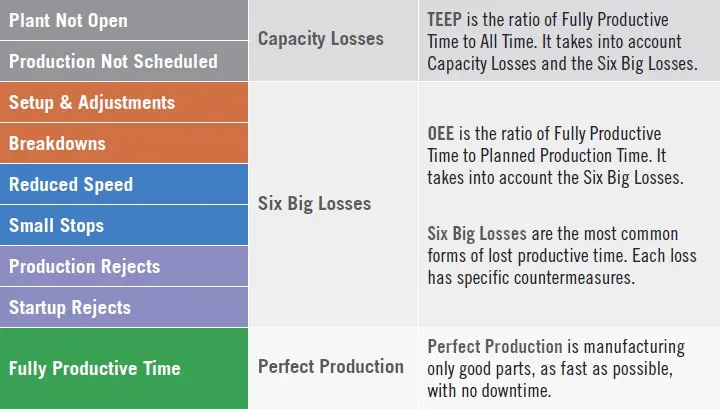
È importante tenere d’occhio il quadro generale. Per la maggior parte delle aziende, ciò significa implementare lo standard di riferimento per la misurazione delle prestazioni produttive: l’OEE con una suddivisione delle perdite di OEE nelle Sei Grandi Perdite e un’ulteriore suddivisione delle perdite di disponibilità dell’OEE nelle cause dei tempi di fermo. Aggiungete il Total Effective Equipment Performance (TEEP) come parametro per ottenere informazioni dettagliate sulla capacità.
Miglioramenti alla cattura
Ogni volta che viene apportato un miglioramento, ponetevi due semplici domande:
- È stata creata una nuova best practice?
- Altri team trarranno beneficio da questo miglioramento?
Se la risposta a una delle due domande è sì, valuta la possibilità di integrare il miglioramento come Lavoro Standardizzato. Ciò consoliderà i risultati ottenuti e migliorerà progressivamente le prestazioni nel tempo.
Passare da un approccio reattivo a uno proattivo
C'è una grande differenza tra lavorare in modo reattivo (risolvere i problemi man mano che si presentano) e lavorare in modo proattivo (attuare soluzioni e miglioramenti a lungo termine). Se dedichi la maggior parte del tuo tempo a risolvere i problemi in modo reattivo, i tuoi progressi saranno limitati. Riserva del tempo per i miglioramenti proattivi e cerca, nel tempo, di spostare l'equilibrio dalla reattività alla proattività.
Prendete in considerazione il TPM
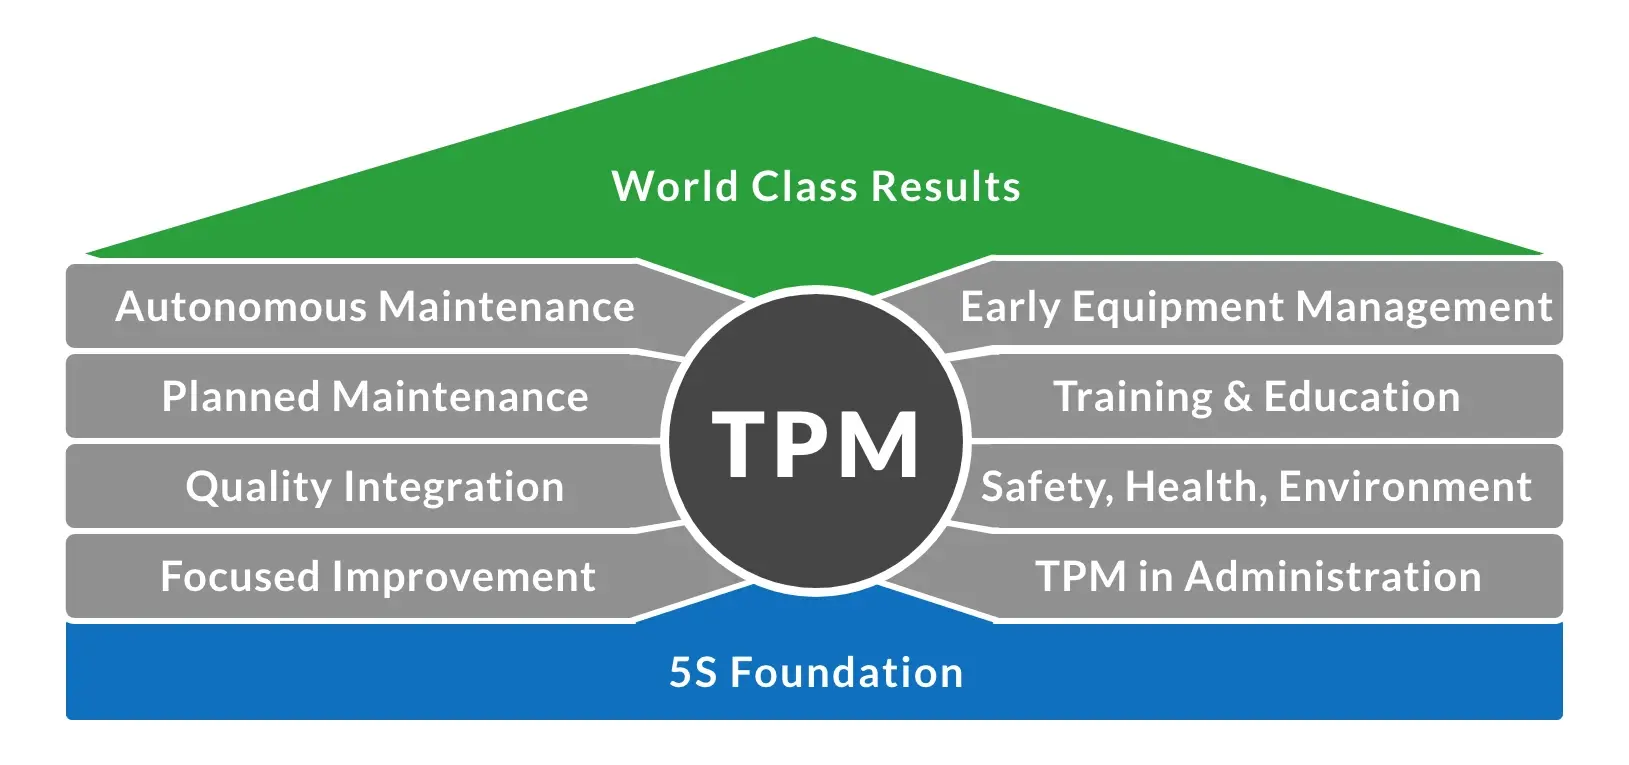
Per un approccio completo e proattivo alla riduzione dei tempi di fermo, prendete in considerazione il TPM (Total Productive Maintenance). Il TPM rende meno netta la distinzione tra produzione e manutenzione, responsabilizzando e formando gli operatori affinché si occupino della manutenzione delle proprie attrezzature.
L’ambito del TPM va ben oltre i tempi di fermo. Comprende una ricca serie di strumenti e processi per eliminare gli sprechi, affrontando anche tutte le Sei Grandi Perdite. A causa della sua profondità e complessità, un’implementazione completa del TPM può richiedere anni e necessita di un forte sostegno continuo da parte del top management.
Livello e difficoltà
Il livello è "Base". Ridurre i tempi di inattività è un imperativo fondamentale per la maggior parte dei produttori.
La difficoltà è "Facile". Ogni consiglio per ridurre i tempi di inattività è pensato per essere facile da attuare utilizzando le risorse già disponibili.
Valuta la tua strategia di riduzione dei tempi di fermo
In che misura il tuo sito sta applicando i consigli per ridurre i tempi di inattività? Rispondi a dieci semplici domande per scoprire quanto sei vicino a un'implementazione modello.
| Domanda | ✔ |
|---|---|
| 1. Per ogni incidente di inattività vengono registrati il motivo e la durata? | |
| 2. Il vincolo è l’obiettivo principale del miglioramento? | |
| 3. Il "Downtime" viene considerato un KPI (con obiettivi SMART associati)? | |
| 4. Gli incidenti di inattività sono ben visibili e vengono segnalati ai livelli superiori nel corso del tempo? | |
| 5. Ogni incidente di fermo macchina viene valutato per determinare se la soluzione sia rapida o a lungo termine (100 anni)? | |
| 6. Vengono organizzate periodicamente campagne intensive 3S nell’area di lavoro? | |
| 7. Vengono organizzate periodicamente campagne di manutenzione per le attrezzature? | |
| 8. Vengono stabilite e contrassegnate sulle attrezzature le impostazioni ottimali? | |
| 9. Vengono effettuate revisioni orarie per promuovere azioni di miglioramento immediate? | |
| 10. Quando si risolvono i problemi, viene implementata una sola modifica alla volta? |
Commenti o domande?
Saremo lieti di ricevere i vostri commenti e le vostre domande. Contattateci all’indirizzo: info@vorne.com.