Logo
MANUFACTURING IMPROVEMENT MADE EASY BY VORNE

Reducir los tiempos de cambio de producción

La gran idea
El «cambio de matriz en un minuto» (SMED) es una buena práctica ampliamente aceptada para reducir los tiempos de cambio de producción. Tres estrategias muy eficaces para reducir dichos tiempos son: aplicar el SMED, hacer visibles los tiempos de cambio de producción y notificar con antelación los cambios de producción.

¿Qué son los cambios de producción en la industria manufacturera?

Todo proceso de fabricación tiene períodos de tiempo en los que los equipos no están disponibles debido a cambios de utillaje, de material, de piezas, de programas o a cualquier otro cambio en la producción que deba realizarse mientras los equipos están parados. En conjunto, estos eventos se denominan «cambios de producción» o, alternativamente, «puesta a punto», «preparación» o «tiempo de inactividad planificado».

¿Cómo se mide el tiempo de cambio de producción?

Para medir el tiempo de cambio con precisión, es importante establecer un estándar claramente definido y aplicarlo de forma coherente (a lo largo del tiempo y en todos los equipos).

¿Qué es el tiempo de cambio de producción?

Para el tiempo de cambio de serie, recomendamos la siguiente definición:

El tiempo de cambio de serie se mide desde la última pieza buena de la serie actual hasta la primera pieza buena de la siguiente serie.

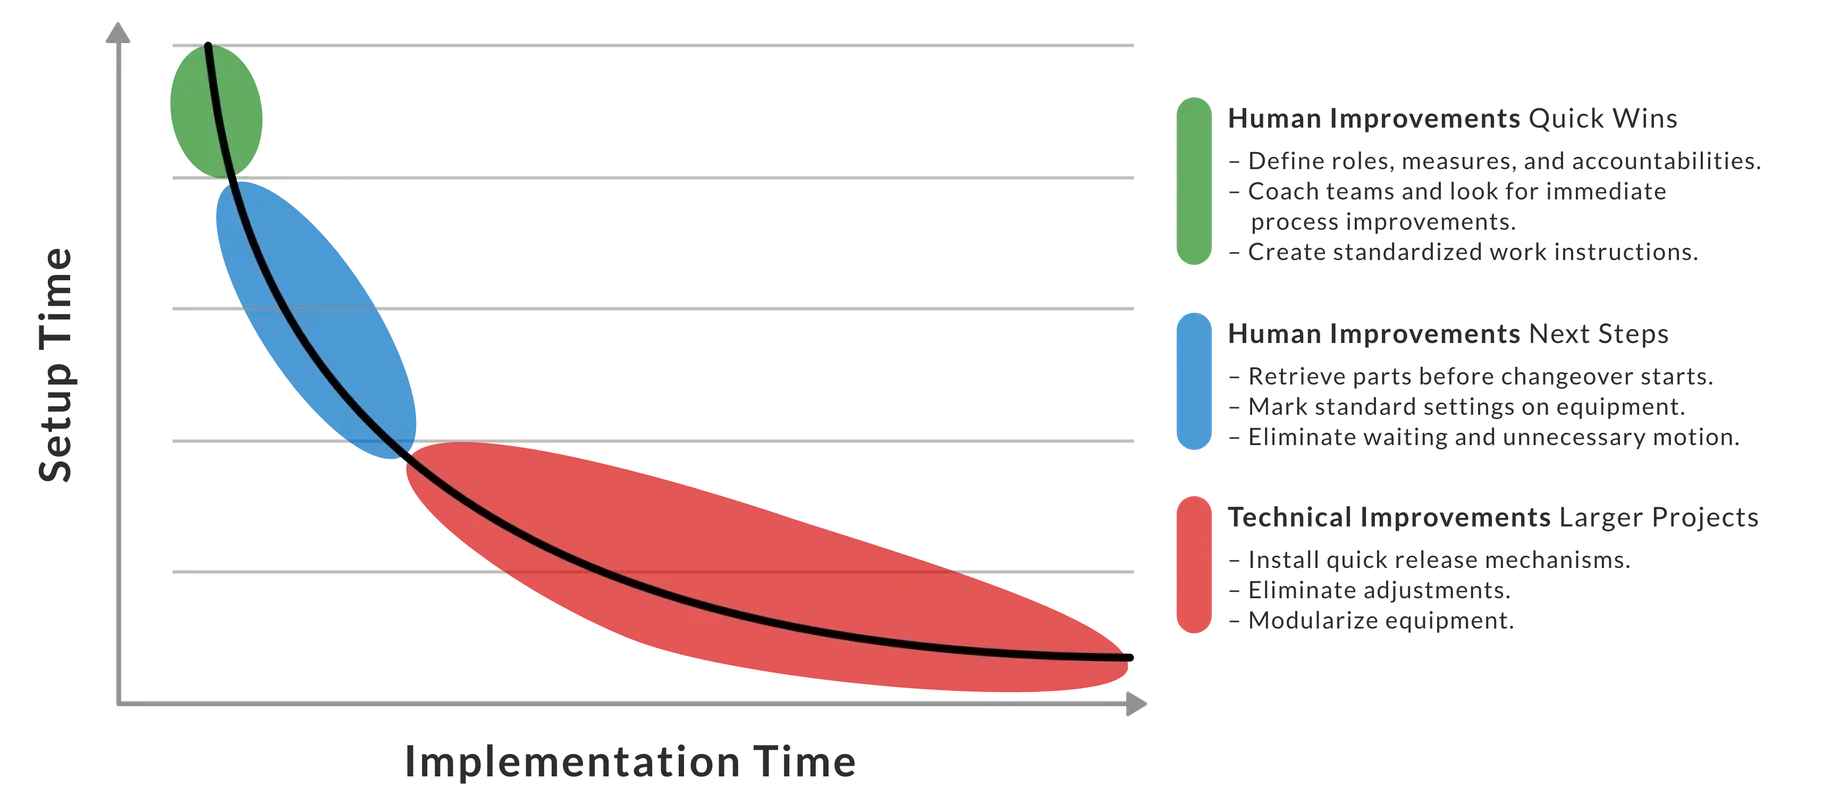
Gráfico de mejora que muestra las mejoras humanas y técnicas para reducir el tiempo de cambio de producción.
La forma más rápida de reducir los tiempos de cambio de producción suele pasar por mejoras de carácter no técnico, como la elaboración de instrucciones de trabajo estandarizadas, el marcado de los ajustes conocidos en los equipos y la visualización de métricas en tiempo real.

Ventajas de reducir el tiempo de cambio de línea en la productividad de la fabricación

La reducción del tiempo de cambio de línea libera más tiempo productivo (de valor añadido) para la producción. Otra ventaja es que, al reducir el tiempo de cambio de línea, se pueden reducir los tamaños de los lotes de producción, el trabajo en curso (WIP) y el stock. A menudo, los equipos de ventas pueden reducir los plazos de entrega estimados de los productos y mejorar la satisfacción del cliente.

Desde la perspectiva de la Eficacia Global de los Equipos (OEE) y la Eficacia Total de los Equipos (TEEP), el tiempo de cambio de producción se considera una pérdida de disponibilidad. Desde la perspectiva de las Seis Grandes Pérdidas, el tiempo de cambio de producción se considera una parada planificada.

El SMED como mejor práctica para reducir el tiempo de cambio de serie

La mejor práctica, con diferencia, más ampliamente aceptada para reducir el tiempo de cambio de matriz es el «Single-Minute Exchange of Die» (SMED). «Single-minute» se refiere a la reducción de los tiempos de cambio de matriz a menos de 10 minutos, y «exchange of dies» hace referencia al trabajo pionero realizado por Shigeo Shingo al desarrollar el SMED y aplicarlo a las prensas de la industria automovilística. De hecho, Shigeo Shingo logró reducir los tiempos de cambio en un factor de 20 o más en una amplia variedad de empresas.

En el SMED, el proceso de cambio de matriz se divide en una lista secuencial de pasos denominados «elementos». El objetivo del SMED es eliminar tantos elementos del proceso de cambio como sea posible, separándolos o transformándolos (trasladándolos fuera del proceso de cambio) y, a continuación, optimizar los elementos restantes (realizándolos más rápido, de forma más sencilla o en paralelo con otros elementos).

Cómo reducir el tiempo de cambio de producción

Tres estrategias muy eficaces para reducir los tiempos de cambio de serie son:

Implementar el SMED para cambios rápidos

Problema: Queremos reducir significativamente nuestros tiempos de cambio de producción.

Estrategia: Aplicar el SMED para lograr reducciones drásticas en el tiempo de cambio de serie. El SMED para cambios de serie rápidos divide el proceso de cambio en una lista secuencial de pasos denominados «elementos». La esencia del SMED consiste en transformar el mayor número posible de elementos en «externos» (que se realizan mientras el equipo está en funcionamiento) y en eliminar o optimizar los elementos restantes. Los proyectos SMED tienen tres etapas conceptuales:

  • Separar: Trasladar los elementos a la fase externa.
  • Convertir: Modificar los elementos para que puedan ser externos, o eliminarlos por completo.
  • Optimizar: Realizar los elementos más rápidamente.

Aunque aplicar el SMED a un nivel experto puede resultar complejo y llevar mucho tiempo, casi siempre hay oportunidades para obtener resultados rápidos. Sobre todo porque el SMED funciona muy bien en un proceso iterativo. El proceso anterior suele repetirse en varias pasadas, y un buen objetivo para cada una de ellas es reducir a la mitad el tiempo de cambio de producción (por lo que los mayores avances suelen producirse en la primera pasada).

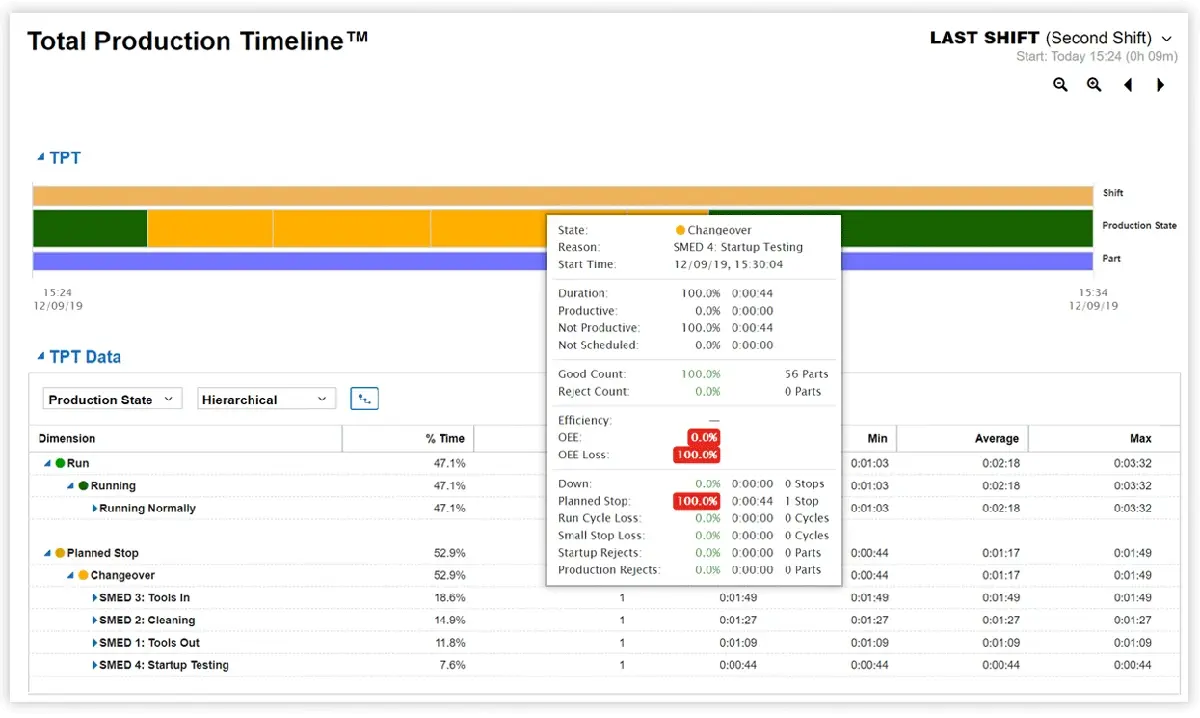
Solución: XL incluye una descripción completa del SMED como una de sus técnicas de mejora integradas. XL también puede realizar un seguimiento de los elementos del cambio de producción (véase más abajo) y mostrar el tiempo real y el objetivo para cada elemento en el cuadro de mando de XL. Al revisar los informes históricos, puedes identificar rápidamente qué elementos del cambio de producción cumplen los objetivos y cuáles requieren una mayor atención.


Cronograma de producción total en el que se muestra un cambio de línea en la parte superior y, debajo, una tabla de indicadores clave de rendimiento (KPI) de los eventos de producción totales.
Este cambio de producción cuenta con cuatro elementos SMED, cada uno de los cuales puede registrarse con un simple escaneo de código de barras (XL incluso genera los códigos de barras). Estos elementos pueden visualizarse en el XL Total Production Timeline™ (arriba), junto con la información relacionada en la tabla de KPI «Timeline Events» (abajo).

Haz que el tiempo de cambio de producción sea visible con un marcador

Problema: Nuestros operarios no saben si van al ritmo previsto para un cambio de producción concreto.

Estrategia: Proporcionar información en tiempo real en la planta sobre cuánto tiempo están tardando los cambios de producción en comparación con el tiempo objetivo.

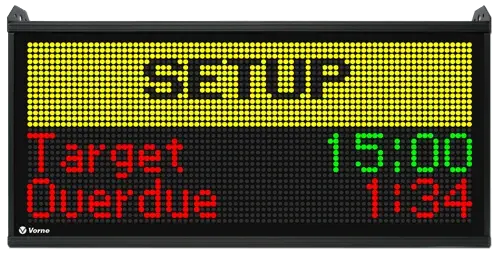
Solución: El marcador XL muestra el tiempo objetivo y el tiempo restante para cada cambio de producción (una buena práctica de fabricación visual). Por ejemplo:

  • Mostrar el tiempo objetivo del cambio de producción (p. ej., 15 minutos)
  • Mostrar una cuenta atrás del tiempo objetivo que parpadee en rojo cuando el cambio de producción supere el tiempo presupuestado

Una variante consiste en dividir el cambio de producción en los pasos del método SMED (véase más arriba), con un temporizador visual para cada paso.

Marcador que muestra la configuración con un objetivo de 15 minutos y un retraso de 1 minuto y 34 segundos.
Utiliza el marcador XL para señalar que se está produciendo un cambio de lado y para mostrar tanto el objetivo como un cronómetro de progreso en tiempo real.

Notificar con antelación los cambios de producción

Problema: Nuestros equipos suelen estar desprevenidos ante los cambios de producción. No siempre tenemos las herramientas, los materiales y el personal listos a tiempo.

Estrategia: Utiliza la información sobre la finalización de los trabajos para avisar a tu equipo de que debe empezar a prepararse para un cambio de producción.

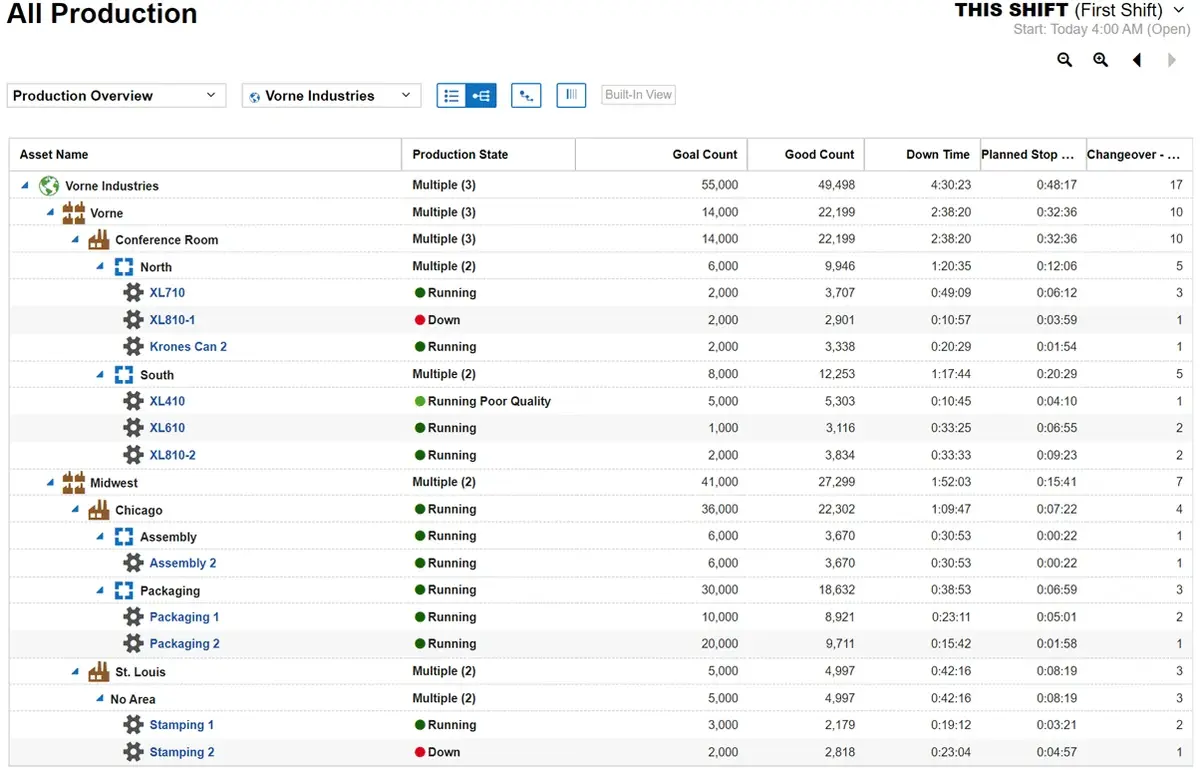
Solución: XL incluye métricas de trabajo que realizan una cuenta atrás de la producción restante para el trabajo actual. XL realiza un seguimiento del «Recuento de objetivos del trabajo» (cuántas piezas se prevé fabricar), de las «Piezas hasta el objetivo» (la cantidad de piezas que quedan) y del «Porcentaje respecto al objetivo». Esta información puede mostrarse en el marcador de XL y también está disponible para todos los activos de producción a través del panel de control «Toda la producción» (véase más abajo).

Informe de producción completo que muestra el estado de la producción, el recuento de objetivos, el recuento de productos en buen estado, el tiempo de inactividad, las paradas programadas y el tiempo de cambio de serie para cada activo.
El panel de control «All Production» incluye información en tiempo real sobre el estado de cada línea supervisada por XL, así como métricas de finalización de trabajos, como el «Recuento de objetivos del trabajo», «Unidades hasta el objetivo» y «Porcentaje respecto al objetivo».
¿Qué incluye su prueba gratuita de 90 días?
Informe Andon
VORNE XL | Funciona con cualquier máquina y cualquier proceso, listo para usarAutoinstalación rápida y sencilla | KPI precisos y en tiempo real desde el primer momentoPruebe XL GRATIS hoy
EMPEZAR