Logo
MANUFACTURING IMPROVEMENT MADE EASY BY VORNE

Réduire les temps de changement de série

La grande idée
La méthode SMED (Single-Minute Exchange of Die) est une bonne pratique largement reconnue pour réduire les temps de changement d'outillage. Trois stratégies très efficaces pour réduire ces temps consistent à mettre en œuvre la méthode SMED, à rendre les temps de changement d'outillage visibles et à les annoncer à l'avance.

Qu'est-ce qu'un changement de production dans le secteur industriel ?

Tout processus de fabrication comporte des périodes pendant lesquelles les équipements sont indisponibles en raison de changements d’outillage, de matériaux, de pièces, de programmes ou de toute autre modification de la production qui doit être effectuée pendant l’arrêt des équipements. Collectivement, ces événements sont appelés « changements de production », ou encore « mise en place », « préparation » ou « temps d'arrêt planifié ».

Comment mesurer la durée d’un changement de production ?

Afin de mesurer avec précision le temps de changement d'outillage, il est important de définir une norme claire, puis de l'appliquer de manière cohérente (dans le temps et sur l'ensemble des équipements).

Qu’est-ce que le temps de changement d’outillage ?

En ce qui concerne le temps de changement de série, nous recommandons la définition suivante :

Le temps de changement de série est mesuré entre la dernière pièce conforme de la série en cours et la première pièce conforme de la série suivante.

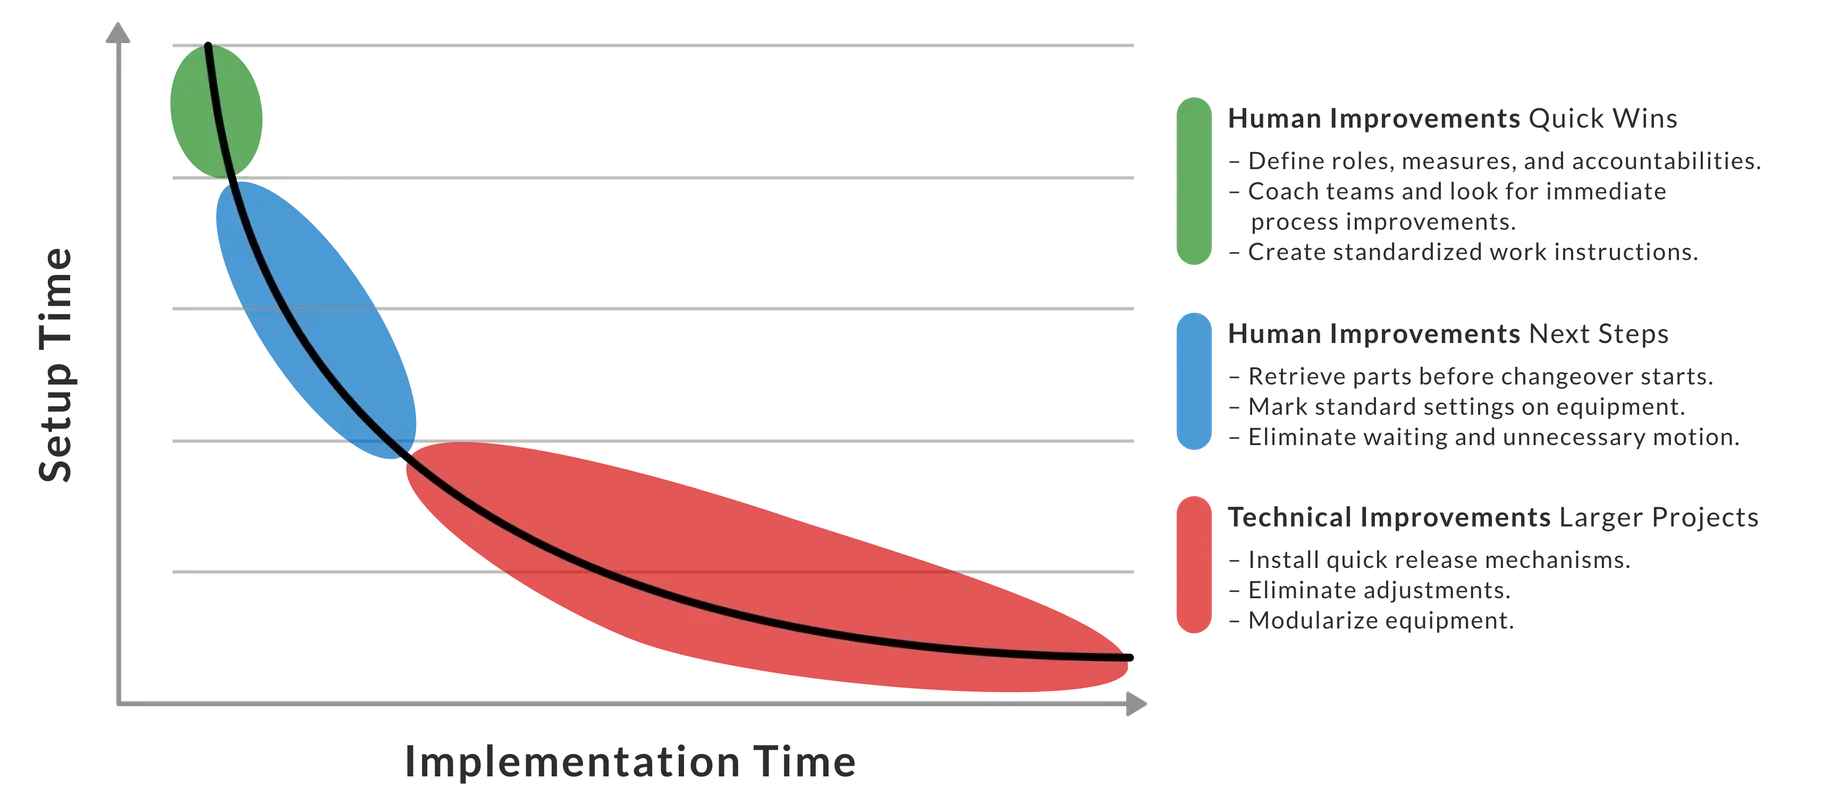
Tableau présentant les améliorations humaines et techniques visant à réduire le temps de changement de production.
Le moyen le plus rapide d'améliorer les temps de changement de série passe généralement par des améliorations non techniques, telles que la mise en place d'instructions de travail standardisées, l'annotation des réglages connus sur les équipements et l'affichage d'indicateurs en temps réel.

Avantages de la réduction des temps de changement de série sur la productivité de la production

La réduction des temps de changement de ligne libère davantage de temps productif (à valeur ajoutée) pour la production. Un autre avantage réside dans le fait que la réduction des temps de changement de ligne permet de réduire la taille des lots de production, les encours de fabrication (WIP) et les stocks. Souvent, les équipes commerciales parviennent ainsi à réduire les délais de livraison annoncés pour les produits et à améliorer la satisfaction client.

Du point de vue du taux de rendement global des équipements (OEE) et du taux de rendement total des équipements (TEEP), le temps de changement de série est considéré comme une perte de disponibilité. Du point de vue des « six grandes pertes », le temps de changement de série est considéré comme un arrêt planifié.

Le SMED, une bonne pratique pour réduire les temps de changement d’outillage

La meilleure pratique de loin la plus largement reconnue pour réduire le temps de changement d’outillage est le « Single-Minute Exchange of Die » (SMED). L’expression « single-minute » fait référence à la réduction des temps de changement d’outillage à moins de 10 minutes, tandis que « exchange of dies » renvoie aux travaux pionniers menés par Shigeo Shingo, qui a développé la méthode SMED et l’a appliquée aux presses automobiles. En effet, Shigeo Shingo a réussi à diviser par 20, voire davantage, les temps de changement d’outillage dans un large éventail d’entreprises.

Dans le SMED, le processus de changement d’outillage est décomposé en une liste séquentielle d’étapes appelées « éléments ». L’objectif du SMED est de supprimer autant d’éléments que possible du processus de changement d’outillage en les séparant ou en les transformant (en les déplaçant en dehors du changement d’outillage), puis en rationalisant les éléments restants (en les réalisant plus rapidement, plus facilement ou en parallèle avec d’autres éléments).

Comment réduire le temps de changement d’outillage

Voici trois stratégies très efficaces pour réduire les temps de changement d’outillage :

Mettre en œuvre la méthode SMED pour des changements d'outillage rapides

Problème : nous souhaitons réduire considérablement nos temps de changement d'outillage.

Stratégie : appliquer la méthode SMED pour réduire considérablement les temps de changement d'outillage. La méthode SMED pour des changements d'outillage rapides décompose le processus de changement en une liste séquentielle d'étapes appelées « éléments ». L'essence même de la méthode SMED consiste à transformer autant d'éléments que possible en éléments « externes » (réalisés pendant que l'équipement fonctionne), et à supprimer ou rationaliser les éléments restants. Les projets SMED comportent trois étapes conceptuelles :

  • Séparer: déplacer les éléments vers l’extérieur.
  • Convertir: modifier les éléments pour qu’ils puissent être externalisés, ou les supprimer complètement.
  • Rationaliser: réaliser les éléments plus rapidement.

Bien que la mise en œuvre du SMED à un niveau expert puisse s’avérer complexe et chronophage, il existe presque toujours des opportunités de gains rapides. D’autant plus que le SMED fonctionne très bien dans le cadre d’un processus itératif. Le processus ci-dessus est généralement répété en plusieurs itérations, l’objectif étant de réduire de moitié le temps de changement d’outillage à chaque itération (c’est pourquoi les gains les plus importants sont généralement obtenus dès la première itération).

Solution : XL inclut une présentation complète du SMED parmi ses techniques d’amélioration intégrées. XL permet également de suivre les éléments de changement d’outillage (voir ci-dessous) et d’afficher les temps réels et cibles pour chaque élément sur le tableau de bord XL. En consultant les rapports historiques, vous pouvez rapidement identifier quels éléments du changement d’outillage atteignent les objectifs et lesquels nécessitent une attention particulière.


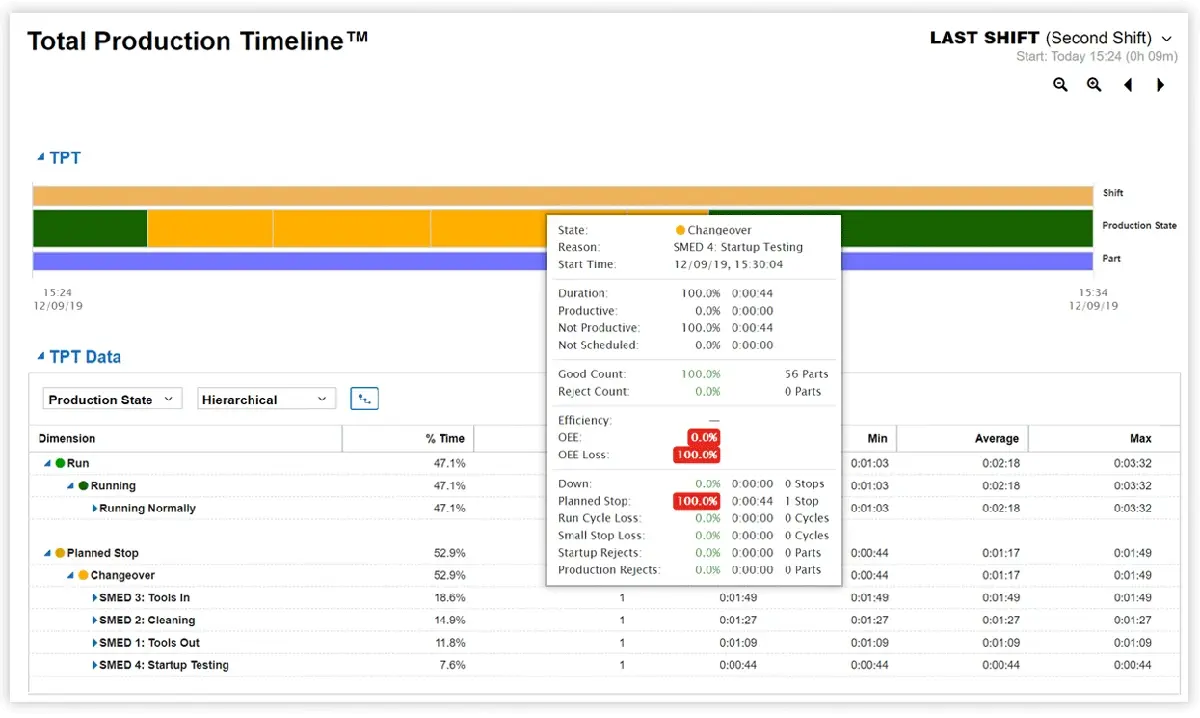
Chronologie de la production totale présentant un changement de ligne en haut et, en dessous, un tableau des indicateurs clés de performance (KPI) relatifs aux événements de production.
Ce changement de ligne comporte quatre éléments SMED, dont chacun peut être enregistré par un simple scan de code-barres (XL génère même les codes-barres). Ces éléments peuvent être consultés dans le XL Total Production Timeline™ (en haut), tandis que les informations associées figurent dans le tableau des indicateurs clés de performance « Timeline Events » (ci-dessous).

Visualisez la durée des changements de production grâce à un tableau de bord

Problème : nos opérateurs ne savent pas s'ils respectent le rythme prévu pour un changement d'outillage donné.

Stratégie : Fournir en temps réel, dans l'atelier, une indication de la durée réelle des changements d'outillage par rapport au temps cible.

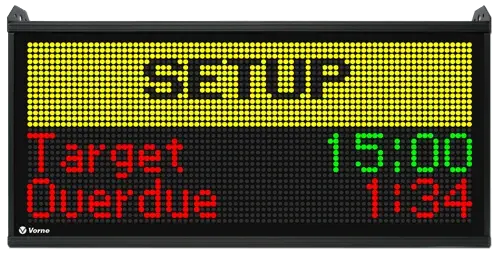
Solution : le tableau de bord XL affiche le temps cible et le temps restant pour chaque changement de production (une bonne pratique de gestion visuelle de l'usine). Par exemple :

  • Afficher le temps cible du changement de production (par exemple, 15 minutes)
  • Afficher un compte à rebours du temps cible qui clignote en rouge lorsque le changement de production dépasse le temps prévu

Une variante consiste à décomposer le changement d’outillage en étapes SMED (voir ci-dessus), avec un minuteur visuel pour chaque étape.

Tableau d'affichage indiquant une configuration avec un objectif de 15 minutes et un retard de 1 minute et 34 secondes.
Utilisez le tableau d'affichage XL pour signaler qu'un changement de côté est en cours et pour afficher à la fois un objectif et un chronomètre indiquant la progression en temps réel.

Prévenir à l'avance des changements de production

Problème : nos équipes sont souvent prises au dépourvu lors des changements de production. Nous ne disposons pas toujours à temps des outils, du matériel et du personnel nécessaires.

Stratégie : utilisez les informations relatives à l'achèvement des tâches pour avertir votre équipe afin qu'elle commence à se préparer à un changement de production.

Solution : XL intègre des indicateurs de production qui affichent le compte à rebours de la production restante pour la tâche en cours. XL suit le nombre d’unités prévu (le nombre de pièces que vous prévoyez de fabriquer), le nombre de pièces restantes (la quantité de pièces restantes) et le pourcentage d’avancement par rapport à l’objectif. Ces informations peuvent être affichées sur le tableau de bord XL et sont également disponibles pour tous les actifs de production via le tableau de bord « Toute la production » (voir ci-dessous).

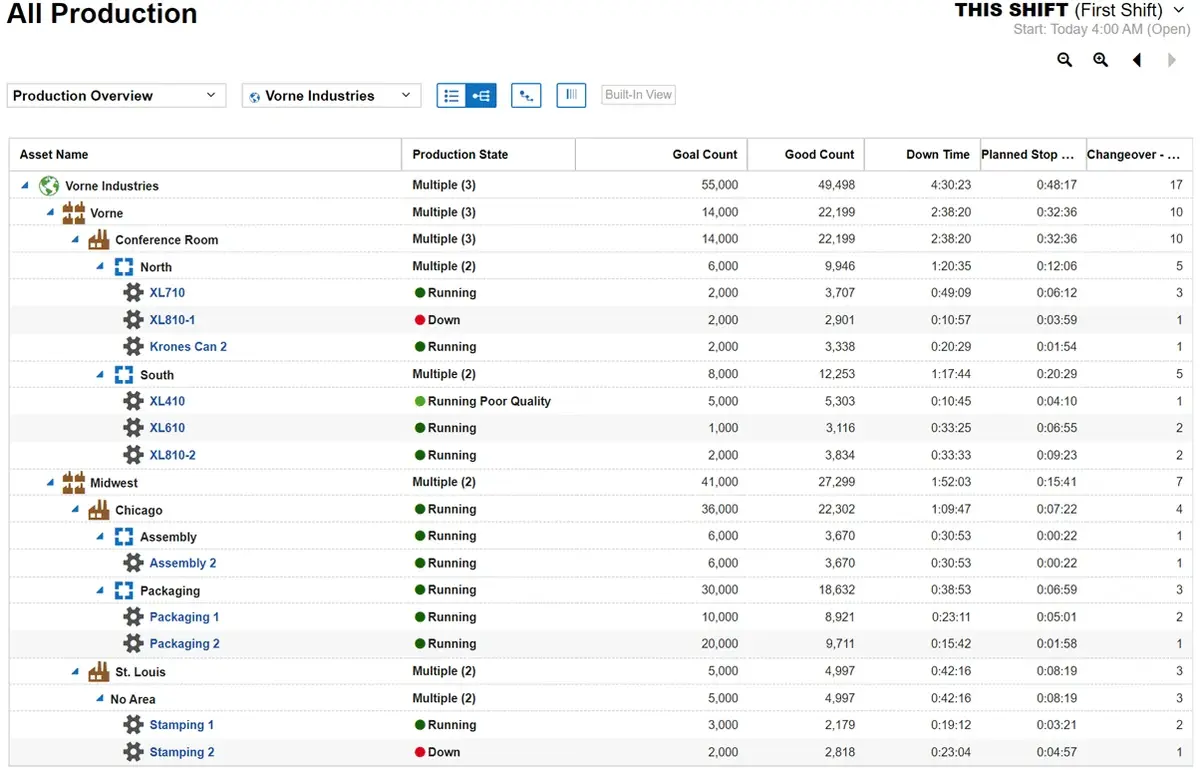
Rapport de production complet présentant l'état de la production, le nombre d'unités prévues, le nombre d'unités conformes, les temps d'arrêt, les arrêts planifiés et les temps de changement d'outillage pour chaque équipement.
Le tableau de bord « All Production » présente des informations en temps réel sur l'état de chaque ligne surveillée par XL, ainsi que des indicateurs relatifs à l'avancement des tâches, tels que le nombre d'objectifs à atteindre, le nombre de pièces restantes pour atteindre l'objectif et le pourcentage d'avancement par rapport à l'objectif.
Que comprend votre essai gratuit de 90 jours ?
Rapport Andon
VORNE XL | Fonctionne avec n'importe quelle machine et n'importe quel processus, prêt à l'emploiAuto-installation simple et rapide | KPI précis et en temps réel immédiatementEssayez XL GRATUITEMENT dès aujourd'hui
COMMENCER