I vantaggi della riduzione dei tempi di cambio formato sulla produttività manifatturiera
La riduzione dei tempi di cambio formato consente di liberare più tempo produttivo (a valore aggiunto) per la produzione. Un altro vantaggio è che, riducendo i tempi di cambio formato, è possibile ridurre le dimensioni dei lotti di produzione, il lavoro in corso (WIP) e le scorte. Spesso, i team di vendita riescono a ridurre i tempi di consegna preventivati per i prodotti e a migliorare la soddisfazione dei clienti.
Dal punto di vista dell’Effettività Complessiva delle Attrezzature (OEE) e dell’Effettività Totale delle Attrezzature (TEEP), i tempi di cambio formato vengono considerati come una perdita di disponibilità. Dal punto di vista delle Sei Grandi Perdite, i tempi di cambio formato vengono considerati come un fermo pianificato.
Lo SMED come best practice per ridurre i tempi di cambio formato
La best practice di gran lunga più comunemente accettata per ridurre i tempi di cambio formato è lo «Single-Minute Exchange of Die» (SMED). «Single-minute» si riferisce alla riduzione dei tempi di cambio formato a meno di 10 minuti, mentre «exchange of dies» rimanda al lavoro storico iniziale svolto da Shigeo Shingo nello sviluppo dello SMED e nella sua applicazione alle presse automobilistiche. Infatti, Shigeo Shingo è riuscito a ridurre i tempi di cambio formato di un fattore pari o superiore a 20 in un’ampia gamma di aziende.
Nello SMED, il processo di cambio formato viene suddiviso in un elenco sequenziale di fasi denominate “elementi”. L’obiettivo dello SMED è quello di rimuovere il maggior numero possibile di elementi dal processo di cambio formato, separandoli o convertendoli (spostandoli al di fuori del cambio formato) e quindi ottimizzando gli elementi rimanenti (completandoli più rapidamente, più facilmente o in parallelo con altri elementi).
Come ridurre i tempi di cambio formato
Tre strategie altamente efficaci per ridurre i tempi di cambio formato sono:
Implementare lo SMED per cambi rapidi
Problema: Vogliamo ridurre in modo significativo i nostri tempi di cambio formato.
Strategia: applicare lo SMED per ottenere riduzioni drastiche dei tempi di cambio formato. Lo SMED per cambi formato rapidi suddivide il processo di cambio formato in un elenco sequenziale di passaggi chiamati "elementi". L’essenza dello SMED consiste nel trasformare il maggior numero possibile di elementi in “esterni” (eseguiti mentre l’attrezzatura è in funzione) e nel rimuovere o snellire gli elementi rimanenti. I progetti SMED prevedono tre fasi concettuali:
- Separare: spostare gli elementi nella fase esterna.
- Convertire: modificare gli elementi in modo che possano essere esterni, oppure eliminarli completamente.
- Ottimizzare: completare gli elementi più rapidamente.
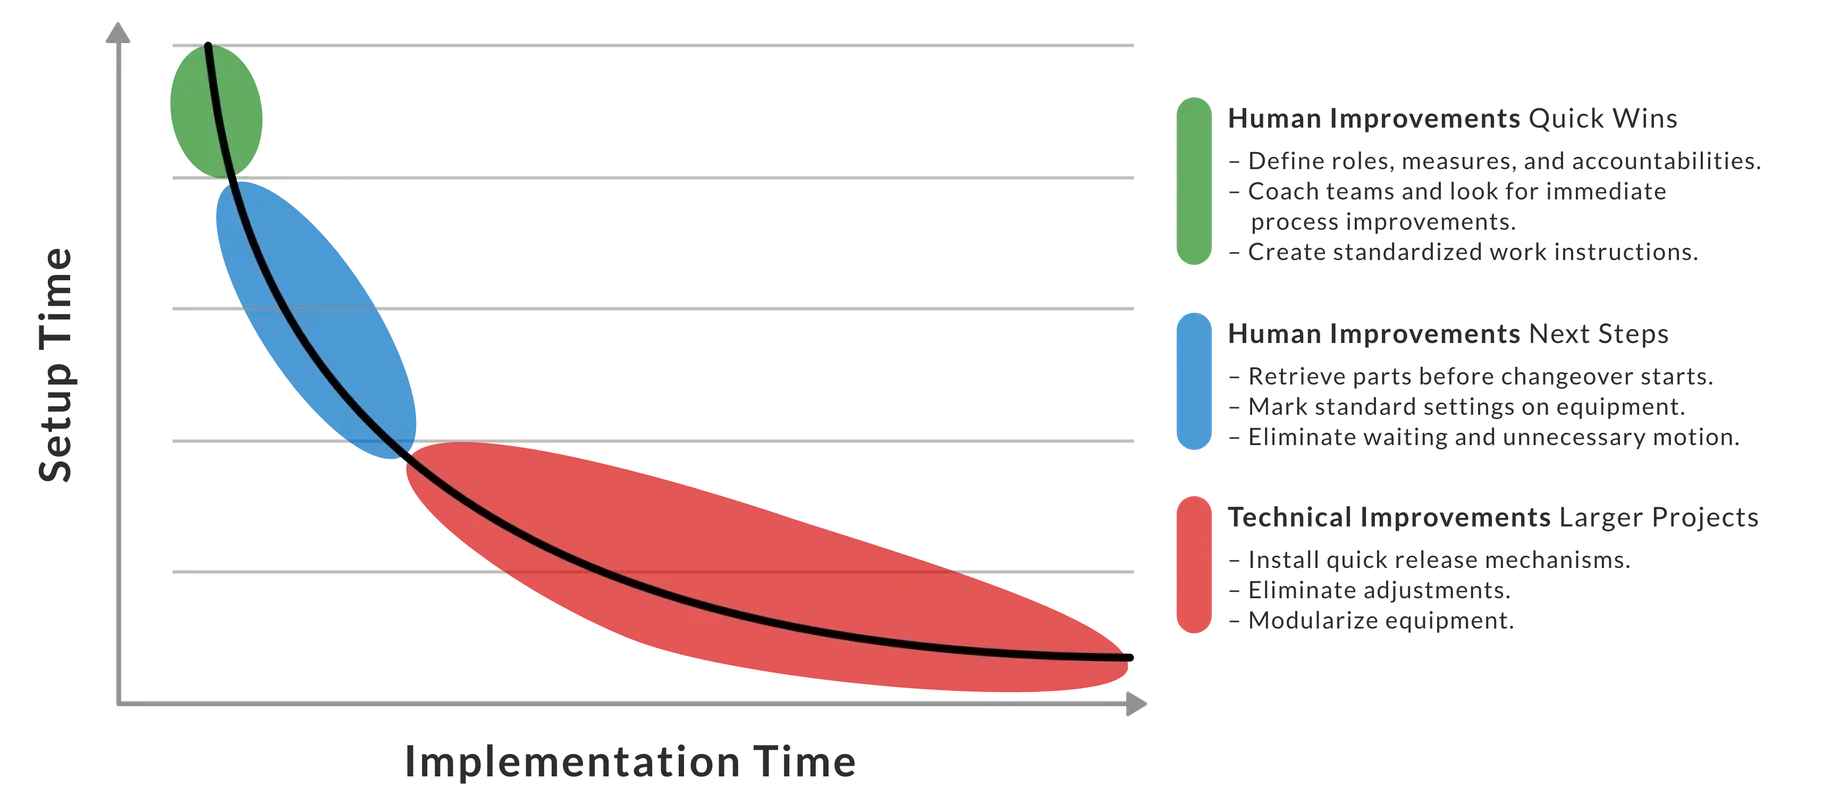
Sebbene l’applicazione dello SMED a livello esperto possa risultare complessa e richiedere molto tempo, vi sono quasi sempre opportunità di risultati immediati. Soprattutto perché lo SMED funziona molto bene in un processo iterativo. Il processo sopra descritto viene in genere ripetuto in più cicli, dove un buon obiettivo per ogni ciclo è quello di dimezzare il tempo di cambio formato (pertanto i risultati più significativi si ottengono solitamente nel primo ciclo).
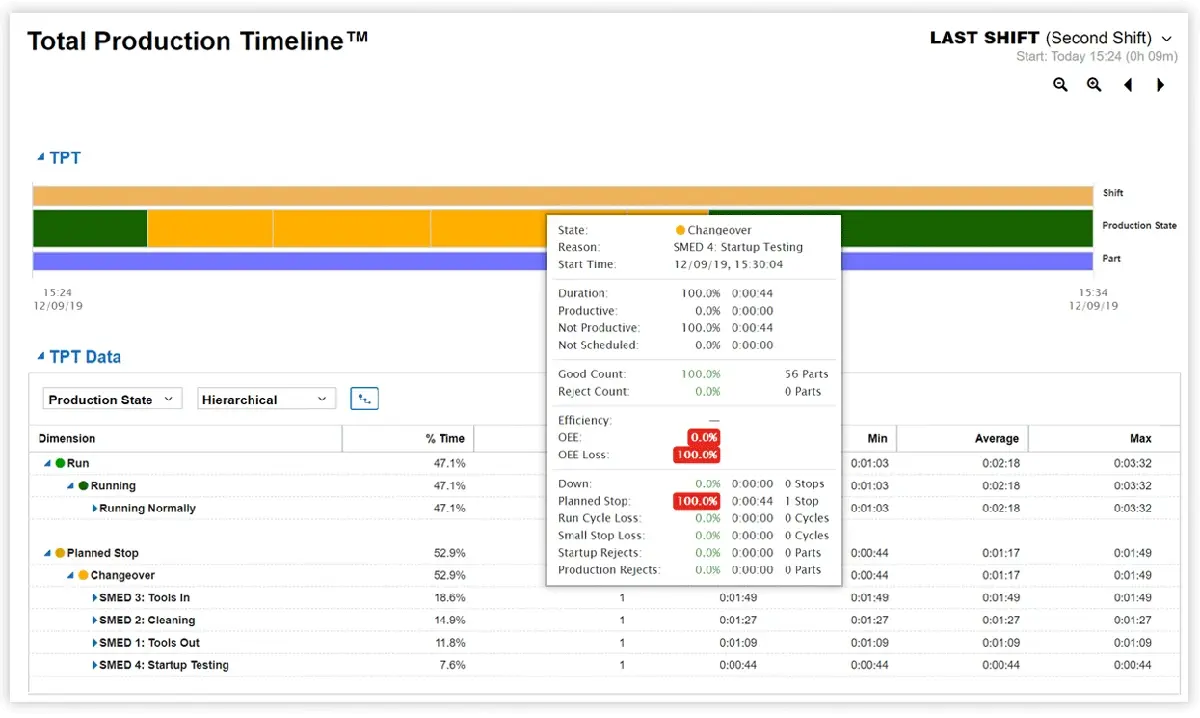
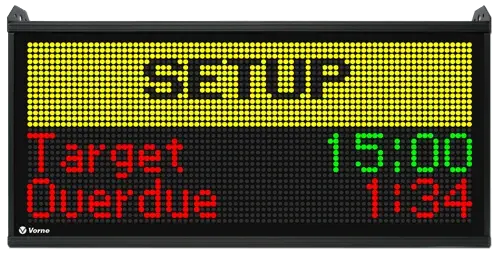
Soluzione: XL include una panoramica completa dello SMED tra le sue tecniche di miglioramento integrate. XL è inoltre in grado di monitorare gli elementi di cambio formato (vedi sotto) e di visualizzare i tempi effettivi e quelli previsti per ciascun elemento sul quadro di controllo di XL. Esaminando i report storici è possibile identificare rapidamente quali elementi del cambio formato stanno raggiungendo gli obiettivi e quali richiedono maggiore attenzione.