Mejorar la productividad en la fabricación

Mejora de la producción
La esencia de la mejora de la productividad en la fabricación se puede resumir de forma muy sencilla así:
- Recopilar con precisión la información que identifica tus pérdidas (Información)
- Utilizar esa información para identificar sus prioridades (Enfoque)
- Tomar medidas meditadas, exhaustivas y sostenidas (Acción)
Esta «esencia» se refleja en los tres procesos de mejora más conocidos: la fabricación ajustada (Lean Manufacturing), la teoría de las restricciones (Theory of Constraints) y Six Sigma. El tipo y el nivel de detalle de la información pueden variar, y puede haber diferencias considerables en los tipos de medidas que se adoptan y en cómo se priorizan dichas medidas, pero la información, el enfoque y la acción son un elemento común a los tres procesos.
Hay otro elemento común en estos tres procesos de mejora integrales y holísticos: no son fáciles de dominar. Existe mucha teoría bien redactada y perspicaz, pero mucho menos en cuanto a consejos prácticos y conocimientos aplicados. Como resultado, a las empresas les puede resultar especialmente difícil saber por dónde empezar. Así que, mientras evalúas las opciones a gran escala, hemos seleccionado tres de nuestras estrategias favoritas para obtener resultados rápidos utilizando el modelo IDA (Información, Decisión y Acción), sencillo y eficaz.
¿Qué es la productividad en la fabricación?
El TPM (Mantenimiento Productivo Total), que es uno de los elementos más importantes de la fabricación ajustada (Lean Manufacturing), incluye una métrica de productividad especialmente útil, conocida como OEE (Eficacia Global de los Equipos). El OEE mide el porcentaje del tiempo de producción planificado que es realmente productivo. Una puntuación de OEE del 100 % representa una producción perfecta: fabricar únicamente piezas en buen estado, lo más rápido posible y sin tiempos de inactividad.
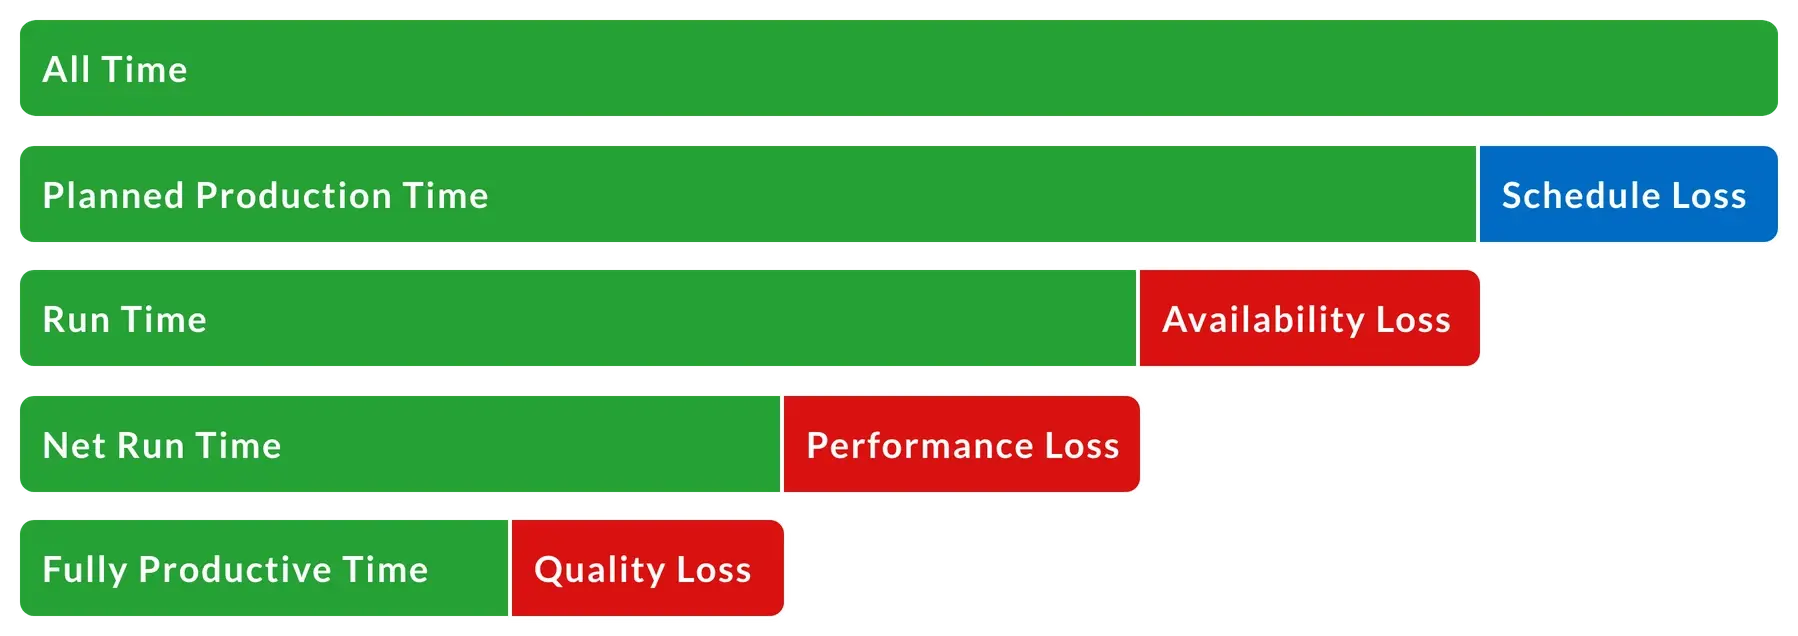
El OEE se calcula a partir de tres factores fundamentales: disponibilidad, rendimiento y calidad. Cada uno de estos factores representa una perspectiva diferente sobre hasta qué punto tu proceso de fabricación se acerca a la «producción perfecta».
| Tipo de pérdida | Descripción |
|---|---|
| Pérdida por disponibilidad | Incluye todos los incidentes que detienen la producción durante un tiempo apreciable (normalmente varios minutos). Algunos ejemplos son las averías de los equipos, el mantenimiento no planificado, la falta de material y los cambios de producción. |
| Pérdida por rendimiento | Incluye todos los factores que hacen que el proceso funcione a una velocidad inferior a la máxima posible durante su funcionamiento (incluidos tanto los ciclos lentos como las pequeñas paradas). Algunos ejemplos son el desgaste de la maquinaria, los atascos, los materiales de calidad inferior y las alimentaciones incorrectas. |
| Pérdida de calidad | Incluye la pérdida de productividad derivada de la fabricación de piezas que no cumplen los estándares de calidad tras la primera pasada de producción (similar al concepto de rendimiento de la primera pasada). Esto incluye tanto los desechos como las piezas que requieren reelaboración. |
Para medir con precisión los avances en la mejora de la productividad de fabricación, es importante crear un estándar claramente definido para medir la productividad y aplicar ese estándar de forma coherente, tanto a lo largo del tiempo como en todos los equipos. Recomendamos la siguiente definición (es posible que su empresa tenga normas diferentes sobre lo que se incluye en el «tiempo de producción planificado» y el «tiempo no programado», lo cual está bien; lo más importante es definir claramente qué se incluye en cada uno):
El OEE es la métrica estándar para medir la eficacia (productividad) de los procesos de fabricación. Se mide en la etapa de cuello de botella de cada proceso. El OEE incluye los cambios de línea, el mantenimiento planificado y las reuniones (estos se consideran «tiempo de producción planificado»; reducen el OEE). El OEE no incluye descansos, comidas ni reuniones (estos se consideran «tiempo no programado»; no afectan al OEE).
Buenas prácticas para la mejora de la producción
Como se ha mencionado anteriormente, existen tres procesos de mejora bien conocidos, consolidados y de eficacia probada: la fabricación ajustada (Lean Manufacturing), la teoría de las restricciones y Six Sigma. Cada uno de ellos se considera tradicionalmente un proceso holístico y cada uno tiene un enfoque diferente.
La fabricación ajustada (Lean Manufacturing) se centra en la eliminación implacable del desperdicio en la fabricación. El desperdicio se define como cualquier actividad que no aporte valor desde la perspectiva del cliente. Según un estudio realizado por el Lean Enterprise Research Centre (LERC), nada menos que el 60 % de las actividades de producción en una operación de fabricación típica son desperdicio: no aportan ningún valor al cliente.
La Teoría de las Restricciones (TOC) se centra en aumentar el rendimiento para mejorar la rentabilidad. En la fabricación, la TOC identifica la restricción (cuello de botella) del proceso y la mejora sistemáticamente hasta que deja de ser el factor limitante del rendimiento (para pasar entonces a la siguiente restricción). Una de las características más atractivas de la Teoría de las Restricciones es que, por naturaleza, prioriza y centra las actividades de mejora. La máxima prioridad es siempre la restricción actual. En entornos en los que existe una necesidad urgente de mejorar, la Teoría de las Restricciones ofrece una metodología muy centrada para lograr una mejora rápida.
Six Sigma se centra en reducir la variación de los procesos con el objetivo principal de identificar y eliminar las causas de los defectos. Se basa en gran medida en procesos formales y estadísticas, y hace hincapié en la estandarización de los procesos mediante formación formal para involucrar a los empleados y desarrollar conocimientos técnicos especializados (por ejemplo, los «Black Belts» de Six Sigma).
Tradicionalmente, los fabricantes y los consultores han tendido a elegir una única estrategia en detrimento de otras. Sin embargo, en los últimos años se ha producido una mayor combinación de ambas, dando lugar a disciplinas híbridas como Lean Six Sigma, TLS y el Ciclo de Mejora Definitivo (UIC).
Como se ha mencionado anteriormente, puede resultar difícil saber por dónde empezar al embarcarse en un programa amplio para mejorar la productividad en la fabricación: lleva cierto tiempo evaluar las opciones y elegir el enfoque que mejor se adapte a sus necesidades. Mientras tanto, aquí le presentamos tres de nuestras estrategias favoritas para obtener resultados rápidos.
Cómo mejorar rápidamente la productividad en la fabricación
Tres estrategias de «resultados rápidos» para mejorar la productividad en la fabricación son:
- Identifica con precisión tus pérdidas
- Abordar las principales pérdidas
- Aplicar el control a intervalos cortos
Identifica con precisión tus pérdidas
Problema: No estamos seguros de disponer de información precisa sobre nuestras pérdidas en la fabricación. Como resultado, es posible que estemos trabajando en lo que no debemos.
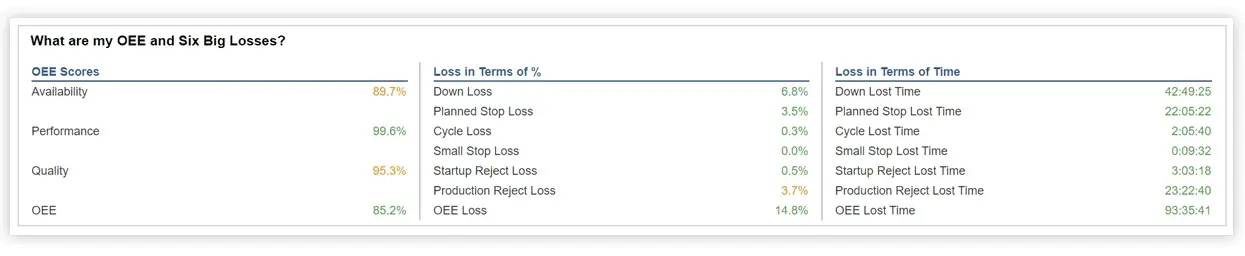
Estrategia: Implemente el estándar de referencia para medir las pérdidas de fabricación: el OEE (Rendimiento Global de los Equipos), con un desglose de las pérdidas de OEE en las seis principales pérdidas, y un desglose adicional de las pérdidas de disponibilidad del OEE en las causas del tiempo de inactividad. Añada el TEEP (Rendimiento Efectivo Total de los Equipos) para obtener información sobre la capacidad.
Solución: XL realiza un seguimiento de todas las pérdidas que impiden una producción perfecta desde el primer momento. Todo lo que necesitas es:
- Dos sensores: uno para el recuento de entrada y otro para el recuento de piezas buenas o rechazadas
- Tiempo de ciclo ideal: el tiempo mínimo teórico para fabricar una pieza
- Un lector de códigos de barras: XL incluso genera hojas de códigos de barras para sus operarios
¡Y ya está! Obtendrá información completa y precisa sobre las pérdidas: pérdidas de OEE, las seis grandes pérdidas, pérdidas por tiempo de inactividad, pérdidas de ciclo y pérdidas de capacidad. La información está disponible tanto en forma de métricas en tiempo real como de análisis de tendencias históricas.
Recomendamos encarecidamente registrar el motivo y la duración de cada incidente de tiempo de inactividad para que tu equipo pueda establecer prioridades y centrarse de forma eficaz. Empieza de forma sencilla, con no más de 25 motivos, uno de los cuales debería ser «Todas las demás pérdidas». Elimina los motivos que no se utilicen habitualmente y añade otros según sea necesario para garantizar que «Todas las demás pérdidas» no figure entre las diez principales pérdidas.
Aborda tus principales pérdidas
Problema: Queremos una forma sencilla de centrar y priorizar las acciones para que tengan el mayor impacto posible.
Estrategia: Centra tus acciones en las principales pérdidas de la etapa de restricción de tu proceso de fabricación.
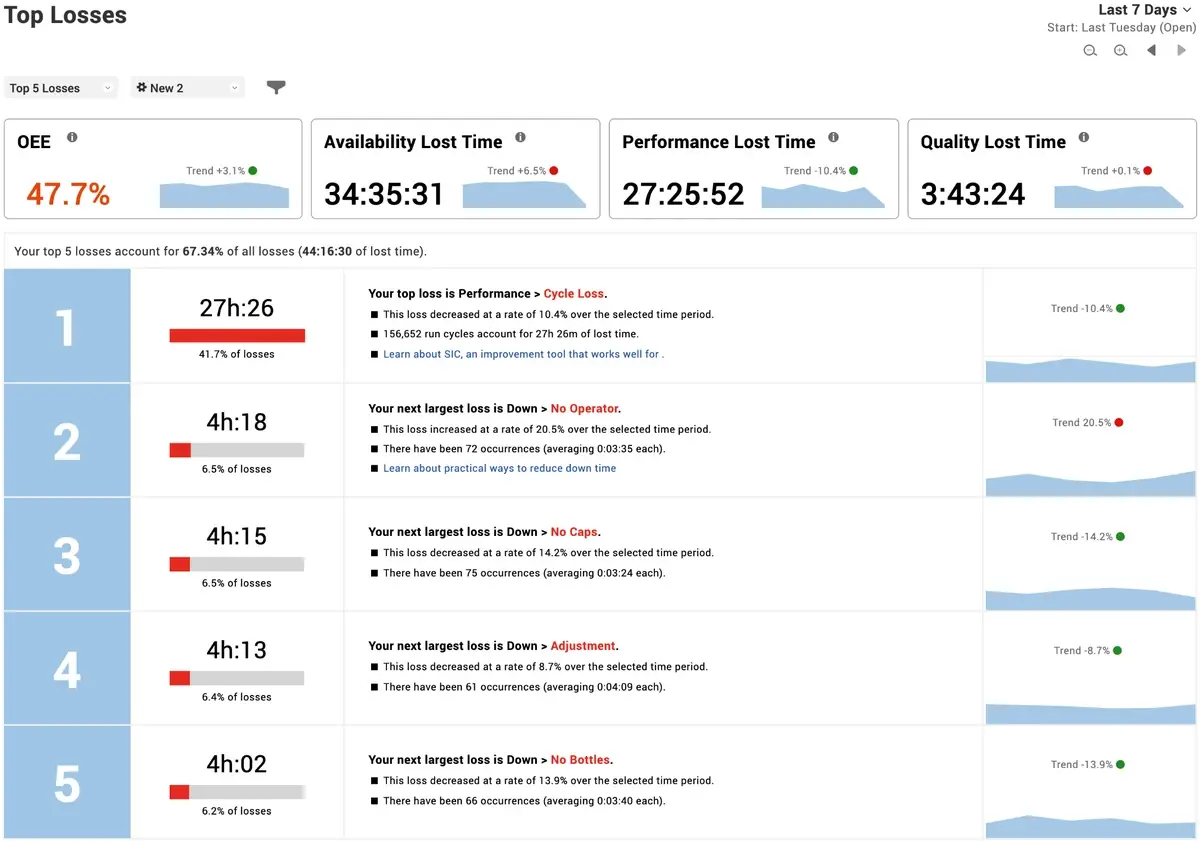
Solución: El informe «Principales pérdidas» de XL te muestra al instante información importante sobre tus mayores pérdidas. Para decidir dónde centrar tu tiempo y atención, simplemente:
- Establece el intervalo de fechas en «Últimos 30 días».
- Identifica una de las cinco principales pérdidas en la que el equipo tenga más confianza para poder mejorarla.
- Acordad un objetivo de mejora y los recursos externos necesarios para alcanzarlo.
Revisa el progreso siguiendo de cerca el informe «Pérdidas principales» (especialmente la información sobre tendencias).
Aplicar el control de intervalos cortos
Problema: Queremos que nuestros operarios sean mucho más conscientes y proactivos en lo que respecta a la mejora.
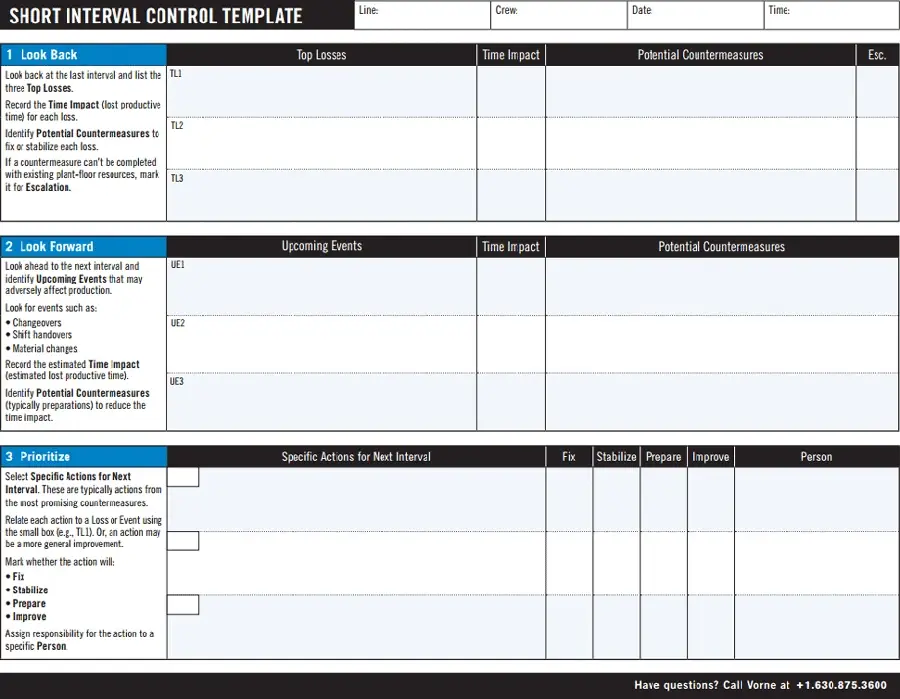
Estrategia: Aplicar el control de intervalos cortos (SIC). El SIC aprovecha las revisiones rápidas de los datos de rendimiento durante el turno para permitir correcciones sobre la marcha y soluciones inmediatas a pequeña escala.
Solución: XL incluye una plantilla de SIC integrada y un informe de principales pérdidas que facilitan:
- Analizar el pasado: identificar las tres principales pérdidas, su impacto y las posibles contramedidas
- Mirar hacia el futuro: identificar los próximos eventos que puedan afectar negativamente a la producción, su impacto potencial y las posibles contramedidas
- Establecer prioridades: seleccionar acciones específicas para el próximo intervalo del SIC