Améliorer la productivité de la production

Amélioration de la production
L'essence même de l'amélioration de la productivité industrielle peut se résumer très simplement ainsi :
- Recueillir avec précision les informations permettant d’identifier vos pertes (Information)
- Utiliser ces informations pour définir vos priorités (Orientation)
- Prendre des mesures réfléchies, rigoureuses et durables (Action)
Cette « essence » se retrouve dans les trois processus d’amélioration bien connus : le Lean Manufacturing, la Théorie des contraintes et Six Sigma. Le type et le niveau de détail des informations peuvent varier, et il peut exister des différences considérables dans les types de mesures prises et la manière dont celles-ci sont hiérarchisées, mais l’information, la concentration et l’action constituent un élément commun à ces trois processus.
Ces trois processus d’amélioration complets et holistiques partagent un autre point commun : ils ne sont pas faciles à maîtriser. Il existe de nombreuses théories bien rédigées et pertinentes, mais beaucoup moins de conseils pratiques et d’idées concrètes. Il peut donc s’avérer particulièrement difficile pour les entreprises de savoir par où commencer. C’est pourquoi, pendant que vous évaluez les options à grande échelle, nous avons sélectionné trois de nos stratégies préférées pour obtenir des résultats rapides grâce au modèle IDA (Information, Décision et Action), simple et efficace.
Qu’est-ce que la productivité industrielle ?
Le TPM (Total Productive Maintenance), qui est l’un des éléments les plus importants du Lean Manufacturing, comprend un indicateur de productivité particulièrement utile, connu sous le nom d’OEE (Overall Equipment Effectiveness). L’OEE mesure le pourcentage du temps de production prévu qui est réellement productif. Un taux de TUE de 100 % correspond à une production parfaite : la fabrication exclusive de pièces conformes, aussi rapidement que possible, sans aucun temps d’arrêt.
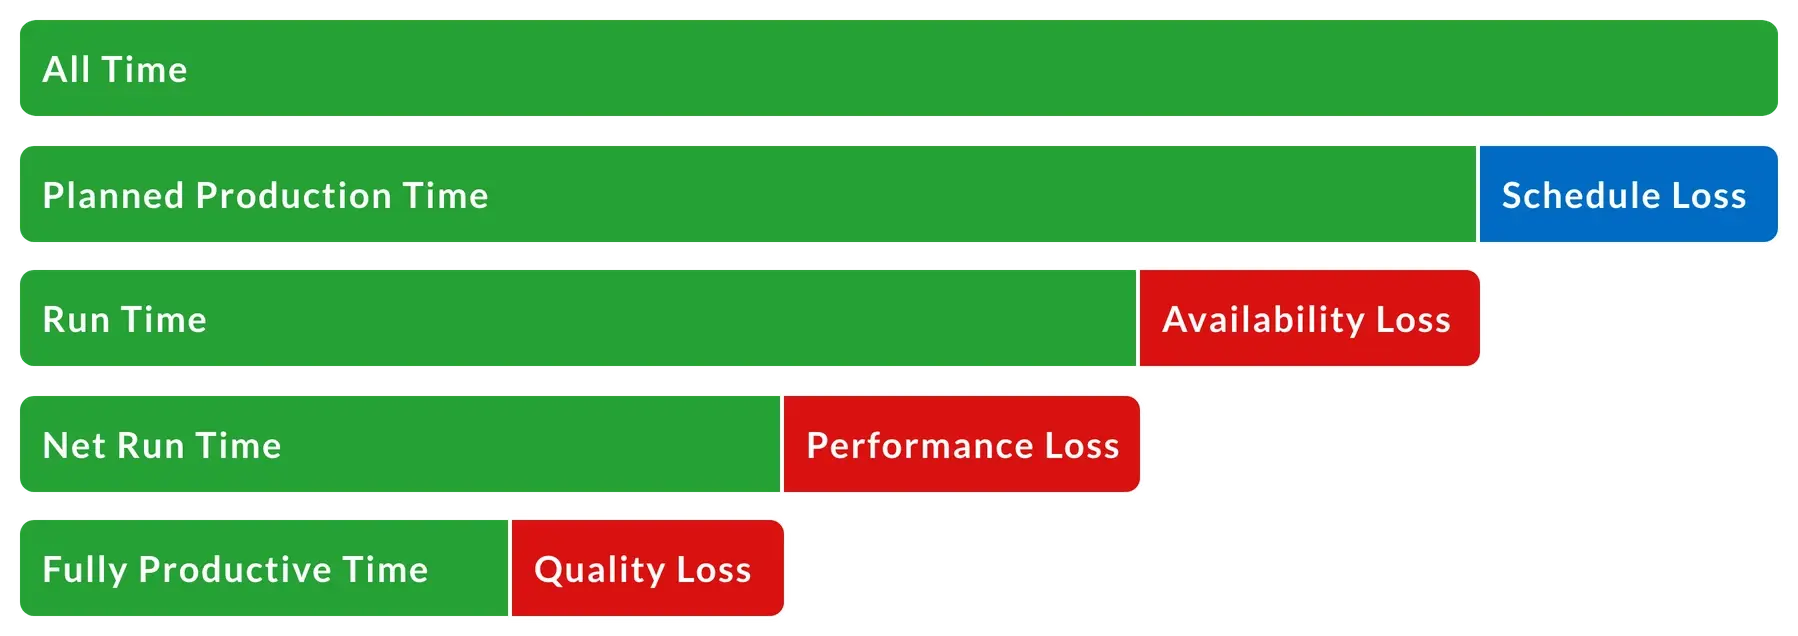
L'OEE est calculé à partir de trois facteurs sous-jacents : la disponibilité, la performance et la qualité. Chacun de ces facteurs offre une perspective différente sur le degré de proximité de votre processus de fabrication par rapport à la « production parfaite ».
| Type de perte | Description |
|---|---|
| Perte liée à la disponibilité | Comprend tous les événements qui interrompent la production pendant une durée appréciable (généralement plusieurs minutes). Il s'agit par exemple des pannes d'équipement, des interventions de maintenance imprévues, des pénuries de matériaux et des changements de série. |
| Perte liée à la performance | Comprend tous les facteurs qui font que le processus fonctionne à une vitesse inférieure à la vitesse maximale possible (y compris les cycles lents et les petits arrêts). Exemples : usure des machines, bourrages, matériaux non conformes et erreurs d’alimentation. |
| Perte de qualité | Comprend la perte de productivité liée à la fabrication de pièces qui ne répondent pas aux normes de qualité dès le premier passage de production (similaire au concept de « rendement au premier passage »). Cela inclut à la fois les rebuts et les pièces nécessitant une retouche. |
Afin de mesurer avec précision les progrès réalisés en matière d’amélioration de la productivité de fabrication, il est important de définir une norme claire pour mesurer la productivité et d’appliquer cette norme de manière cohérente, tant dans le temps que sur l’ensemble des équipements. Nous recommandons la définition suivante (votre entreprise peut avoir des normes différentes concernant ce qui est inclus dans le « temps de production planifié » et le « temps non planifié », ce qui est tout à fait acceptable ; l’essentiel est de définir clairement ce que chacun de ces termes recouvre) :
L’OEE est l’indicateur standard permettant de mesurer l’efficacité (productivité) des processus de fabrication. Il est mesuré au niveau de l’étape constitutive de chaque processus. L’OEE inclut les changements d’outillage, la maintenance planifiée et les réunions (ces éléments sont considérés comme du « temps de production planifié » ; ils réduisent l’OEE). L’OEE n’inclut pas les pauses, les déjeuners et les réunions (ceux-ci sont considérés comme du « temps non planifié » ; ils n’ont aucun effet sur l’OEE).
Meilleures pratiques pour l’amélioration de la production
Comme mentionné précédemment, il existe trois processus d’amélioration bien connus, bien établis et qui ont fait leurs preuves : le Lean Manufacturing, la Théorie des contraintes et Six Sigma. Chacun est traditionnellement considéré comme un processus holistique et chacun a une orientation différente.
Le Lean Manufacturing se concentre sur l’élimination sans relâche du gaspillage dans la fabrication. Le gaspillage est défini comme toute activité qui n’apporte pas de valeur ajoutée du point de vue du client. Selon une étude menée par le Lean Enterprise Research Centre (LERC), pas moins de 60 % des activités de production dans une entreprise manufacturière type constituent du gaspillage : elles n’apportent absolument aucune valeur ajoutée au client.
La Théorie des contraintes (TOC) vise à augmenter le débit afin d’améliorer la rentabilité. Dans le secteur manufacturier, la TOC identifie la contrainte (goulot d’étranglement) du processus et l’améliore systématiquement jusqu’à ce qu’elle ne constitue plus un facteur limitant pour le débit (elle passe ensuite à la contrainte suivante). L’une des caractéristiques les plus séduisantes de la Théorie des contraintes réside dans le fait qu’elle hiérarchise et concentre intrinsèquement les activités d’amélioration. La priorité absolue est toujours accordée à la contrainte actuelle. Dans les environnements où il existe un besoin urgent d’amélioration, la Théorie des contraintes offre une méthodologie très ciblée permettant une amélioration rapide.
Six Sigma se concentre sur la réduction de la variation des processus, avec pour objectif principal d’identifier et d’éliminer les causes des défauts. Elle s’appuie largement sur des processus formels et des statistiques, et met l’accent sur la standardisation des processus grâce à une formation formelle visant à impliquer les employés et à développer une expertise technique (par exemple, les « Black Belts » Six Sigma).
Traditionnellement, les industriels et les consultants ont eu tendance à choisir une seule stratégie au détriment des autres. Ces dernières années, cependant, on observe davantage de combinaisons, donnant naissance à des disciplines hybrides telles que le Lean Six Sigma, le TLS et le Cycle d’amélioration ultime (UIC).
Comme mentionné précédemment, il peut être difficile de savoir par où commencer lorsqu’on se lance dans un vaste programme visant à améliorer la productivité de la production : il faut un certain temps pour évaluer les options et choisir l’approche qui vous conviendra le mieux. En attendant, voici trois de nos stratégies préférées pour obtenir des résultats rapides.
Comment améliorer rapidement la productivité dans le secteur manufacturier
Voici trois stratégies permettant d’obtenir des résultats rapides pour améliorer la productivité dans le secteur manufacturier :
- Identifiez précisément vos pertes
- S’attaquer à vos principales pertes
- Mettre en place un contrôle à intervalles courts
Identifiez précisément vos pertes
Problème : nous ne sommes pas certains de disposer d’informations précises sur nos pertes de production. Par conséquent, il se peut que nous nous attaquions aux mauvais problèmes.
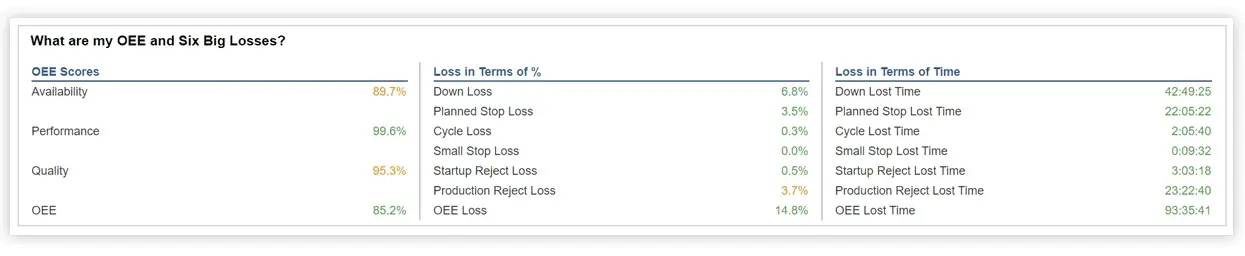
Stratégie : Mettez en œuvre la référence absolue en matière de mesure des pertes de production : le TRG (Taux de rendement global), avec une ventilation des pertes de TRG en six grandes catégories de pertes, puis une ventilation plus détaillée des pertes de disponibilité du TRG en causes de temps d'arrêt. Ajoutez le TEEP (Performance totale effective des équipements) pour obtenir des informations sur la capacité.
Solution : XL suit d’emblée toutes les pertes par rapport à la production parfaite. Tout ce dont vous avez besoin, c’est de :
- Deux capteurs : un pour le comptage à l’entrée et un autre pour le comptage des pièces conformes ou des rejets
- Un temps de cycle idéal : le temps théorique minimum nécessaire à la fabrication d’une pièce
- Un lecteur de codes-barres : XL génère même des feuilles de codes-barres pour vos opérateurs
Et voilà ! Vous disposez d’informations complètes et précises sur les pertes : pertes de TRG, six grandes pertes, pertes dues aux temps d’arrêt, pertes de cycle et pertes de capacité. Ces informations sont disponibles à la fois sous forme de métriques en temps réel et d’analyses historiques des tendances.
Nous vous recommandons vivement de consigner la cause et la durée de chaque incident d’arrêt de production afin de permettre à votre équipe d’établir efficacement ses priorités et de se concentrer sur l’essentiel. Commencez simplement, avec pas plus de 25 motifs, dont l’un devrait être « Toutes les autres pertes ». Supprimez les motifs qui ne sont pas régulièrement utilisés et ajoutez-en si nécessaire pour vous assurer que « Toutes les autres pertes » ne figure pas parmi les dix principales pertes.
S'attaquer à vos principales pertes
Problématique : nous recherchons un moyen simple de cibler et de hiérarchiser les actions afin qu'elles aient le plus grand impact possible.
Stratégie : Concentrez vos actions sur les principales pertes au niveau de l'étape « contrainte » de votre processus de fabrication.
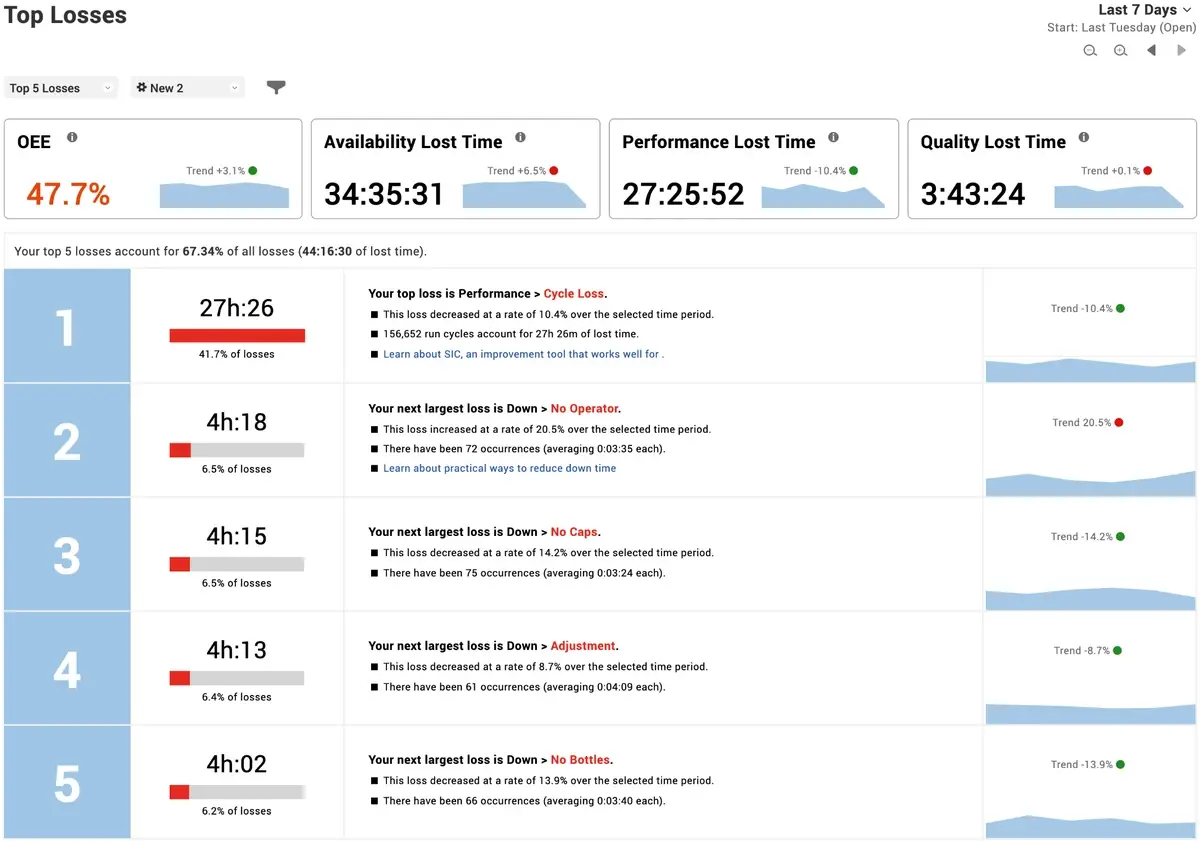
Solution : le rapport « XL Top Losses » vous fournit instantanément des informations essentielles sur vos pertes les plus importantes. Pour déterminer où concentrer votre temps et votre attention, il vous suffit de :
- Définissez la plage de dates sur « 30 derniers jours ».
- Identifiez parmi les cinq principales pertes celle que l'équipe estime pouvoir améliorer avec le plus de certitude.
- Mettez-vous d’accord sur un objectif d’amélioration et sur les ressources externes nécessaires pour atteindre cet objectif.
Suivez les progrès en continuant à surveiller le rapport « Top Losses » (en particulier les informations sur les tendances).
Mettre en œuvre le contrôle à intervalle court
Problème : nous souhaitons que nos opérateurs soient beaucoup plus attentifs et proactifs en matière d'amélioration.
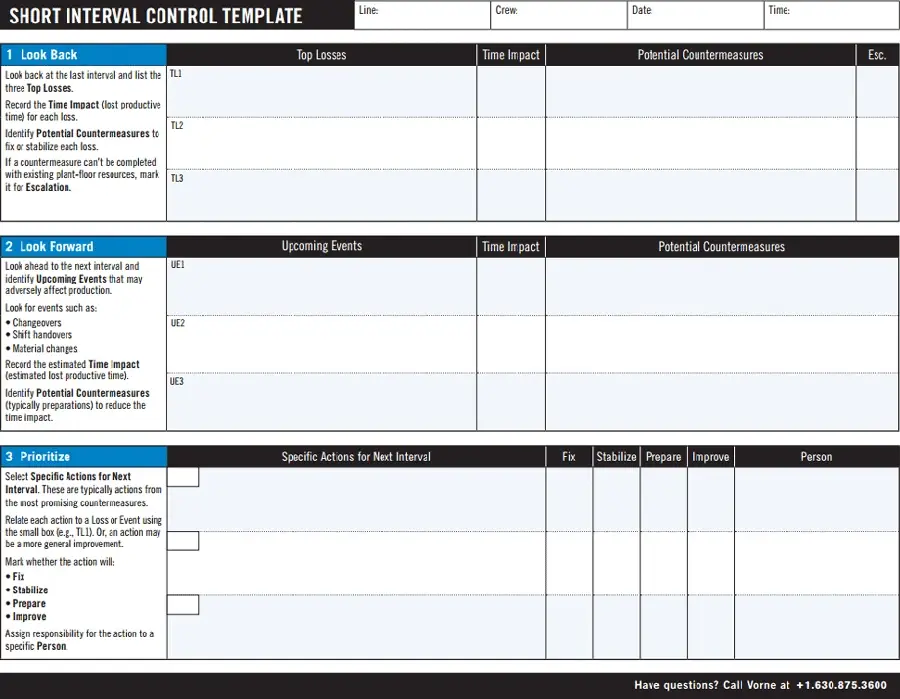
Stratégie : mettre en œuvre le contrôle à intervalles courts (SIC). Le SIC s'appuie sur des analyses rapides des données de performance pendant le poste afin de permettre des corrections en cours de route et des ajustements immédiats à petite échelle.
Solution : XL intègre un modèle SIC et un rapport sur les principales pertes qui facilitent :
- Analyser le passé : identifier les trois principales pertes, leur impact et les contre-mesures potentielles
- Anticiper : identifier les événements à venir susceptibles d’affecter négativement la production, leur impact potentiel et les mesures correctives envisageables
- Établir des priorités : sélectionner des actions spécifiques pour le prochain intervalle SIC