Migliorare la produttività nella produzione

Miglioramento della produzione
L'essenza del miglioramento della produttività nella produzione può essere riassunta in modo molto semplice come segue:
- Raccogliere con precisione le informazioni che identificano le perdite (Informazioni)
- Utilizzare tali informazioni per identificare le priorità (Focus)
- Intraprendere azioni ponderate, approfondite e costanti (Azione)
Questa “essenza” si riflette in tutti e tre i ben noti processi di miglioramento: Lean Manufacturing, Teoria dei Vincoli e Six Sigma. Il tipo e la profondità delle informazioni possono variare, e possono esserci differenze considerevoli nei tipi di azioni intraprese e nel modo in cui tali azioni vengono classificate in ordine di priorità, ma Informazione, Focalizzazione e Azione sono un elemento comune a tutti e tre i processi.
C’è un altro elemento comune a tutti e tre questi processi di miglioramento completi e olistici: non sono facili da padroneggiare. Esistono molte teorie ben scritte e approfondite, ma molto meno in termini di consigli pratici e spunti concreti. Di conseguenza, per le aziende può risultare particolarmente difficile sapere da dove iniziare. Pertanto, mentre valutate le opzioni su larga scala, abbiamo selezionato con cura tre delle nostre strategie preferite per ottenere risultati rapidi utilizzando il modello IDA (Informazione, Decisione e Azione), semplice ed efficace.
Che cos’è la produttività nella produzione?
Il TPM (Total Productive Maintenance), che è uno degli elementi più importanti della produzione snella (Lean Manufacturing), include un indicatore di produttività particolarmente utile, noto come OEE (Overall Equipment Effectiveness). L’OEE misura la percentuale del tempo di produzione pianificato che è realmente produttivo. Un punteggio OEE del 100% rappresenta la produzione perfetta: produzione esclusiva di pezzi conformi, il più rapidamente possibile, senza tempi di inattività.
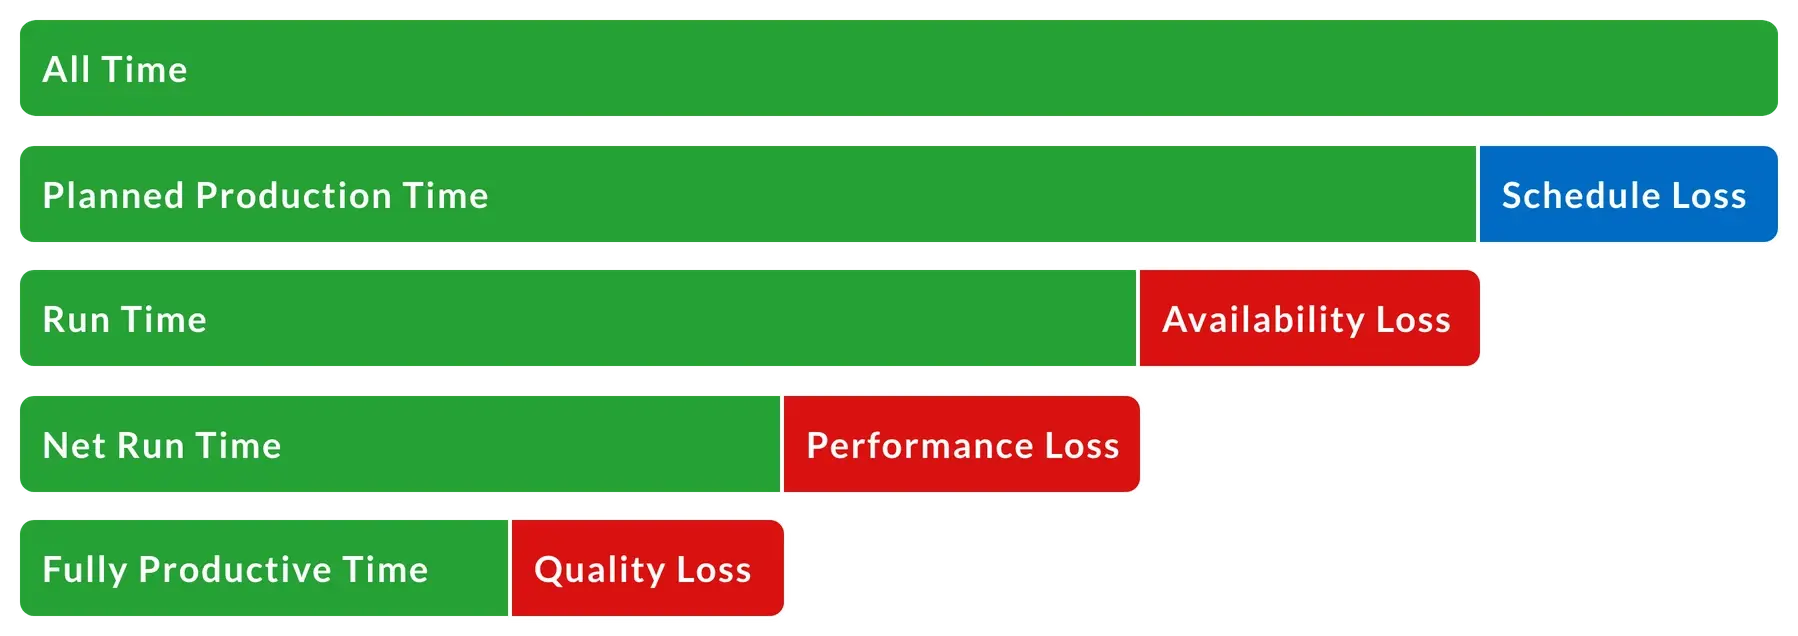
L'OEE viene calcolato sulla base di tre fattori fondamentali: disponibilità, prestazioni e qualità. Ciascuno di questi fattori rappresenta una prospettiva diversa sul grado di avvicinamento del processo produttivo alla “produzione perfetta”.
| Tipo di perdita | Descrizione |
|---|---|
| Perdita di disponibilità | Comprende tutti gli eventi che interrompono la produzione per un periodo di tempo apprezzabile (di solito diversi minuti). Ne sono esempi i guasti alle attrezzature, la manutenzione non programmata, la carenza di materiali e i cambi di produzione. |
| Perdita di rendimento | Comprende tutti i fattori che fanno sì che il processo funzioni a una velocità inferiore a quella massima possibile durante il funzionamento (compresi sia i cicli lenti che i piccoli arresti). Esempi includono l'usura delle macchine, gli inceppamenti, i materiali non conformi e gli errori di alimentazione. |
| Perdita di qualità | Comprende la perdita di produttività derivante dalla produzione di parti che non soddisfano gli standard di qualità dopo il primo ciclo di produzione (simile al concetto di resa al primo ciclo). Ciò include sia gli scarti che le parti che richiedono una rilavorazione. |
Per misurare con precisione i progressi nel miglioramento della produttività produttiva, è importante creare uno standard chiaramente definito per la misurazione della produttività e applicare tale standard in modo coerente, sia nel tempo che tra le diverse attrezzature. Raccomandiamo la seguente definizione (la vostra azienda potrebbe avere standard diversi su ciò che è incluso nel “Tempo di produzione pianificato” e nel “Tempo non pianificato”, il che va bene; la cosa più importante è definire chiaramente cosa è incluso in ciascuno di essi):
L’OEE è la metrica standard per misurare l’efficacia (produttività) dei processi di produzione. Viene misurato nella fase di collozione di ciascun processo. L’OEE include i cambi di linea, la manutenzione programmata e le riunioni (questi sono considerati come “Tempo di produzione pianificato”; riducono l’OEE). L’OEE non include pause, pause pranzo e riunioni (queste sono considerate “Tempo non programmato”; non hanno alcun effetto sull’OEE).
Migliori pratiche per il miglioramento della produzione
Come accennato in precedenza, esistono tre processi di miglioramento ben noti, consolidati e collaudati: la produzione snella (Lean Manufacturing), la Teoria dei Vincoli (Theory of Constraints) e Six Sigma. Ciascuno di essi è tradizionalmente considerato un processo olistico e ha un focus diverso.
La produzione snella (Lean Manufacturing) si concentra sull’eliminazione incessante degli sprechi dalla produzione. Lo spreco è definito come qualsiasi attività che non aggiunge valore dal punto di vista del cliente. Secondo una ricerca condotta dal Lean Enterprise Research Centre (LERC), ben il 60% delle attività produttive in una tipica operazione manifatturiera costituisce uno spreco: non aggiunge alcun valore per il cliente.
La Teoria dei Vincoli (TOC) si concentra sull’aumento della produttività per migliorare la redditività. Nel settore manifatturiero, la TOC identifica il vincolo (colli di bottiglia) del processo e lo migliora sistematicamente fino a quando non costituisce più il fattore limitante della produttività (passando poi al vincolo successivo). Una delle caratteristiche più interessanti della Teoria dei Vincoli è che, per sua natura, stabilisce le priorità e concentra le attività di miglioramento. La priorità assoluta è sempre il vincolo attuale. In contesti in cui vi è un’urgente necessità di miglioramento, la Teoria dei Vincoli offre una metodologia altamente mirata per un miglioramento rapido.
Six Sigma si concentra sulla riduzione della variazione di processo con l’obiettivo primario di identificare ed eliminare le cause dei difetti. Si basa ampiamente su processi formali e statistiche e pone l’accento sulla standardizzazione dei processi attraverso una formazione formale volta a coinvolgere i dipendenti e a sviluppare competenze tecniche (ad esempio, i Black Belt Six Sigma).
Tradizionalmente, i produttori e i consulenti hanno tendenzialmente scelto una singola strategia a scapito delle altre. Negli ultimi anni, tuttavia, si è assistito a una maggiore fusione, che ha portato alla creazione di discipline ibride quali Lean Six Sigma, TLS e l’Ultimate Improvement Cycle (UIC).
Come accennato in precedenza, può essere difficile sapere da dove iniziare quando si intraprende un programma di ampio respiro per migliorare la produttività manifatturiera: ci vuole un po’ di tempo per valutare le opzioni e scegliere l’approccio più adatto alle proprie esigenze. Nel frattempo, ecco tre delle nostre strategie preferite per ottenere risultati immediati.
Come migliorare rapidamente la produttività nella produzione
Tre strategie per ottenere “risultati rapidi” nel miglioramento della produttività manifatturiera sono:
- Identificare con precisione le perdite
- Affrontare le perdite principali
- Applicare il controllo a intervalli brevi
Identificare con precisione le perdite
Problema: non siamo sicuri di disporre di informazioni accurate sulle nostre perdite di produzione. Di conseguenza, potremmo concentrarci sugli aspetti sbagliati.
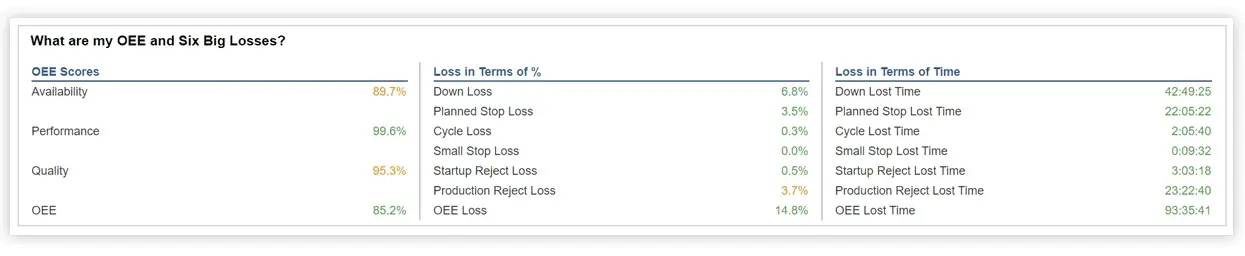
Strategia: implementare lo standard di riferimento per la misurazione delle perdite di produzione: l’OEE con una suddivisione delle perdite di OEE nelle sei principali categorie di perdita e un’ulteriore suddivisione delle perdite di disponibilità dell’OEE in base alle cause dei tempi di inattività. Aggiungere il TEEP (Total Effective Equipment Performance) per ottenere informazioni dettagliate sulla capacità.
Soluzione: XL tiene traccia di tutte le perdite rispetto alla produzione perfetta fin da subito. Tutto ciò che serve è:
- Due sensori: uno per il conteggio in entrata e uno per il conteggio dei pezzi conformi o di quelli scartati
- Tempo di ciclo ideale: il tempo minimo teorico necessario per produrre un pezzo
- Uno scanner di codici a barre: XL genera persino fogli con codici a barre per i vostri operatori
Ecco fatto! Otterrete informazioni complete e accurate sulle perdite: perdite OEE, le sei principali perdite, perdite dovute ai tempi di inattività, perdite di ciclo e perdite di capacità. Le informazioni sono disponibili sia come metriche in tempo reale sia come analisi storiche delle tendenze.
Consigliamo vivamente di registrare il motivo e la durata di ogni episodio di fermo macchina, per consentire al vostro team di stabilire efficacemente le priorità e concentrarsi sugli aspetti più importanti. Iniziate in modo semplice, con non più di 25 motivi, uno dei quali dovrebbe essere “Tutte le altre perdite”. Eliminate i motivi che non vengono utilizzati regolarmente e aggiungetene di nuovi secondo necessità, per garantire che “Tutte le altre perdite” non figuri tra le prime dieci perdite.
Affronta le tue perdite più consistenti
Problema: Vogliamo un modo semplice per concentrare e dare priorità alle azioni in modo che abbiano il massimo impatto possibile.
Strategia: Concentra le tue azioni sulle perdite principali relative alla fase di vincolo del tuo processo di produzione.
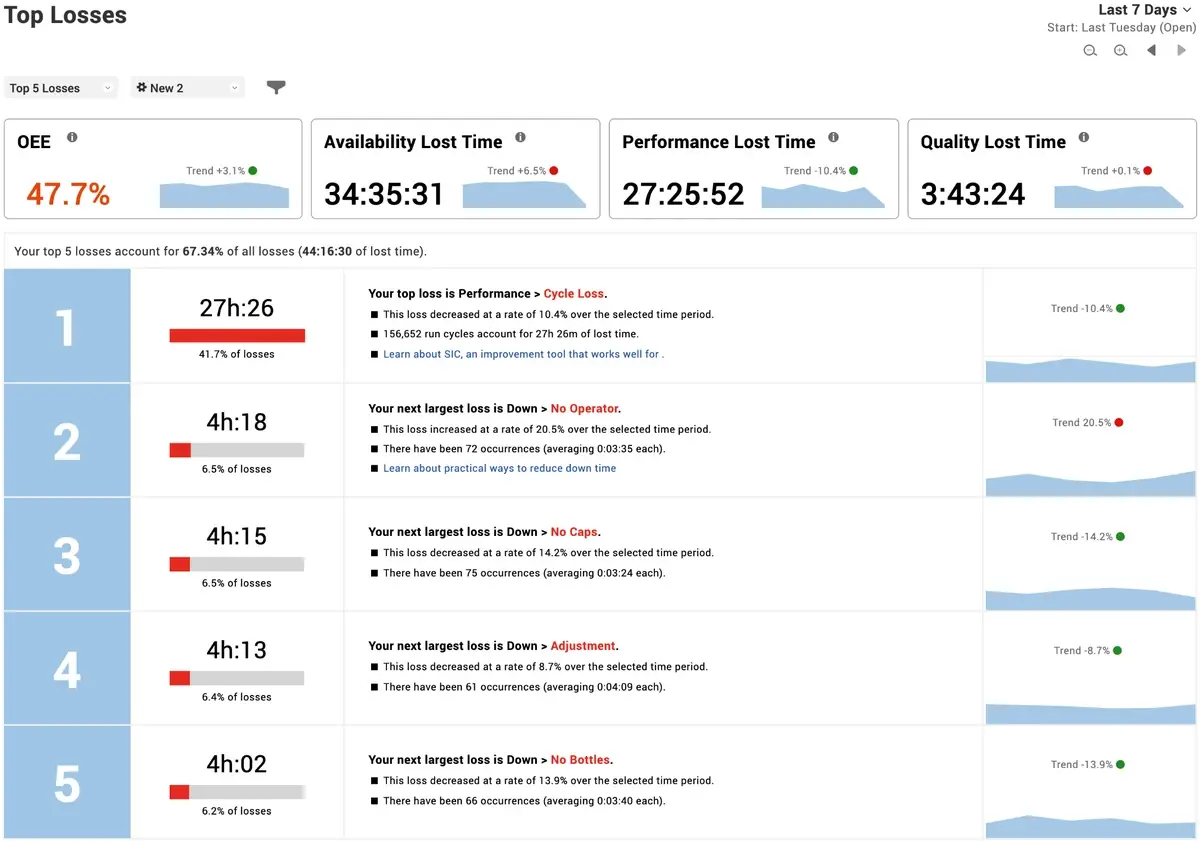
Soluzione: il report XL "Perdite principali" mostra immediatamente informazioni importanti sulle perdite più consistenti. Per decidere dove concentrare il tuo tempo e la tua attenzione, basta:
- Imposta l’intervallo di date sugli ultimi 30 giorni.
- Identifica una delle cinque perdite principali che il team ritiene di poter migliorare con maggiore sicurezza.
- Concordate un obiettivo di miglioramento e le eventuali risorse esterne necessarie per raggiungerlo.
Verifica i progressi continuando a monitorare il report "Top Losses" (in particolare le informazioni sulle tendenze).
Applicare il controllo a intervalli brevi
Problema: Vogliamo che i nostri operatori siano molto più consapevoli e proattivi riguardo al miglioramento.
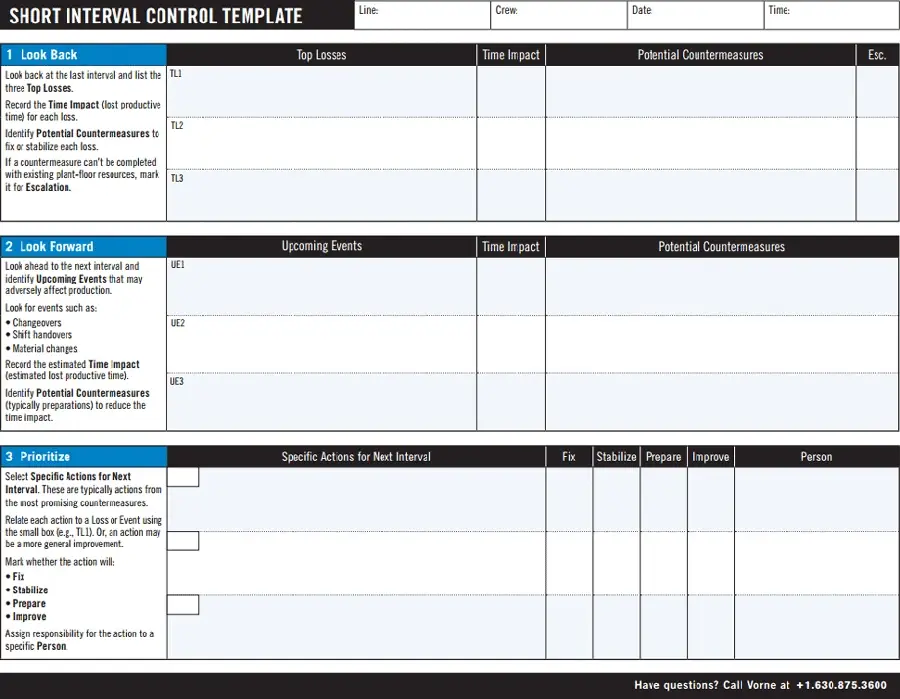
Strategia: applicare il controllo a intervalli brevi (SIC). Il SIC sfrutta rapide analisi dei dati sulle prestazioni durante il turno per consentire correzioni in corso d’opera e interventi immediati su piccola scala.
Soluzione: XL include un modello SIC integrato e un report sulle principali perdite che semplifica:
- Analisi retrospettiva: identificare le tre principali perdite, il loro impatto e le potenziali contromisure
- Guardare avanti: identificare gli eventi imminenti che potrebbero influire negativamente sulla produzione, il loro potenziale impatto e le possibili contromisure
- Stabilire le priorità: selezionare azioni specifiche per il prossimo intervallo SIC