Tiempo de takt
El tiempo takt permite ajustar la producción a la demanda de los clientes. Establece el ritmo que debe mantener la producción para cumplir con los plazos sin producir en exceso.
En la práctica, el «takt time» cobra mucho más valor cuando es visible en la planta de producción. Un objetivo de producción en tiempo real permite ver fácilmente si la producción va adelantada, retrasada o se ajusta al calendario previsto.
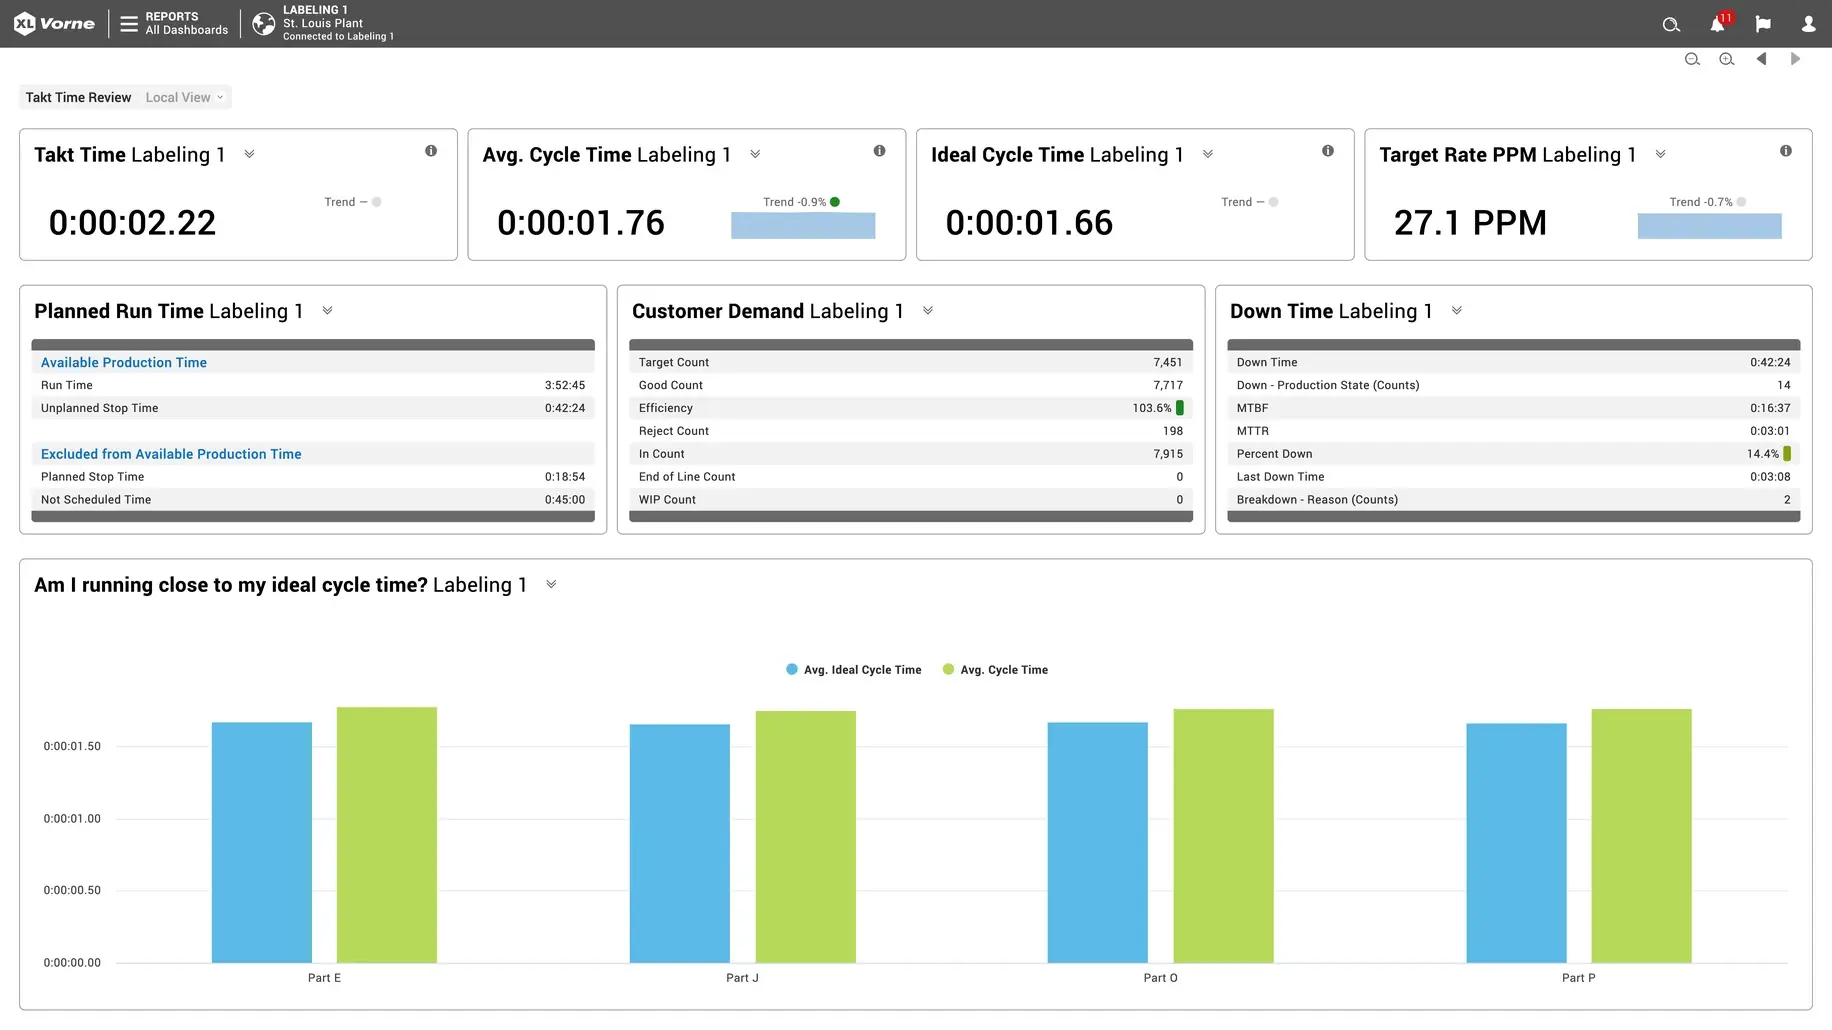
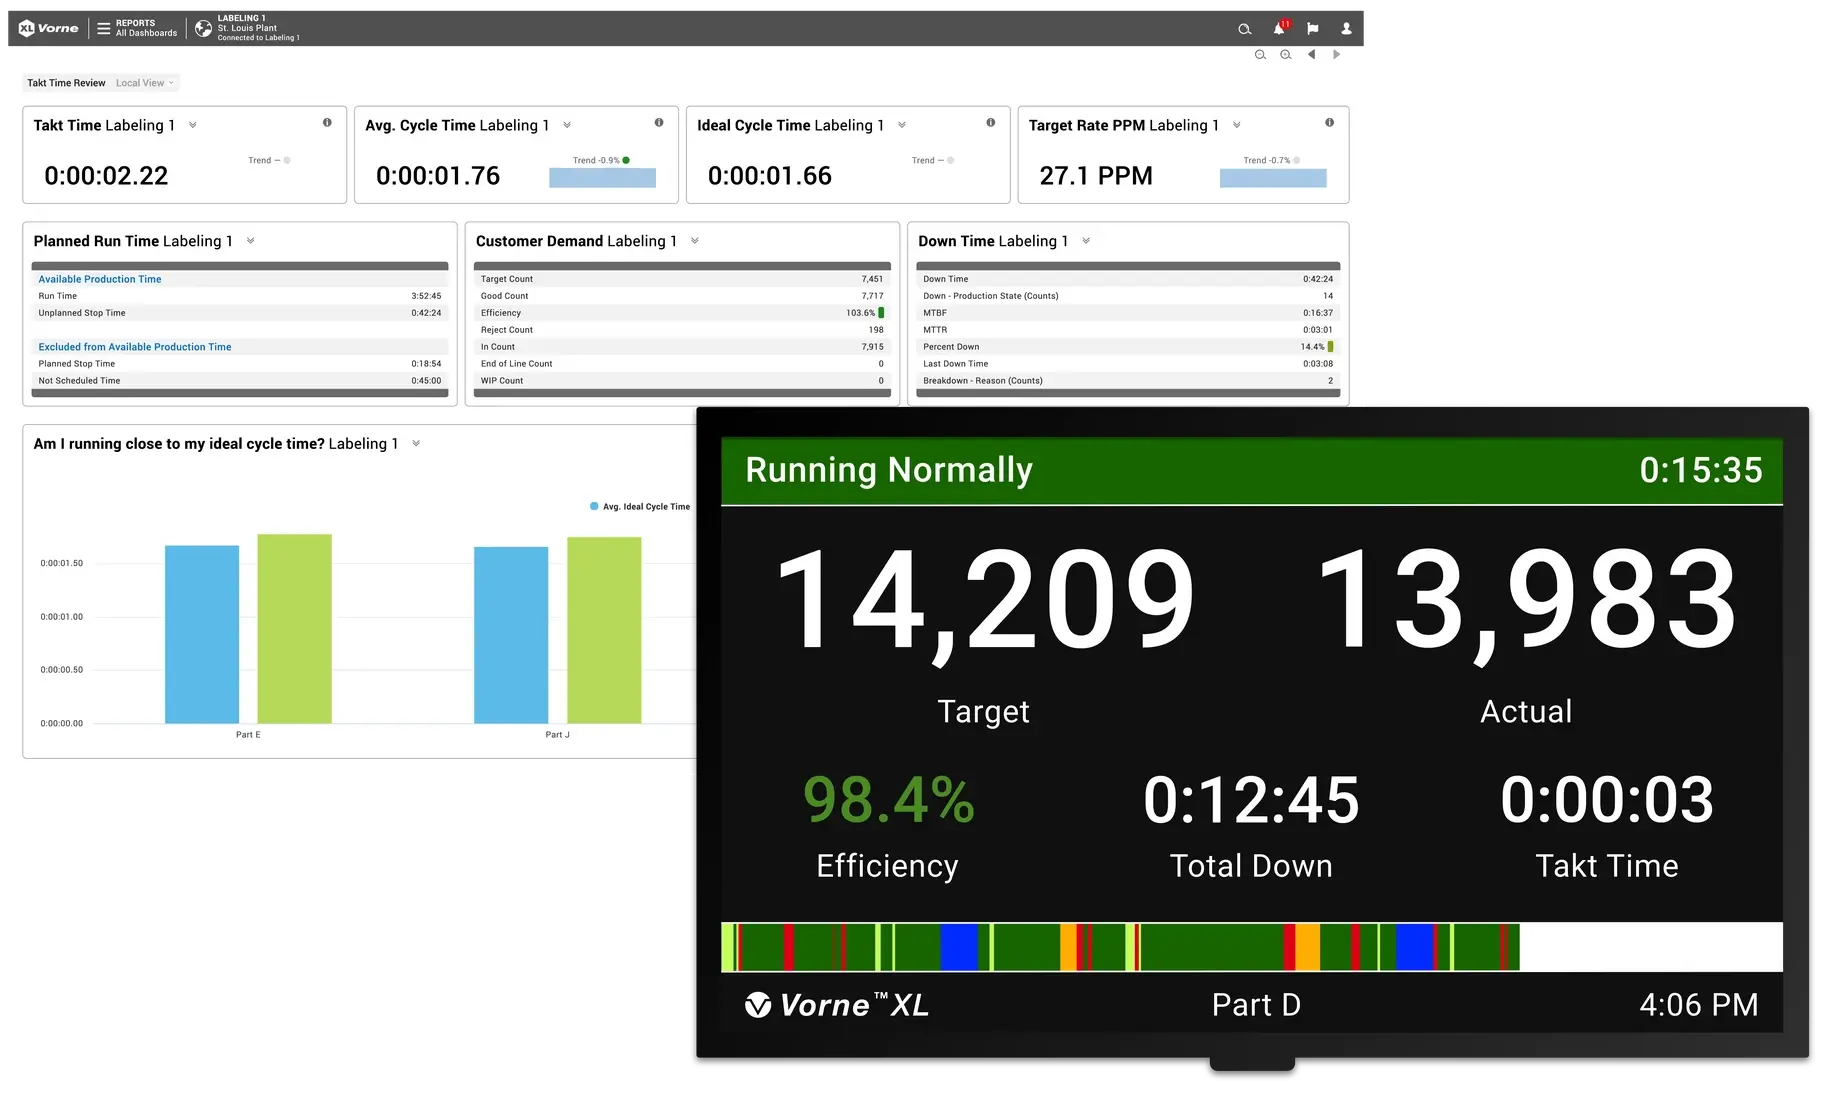
Vorne XL utiliza el tiempo takt para calcular y mostrar automáticamente en tiempo real las métricas de objetivo, valor real, eficiencia y tiempo de inactividad (TAED), de modo que los operarios y supervisores puedan ver de inmediato cómo está evolucionando la producción a lo largo del turno.

El tiempo de takt en la fabricación
Ajustar los niveles de producción a la demanda de los clientes reduce el desperdicio, ya que evita el exceso de existencias y, al mismo tiempo, protege contra los retrasos en los plazos de entrega. Esto da lugar a un proceso de fabricación más estable y eficiente.
¿Por qué calcular el tiempo de takt?
El tiempo takt marca el ritmo de la producción de forma que se adapte a la demanda de los clientes. Es un concepto importante en la fabricación ajustada, ya que equilibra la importancia de satisfacer la demanda de los clientes con la de minimizar el trabajo en curso y el stock.
Piensa en el tiempo takt como algo que establece el «ritmo» o la «cadencia» de tu proceso de fabricación. De hecho, «takt» es una palabra alemana que significa cadencia, ritmo, tiempo, compás, barra o ciclo.
En la práctica, el tiempo takt no solo establece el ritmo de producción, sino que ofrece una forma sencilla de comprobar si la producción va adelantada, retrasada o según lo previsto. ¿Cómo? Utilizando el tiempo takt para establecer un objetivo en tiempo real que garantice el cumplimiento del calendario.
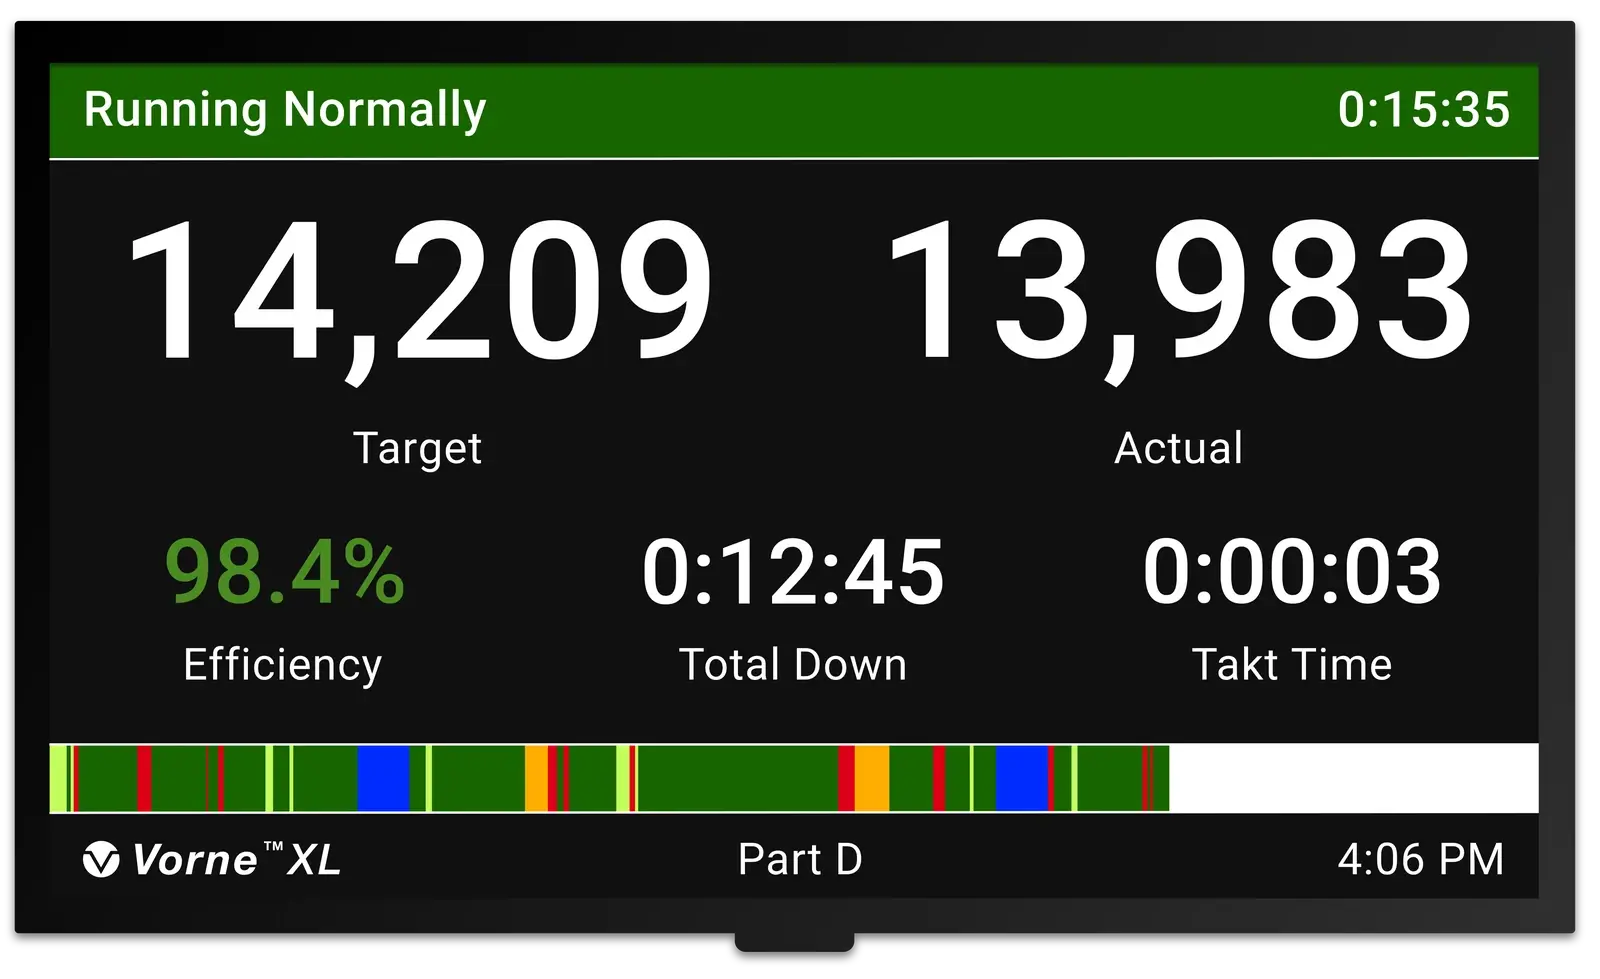
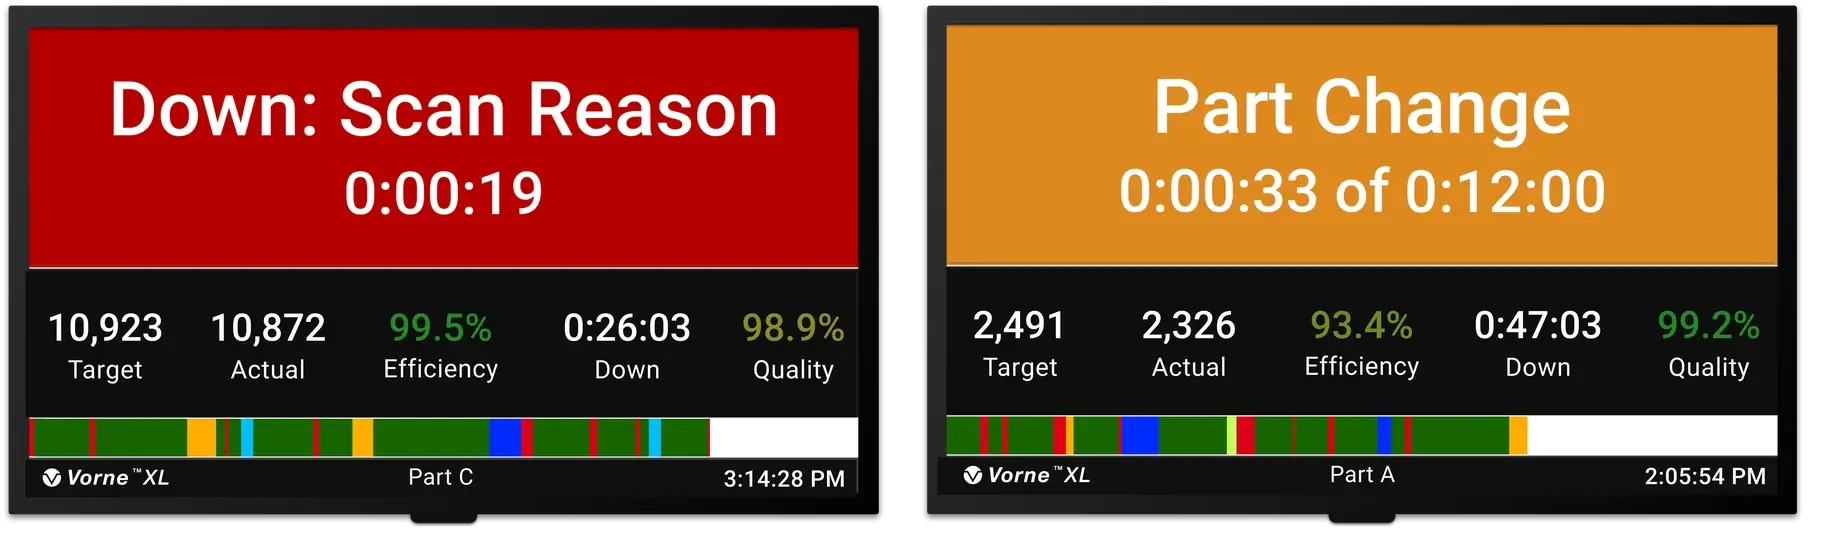
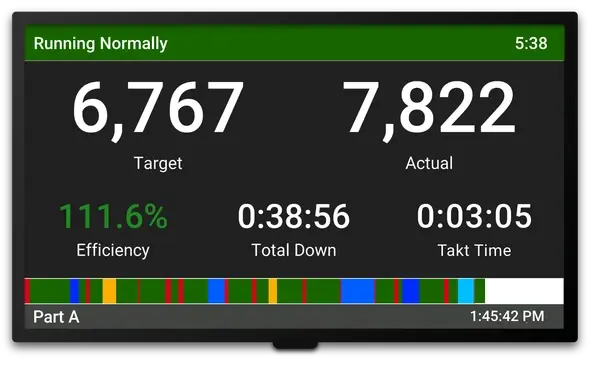
Una pantalla muy habitual en las plantas de producción es la siguiente:
- Objetivo: cuánto se debería haber producido hasta ahora
- Real: cuántas piezas en buen estado se han fabricado realmente
- Eficiencia: producción real comparada con la producción prevista
- Tiempo de inactividad: dónde se está perdiendo tiempo de producción
A esto se le suele denominar TAED.
En la práctica, el tiempo takt se utiliza a menudo para ajustar el ritmo de producción a la demanda «normalizada» de los clientes (la demanda de los clientes o la demanda estimada calculada como media a lo largo de un periodo de tiempo más prolongado). El tiempo takt también forma parte integral del trabajo estandarizado, ya que la idea general es establecer un ritmo de producción predecible y repetible (es decir, una producción estandarizada).
Fórmula del tiempo de takt
El cálculo formal del tiempo de takt es el siguiente:
Analicemos brevemente esta fórmula del tiempo de takt y luego pasemos a la explicación completa que figura a continuación.
El tiempo de producción es el tiempo de fabricación disponible durante el cual se espera que la producción esté en marcha.
La demanda del cliente es la cantidad de piezas que deben fabricarse durante un periodo de tiempo determinado.
El tiempo de takt es el tiempo disponible para fabricar una pieza en buen estado sin dejar de satisfacer la demanda del cliente.
Tiempo de producción
El tiempo de producción es el tiempo disponible para fabricar piezas. Solo debe incluir el tiempo en el que se espera que la producción esté en marcha.
Desde la perspectiva de los estados de producción (en marcha, parada no planificada, parada planificada y sin programar), el tiempo de producción solo incluye:
- Correr
- Parada no planificada
En otras palabras, el tiempo de producción no incluye ningún periodo en el que se prevea que la línea se detenga, como por ejemplo:
- Almuerzos
- Descansos
- Cambios
- Mantenimiento programado
Demanda de los clientes
La demanda del cliente es la cantidad de piezas que deben fabricarse durante un periodo de tiempo determinado para satisfacer los pedidos de los clientes.
En la práctica, muchas empresas optan por basar la demanda del cliente en su ritmo de producción previsto, en cuyo caso el «cliente» suele ser una necesidad de producción interna más que un pedido de un cliente externo.
Tiempo de takt
El tiempo takt es el tiempo necesario para fabricar una pieza en buen estado al ritmo de la demanda del cliente (por ejemplo, una pieza en buen estado cada 12,7 segundos).
Profundizando un poco más, el takt time representa un ritmo de producción «normalizado». Lamentablemente, los procesos de fabricación no cuentan con un «botón mágico» que pueda ajustarse arbitrariamente cada día en función de la demanda del cliente.
En cambio, el takt time representa lo que el proceso de producción debe lograr para satisfacer la demanda del cliente durante un periodo de tiempo «normalizado».
Ejemplo de cálculo del tiempo takt
Ahora que hemos establecido algunos de los conceptos clave, veamos un ejemplo de cálculo.
El primer paso es calcular el tiempo de producción.
Si el turno es de 8 horas con:
- Un descanso de 10 minutos
- Una pausa para comer de 20 minutos
y no hay otras paradas previstas, el tiempo de producción es de 450 minutos (8 horas x 60 minutos por hora – 10 minutos de descanso – 20 minutos de almuerzo).
A continuación, calcula la demanda de los clientes.
Nuestro enfoque recomendado es elegir un horizonte temporal más amplio, como una semana o un mes, y luego extrapolarlo a un turno.
Por ejemplo, si la demanda del cliente es de 17 500 piezas por semana y la producción funciona en un turno cada día laborable, la demanda del cliente pasa a ser de 3 500 piezas por turno (17 500 piezas por semana / 5 turnos).
El último paso consiste en calcular el tiempo takt:
450 minutos / 3.500 piezas = 0,1286 minutos por pieza
O, aproximadamente: 7,72 segundos por pieza
Esto significa que la producción debe completar una pieza en buen estado cada 7,72 segundos para mantener el ritmo de la demanda de los clientes.
Cómo utilizar el tiempo takt
El tiempo takt es más eficaz cuando es muy visible y está directamente vinculado a acciones concretas en la planta de producción.
A continuación se presentan tres formas prácticas en las que los fabricantes utilizan el tiempo takt en entornos de producción:
- 1. Mejorar la planificación de la producción
- 2. Adaptar el ritmo de producción a los calendarios
- 3. Aprovechar la eficiencia para sacar el máximo partido al turno
1. Mejorar la planificación de la producción
La demanda de los clientes rara vez es constante. El rendimiento de la fabricación tampoco suele serlo. Ambos tienden a fluctuar.
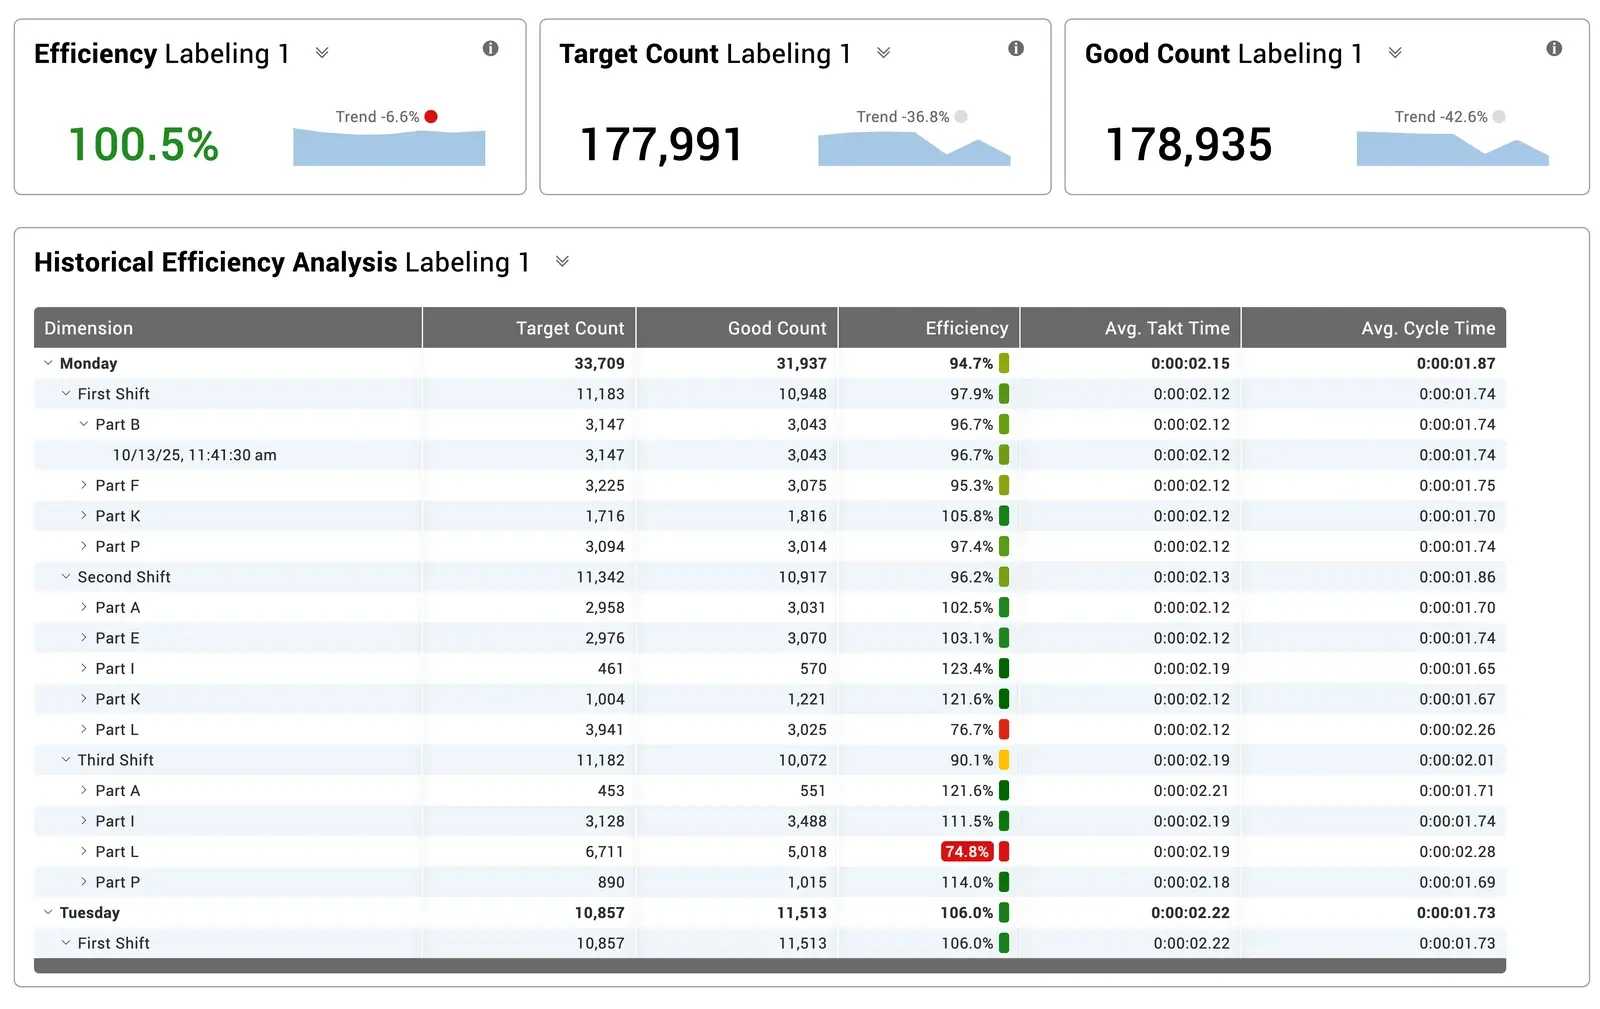
A la hora de programar la producción, utiliza la información histórica de fabricación para comprobar si el tiempo de takt calculado es realmente alcanzable. El análisis histórico del takt ayuda a determinar si los estándares de producción son realistas incluso antes de que comience el turno.
Utilizar la información histórica al elaborar el plan de producción te brinda la oportunidad de ajustar tus estándares de producción para garantizar que se cumpla el plan sin:
- Fechas de envío incumplidas
- Horas extras no previstas
- Sobreproducción de piezas
- Exceso de existencias de productos en proceso
En otras palabras: clientes satisfechos, supervisores satisfechos y directores de planta satisfechos.
¡Haz felices a todos con el tiempo takt!
2. Adaptar la producción a los calendarios
Utiliza el tiempo takt para gestionar un marcador en tiempo real en la planta de producción.
Cada vez que transcurre el tiempo takt, el contador de objetivos se incrementa. Al convertir el tiempo takt en un recuento de objetivos en tiempo real, resulta fácil ver al instante si la producción va adelantada, retrasada o según lo previsto.
Si la producción de piezas en buen estado se retrasa con respecto al objetivo en tiempo real, los operarios y supervisores pueden reaccionar de inmediato, en lugar de descubrir el problema una vez finalizado el turno.
Si la producción va considerablemente por delante del objetivo, los fabricantes pueden optar por reorientar el tiempo hacia actividades como:
- 5S
- Limpieza
- Mantenimiento preventivo
- Preparación para el cambio de producción
3. Aprovecha la eficiencia para ganar el turno
La eficiencia se calcula de la siguiente manera:
En ocasiones, los fabricantes operan deliberadamente a un ritmo inferior al de su tiempo de ciclo ideal. Esto puede afectar negativamente a la Eficacia Global de los Equipos (OEE), aunque permite que la producción se mantenga al ritmo de la demanda de los clientes.
En lugar de centrar la atención de los operarios en la OEE, muchos fabricantes la centran en la eficiencia: la relación entre la producción real y la producción prevista.
Esto establece un objetivo sencillo para el turno:
- Mantén el ritmo
- Recupérate rápidamente tras los tiempos de inactividad
- Alcanza o supera el objetivo
Utiliza el tiempo takt para ajustar tu ritmo de producción a la demanda de los clientes. Es una herramienta excelente para dar en el clavo a la hora de satisfacer la demanda de los clientes sin producir en exceso (sin generar un exceso de trabajo en curso ni de existencias).
En concreto, utiliza el tiempo takt para establecer objetivos de fabricación en tiempo real para el equipo de tu planta de producción. En la práctica, esto ayuda a los operarios a «triunfar en su turno».
Pantallas TAED: cómo convertir el tiempo de takt en acción
TAED son las siglas de:
- Destino
- Real
- Eficiencia
- Tiempo de inactividad
TAED hace posible alcanzar los objetivos de la planta al hacerlos visibles.
A diferencia de una pizarra que se actualiza manualmente o de un simple cronómetro de ritmo, XL actualiza continuamente los objetivos de producción y las cifras reales en tiempo real. De este modo, se crea un marcador de producción en directo que ayuda a los operarios a comprender exactamente cómo está evolucionando la producción en comparación con las expectativas.
- El objetivo indica cuál debería ser el nivel de producción en este momento.
- El valor «Real» indica cuántas piezas en buen estado se han fabricado.
- La «Eficiencia» compara la producción real con la producción prevista.
- El «tiempo de inactividad» destaca dónde se está perdiendo tiempo de producción.
Esto crea un sistema de gestión visual sencillo pero eficaz que ayuda a los equipos a mantenerse centrados en el ritmo durante todo el turno.
Tabla comparativa de herramientas de tiempo de takt
El siguiente gráfico compara las herramientas para el tiempo takt y destaca por qué el Vorne XL Productivity Appliance™ destaca en aplicaciones relacionadas con el tiempo takt. ¡Nos gusta pensar que el XL es la herramienta definitiva para el tiempo takt!
| Ventaja | Tablero Takt | Temporizador Takt | Vorne XL Productivity Appliance™ |
|---|---|---|---|
![]() | ![]() | ||
| Asequible | ✔ | ✔ | ✔ |
| Gran visibilidad | ✔ | ✔ | |
| Involucra a los operadores | ✔ | ✔ | ✔ |
| Automatiza la captura de datos | ✔ | ✔ | |
| Información en tiempo real | ✔ | ✔ | |
| Análisis histórico | ✔ | ||
| Informes basados en navegador | ✔ | ||
| Múltiples KPI | ✔ | ✔ | |
| Cuenta atrás del takt | ✔ | ✔ | |
| Convierte el Takt en el objetivo | ✔ | ||
| Exceso de Takt | ✔ | ||
| Cumplimiento del takt | ✔ | ||
| Eficiencia del takt | ✔ | ||
| Métricas de recuento | ✔ | ✔ | |
| Métricas de tasa | ✔ | ||
| Métricas de ciclo | ✔ | ||
| Métricas de tiempo de producción | ✔ | ||
| Métricas de OEE | ✔ | ||
| Seis métricas de pérdidas importantes | ✔ | ||
| Métricas de TEEP/capacidad | ✔ | ||
| Métricas de objetivos | ✔ | ✔ |
Empieza hoy mismo una prueba gratuita de Takt Time
El Vorne XL Productivity Appliance™ recopila datos de producción de forma automática y convierte el tiempo de takt en objetivos en tiempo real que el propio operario puede gestionar, para que tu equipo pueda dar lo mejor de sí durante el turno.
Con XL, podrás fácilmente:
- Convertir el tiempo de takt en datos en tiempo real: objetivo frente a real en la planta de producción
- Realiza un seguimiento de la eficiencia en directo y notifica los tiempos de inactividad en cuanto se producen
- Accede al instante a más de 140 métricas en tiempo real e históricas, entre las que se incluyen la OEE, las seis grandes pérdidas, los tiempos de inactividad, la eficiencia laboral y el TEEP
- Capacita a los operarios para que «triunfen en su turno» con un marcador integrado en tiempo real
- Proporcione información inmediata a supervisores y directivos con más de 50 informes listos para usar
- Selecciona exactamente la información que deseas, con el formato que prefieras, gracias a un número ilimitado de paneles personalizados
- Envía alertas e informes por correo electrónico a personas clave para proporcionarles la información que necesitan cuando la necesitan
- Escalará las alertas para llamar la atención de forma proactiva sobre los problemas emergentes
- Visualiza todas tus líneas de producción en una única vista
- Mejora tu índice de OEE viéndolo desde una perspectiva que transforma el OEE de un simple punto de referencia a un conjunto de métricas sobre las que se puede actuar
- Añade contexto a cualquier evento de producción con comentarios integrados
Nuestro modelo más popular cuesta 4.690 $ e incluye usuarios ilimitados, informes ilimitados, actualizaciones de software gratuitas, asistencia técnica gratuita y una garantía de 3 años líder en el sector. Hay más de 45.000 instalaciones de XL en más de 45 países, y te animamos a que empieces con una prueba gratuita de 90 días.
Reserva un seminario web individual y uno de nuestros expertos en productos estará encantado de analizar los detalles específicos de tu aplicación.
¿Ya tienes XL? Echa un vistazo a las últimas funciones de XL para obtener más información sobre lo que puedes conseguir con Vorne XL como sistema de seguimiento de la producción.