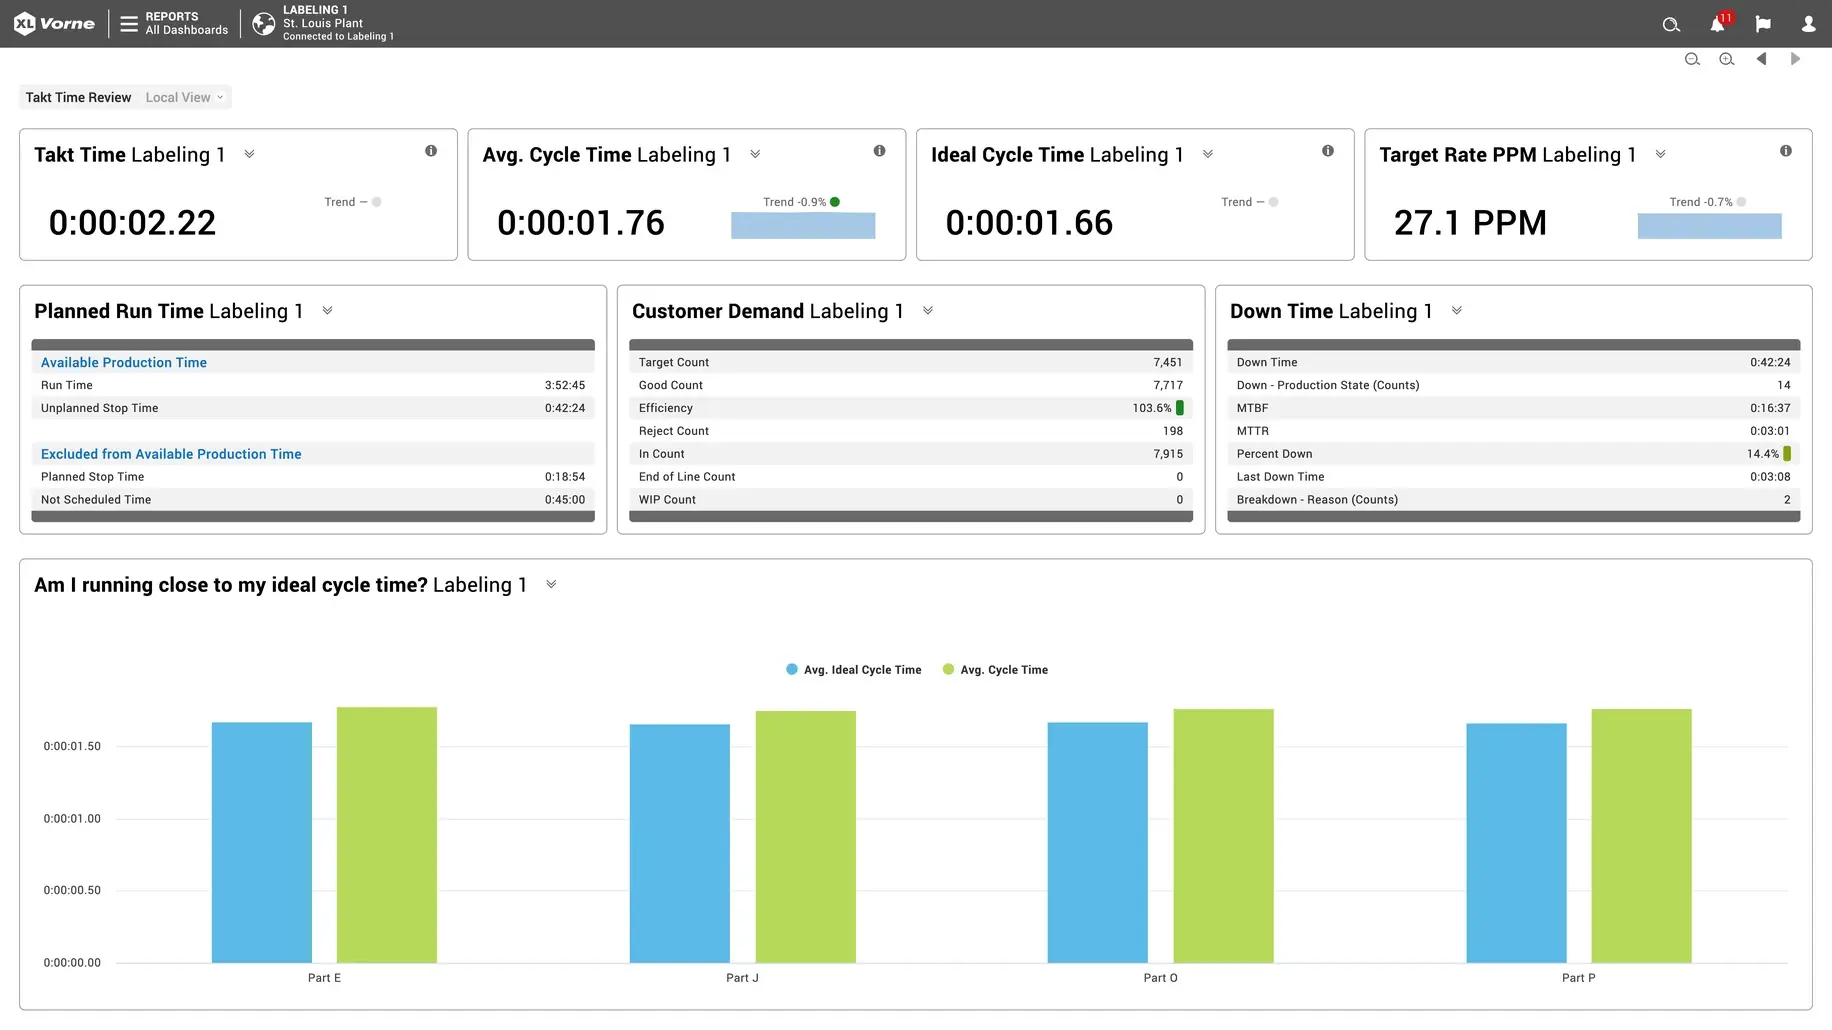
Temps de cadence
Le temps de takt permet d'aligner la production sur la demande des clients. Il définit le rythme que la production doit maintenir pour respecter les délais sans surproduire.
Concrètement, le « takt time » prend toute sa valeur lorsqu’il est visible dans l’atelier. Un objectif de production en temps réel permet de voir facilement si la production est en avance, en retard ou dans les temps.
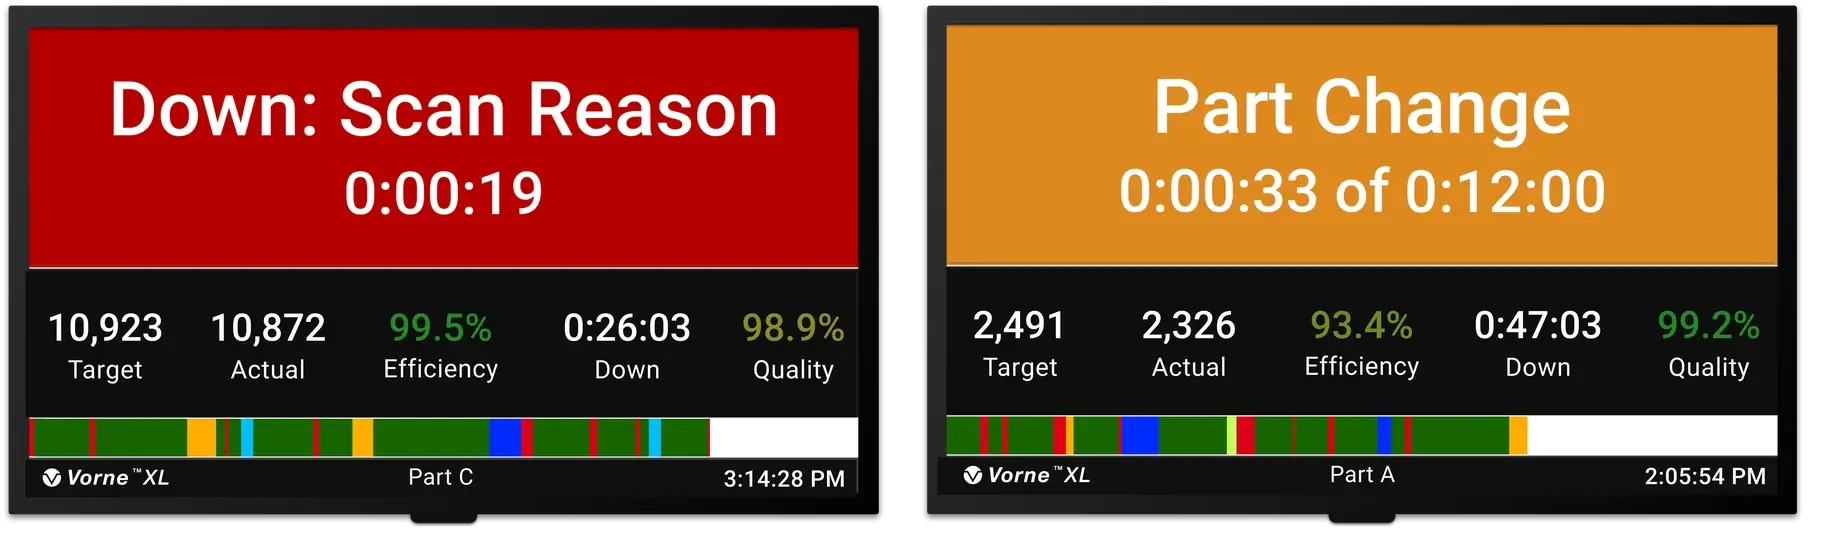
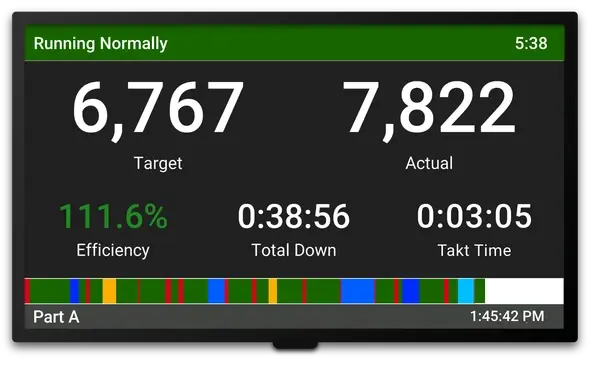
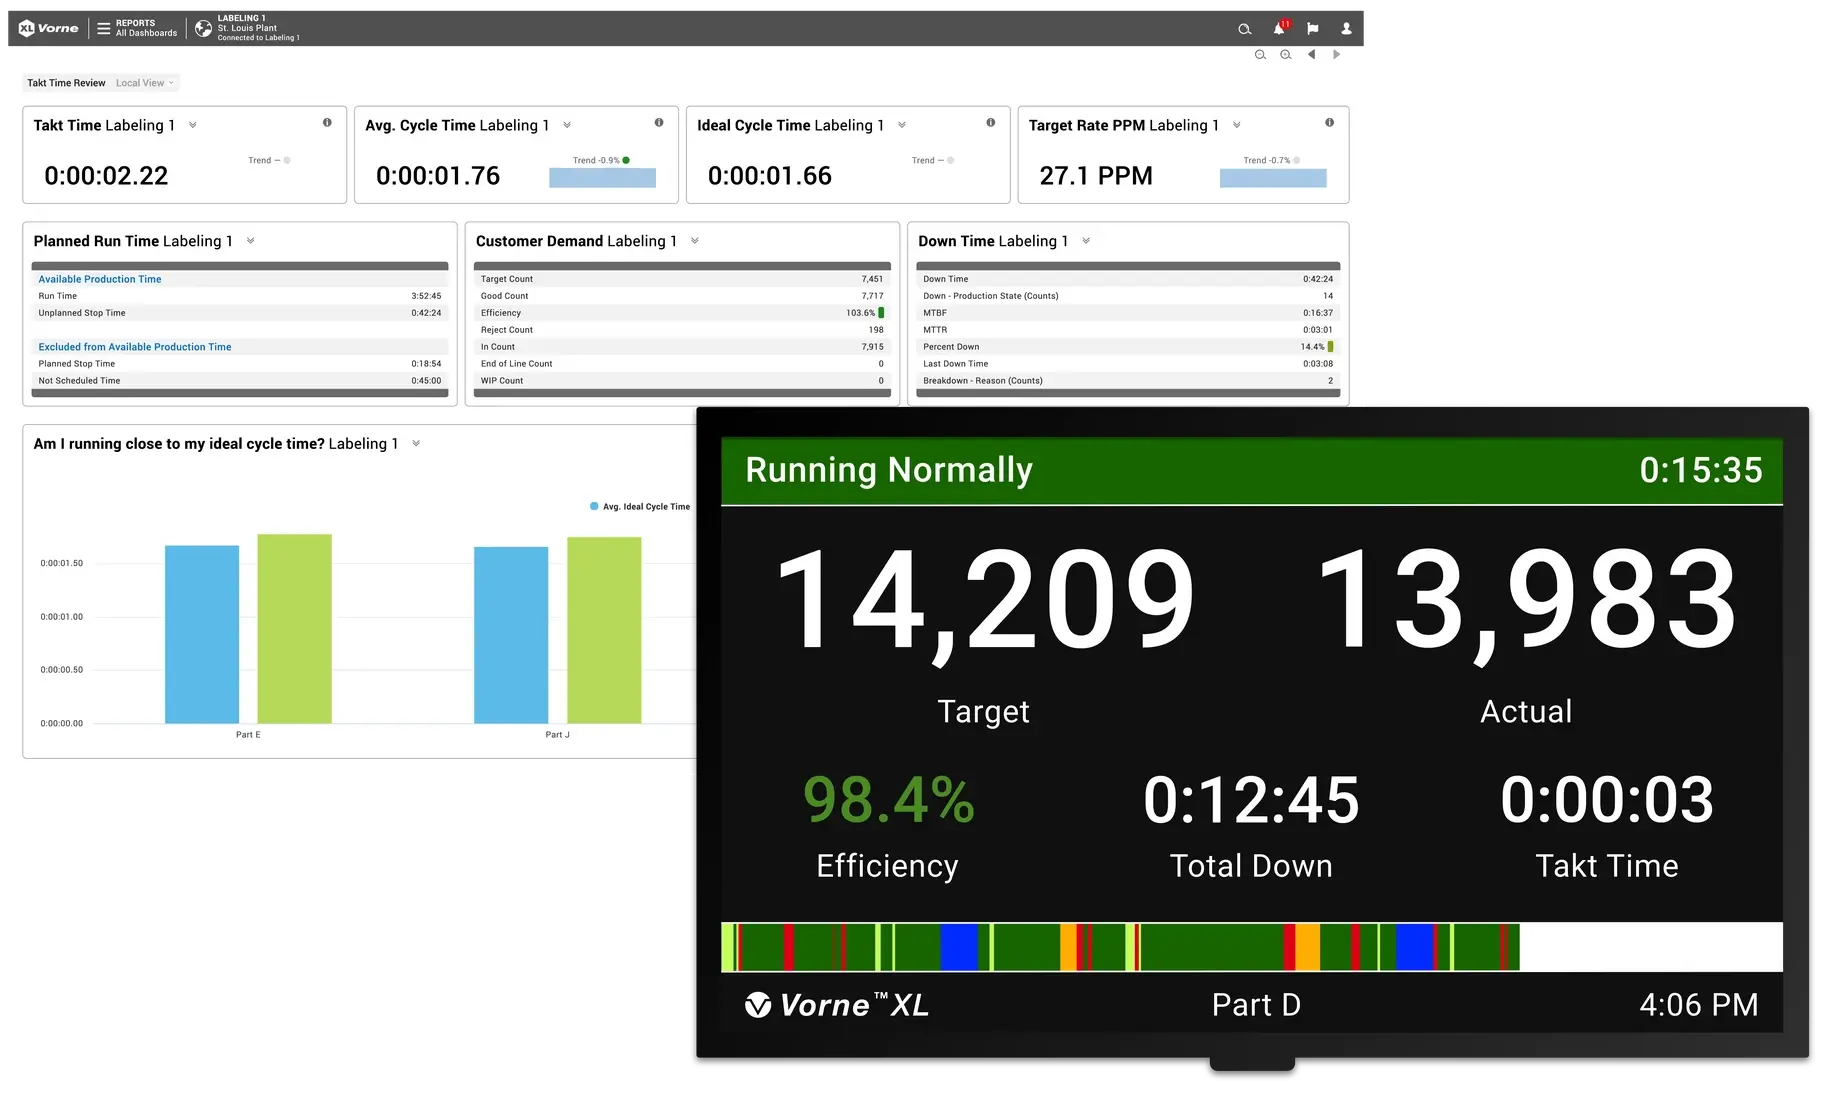
Vorne XL utilise le temps de takt pour calculer et afficher automatiquement et en temps réel les indicateurs « Cible, Réel, Efficacité et Temps d'arrêt » (TAED), afin que les opérateurs et les superviseurs puissent voir immédiatement les performances de la production tout au long de l'équipe.

Le temps de cycle dans la production
L'adaptation des niveaux de production à la demande des clients permet de réduire le gaspillage en évitant les excédents de stocks, tout en prévenant les retards de production. Cela se traduit par un processus de fabrication plus régulier et plus efficace.
Pourquoi calculer le temps de takt ?
Le temps de takt rythme la production de manière à l'aligner sur la demande des clients. Il s'agit d'un concept important dans la production allégée, car il permet de trouver un équilibre entre la nécessité de répondre à la demande des clients et celle de réduire au minimum les travaux en cours et les stocks.
Considérez le temps de takt comme le « rythme » ou la « cadence » de votre processus de fabrication. En effet, « takt » est un mot allemand qui signifie cadence, rythme, temps, mesure, mesure musicale ou cycle.
Concrètement, le temps de takt ne se contente pas de définir le rythme de production : il permet également de déterminer facilement si la production est en avance, en retard ou dans les temps. Comment ? En utilisant le temps de takt pour définir un objectif en temps réel de respect du calendrier.
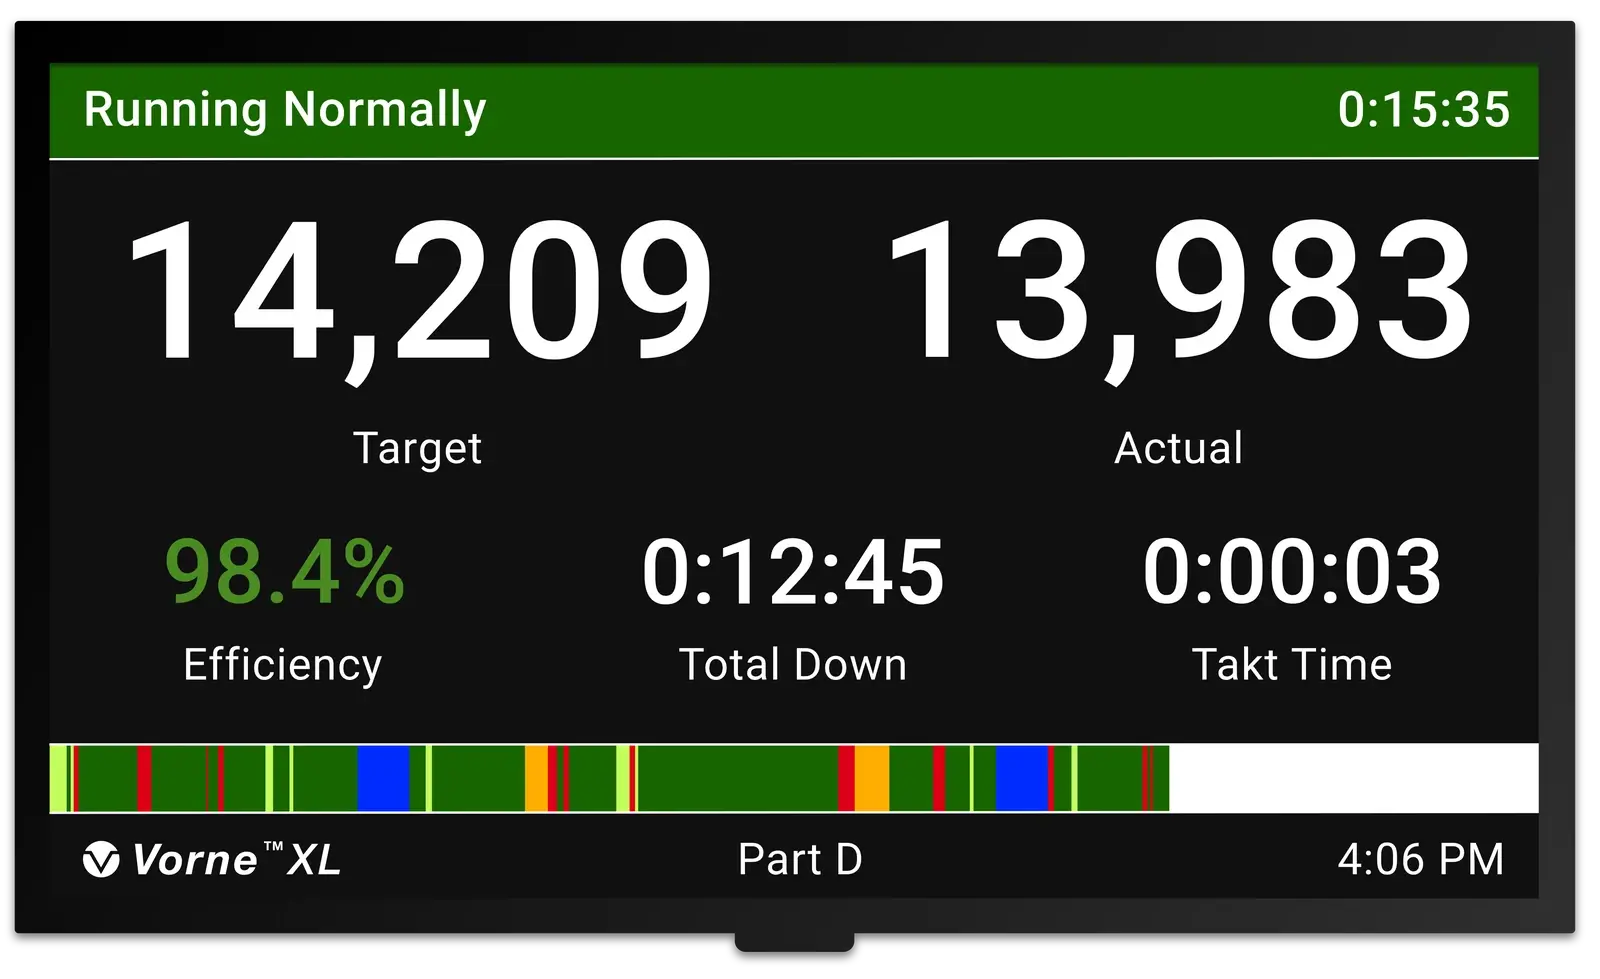
Voici un exemple très courant d’affichage sur un tableau de bord en atelier :
- Objectif: quantité qui aurait dû être produite à ce jour
- Réel: nombre de pièces conformes effectivement produites
- Rendement: production réelle par rapport à la production cible
- Temps d'arrêt: où le temps de production est perdu
On parle généralement de TAED.
Dans la pratique, le temps de takt est souvent utilisé pour adapter le rythme de production à la demande « normalisée » des clients (c'est-à-dire la demande réelle ou estimée, calculée en moyenne sur une période plus longue). Le temps de takt fait également partie intégrante du travail standardisé, car l’objectif est d’établir un rythme de production prévisible et reproductible (c’est-à-dire une production standardisée).
Formule du temps de takt
Le calcul formel du temps de takt est le suivant :
Analysons brièvement cette formule du temps de takt, puis nous y reviendrons plus en détail ci-dessous.
Le temps de production correspond au temps de fabrication disponible pendant lequel la production est censée se dérouler.
La demande client correspond à la quantité de pièces devant être fabriquées sur une période donnée.
Le temps de cadence correspond au temps disponible pour fabriquer une pièce conforme tout en répondant à la demande client.
Temps de production
Le temps de production correspond au temps disponible pour la fabrication des pièces. Il ne doit inclure que le temps pendant lequel la production est censée être en cours.
Du point de vue des états de production (En cours, Arrêt imprévu, Arrêt planifié et Non programmé), le temps de production ne comprend que :
- Démarrer
- Arrêt imprévu
En d'autres termes, le temps de production n'inclut pas les périodes pendant lesquelles la ligne est censée être à l'arrêt, telles que :
- Déjeuners
- Pauses
- Changements d'équipe
- Maintenance planifiée
Demande des clients
La demande client correspond à la quantité de pièces qui doivent être fabriquées sur une période donnée afin de répondre aux commandes des clients.
Dans la pratique, de nombreuses entreprises choisissent de baser la demande client sur leur cadence de production prévue, le « client » correspondant souvent à un besoin de production interne plutôt qu’à une commande d’un client externe.
Takt Time
Le temps de takt correspond au temps nécessaire pour fabriquer une pièce conforme tout en répondant à la demande client (par exemple, une pièce conforme toutes les 12,7 secondes).
Pour aller plus loin, le temps de takt représente un rythme de production « normalisé ». Malheureusement, les processus de fabrication ne disposent pas d’un bouton magique pouvant être réglé arbitrairement chaque jour en fonction de la demande client.
Au contraire, le takt time correspond à l’objectif que le processus de production doit atteindre pour répondre à la demande des clients sur une période « normalisée ».
Exemple de calcul du temps de takt
Maintenant que nous avons défini certains concepts clés, passons à un exemple de calcul.
La première étape consiste à calculer le temps de production.
Si le poste dure 8 heures et que :
- Une pause de 10 minutes
- Une pause déjeuner de 20 minutes
et qu'aucun autre arrêt n'est prévu, le temps de production est alors de 450 minutes (8 heures x 60 minutes par heure – 10 minutes de pause – 20 minutes de déjeuner).
Calculez ensuite la demande des clients.
Nous vous recommandons de choisir un horizon temporel plus long, par exemple une semaine ou un mois, puis de le ramener à une seule équipe.
Par exemple, si la demande client est de 17 500 pièces par semaine et que la production fonctionne à raison d’une équipe par jour ouvré, la demande client s’élève à 3 500 pièces par équipe (17 500 pièces par semaine / 5 équipes).
La dernière étape consiste à calculer le temps de takt:
450 minutes / 3 500 pièces = 0,1286 minute par pièce
Soit environ : 7,72 secondes par pièce
Cela signifie que la production doit fabriquer une pièce conforme toutes les 7,72 secondes afin de suivre le rythme de la demande des clients.
Comment utiliser le « Takt Time »
Le temps de takt est particulièrement efficace lorsqu’il est très visible et directement lié à des actions concrètes sur le terrain.
Voici trois façons concrètes dont les industriels utilisent le temps de takt dans leurs environnements de production :
- 1. Améliorer la planification de la production
- 2. Adapter le rythme de production aux plannings
- 3. Tirer parti de l'efficacité pour remporter la journée de travail
1. Améliorer la planification de la production
La demande des clients est rarement constante. Les performances de production le sont tout aussi rarement. Elles ont toutes deux tendance à fluctuer.
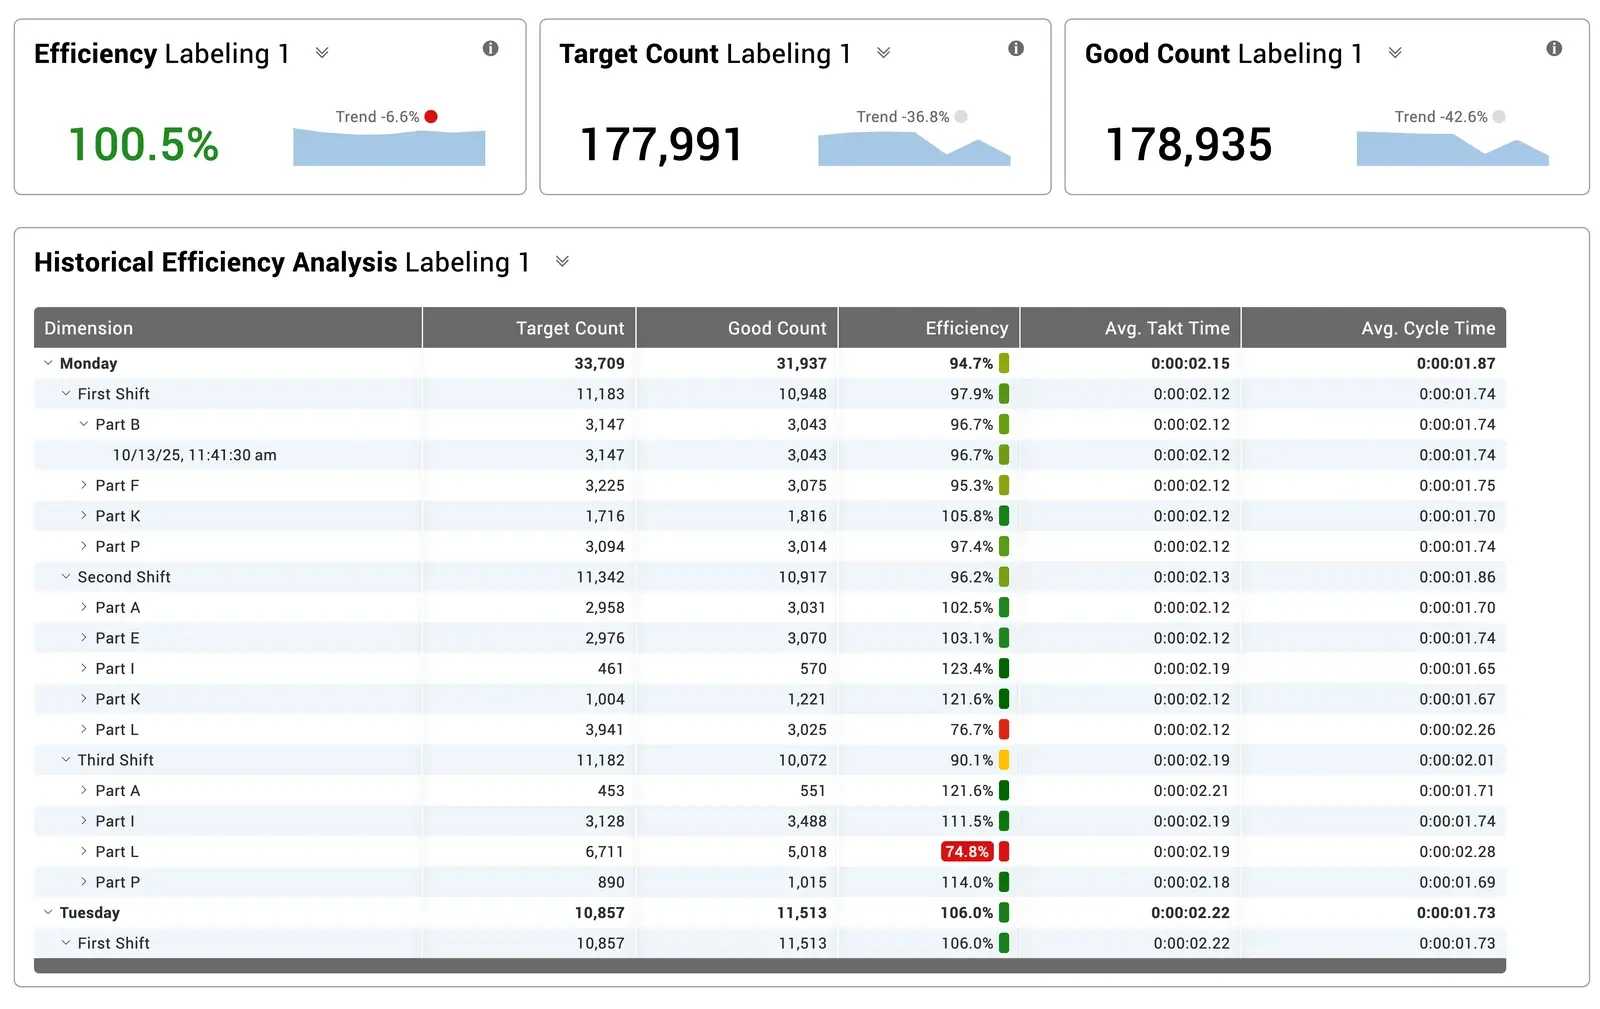
Lors de la planification de la production, utilisez les données historiques de fabrication pour vérifier si le temps de cadence calculé est réellement réalisable. L’analyse historique des temps de cadence permet de déterminer si les normes de production sont réalistes avant même le début de l’équipe.
L'utilisation des données historiques lors de l'élaboration du plan de production vous permet d'ajuster vos normes de production afin de garantir le respect du plan sans :
- Dates d'expédition non respectées
- Heures supplémentaires imprévues
- Surproduction de pièces
- Excédent de stocks de produits en cours de fabrication
En d'autres termes : des clients satisfaits, des superviseurs satisfaits et des directeurs d'usine satisfaits.
Faites le bonheur de tout le monde grâce au temps de takt !
2. Adapter la production aux plannings
Utilisez le temps de takt pour alimenter un tableau de bord en temps réel de l'atelier.
À chaque fois que le temps de takt s'écoule, le compteur cible augmente d'une unité. La conversion du temps de takt en compteur cible en temps réel permet de voir instantanément si la production est en avance, en retard ou dans les temps.
Si la production de pièces conformes prend du retard par rapport à l’objectif en temps réel, les opérateurs et les superviseurs peuvent réagir immédiatement, au lieu de découvrir le problème une fois la poste terminée.
Si la production est nettement en avance sur l’objectif, les fabricants peuvent choisir de réaffecter ce temps à des activités telles que :
- 5S
- Nettoyage
- Maintenance préventive
- Préparation au changement de production
3. Mettre l’efficacité au service de la réussite de la production
L'efficacité se calcule comme suit :
Il arrive parfois que les fabricants choisissent délibérément de fonctionner à un rythme plus lent que leur temps de cycle idéal. Cela peut avoir un impact négatif sur le taux de rendement global des équipements (OEE), tout en permettant néanmoins à la production de suivre le rythme de la demande des clients.
Plutôt que de concentrer l'attention des opérateurs sur l'OEE, de nombreux fabricants les incitent à se concentrer sur l'efficacité : le rapport entre la production réelle et la production cible.
Cela permet de définir un objectif simple pour l'équipe de travail :
- Gardez le rythme
- Récupérez rapidement après une interruption
- Atteignez ou dépassez vos objectifs
Utilisez le temps de takt pour aligner votre rythme de production sur la demande des clients. C’est un excellent outil pour trouver le juste équilibre entre la satisfaction de la demande des clients et la prévention de la surproduction (sans créer d’excès d’encours de fabrication ni de stocks).
Plus précisément, utilisez le takt time pour définir des objectifs de production en temps réel pour votre équipe d’atelier. Concrètement, cela aide les opérateurs à « réussir leur poste ».
Écrans TAED : transformer le temps de cadence en action concrète
TAED signifie :
- Cible
- Réel
- Rendement
- Temps d'arrêt
TAED permet d'atteindre les objectifs de l'usine en les rendant visibles.
Contrairement à un tableau blanc mis à jour manuellement ou à un simple chronomètre de rythme, XL met à jour en continu les objectifs de production et les chiffres réels en temps réel. Cela crée un tableau de bord de production en direct qui aide les opérateurs à comprendre exactement comment la production se comporte par rapport aux prévisions.
- La valeur cible indique où la production devrait en être à l'heure actuelle.
- La production réelle indique le nombre de pièces conformes qui ont été produites.
- L'efficacité compare la production réelle à la production cible.
- Le « temps d'arrêt » met en évidence les moments où du temps de production est perdu.
Cela crée un système de gestion visuelle simple mais puissant qui aide les équipes à rester concentrées sur le rythme tout au long du poste.
Tableau comparatif des outils de calcul du temps de cycle
Le tableau ci-dessous compare les différents outils de gestion du temps de takt et met en évidence les raisons pour lesquelles le Vorne XL Productivity Appliance™ excelle dans les applications liées au temps de takt. Nous aimons considérer le XL comme l'outil de gestion du temps de takt par excellence !
| Avantage | Tableau Takt | Minuterie Takt | Vorne XL Productivity Appliance™ |
|---|---|---|---|
![]() | ![]() | ||
| Abordable | ✔ | ✔ | ✔ |
| Très visible | ✔ | ✔ | |
| Suscite l'intérêt des opérateurs | ✔ | ✔ | ✔ |
| Automatise la saisie des données | ✔ | ✔ | |
| Informations en temps réel | ✔ | ✔ | |
| Analyses historiques | ✔ | ||
| Rapports accessibles via un navigateur | ✔ | ||
| Plusieurs indicateurs clés de performance (KPI) | ✔ | ✔ | |
| Compte à rebours du takt | ✔ | ✔ | |
| Convertit le Takt en valeur cible | ✔ | ||
| Dépassement du takt | ✔ | ||
| Respect du takt | ✔ | ||
| Rendement du takt | ✔ | ||
| Indicateurs de comptage | ✔ | ✔ | |
| Indicateurs de fréquence | ✔ | ||
| Indicateurs de cycle | ✔ | ||
| Indicateurs de temps de production | ✔ | ||
| Indicateurs OEE | ✔ | ||
| Six indicateurs de pertes majeures | ✔ | ||
| Indicateurs TEEP/capacité | ✔ | ||
| Indicateurs cibles | ✔ | ✔ |
Commencez dès aujourd'hui un essai gratuit de Takt Time
Le Vorne XL Productivity Appliance™ collecte automatiquement les données de production et transforme le temps de cycle en objectifs en temps réel, pris en main par les opérateurs, afin que votre équipe puisse réussir son service.
Avec XL, vous pouvez facilement :
- Convertir le temps de takt en données en temps réel (cibles vs. réelles) au niveau de l'atelier
- Suivez l'efficacité en direct et signalez les temps d'arrêt dès qu'ils surviennent
- Accédez instantanément à plus de 140 indicateurs en temps réel et historiques, notamment le TRG, les six principales sources de perte, les temps d’arrêt, l’efficacité de la main-d’œuvre et le TEEP
- Donnez aux opérateurs les moyens de « réussir leur poste » grâce à un tableau de bord intégré en temps réel
- Fournissez des informations immédiates aux superviseurs et aux responsables grâce à plus de 50 rapports prêts à l’emploi
- Sélectionnez précisément les informations souhaitées, présentées exactement comme vous le souhaitez, grâce à un nombre illimité de tableaux de bord personnalisés
- Envoyez des alertes et des rapports par e-mail aux personnes clés pour leur fournir les informations dont elles ont besoin au moment où elles en ont besoin
- Transmettez les alertes à un niveau supérieur pour attirer de manière proactive l’attention sur les problèmes émergents
- Visualisez l’ensemble de vos lignes de production dans une vue unique
- Améliorez votre taux de rendement global (OEE) en l’analysant sous un angle qui transforme l’OEE d’un simple indicateur de référence en un ensemble de mesures exploitables
- Ajoutez du contexte à n’importe quel événement de production grâce à des commentaires intégrés
Notre modèle le plus populaire est proposé à 4 690 $ et comprend un nombre illimité d’utilisateurs, des rapports illimités, des mises à jour logicielles gratuites, une assistance technique gratuite et une garantie de 3 ans, la meilleure du secteur. XL compte plus de 45 000 installations dans plus de 45 pays, et nous vous encourageons à commencer par un essai gratuit de 90 jours.
Réservez un webinaire individuel, et l’un de nos experts produit se fera un plaisir d’étudier les spécificités de votre application.
Vous disposez déjà de XL ? Découvrez les dernières fonctionnalités de XL pour en savoir plus sur ce que vous pouvez réaliser avec Vorne XL comme système de suivi de production.