Monitoraggio e rendicontazione dei tempi di inattività delle macchine
Il monitoraggio dei tempi di fermo è uno dei modi più diretti per migliorare la produttività nella produzione. Per la maggior parte dei processi, i tempi di fermo rappresentano la principale causa di perdita di tempo produttivo. Si tratta inoltre di una delle perdite più facili da misurare – e da ridurre – quando viene monitorata con precisione.
Detto questo, la semplice raccolta dei dati sui tempi di fermo non è sufficiente. Per essere utili, tali dati devono essere visibili, comprensibili e collegati a un’azione concreta.
Vorne XL è progettato proprio per questo. Si collega direttamente alle vostre macchine e converte i segnali in tempo reale in metriche di produzione accurate, tra cui tempi di fermo, tempi di funzionamento, OEE e altro ancora. Automatizzando la raccolta dei dati e presentandoli in tempo reale, XL consente di andare oltre il semplice monitoraggio dei tempi di fermo per arrivare a ridurli effettivamente.

Come funziona il monitoraggio dei tempi di inattività con XL
Con Vorne XL, il monitoraggio dei tempi di fermo viene gestito direttamente sulla macchina, quindi gli eventi vengono registrati man mano che si verificano, anziché essere annotati in un secondo momento.
- I tempi di fermo vengono rilevati direttamente dalla macchina: quando una linea si ferma, XL rileva immediatamente l’evento tramite i segnali dei sensori e inizia a monitorarne la durata. Ciò elimina gran parte delle lacune derivanti dal monitoraggio manuale, specialmente nel caso di fermi brevi che sono facili da trascurare.
- Ogni evento viene misurato con precisione: man mano che il processo procede, gli eventi di fermo macchina vengono registrati automaticamente e misurati in modo coerente. Ciò fornisce una base di riferimento molto più affidabile, fondamentale quando si iniziano ad apportare miglioramenti e si desidera valutare se questi funzionano effettivamente.
- Gli operatori assegnano le cause al momento giusto: gli operatori possono quindi assegnare le cause dei tempi di inattività una volta che la linea è tornata in funzione. Ciò può essere fatto utilizzando il touchscreen integrato (XL Touch), uno scanner di codici a barre o un’altra interfaccia. In pratica, questo tende a garantire un monitoraggio più accurato delle cause, poiché gli operatori non devono cercare di registrare le informazioni mentre gestiscono contemporaneamente il fermo stesso.
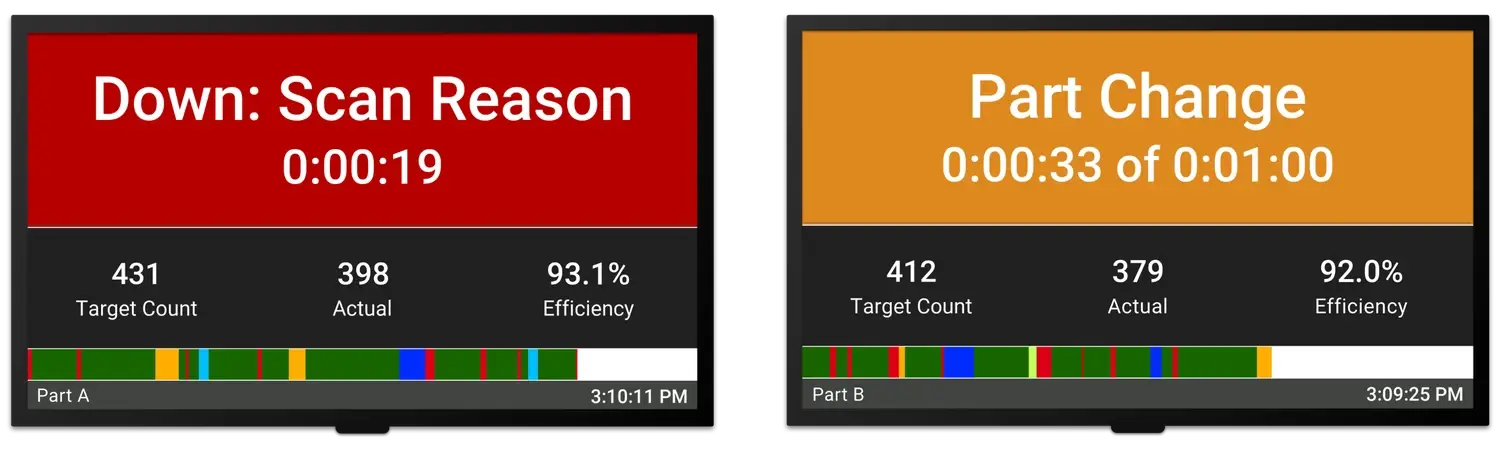
- Le informazioni sono immediatamente visibili: le informazioni sono disponibili immediatamente. I tempi di fermo vengono visualizzati in tempo reale sui tabelloni dello stabilimento e nelle dashboard, in modo che operatori e supervisori possano vedere cosa sta accadendo durante il turno, non solo al termine dello stesso.
- I report vengono generati automaticamente: da lì, gli stessi dati vengono inseriti direttamente nei report. XL genera automaticamente visualizzazioni quali diagrammi di Pareto, cronologie e "Top Losses", il che rende più facile individuare l’origine dei tempi di fermo e decidere su cosa concentrarsi in seguito.
Poiché i tempi di inattività vengono rilevati direttamente dalla macchina e gestiti in modo coerente, i dati sono in genere più affidabili rispetto a quelli provenienti dai registri manuali.
Che cos’è il monitoraggio dei tempi di inattività?
Il monitoraggio dei tempi di fermo consiste nella raccolta e nella rendicontazione dei dati relativi ai fermi non pianificati della linea di produzione. Si tratta di un passo fondamentale per ridurre i tempi di fermo; è possibile valutare l’efficacia delle azioni di miglioramento solo una volta che si dispone di un punto di riferimento accurato con cui effettuare il confronto.
In questo articolo abbiamo inserito immagini e spiegazioni relative a numerosi esempi di reportistica sui tempi di fermo. Questo perché, sebbene il monitoraggio dei tempi di fermo delle macchine inizi con la raccolta dei dati, va ben oltre, includendo la presentazione di tali dati in modo facilmente comprensibile.
È essenziale monitorare i tempi di inattività delle macchine utilizzando un sistema automatizzato, al fine di eliminare l’errore umano e consentire un’analisi utilizzabile attraverso report mirati. Fortunatamente, il monitoraggio dei tempi di inattività è molto facile da automatizzare. Tutto ciò che serve è un sensore in grado di monitorare i cicli nel punto di collo di bottiglia del processo. È importante misurare i tempi di inattività proprio nel punto di collo di bottiglia. Questo perché il collo di bottiglia è il punto di leva per l’intero processo, il che significa che solo migliorando il collo di bottiglia si migliorerà il processo nel suo complesso.
Tipi di tempi di inattività
Esistono due tipi di tempi di produzione che vengono spesso definiti "tempi di fermo": i tempi di fermo non pianificati e quelli pianificati.
- Cosa hanno in comune? Sono entrambe perdite di disponibilità nell’OEE, il che significa, in sostanza, che è necessario tornare operativi il prima possibile.
- Qual è la differenza fondamentale tra i due? I tempi di inattività non pianificati non sono programmati. I tempi di inattività pianificati sono invece programmati.
Possiamo e dobbiamo distinguere tra tempi di inattività non pianificati e pianificati, poiché ciascuno di essi ha cause alla radice diverse e richiede interventi diversi da parte del vostro team per mitigarli. Questo è il motivo per cui vengono differenziati anche nelle “Sei grandi perdite”.
Fermate non pianificate
Per fermo macchina non pianificato si intende qualsiasi momento in cui la linea si arresta in modo imprevisto per un periodo di tempo apprezzabile (più lungo di un “piccolo arresto”, come verrà discusso più avanti). Alcuni esempi di fermo macchina non pianificato includono arresti della linea dovuti a un inceppamento del nastro trasportatore, guasti alle attrezzature, surriscaldamento, problemi elettrici, problemi relativi ai materiali o qualsiasi altro problema imprevisto.
A ogni arresto dovrebbe essere assegnata una ragione corrispondente da parte dei vostri operatori, in modo che sia facile tenere traccia di quali problemi causano la maggior parte dei tempi di inattività.
Fermate programmate
Il tempo di fermo pianificato, d’altra parte, è una pausa intenzionale (cioè programmata) durante il tempo di produzione pianificato. Il tempo al di fuori del tempo di produzione pianificato, come una pausa in cui non è previsto che il processo sia in funzione, non è incluso nel tempo di fermo pianificato.
Alcuni esempi di tempi di inattività pianificati includono i cambi di produzione, la messa a punto, la manutenzione programmata o qualsiasi altro arresto pianificato durante il periodo di produzione programmato. Di solito è necessaria una certa quantità di tempi di inattività pianificati. Potrebbe non essere possibile eliminare la necessità di alcuni di questi eventi, ma è quasi certamente possibile ridurne la durata.
Quando un'interruzione pianificata si protrae oltre il tempo previsto o programmato, potrebbe essere opportuno passare a un tempo di inattività non pianificato per richiamare l’attenzione sul tempo in eccesso.
Raccolta dei dati relativi ai tempi di inattività
Sebbene il monitoraggio manuale possa funzionare abbastanza bene per alcuni KPI di produzione (ad esempio, il conteggio degli scarti), quando si tratta di monitorare i tempi di inattività, raccomandiamo vivamente la raccolta automatizzata dei dati. Questa raccomandazione si basa sull'esperienza concreta maturata lavorando con centinaia di aziende in decine di settori diversi. I tempi di fermo registrati manualmente sono spesso molto imprecisi e le aziende che passano al monitoraggio automatizzato rimangono spesso scioccate nello scoprire i propri tempi di fermo effettivi.
Il monitoraggio manuale viene spesso effettuato tramite fogli di registrazione, che presentano numerose fonti di imprecisione, come la mancata rilevazione di eventi di fermo macchina di breve durata e la sottostima della durata di quelli più lunghi. È quasi impossibile eliminare le forme sottili di distorsione umana dal monitoraggio manuale.
La raccolta automatica dei dati offre l’ulteriore vantaggio di facilitare agli operatori la registrazione dei motivi dei tempi di inattività (tramite HMI o scanner di codici a barre). I motivi possono essere associati automaticamente agli eventi di inattività rilevati dal software di monitoraggio. Ciò consente agli operatori di rimandare la registrazione del motivo dell’evento di inattività fino a quando il processo non è nuovamente in funzione.
Quando si definisce un insieme di motivi di fermo macchina, è importante tenere presente come verranno utilizzati i dati raccolti. Lo scopo della raccolta delle informazioni è identificare e mitigare le cause dei fermi macchina. Ecco perché raccomandiamo vivamente di ottimizzare i codici dei motivi di fermo macchina, riducendoli al minimo indispensabile di motivi realmente utilizzabili (non più di 25 motivi). È molto più probabile che gli operatori registrino il motivo corretto quando hanno a disposizione un numero gestibile di opzioni tra cui scegliere.
Perché è importante monitorare i tempi di inattività?
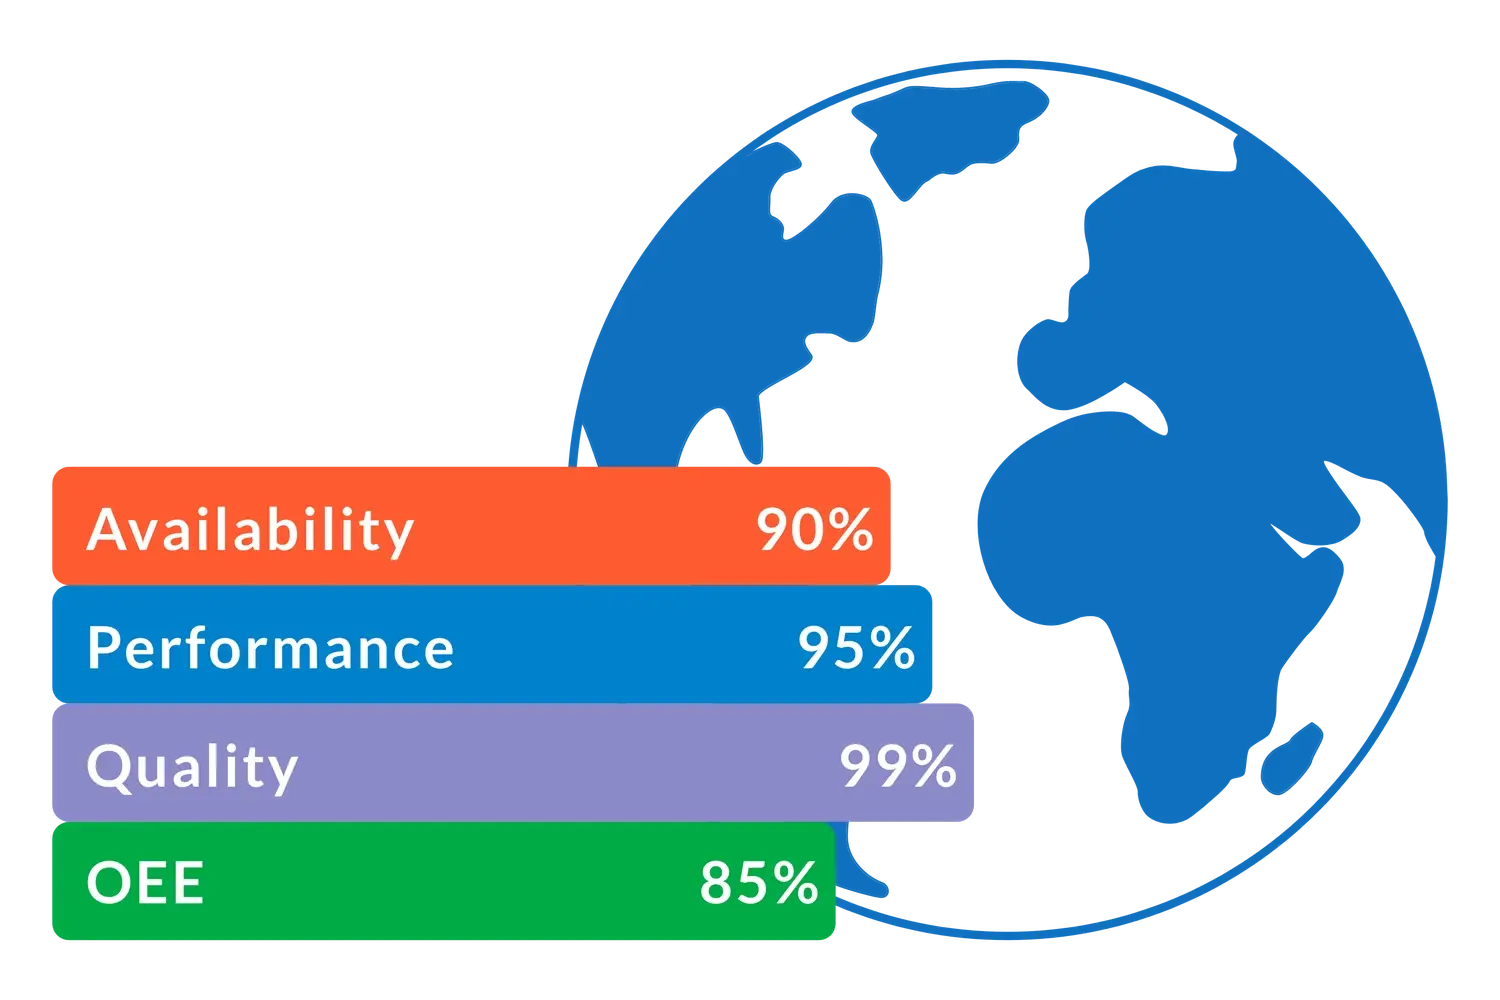
Il monitoraggio dei tempi di fermo è importante perché i tempi di fermo rappresentano, di gran lunga, la principale causa di perdita di tempo produttivo per la maggior parte delle aziende. Ciò trova riscontro nei dati generalmente accettati relativi all’Efficacia Complessiva delle Attrezzature (OEE) a livello mondiale, che mostrano come le perdite di disponibilità dell’OEE siano doppie rispetto a quelle di rendimento e dieci volte superiori a quelle di qualità. In conclusione: ridurre i tempi di fermo è spesso il modo più rapido per migliorare il proprio punteggio OEE.
Per ridurre efficacemente i tempi di inattività, è necessario quantificarli e classificarli con precisione. Altrimenti, non saprete su cosa concentrare i vostri sforzi né se il tempo e le risorse impiegate abbiano portato a miglioramenti significativi. Monitorando i tempi di inattività, sarete in una posizione molto migliore per intraprendere azioni volte a ridurli, come ad esempio identificare le cause principali e affrontarle una per una. Vi consigliamo di iniziare dalla perdita più consistente per la quale il vostro team ha idee concrete e promettenti su come migliorare la situazione.
Il vero costo dei tempi di inattività
Misurare il vero costo dei tempi di inattività è un’impresa complessa, anche se monitorarli con precisione vi avvicina molto di più all’obiettivo di quanto non sarebbe altrimenti possibile. Qual è il principale tassello mancante? Il costo opportunità.
Quando la linea è ferma, si perde chiaramente il tempo di produzione pianificato, che è un costo quantificabile. Tuttavia, esistono anche costi meno tangibili, come l’opportunità di utilizzare il tempo di produzione perso per altre attività, ad esempio per produrre di più o per implementare cambiamenti che consentano di produrre ancora di più in futuro. Inoltre, i tempi di inattività sono fonte di stress. Ridurli giova al morale del personale di stabilimento.
Quando si considerano i costi reali dei tempi di inattività nel proprio processo, è bene tenere presente che probabilmente sono sottostimati a causa di questi fattori meno tangibili. Sfruttate questa consapevolezza per motivare il vostro team a monitorare meglio e a ridurre i tempi di inattività.
Ridurre i tempi di fermo e migliorare il tempo di funzionamento
Un altro indicatore spesso utilizzato nel settore manifatturiero è il tempo di funzionamento. Il tempo di funzionamento è semplicemente la porzione del tempo di produzione pianificato durante la quale il processo è in funzione. Poiché esclude i tempi non programmati (ad esempio, pause e pause pranzo), il tempo di funzionamento è ciò che rimane del tempo di produzione pianificato dopo aver sottratto i tempi di inattività pianificati e non pianificati. Ad esempio, un turno di otto ore con un’ora di tempo non produttivo per pause e pranzi lascerebbe a disposizione sette ore di uptime teorico. Tuttavia, queste sette ore saranno ridotte sia dai tempi di inattività pianificati che da quelli non pianificati.
Un altro modo di vedere la questione è che, aumentando il tempo in cui il processo è in funzione, si migliora il tempo di funzionamento. È importante notare, tuttavia, che il tempo di funzionamento non coincide con il tempo pienamente produttivo, poiché include comunque alcune perdite quali cicli lenti, piccoli arresti e cali di qualità.
Si consiglia di concentrarsi sui tempi di inattività, poiché è relativamente facile e molto naturale raccogliere i dati relativi a tali tempi durante il turno e intervenire per mitigarne le cause sottostanti. Inoltre, i tempi di inattività sono pienamente integrati con altre metriche fondamentali di produttività, quali l’OEE e le Sei Grandi Perdite. Infine, l’implementazione di metodi volti a ridurre i tempi di inattività comporterà naturalmente un aumento del tempo di funzionamento della linea.
Quando i tempi di inattività sono visibili in tempo reale, diventa molto più facile intervenire e migliorare. XL funge da unica fonte di dati sulla linea, fornendo una base coerente per il monitoraggio dei tempi di inattività, il controllo della produzione e la reportistica. Ciò crea un unico insieme di dati accurati che può essere utilizzato su tutte le linee, le aree e gli stabilimenti, supportando non solo il monitoraggio dei tempi di fermo, ma anche un monitoraggio più ampio della produzione e il miglioramento continuo.
I tempi di inattività nell'ambito del monitoraggio della produzione
Il monitoraggio dei tempi di fermo è spesso uno dei primi aspetti su cui i team si concentrano quando iniziano a raccogliere dati dalle loro macchine. È relativamente semplice da misurare e di solito evidenzia una parte significativa del tempo di produzione perso.
Una volta che questi dati vengono raccolti in modo sistematico, diventa possibile andare oltre il semplice rilevamento dei momenti in cui la linea si ferma e iniziare a comprendere come funziona durante l’intero turno, includendo la produzione, il tempo di ciclo e l’efficacia complessiva delle attrezzature.
In questo senso, i dati sui tempi di fermo non sono in realtà un elemento a sé stante. Entrano a far parte di un insieme più ampio di metriche di produzione, tutte derivate dagli stessi segnali sottostanti.
Con XL, tali dati vengono acquisiti una sola volta nel punto di strozzatura di ciascuna linea e poi utilizzati in diverse viste. Ciò rende più facile passare dall’analisi delle singole metriche alla comprensione delle prestazioni del processo nel suo complesso.
Reportistica e analisi dei tempi di inattività
I dati senza azione sono uno spreco. Una volta raccolti dati accurati sui tempi di inattività, è necessario un modo semplice ed efficace per analizzarli, ricavarne informazioni utili e utilizzarle per migliorare le operazioni. La reportistica sui tempi di inattività è una funzionalità quasi sempre inclusa nei software di monitoraggio dei tempi di inattività. Esploriamo alcuni modi efficaci per visualizzare i tempi di inattività delle attrezzature.
Eventi e cause dei tempi di inattività
Un modo per distinguere gli eventi di fermo macchina dai piccoli arresti consiste nel definire gli eventi di fermo macchina come eventi di durata sufficientemente lunga da rendere importante l’assegnazione di una causa da parte degli operatori. I piccoli arresti vengono solitamente considerati più come cicli anomali e, pertanto, rappresentano una perdita di prestazione OEE (piuttosto che una perdita di disponibilità OEE). Questa distinzione deriva direttamente dalle Sei Grandi Perdite, che suddividono la prestazione OEE in due categorie: cicli lenti e piccoli arresti.
Quando gli operatori forniscono motivi precisi per ogni evento di fermo macchina nell’ambito di un sistema software di monitoraggio dei tempi di inattività, è molto più semplice analizzare efficacemente i dati. Si consiglia di definire una serie di motivi che consentano agli operatori di descrivere con precisione ciò che è accaduto (sintomi), non necessariamente il motivo per cui è accaduto (causa principale). Paradossalmente, ciò può fornire una base di dati più utilizzabile, poiché elimina le supposizioni e si concentra sui fatti osservati.
Esaminiamo quattro tipi di report particolarmente approfonditi e utilizzabili per sfruttare i dati di monitoraggio dei tempi di fermo macchina.
Diagrammi di Pareto
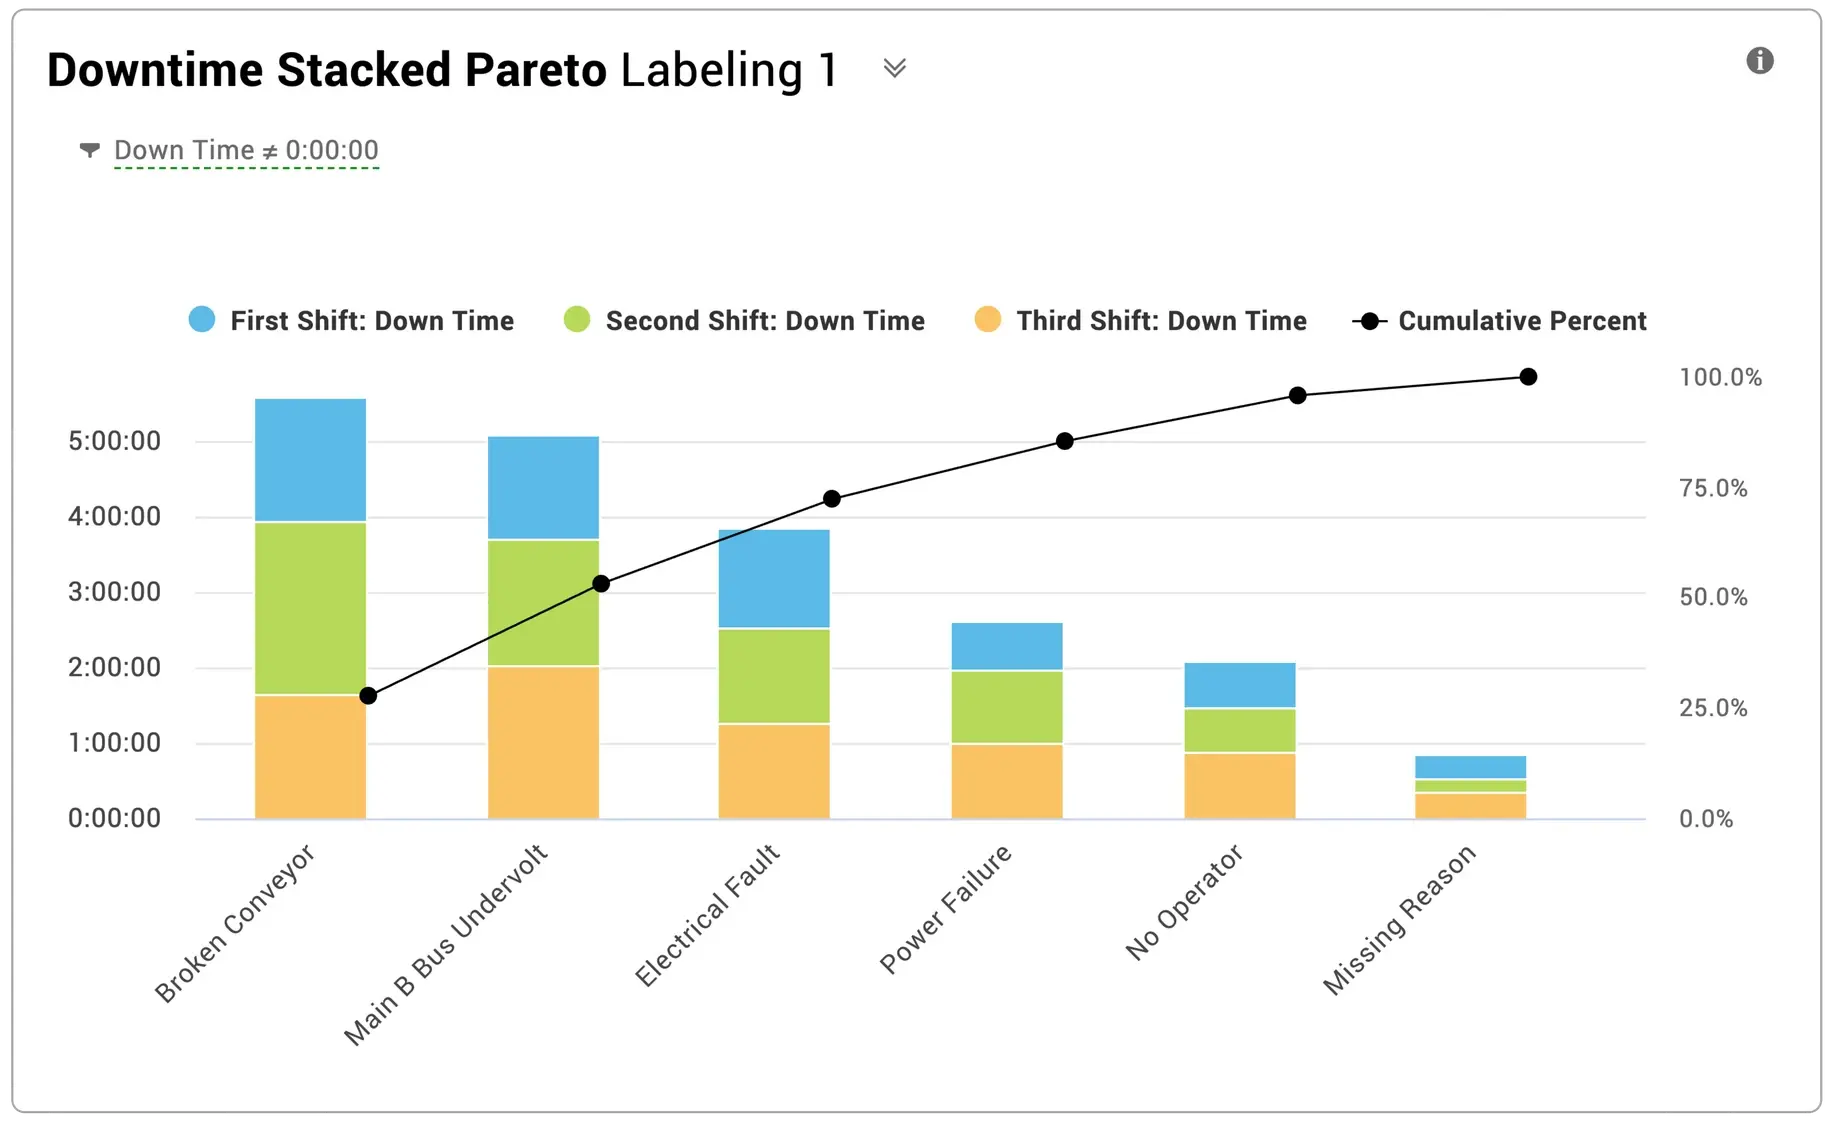
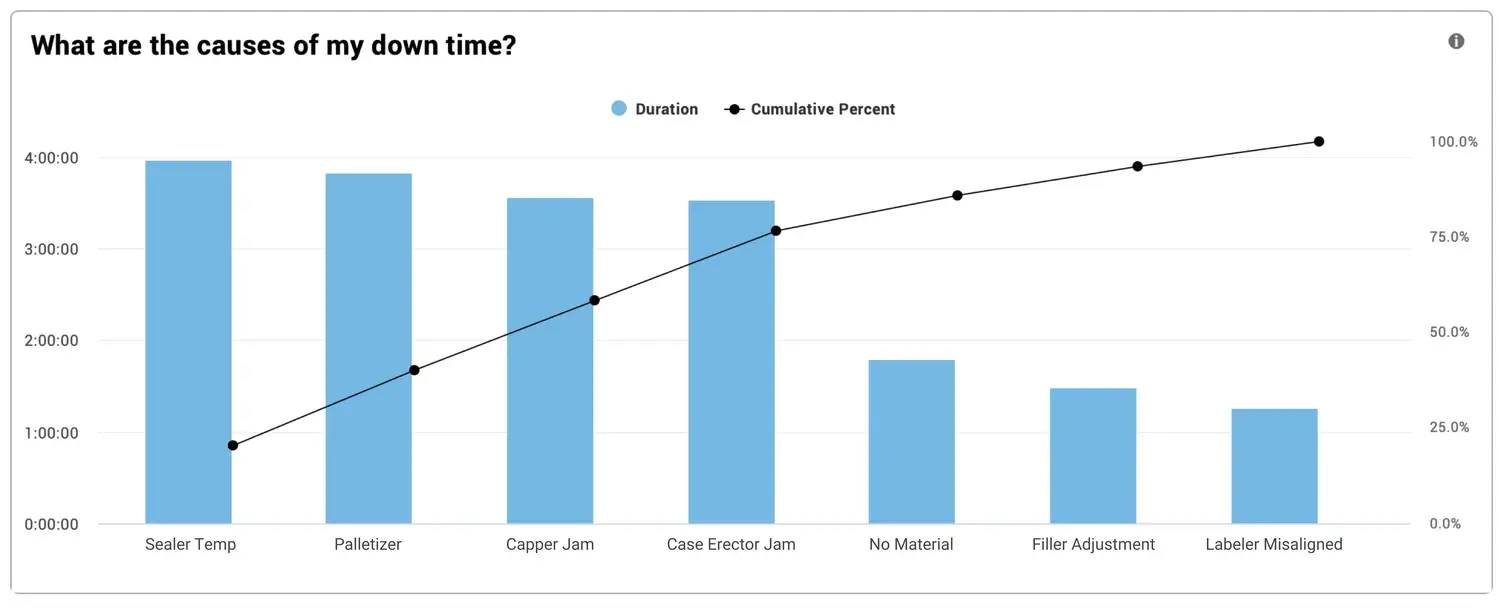
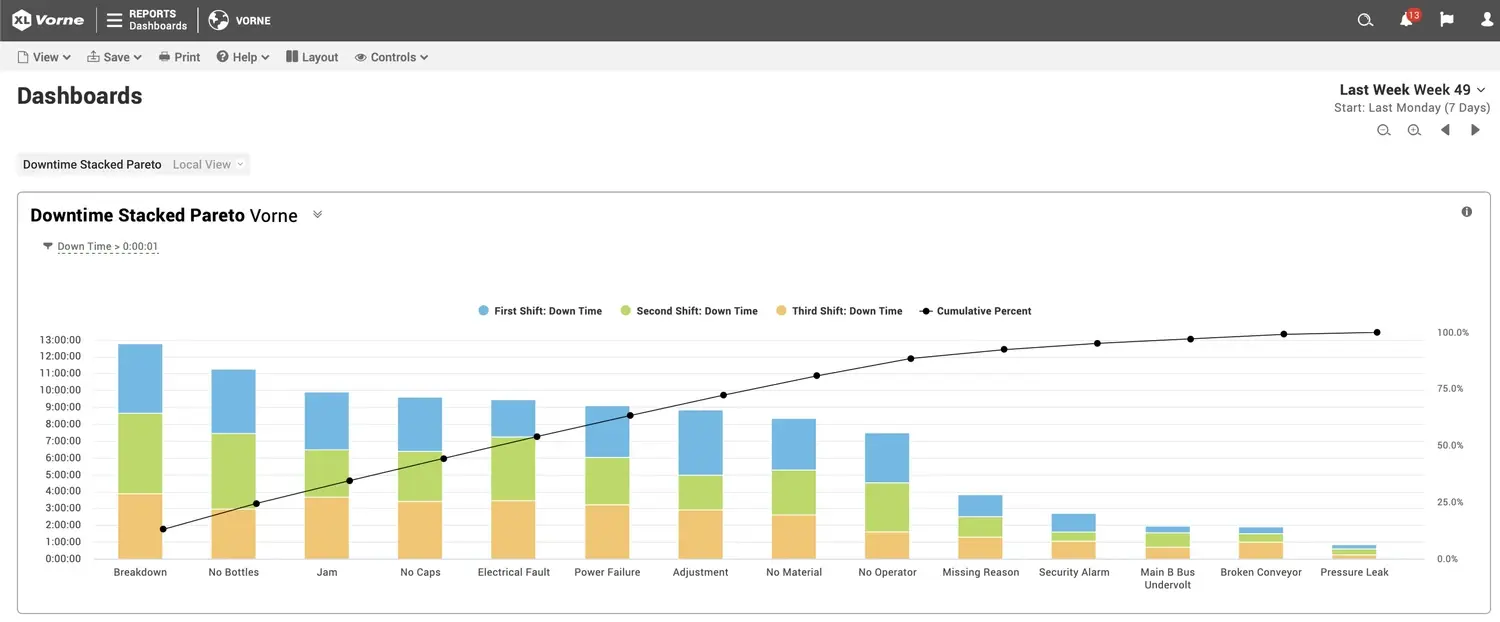
I grafici di Pareto sui tempi di inattività sono un metodo classico per visualizzare i tempi di inattività – e uno dei grafici più richiesti. I grafici di Pareto ordinano i valori delle metriche dal più grande al più piccolo (le colonne) e mostrano come ogni categoria contribuisca al totale (la linea).
Un diagramma di Pareto dei tempi di inattività classifica i tempi di inattività accumulati per causa all’interno di un intervallo di tempo selezionato e mostra in che misura ciascuna causa contribuisca al tempo di inattività totale. Ciò crea una rappresentazione visiva efficace e un quadro molto chiaro dei vostri tempi di inattività. I diagrammi di Pareto possono anche essere utilizzati per mostrare l’impatto di diverse dimensioni dei dati sui tempi di inattività, come in questo esempio di diagramma di Pareto dei tempi di inattività raggruppato per turno.
Total Production Timeline™
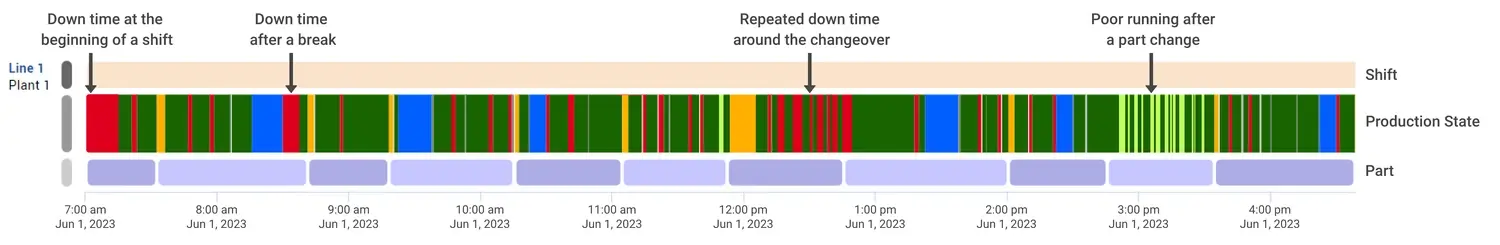
La Total Production Timeline™ (TPT) è particolarmente efficace per individuare i problemi alla base dei tempi di fermo. Questa visualizzazione dei dati mostra come i diversi tipi di eventi influenzano i tempi di fermo. Il TPT illustra l’andamento del processo nel tempo utilizzando colori diversi. Mostrando anche altre dimensioni correlate al tempo, come i cambi di pezzo e i cambi di turno, è possibile osservare in che modo i diversi eventi influenzano la produzione.
Il TPT consente di individuare facilmente eventuali modelli ricorrenti nei dati. È particolarmente indicato per periodi di tempo più brevi, come un turno o una serie di produzione, in modo da poter individuare chiaramente modelli ricorrenti, quali:
- Pause – I periodi di inattività (in rosso) prima o dopo le pause (in blu) possono indicare pause prolungate piuttosto che veri e propri periodi di inattività.
- Turni – I periodi di inattività all’inizio o alla fine di un turno possono indicare un avvio irregolare o in ritardo oppure una conclusione anticipata del turno.
- Cambi di produzione – I modelli di inattività immediatamente successivi a un cambio di produzione (ambra) spesso indicano un problema con il cambio stesso.
- Cicli di produzione – I modelli di funzionamento non ottimale (verde chiaro) dopo l’avvio di nuovi cicli di produzione indicano in genere opportunità di miglioramento delle procedure di avvio.
Tempi di inattività e report sulle perdite principali
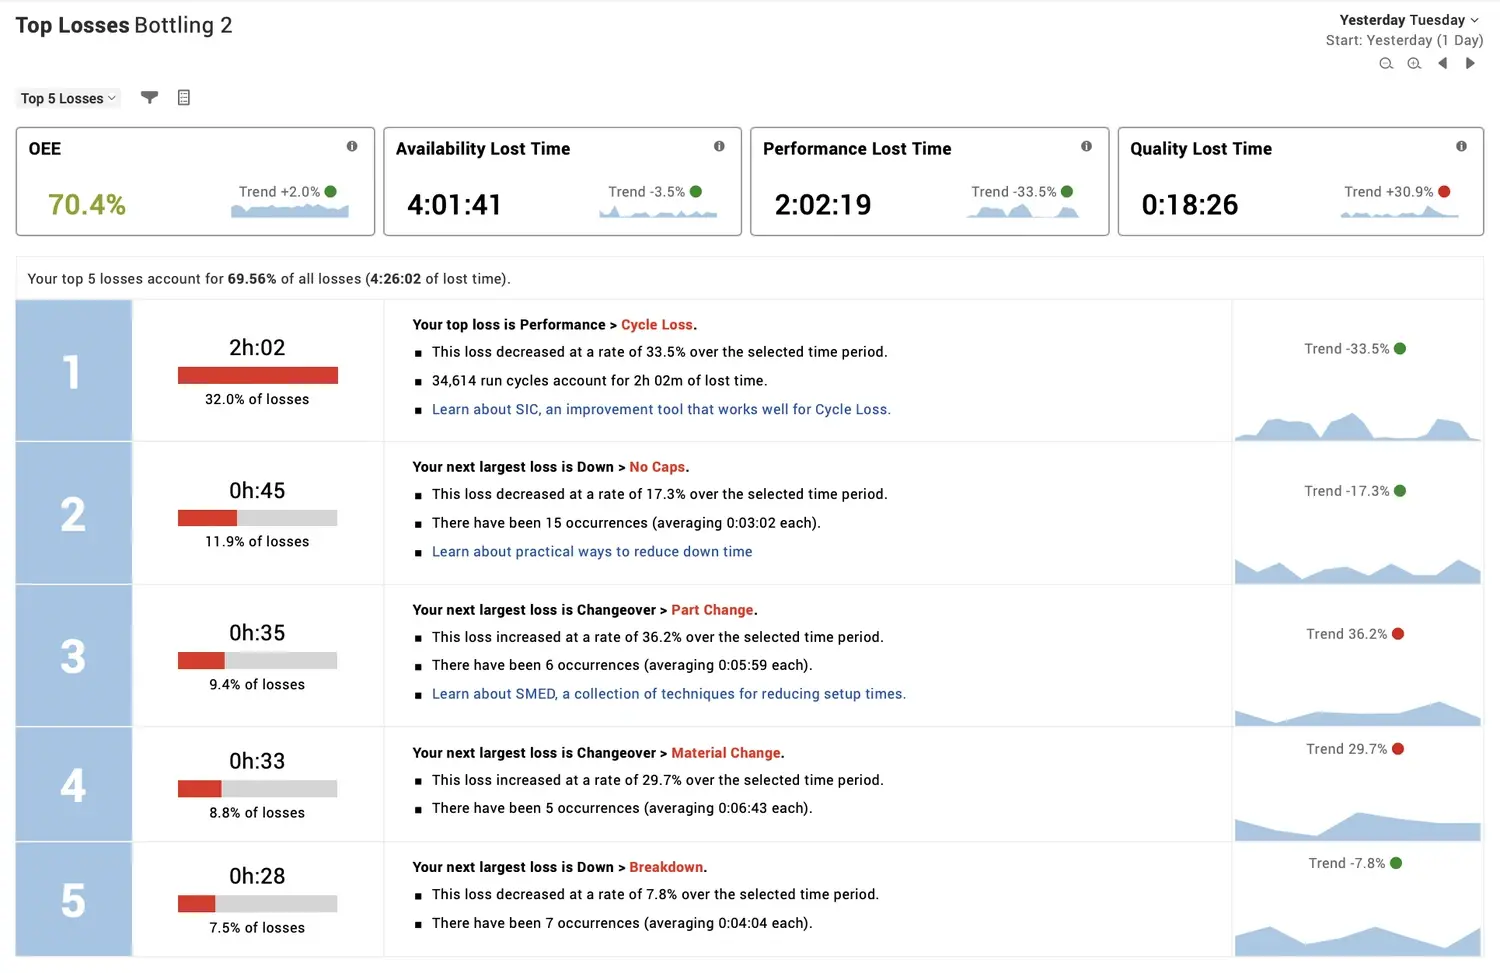
In XL, il report "Principali perdite" classifica tutte le perdite di produzione dalla più grande alla più piccola, inserendo i tempi di fermo nel contesto delle Sei Grandi Perdite (fermi non pianificati, fermi pianificati, cicli lenti, piccoli fermi, scarti all'avvio e scarti di produzione) e mostrando dove si sta effettivamente perdendo tempo. Ogni perdita è rappresentata allo stesso modo nel report "Principali perdite": come tempo perso. Ciò consente di classificare accuratamente ogni perdita in base al suo impatto sull’OEE.
Il report "Principali perdite" è di grande impatto perché uno dei modi più rapidi per migliorare la produttività manifatturiera consiste nel concentrarsi incessantemente sulle principali fonti di perdita. In particolare, quelle per le quali si hanno idee concrete su come mitigare la perdita. In altre parole, concentrate la vostra attenzione sul numero più ridotto possibile di azioni di miglioramento che produrranno grandi risultati.
Sebbene la perdita dovuta ai tempi di fermo sia in genere maggiore di quella dovuta alle prestazioni, i cicli lenti e i piccoli arresti sono spesso fonti di tempo perso più rilevanti rispetto alle singole cause di fermo (ad esempio, i motivi specifici). Pertanto, è molto utile visualizzare tutte le perdite nel contesto di un unico rapporto "Principali perdite".
Le perdite principali possono essere affrontate rapidamente utilizzando il metodo «monitorare, individuare, risolvere». Monitorate accuratamente le perdite di produzione. Individuate la perdita più rilevante su cui è possibile intervenire. Risolvete il problema. Ripetete.
Dashboard sui tempi di inattività
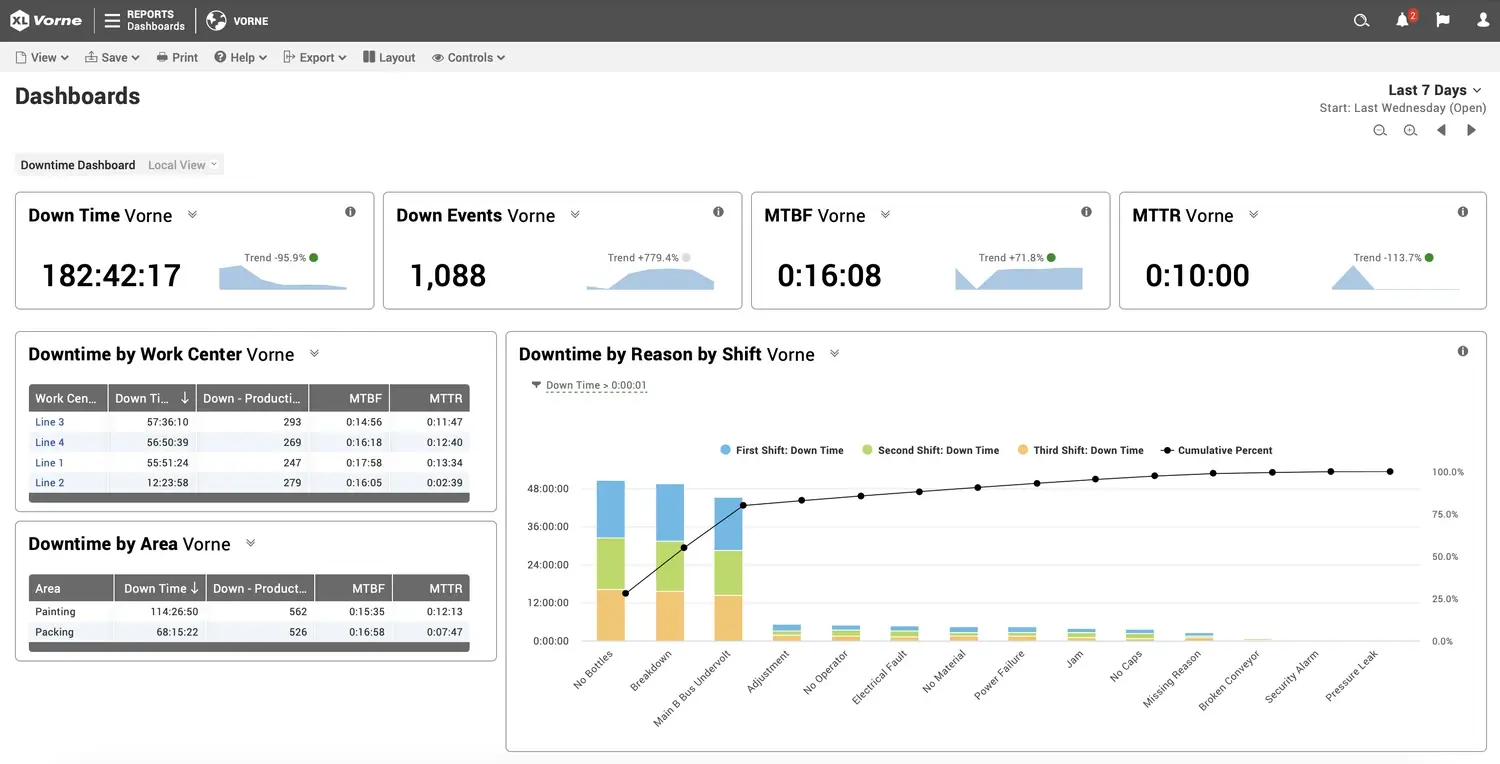
I dashboard sui tempi di inattività combinano diverse visualizzazioni per fornire un quadro più completo della situazione. Consentono di creare un numero illimitato di prospettive a partire dai dati raccolti dal software di monitoraggio dei tempi di inattività. Ad esempio:
- Gli operatori possono sfruttare i dati in tempo reale per ottimizzare lo svolgimento del turno. Spesso questa visualizzazione viene presentata su un tabellone informativo situato nell’area di produzione.
- I supervisori possono visualizzare i dati storici a breve termine e confrontare i centri di lavoro all’interno del proprio reparto per elaborare piani di miglioramento settimanali e mensili.
- I dirigenti possono esaminare i dati su un arco temporale più ampio, analizzando le tendenze ed effettuando confronti a livello dell’intera azienda per elaborare strategie di più ampio respiro.
I dashboard relativi ai tempi di inattività offrono diverse prospettive a partire dalla stessa base di dati sottostante, garantendo coerenza a tutti i livelli dell’organizzazione. Ciò consentirà di migliorare il processo decisionale e di allineare meglio le azioni di miglioramento, soprattutto se utilizzati nell’ambito di un programma di miglioramento strutturato.
Software per il monitoraggio in tempo reale dei tempi di inattività
Un altro aspetto del monitoraggio dei tempi di inattività consiste nel sfruttare i dati e agire su di essi in tempo reale. Ciò è estremamente importante poiché trasforma l’analisi reattiva in azione proattiva, riducendo i tempi di inattività in tempo reale.
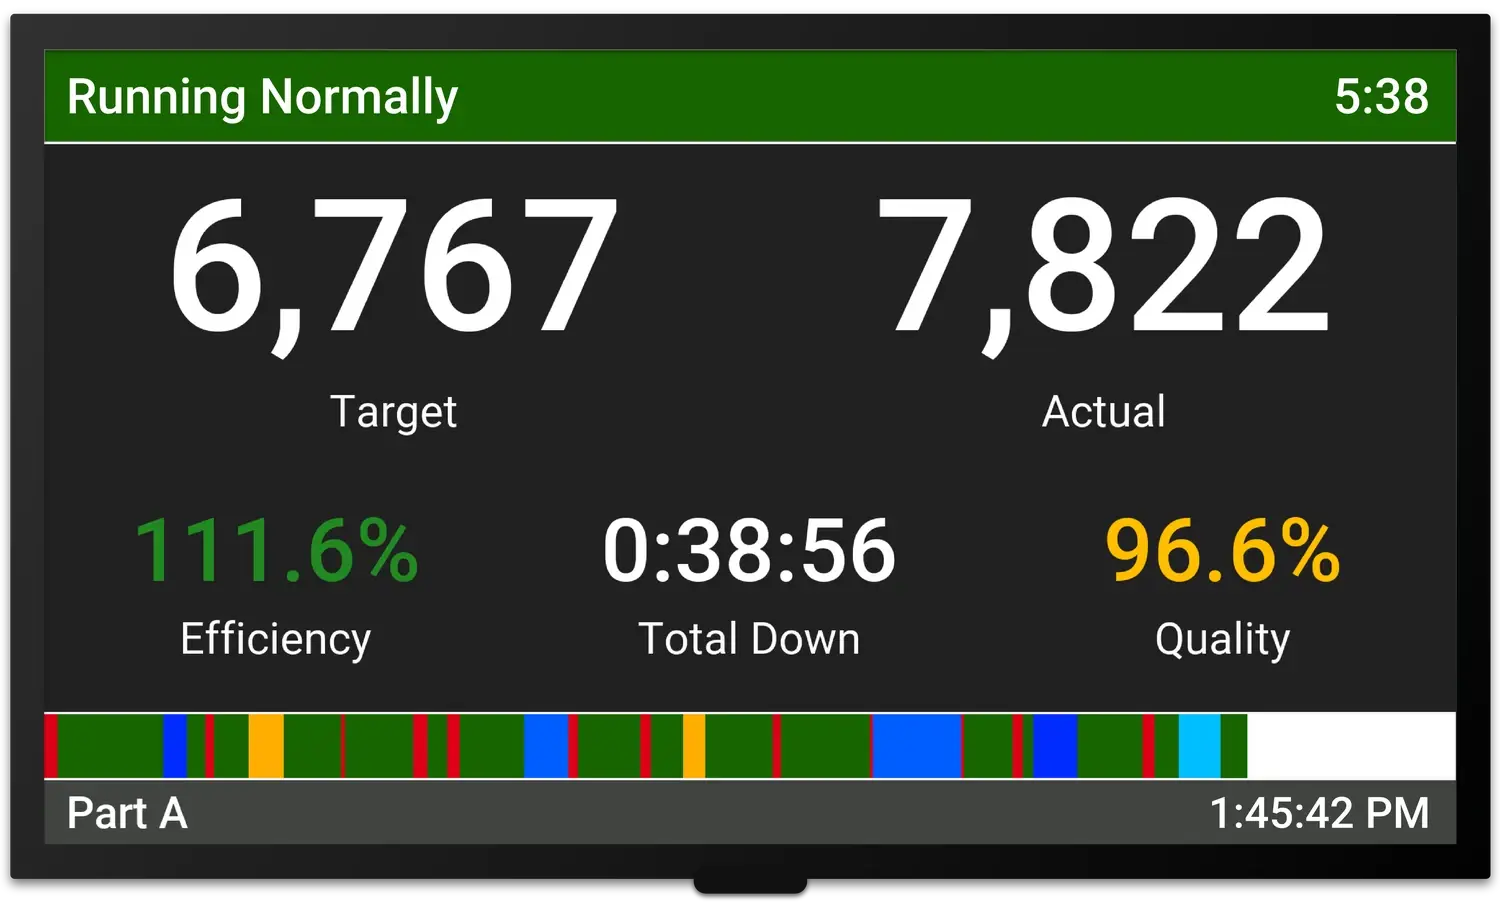
Per gli operatori, l’obiettivo è visualizzare chiaramente e in tempo reale lo stato del processo in officina. In precedenza, abbiamo mostrato immagini di un evento di fermo rappresentate su un tabellone in officina. È altrettanto importante fornire informazioni sul turno mentre il processo è in corso. Ad esempio:
- Mostrare i tempi di inattività del turno.
- Mostrare il conteggio positivo rispetto a un obiettivo per motivare gli operatori a vincere il turno.
- Mostrare una cronologia del turno in modo che i supervisori presenti in aula possano visualizzarne l'andamento.
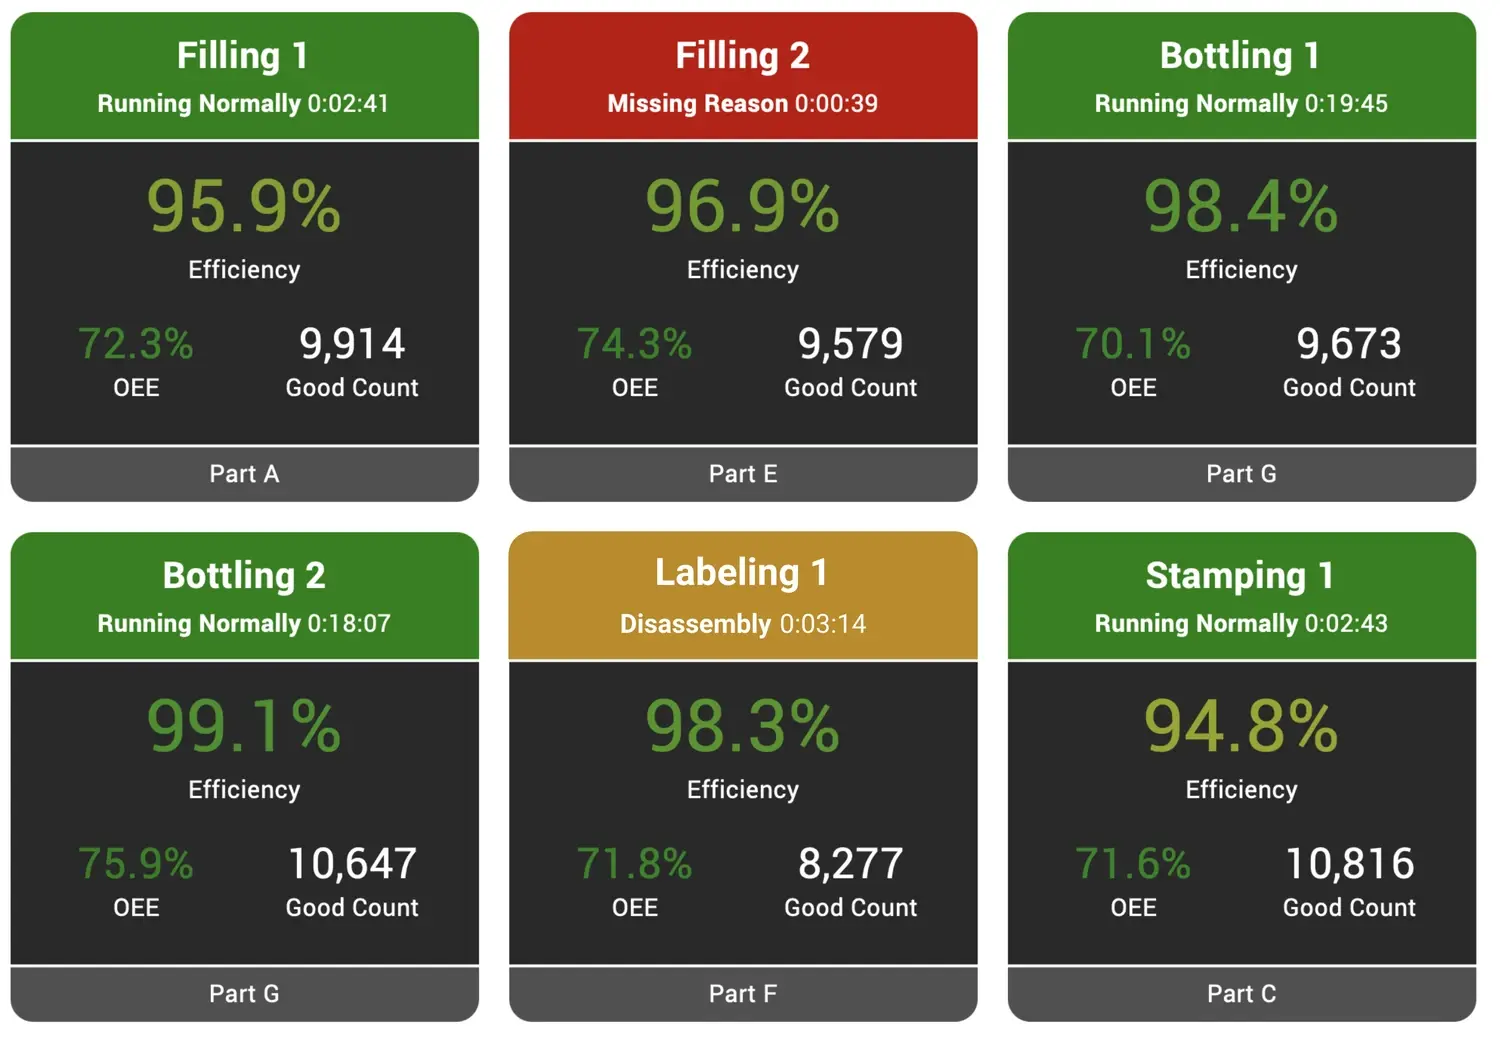
Per i supervisori e i responsabili, anche una visualizzazione “Andon digitale” generata dai dati in tempo reale può rappresentare uno strumento prezioso. Utilizzate i colori per attirare immediatamente l’attenzione dove necessario, ad esempio in caso di fermi macchina. In questo esempio, quattro linee funzionano normalmente, una è ferma e un’altra è in fase di cambio produzione. Se il fermo dura più di qualche minuto, il supervisore potrebbe voler verificare la situazione con il proprio team e aiutarlo a rimettere in funzione la linea. Un'estensione naturale consiste nel generare notifiche push nelle situazioni in cui si desidera garantire un coinvolgimento proattivo da parte del team di produzione. Questo passaggio dall'analisi a posteriori dei tempi di inattività alla loro osservazione in tempo reale è ciò che consente ai team di reagire immediatamente e apportare modifiche durante il turno.
Dal monitoraggio al miglioramento
Quando i tempi di inattività vengono monitorati con costanza e resi visibili, cambia il modo in cui i team interagiscono con la produzione. Gli operatori possono vedere l’impatto delle interruzioni man mano che si verificano. I supervisori possono concentrarsi sulle principali fonti di perdita. I manager possono allineare gli sforzi di miglioramento sulla base di un insieme condiviso di dati.
Nel tempo, ciò crea un approccio al miglioramento più coerente e misurabile, in cui le decisioni si basano su ciò che accade realmente in produzione, non su supposizioni.
Monitoraggio dei tempi di fermo e la piattaforma XL
- Se state annotando manualmente i tempi di fermo o stimando i fermi → passate al monitoraggio automatizzato sulla linea di produzione, in modo che gli eventi vengano registrati in modo coerente e in tempo reale.
- Se disponete già di dati sui tempi di inattività ma è difficile fidarsi o agire di conseguenza → concentratevi sulle verifiche dei dati e rendeteli visibili durante il turno, in modo che il vostro team possa reagire e migliorare non appena si verificano i tempi di inattività.
Con XL, entrambi i processi partono dallo stesso punto: l’acquisizione di dati accurati direttamente dalla macchina e la loro rendizione utilizzabile in tempo reale in tutta la vostra attività.