Suivi et rapports sur les temps d'arrêt des machines
Le suivi des temps d'arrêt est l'un des moyens les plus directs d'améliorer la productivité industrielle. Pour la plupart des processus, les temps d'arrêt constituent la principale source de perte de temps de production. Il s'agit également de l'une des pertes les plus faciles à mesurer – et à réduire – lorsqu'elle fait l'objet d'un suivi précis.
Cela dit, il ne suffit pas de collecter des données sur les temps d’arrêt. Pour être utiles, ces données doivent être visibles, compréhensibles et déboucher sur des actions concrètes.
Vorne XL est conçu précisément pour cela. Il se connecte directement à vos machines et convertit les signaux en temps réel en indicateurs de production précis, notamment les temps d’arrêt, les temps de fonctionnement, le Taux de Rendement Global (TRG) et bien plus encore. En automatisant la collecte des données et en les présentant en temps réel, XL permet d’aller au-delà du simple suivi des temps d’arrêt pour parvenir à les réduire concrètement.

Fonctionnement du suivi des temps d'arrêt avec XL
Avec Vorne XL, le suivi des temps d'arrêt s'effectue directement au niveau de la machine ; les événements sont ainsi enregistrés au fur et à mesure qu'ils se produisent, plutôt que d'être consignés a posteriori.
- Les temps d'arrêt sont détectés directement par la machine : lorsqu'une ligne s'arrête, XL détecte immédiatement l'événement grâce aux signaux des capteurs et commence à en mesurer la durée. Cela permet d'éliminer une grande partie des lacunes liées au suivi manuel, en particulier pour les arrêts de courte durée qui passent facilement inaperçus.
- Chaque événement est mesuré avec précision : au fur et à mesure que le processus se déroule, les temps d’arrêt sont enregistrés automatiquement et mesurés de manière cohérente. Cela vous offre une base de référence bien plus fiable, ce qui est essentiel lorsque vous commencez à mettre en place des améliorations et que vous souhaitez évaluer si celles-ci sont réellement efficaces.
- Les opérateurs attribuent les causes au bon moment : les opérateurs peuvent alors attribuer les causes des temps d’arrêt une fois que la ligne est de nouveau en marche. Cela peut se faire à l’aide de l’écran tactile intégré (XL Touch), d’un lecteur de codes-barres ou d’une autre interface. Dans la pratique, cela permet généralement un suivi plus précis des causes, car les opérateurs n’ont pas à saisir les informations tout en gérant l’arrêt lui-même.
- Les informations sont immédiatement visibles : les informations sont disponibles sans délai. Les temps d’arrêt s’affichent en temps réel sur les tableaux d’affichage de l’usine et dans les tableaux de bord, ce qui permet aux opérateurs et aux superviseurs de voir ce qui se passe pendant le poste de travail – et pas seulement une fois celui-ci terminé.
- Les rapports sont générés automatiquement : à partir de là, ces mêmes données alimentent directement les rapports. XL génère automatiquement des visualisations telles que des diagrammes de Pareto, des chronologies et les principales pertes, ce qui permet d’identifier plus facilement l’origine des temps d’arrêt et de déterminer les priorités pour la suite.
Comme les temps d’arrêt sont enregistrés directement depuis la machine et traités de manière cohérente, les données sont généralement plus fiables que celles issues de registres manuels.
Qu'est-ce que le suivi des temps d'arrêt ?
Le suivi des temps d'arrêt consiste à collecter et à analyser les données machine relatives aux arrêts imprévus sur votre chaîne de production. Il s'agit d'une étape fondamentale pour réduire les temps d'arrêt ; vous ne pouvez en effet évaluer l'efficacité de vos mesures d'amélioration qu'une fois que vous disposez d'une base de référence précise à des fins de comparaison.
Nous avons inclus des illustrations et des explications pour de nombreux exemples de rapports sur les temps d’arrêt tout au long de cet article. En effet, si le suivi des temps d’arrêt des machines commence par la collecte de données, il va bien au-delà et implique également la présentation de ces données de manière facilement compréhensible.
Il est essentiel de suivre les temps d’arrêt des machines à l’aide d’un système automatisé afin d’éliminer les erreurs humaines et de permettre une analyse exploitable grâce à des rapports ciblés. Heureusement, le suivi des temps d’arrêt est très facile à automatiser. Il vous suffit d’un capteur capable de surveiller les cycles au niveau du goulot d’étranglement de votre processus. Il est important de mesurer les temps d’arrêt au niveau de ce goulot d’étranglement. En effet, le goulot d’étranglement est le point d’appui de l’ensemble du processus, ce qui signifie que ce n’est qu’en améliorant ce goulot d’étranglement que vous améliorerez le processus dans son ensemble.
Types d'arrêts de production
On distingue deux types de temps de production souvent appelés « temps d'arrêt » : les temps d'arrêt imprévus et les temps d'arrêt planifiés.
- Qu'ont-ils en commun ? Il s'agit dans les deux cas de pertes de disponibilité dans le cadre de l'OEE, ce qui signifie essentiellement que vous souhaitez reprendre le fonctionnement dès que possible.
- En quoi ces deux situations diffèrent-elles fondamentalement ? Un arrêt imprévu n'est pas planifié. Un arrêt planifié, lui, l'est.
Nous pouvons et devons faire la distinction entre les temps d’arrêt imprévus et les temps d’arrêt planifiés, car leurs causes profondes sont différentes et ils nécessitent chacun des mesures différentes de la part de votre équipe pour en atténuer les effets. C’est pourquoi ils sont également distingués dans les « Six grandes pertes ».
Arrêts imprévus
Un arrêt imprévu correspond à tout arrêt inattendu de votre ligne de production pendant une durée appréciable (plus longue qu’un « petit arrêt », comme nous le verrons plus loin). Parmi les exemples d’arrêts imprévus, on peut citer les arrêts de ligne dus à un bourrage du convoyeur, une panne d’équipement, une surchauffe, des problèmes électriques, des problèmes liés aux matériaux ou tout autre incident imprévu.
Vos opérateurs doivent attribuer à chaque arrêt une raison correspondante, afin de pouvoir facilement identifier les problèmes à l’origine du plus grand nombre d’arrêts.
Temps d’arrêt planifié
Les temps d’arrêt planifiés, en revanche, correspondent à une pause intentionnelle (c’est-à-dire programmée) pendant le temps de production prévu. Les périodes en dehors du temps de production prévu, telles que les pauses pendant lesquelles le processus n’est pas censé fonctionner, ne sont pas incluses dans les temps d’arrêt planifiés.
Parmi les exemples de temps d’arrêt planifiés, on peut citer les changements de série, la mise en place, la maintenance planifiée ou tout autre arrêt prévu pendant la période de production programmée. Un certain temps d’arrêt planifié est généralement nécessaire. Vous ne pourrez peut-être pas éliminer la nécessité de certains de ces événements, mais vous pouvez presque certainement réduire la durée qu’ ils prennent.
Lorsqu’un arrêt planifié dure plus longtemps que la durée cible ou prévue, vous pouvez envisager de le classer en temps d’arrêt non planifié afin de signaler ce dépassement.
Collecte des données relatives aux temps d'arrêt
Si le suivi manuel peut s'avérer relativement efficace pour certains indicateurs clés de performance (KPI) liés à la production (par exemple, le nombre de rejets), nous recommandons vivement la collecte automatisée des données lorsqu'il s'agit de suivre les temps d'arrêt. Cette recommandation s'appuie sur une expérience concrète acquise auprès de plusieurs centaines d'entreprises issues de dizaines de secteurs d'activité. Les temps d’arrêt enregistrés manuellement sont souvent très imprécis, et les entreprises qui passent au suivi automatisé sont souvent stupéfaites de découvrir la durée réelle de leurs temps d’arrêt.
Le suivi manuel s’effectue souvent à l’aide de fiches de suivi, qui comportent de nombreuses sources d’inexactitude, telles que l’oubli des temps d’arrêt de courte durée et la sous-estimation de la durée des temps d’arrêt plus longs. Il est pratiquement impossible d’éliminer les formes subtiles de biais humain du suivi manuel.
La collecte automatique des données présente l’avantage supplémentaire de permettre aux opérateurs d’enregistrer facilement les causes des temps d’arrêt (via une IHM ou un lecteur de codes-barres). Les causes peuvent être automatiquement associées aux événements de temps d’arrêt détectés par votre logiciel de suivi. Cela permet aux opérateurs de reporter la saisie de la cause de l’événement jusqu’à ce que le processus soit à nouveau opérationnel.
Lorsque vous définissez un ensemble de motifs d’arrêt, gardez à l’esprit l’utilisation que vous comptez faire des données d’arrêt que vous collectez. L’objectif de cette collecte d’informations est d’identifier et d’atténuer les sources de vos arrêts. C’est pourquoi nous vous recommandons également vivement d’optimiser vos codes de motifs d’arrêt en ne conservant qu’un ensemble restreint de motifs réellement exploitables (pas plus de 25 motifs). Vos opérateurs seront bien plus enclins à saisir le motif correct lorsqu’ils disposeront d’un nombre raisonnable d’options parmi lesquelles choisir.
Pourquoi est-il important de suivre les temps d'arrêt ?
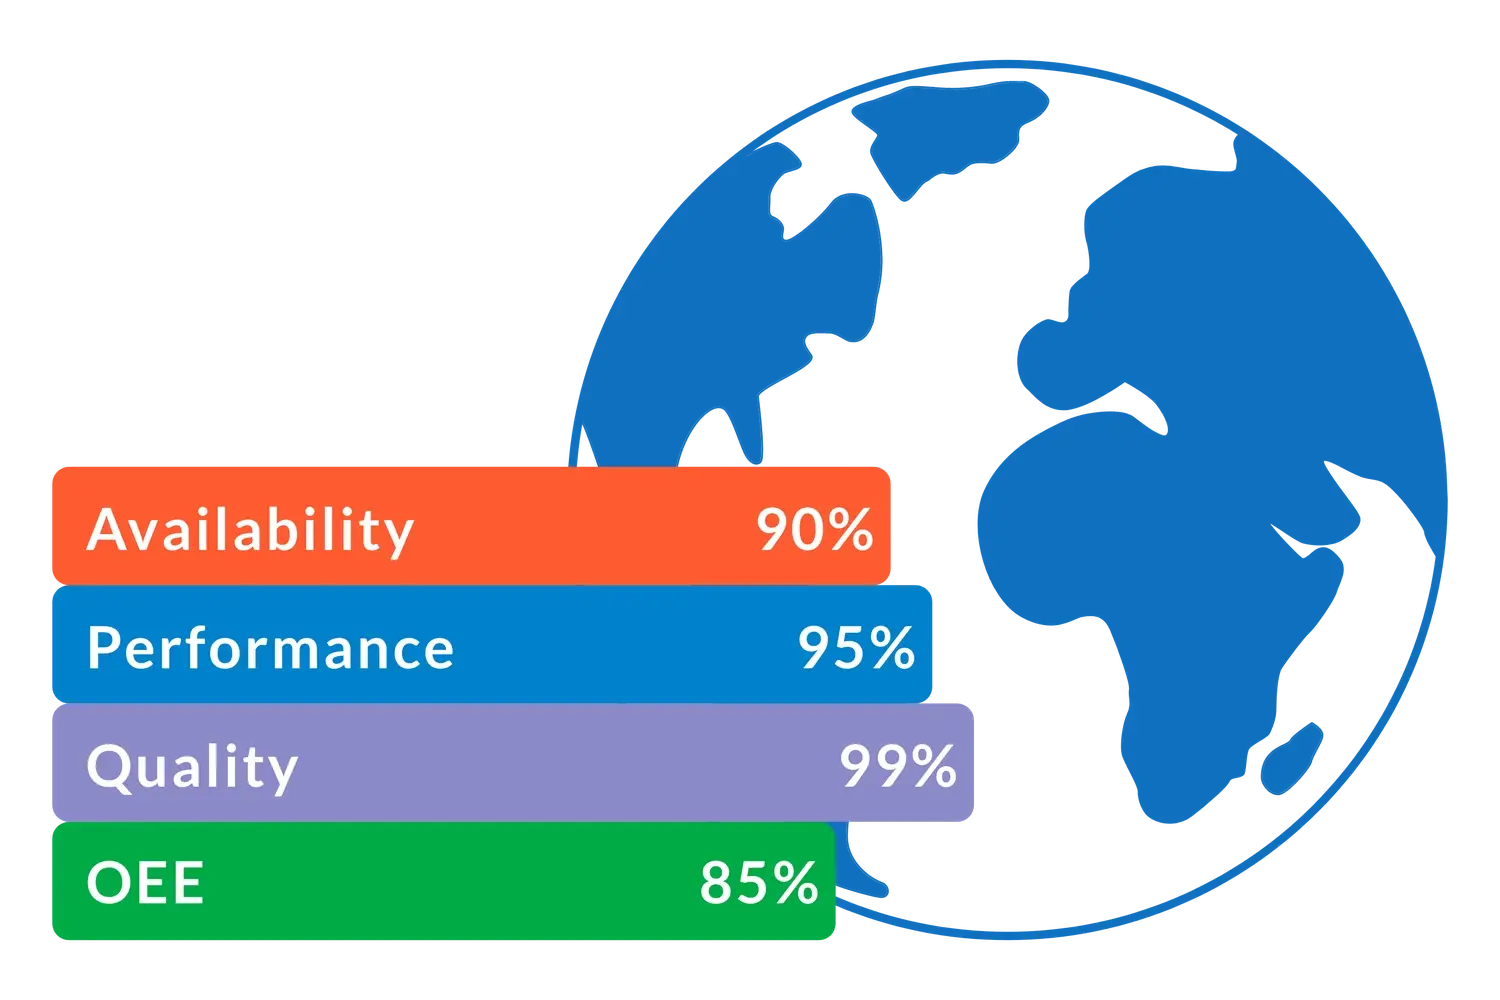
Le suivi des temps d'arrêt est important car ceux-ci constituent, de loin, la principale source de perte de temps de production pour la plupart des entreprises. Cela se reflète dans les chiffres généralement reconnus de l'efficacité globale des équipements (OEE), qui montrent que les pertes liées à la disponibilité sont deux fois plus importantes que celles liées à la performance et dix fois plus importantes que celles liées à la qualité. En résumé, réduire les temps d'arrêt est souvent le moyen le plus rapide d'améliorer votre score OEE.
Pour réduire efficacement les temps d'arrêt, vous devez les quantifier et les classer avec précision. Sinon, vous ne saurez pas où concentrer vos efforts ni si votre temps et vos ressources ont permis d'obtenir des améliorations significatives. En suivant les temps d'arrêt, vous serez bien mieux à même de prendre des mesures pour les réduire, par exemple en identifiant les principales sources et en les traitant une par une. Nous vous recommandons de commencer par la perte la plus importante pour laquelle votre équipe dispose d’idées concrètes et prometteuses d’amélioration.
Le coût réel des temps d’arrêt
Mesurer le coût réel des temps d’arrêt est une entreprise complexe, même si un suivi précis vous permet de vous en approcher bien davantage que vous ne le pourriez autrement. Quelle est la principale donnée manquante ? Le coût d’opportunité.
Lorsque la chaîne de production est à l’arrêt, vous perdez clairement du temps de production prévu, ce qui représente un coût que vous pouvez quantifier. Cependant, il existe également des coûts moins tangibles, tels que la possibilité d’utiliser ce temps de production perdu à d’autres fins, par exemple pour produire davantage ou pour mettre en œuvre des changements qui vous permettront de produire encore plus à l’avenir. De plus, les temps d’arrêt sont source de stress. Le réduire est bénéfique pour le moral de votre équipe d’usine.
Lorsque vous évaluez les coûts réels des temps d’arrêt dans votre processus, gardez à l’esprit qu’ils sont probablement sous-estimés en raison de ces facteurs moins tangibles. Tirez parti de cette connaissance pour motiver votre équipe à mieux suivre et réduire les temps d’arrêt.
Réduire les temps d’arrêt et améliorer le temps de fonctionnement
Un autre indicateur fréquemment utilisé dans le secteur manufacturier est le temps de fonctionnement. Le temps de fonctionnement correspond simplement à la partie du temps de production prévu pendant laquelle votre processus est en marche. Comme il exclut les temps non programmés (par exemple, les pauses et les déjeuners), le temps de fonctionnement correspond à ce qui reste du temps de production prévu une fois les temps d’arrêt planifiés et imprévus retirés. Par exemple, une équipe de huit heures comprenant une heure de temps non productif pour les pauses et les déjeuners laisserait sept heures de disponibilité théorique. Cependant, ces sept heures seront réduites par les temps d’arrêt planifiés et non planifiés.
On peut également considérer que l’augmentation de la durée pendant laquelle votre processus est en marche permet d’améliorer le temps de fonctionnement. Il est toutefois important de noter que le temps de fonctionnement n’est pas synonyme de temps pleinement productif, car il inclut encore certaines pertes telles que les cycles lents, les petits arrêts et les pertes de qualité.
Nous vous recommandons de vous concentrer sur les temps d’arrêt, car il est relativement facile et tout à fait naturel de collecter des données sur ces derniers pendant le poste de travail et de prendre des mesures pour remédier aux causes sous-jacentes. De plus, les temps d’arrêt sont pleinement intégrés à d’autres indicateurs clés de productivité tels que le Taux de Rendement Global (TRG) et les « Six Grandes Pertes ». Enfin, la mise en œuvre de méthodes visant à réduire les temps d’arrêt se traduira naturellement par une augmentation du temps de fonctionnement de votre ligne.
Lorsque les temps d’arrêt sont visibles en temps réel, il devient beaucoup plus facile de réagir et d’apporter des améliorations. XL fait office de source de données unique sur la ligne de production, offrant une base cohérente pour le suivi des temps d’arrêt, la surveillance de la production et le reporting. Cela permet de disposer d’un ensemble unique de données précises pouvant être utilisées sur l’ensemble des lignes, des zones et des sites, facilitant non seulement le suivi des temps d’arrêt, mais aussi une surveillance plus large de la production et une amélioration continue.
Les temps d'arrêt dans le cadre de la surveillance de la production
Le suivi des temps d'arrêt est souvent l'un des premiers aspects sur lesquels les équipes se concentrent lorsqu'elles commencent à collecter des données sur leurs machines. Il s'agit d'un indicateur relativement simple à mesurer, qui met généralement en évidence une part importante du temps de production perdu.
Une fois que ces données sont collectées de manière régulière, il devient possible d’aller au-delà du simple arrêt de la ligne et de commencer à comprendre son fonctionnement tout au long du poste, notamment en termes de rendement, de temps de cycle et d’efficacité globale des équipements.
En ce sens, les données relatives aux temps d’arrêt ne constituent pas vraiment un élément isolé. Elles s’inscrivent dans un ensemble plus large d’indicateurs de production, tous dérivés des mêmes signaux sous-jacents.
Avec XL, ces données sont collectées une seule fois au niveau du goulot d’étranglement de chaque ligne, puis utilisées dans différentes vues. Il est ainsi plus facile de passer de l’analyse d’indicateurs individuels à la compréhension des performances globales du processus.
Rapports et analyses sur les temps d'arrêt
Des données sans action, c'est du gaspillage. Une fois que vous collectez des données précises sur les temps d'arrêt, vous avez besoin d'un moyen simple et efficace de les analyser, d'en tirer des enseignements et de les utiliser pour améliorer vos opérations. La création de rapports sur les temps d'arrêt est une fonctionnalité presque toujours incluse dans les logiciels de suivi des temps d'arrêt. Découvrons ensemble quelques méthodes intéressantes pour visualiser les temps d'arrêt des équipements.
Événements et causes de temps d'arrêt
Une façon de distinguer les événements d’arrêt des petits arrêts consiste à définir les événements d’arrêt comme étant suffisamment longs pour qu’il soit important que vos opérateurs leur attribuent des causes. Les petits arrêts sont généralement considérés comme des cycles anormaux – et constituent donc une perte de performance OEE (plutôt qu’une perte de disponibilité OEE). Cette distinction découle directement des « Six grandes pertes », qui divisent la performance OEE en deux catégories : les cycles lents et les petits arrêts.
Lorsque les opérateurs fournissent des causes précises pour chaque événement d’arrêt dans le cadre d’un logiciel de suivi des temps d’arrêt, il est beaucoup plus facile d’analyser efficacement vos données. Nous vous recommandons de définir un ensemble de motifs permettant aux opérateurs de décrire avec précision ce qui s’est passé (les symptômes) – et non nécessairement pourquoi cela s’est produit (la cause première). Paradoxalement, cette approche peut vous fournir une base de données plus exploitable, car elle élimine les hypothèses et se concentre sur les faits observés.
Examinons quatre types de rapports particulièrement pertinents et exploitables pour tirer parti de vos données de suivi des temps d’arrêt des machines.
Diagrammes de Pareto
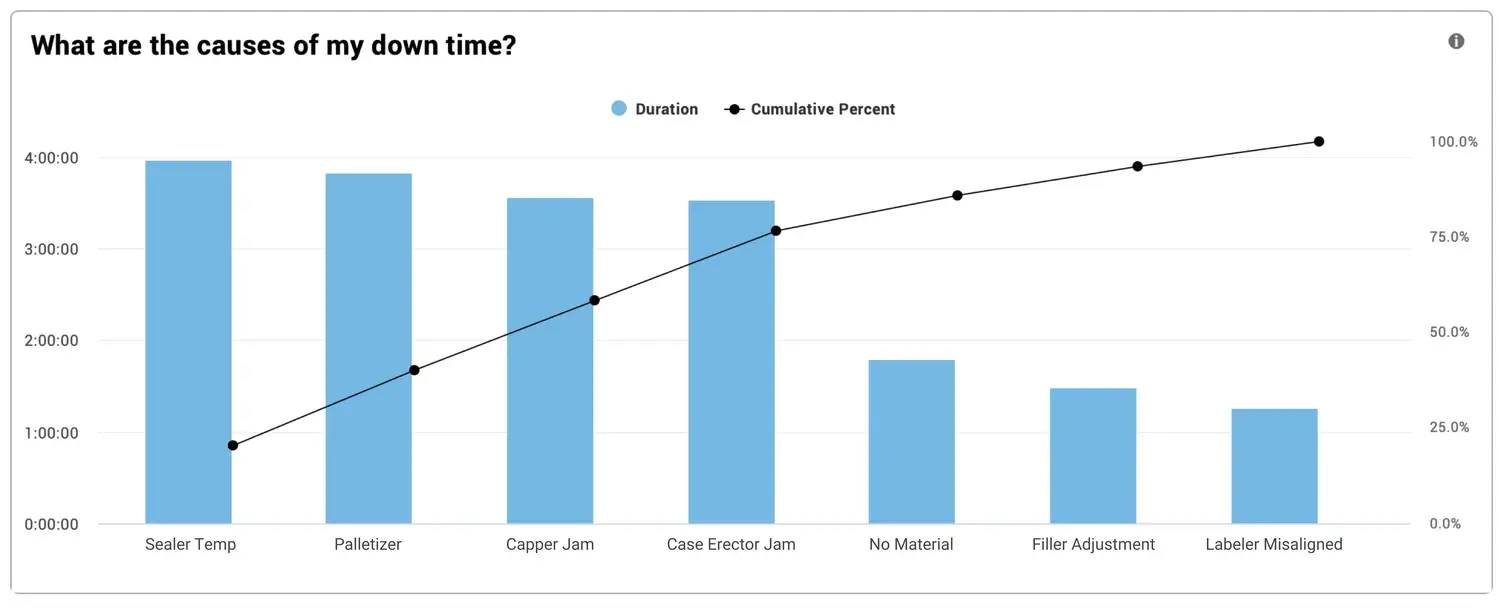
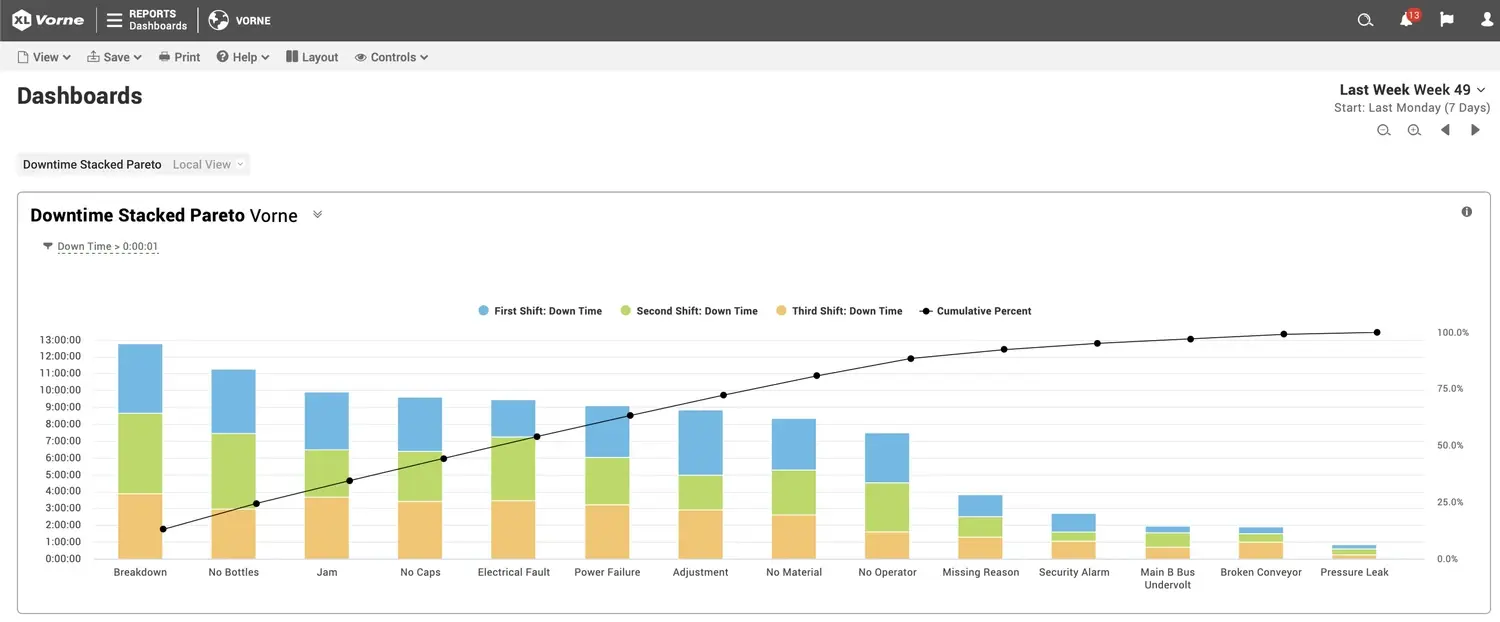
Les diagrammes de Pareto des temps d’arrêt constituent une méthode classique de visualisation des temps d’arrêt – et l’un des graphiques les plus demandés. Les diagrammes de Pareto classent les valeurs des indicateurs de la plus grande à la plus petite (les colonnes) et montrent comment chaque catégorie contribue à l’ensemble (la ligne).
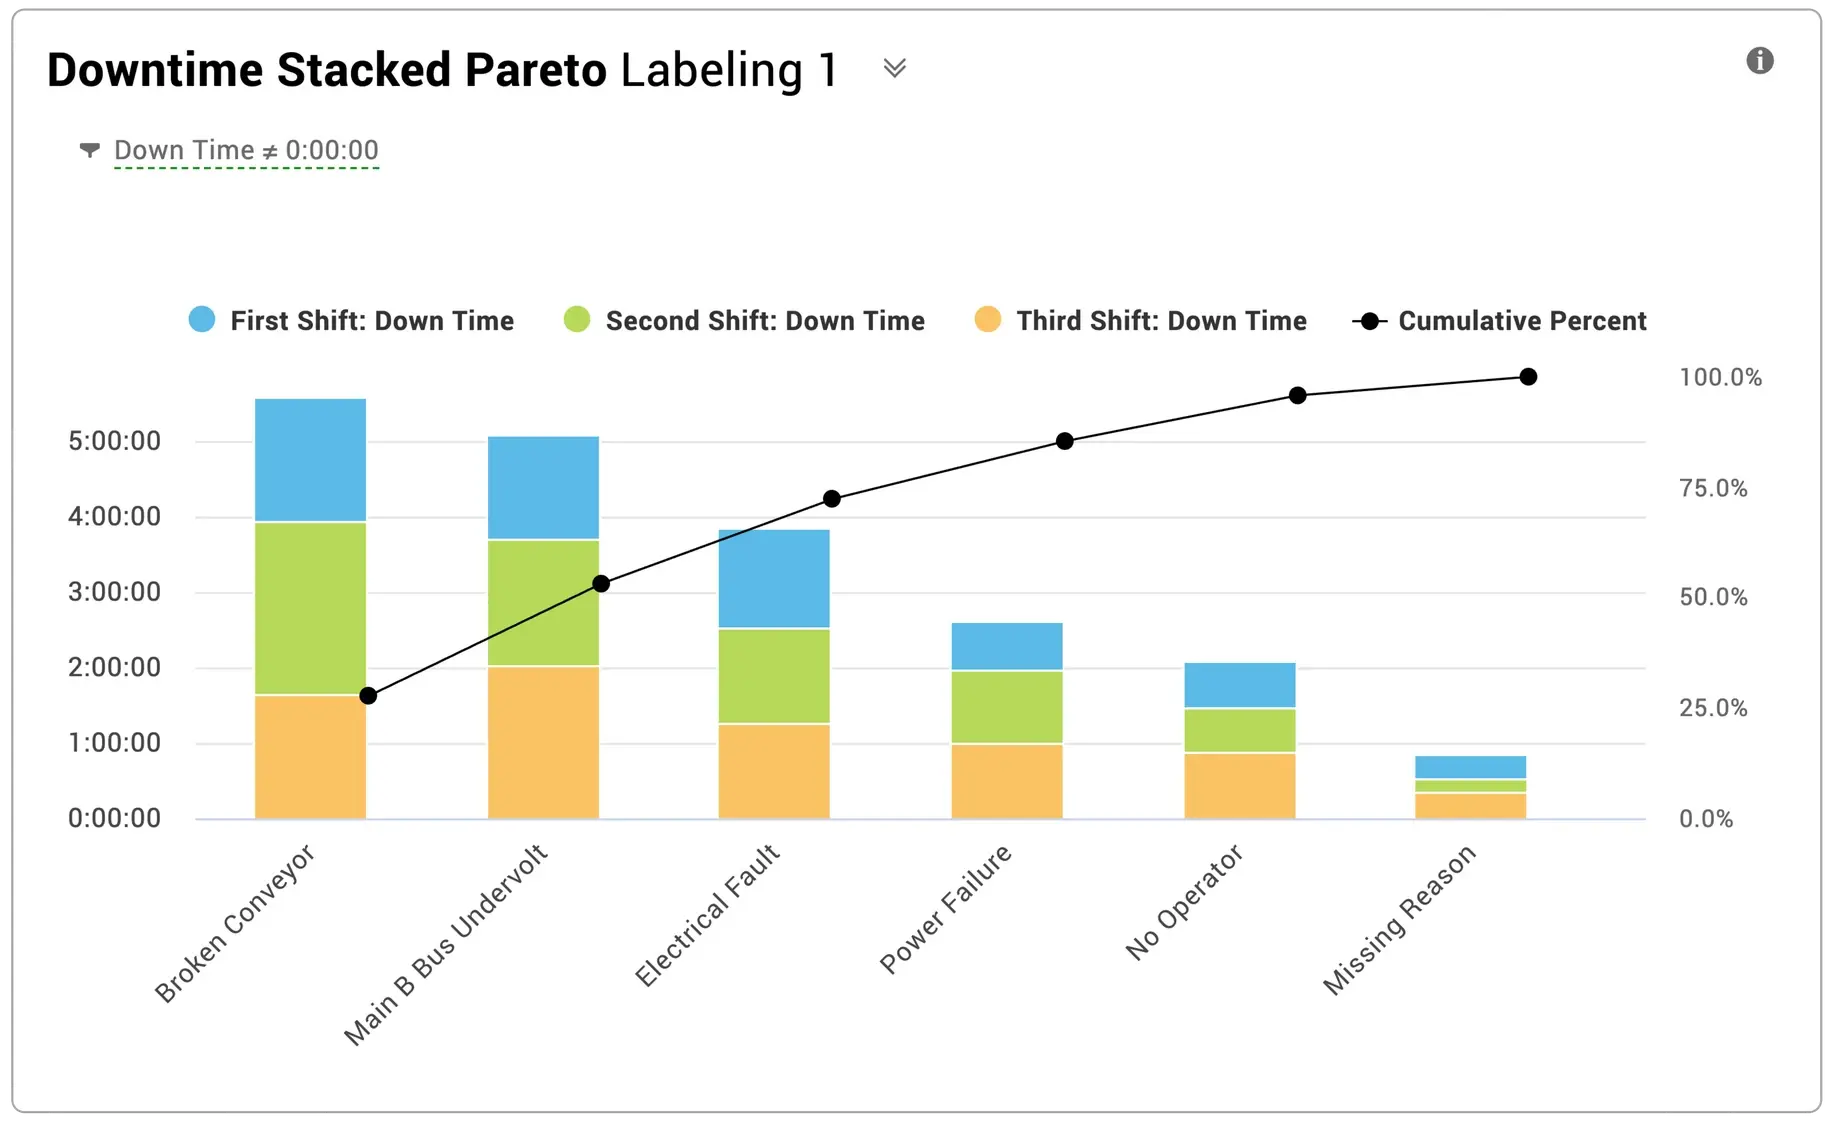
Un diagramme de Pareto des temps d’arrêt classe les temps d’arrêt cumulés par cause au cours d’une période sélectionnée et montre dans quelle mesure chaque cause contribue au temps d’arrêt total. Cela crée un visuel percutant et donne une image très claire de vos temps d’arrêt. Les diagrammes de Pareto peuvent également être utilisés pour montrer l’impact de différentes dimensions de données sur les temps d’arrêt, comme dans cet exemple de diagramme de Pareto des temps d’arrêt empilé par équipe.
Total Production Timeline™
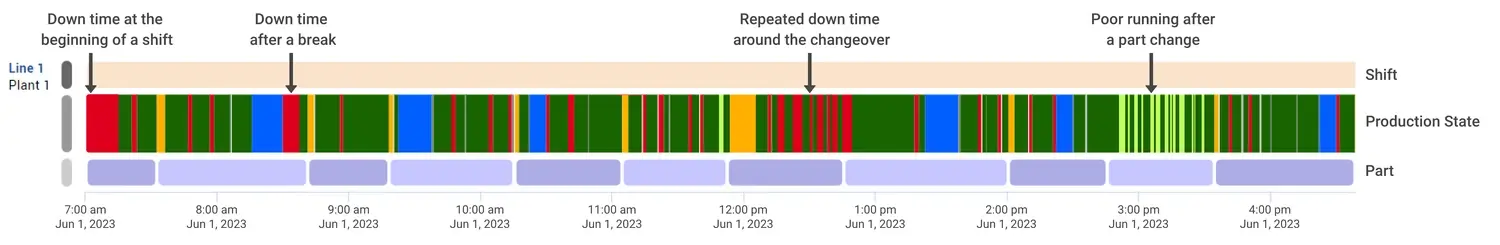
Le Total Production Timeline™ (TPT) est particulièrement efficace pour diagnostiquer les problèmes sous-jacents liés aux temps d'arrêt. Cette visualisation des données montre comment différents types d'événements ont un impact sur les temps d'arrêt. Le TPT illustre l'état de votre processus au fil du temps à l'aide de couleurs. En affichant également d'autres dimensions corrélées au temps, telles que les changements de pièces et les changements d'équipe, vous pouvez observer comment différents événements affectent la production.
Le TPT permet d’identifier facilement les tendances dans vos données. Il est particulièrement adapté aux périodes courtes, telles qu’une équipe ou un cycle de production d’une pièce, afin que vous puissiez clairement identifier des tendances, telles que :
- Pauses – Les périodes d'inactivité (en rouge) avant ou après les pauses (en bleu) peuvent indiquer des pauses prolongées plutôt qu'une véritable inactivité.
- Équipes – Les périodes d’inactivité au début ou à la fin d’une équipe peuvent indiquer un démarrage difficile ou tardif, ou une fin anticipée de l’équipe.
- Changements de série – Les schémas d’inactivité immédiatement après un changement de série (orange) indiquent souvent un problème lié à ce changement.
- Séries de pièces – Les schémas de mauvais fonctionnement (vert clair) après le démarrage de nouvelles séries de pièces indiquent généralement des possibilités d’amélioration des démarrages.
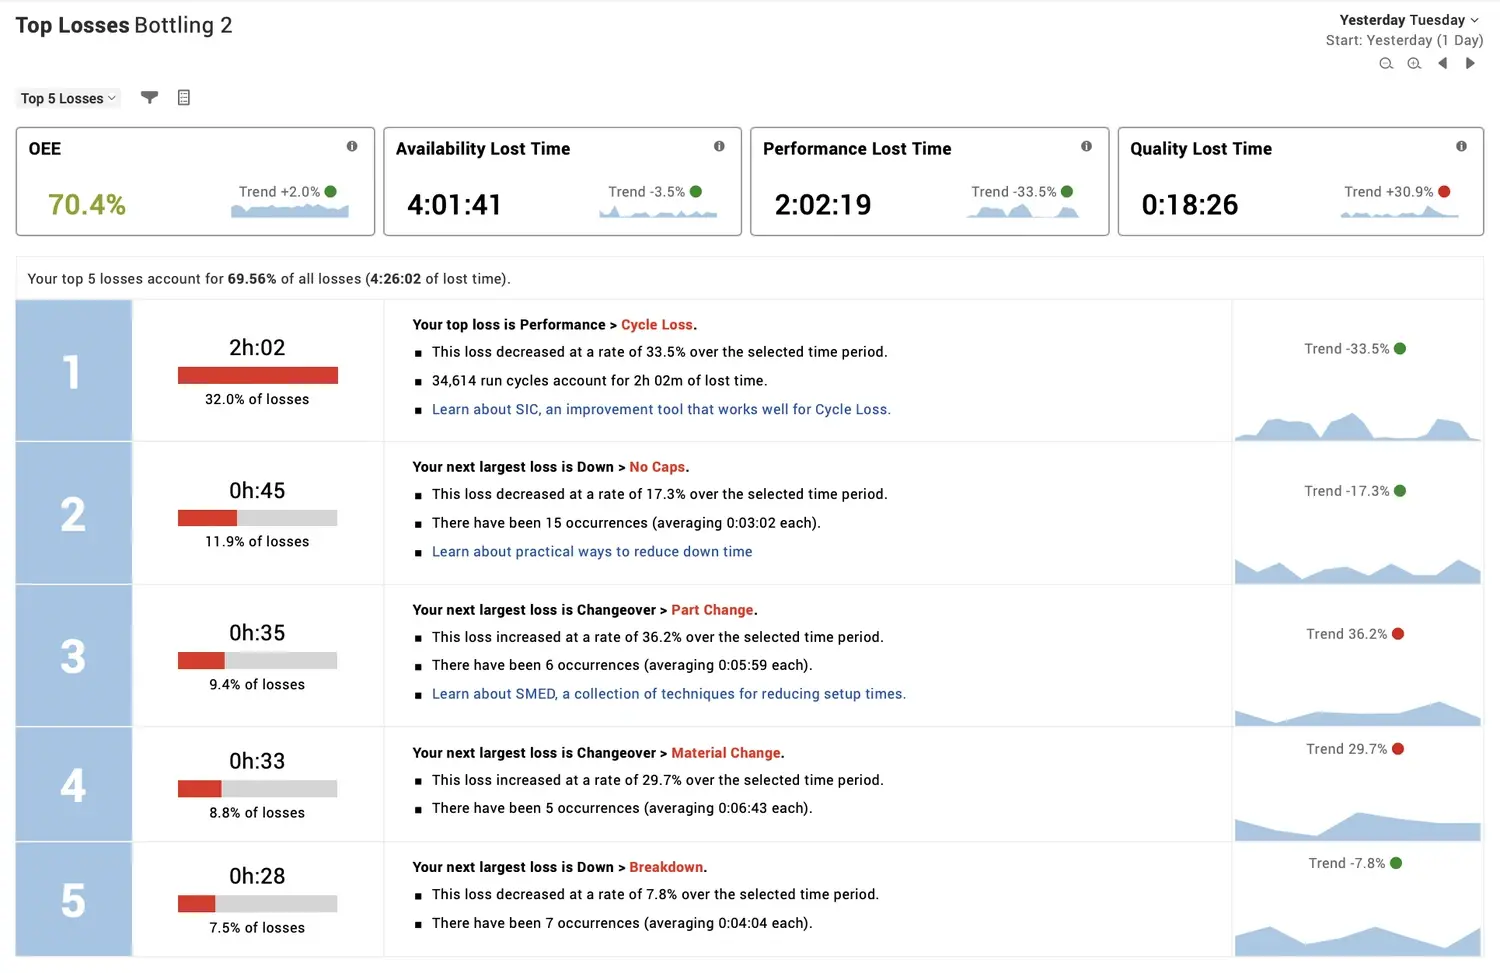
Rapport sur les temps d'arrêt et les principales pertes
Dans XL, le rapport « Principales pertes » classe toutes les pertes de production de la plus importante à la plus faible, en replaçant les temps d’arrêt dans le contexte des « six grandes pertes » (arrêts imprévus, arrêts planifiés, cycles lents, petits arrêts, rebuts au démarrage et rebuts de production) et en mettant en évidence où le temps est réellement perdu. Chaque perte est représentée de la même manière dans le rapport « Principales pertes » : sous forme de temps perdu. Cela permet de classer avec précision chaque perte en fonction de son impact sur le TRG.
Le rapport « Principales pertes » est très efficace, car l’un des moyens les plus rapides d’améliorer la productivité de la production consiste à se concentrer sans relâche sur vos principales sources de perte. En particulier celles pour lesquelles vous disposez d’idées concrètes sur la manière d’atténuer la perte. En d’autres termes, concentrez votre attention sur le plus petit ensemble d’actions d’amélioration qui produira les meilleurs résultats.
Bien que les pertes liées aux temps d’arrêt soient généralement plus importantes que celles liées aux baisses de performance, les cycles lents et les petits arrêts constituent souvent des sources de temps perdu plus importantes que les causes individuelles de temps d’arrêt (c’est-à-dire les raisons). Il est donc très utile de visualiser l’ensemble des pertes dans le cadre d’un seul rapport « Principales pertes ».
Les principales pertes peuvent être rapidement traitées à l’aide de la méthode « suivre, identifier, corriger ». Suivez avec précision les pertes de production. Identifiez la perte la plus importante sur laquelle vous pouvez agir. Corrigez-la. Répétez l’opération.
Tableaux de bord des temps d'arrêt
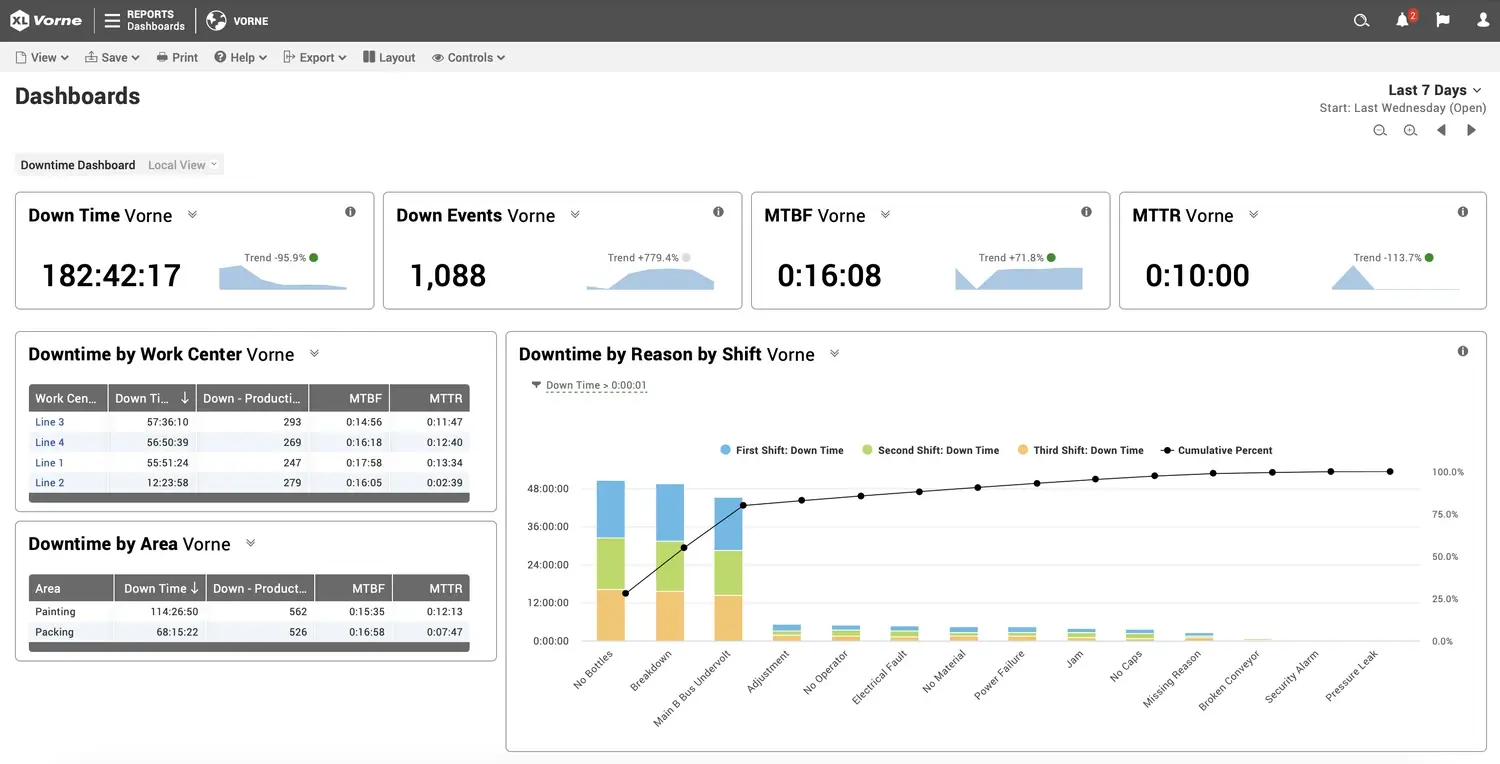
Les tableaux de bord des temps d'arrêt combinent différentes visualisations pour offrir une vue d'ensemble plus complète. Ils vous permettent de créer un nombre illimité de perspectives à partir des données collectées par le logiciel de suivi des temps d'arrêt. Par exemple :
- Les opérateurs peuvent exploiter les données en temps réel pour optimiser le déroulement de leur service. Cette visualisation est souvent affichée sur un tableau de bord installé dans l'atelier.
- Les superviseurs peuvent consulter l'historique des données à court terme et comparer les postes de travail au sein de leur service afin d'élaborer des plans d'amélioration hebdomadaires et mensuels.
- Les responsables peuvent consulter les données sur une période plus longue, analyser les tendances et effectuer des comparaisons à l'échelle de l'ensemble de l'entreprise afin d'élaborer des stratégies de plus grande envergure.
Les tableaux de bord consacrés aux temps d'arrêt offrent différentes perspectives à partir d'une même base de données sous-jacente, garantissant ainsi la cohérence à tous les niveaux de votre organisation. Cela se traduira par une prise de décision améliorée et des actions d'amélioration mieux coordonnées, en particulier lorsqu'ils sont utilisés dans le cadre d'un programme d'amélioration structuré.
Logiciel de suivi des temps d'arrêt en temps réel
Un autre aspect du suivi des temps d’arrêt consiste à exploiter les données et à agir en temps réel. Cela revêt une importance capitale, car cela permet de passer d’une analyse réactive à une action proactive, réduisant ainsi les temps d’arrêt en temps réel.
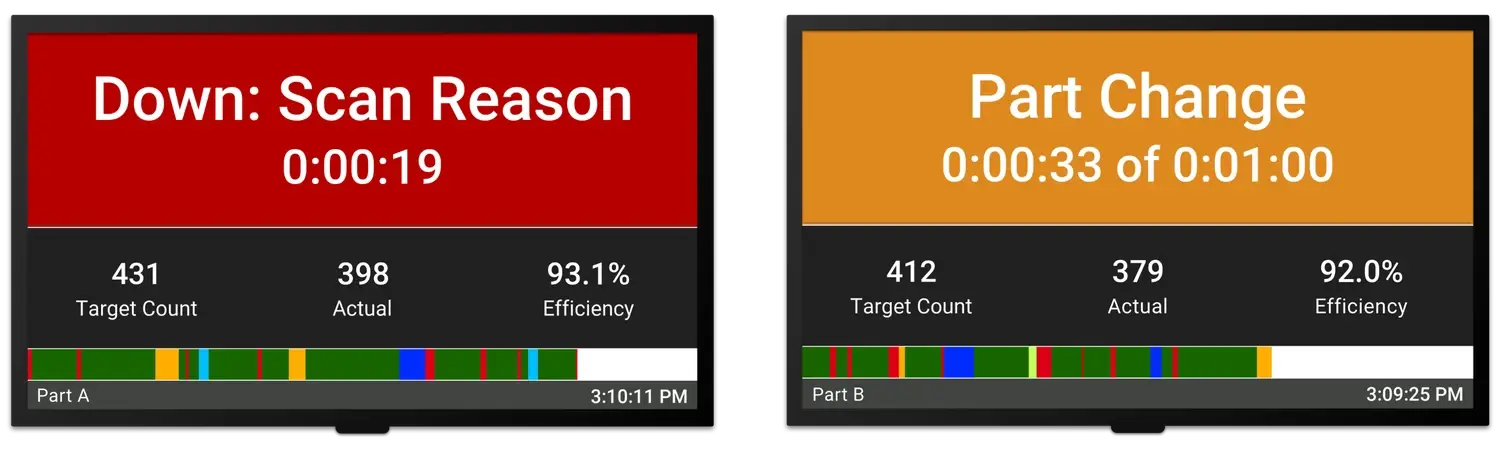
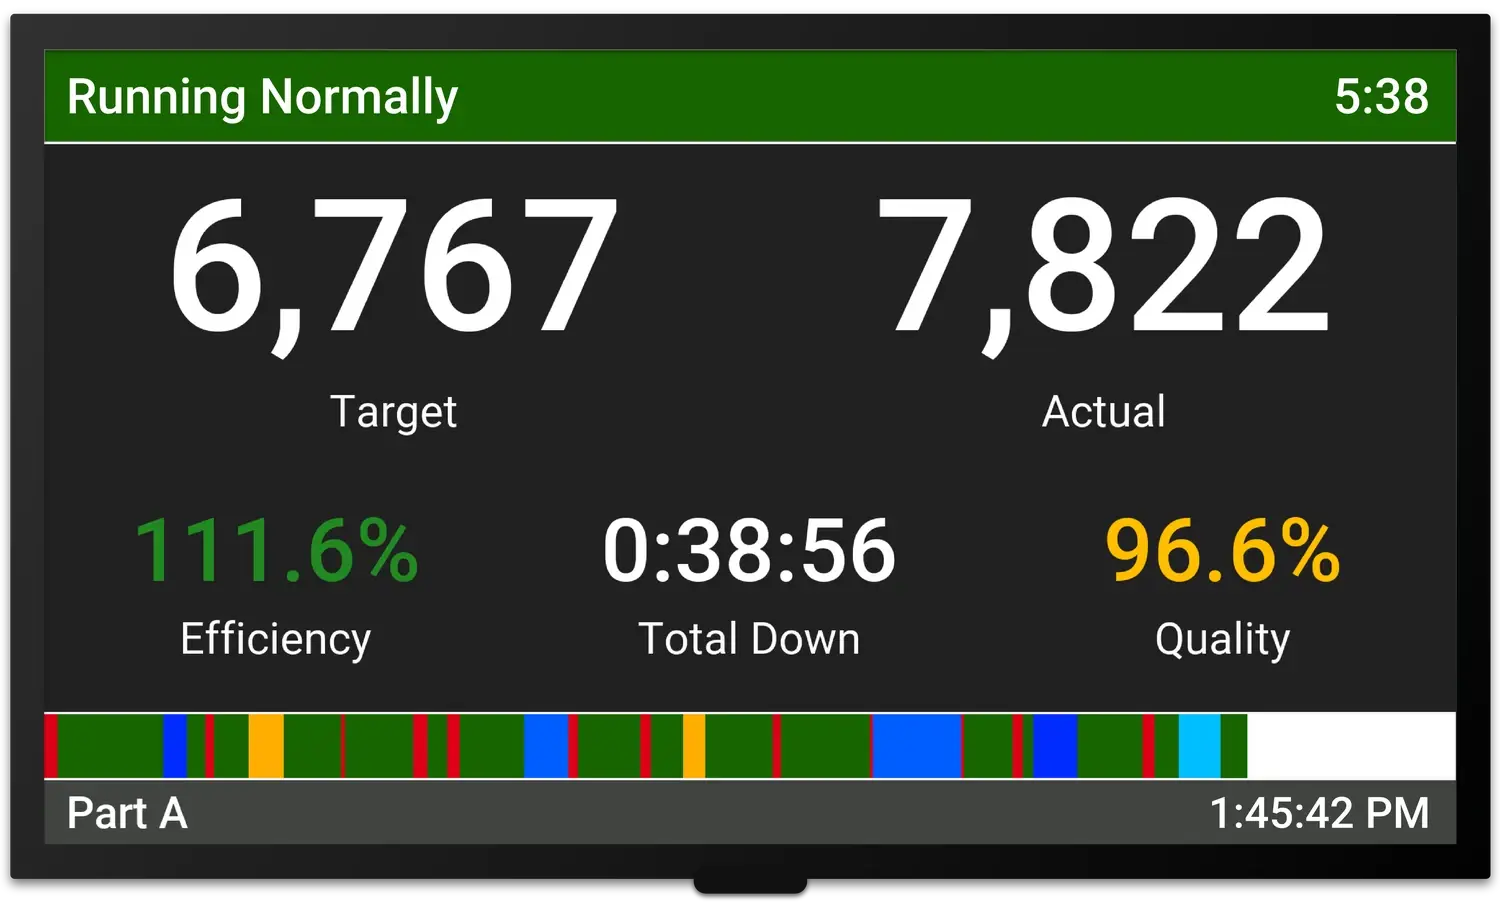
Pour les opérateurs, l’objectif est d’afficher clairement et en temps réel l’état du processus dans l’atelier. Nous avons précédemment montré des images d’un incident de panne tel qu’il est représenté sur un tableau de bord de l’atelier. Il est tout aussi important de fournir des informations sur le poste de travail pendant son fonctionnement. Par exemple :
- Afficher les temps d'arrêt pour le poste.
- Afficher le nombre de pièces conformes par rapport à un objectif afin de motiver les opérateurs à remporter le poste.
- Afficher un calendrier de l'équipe afin que les superviseurs présents sur le terrain puissent visualiser le déroulement de l'équipe.
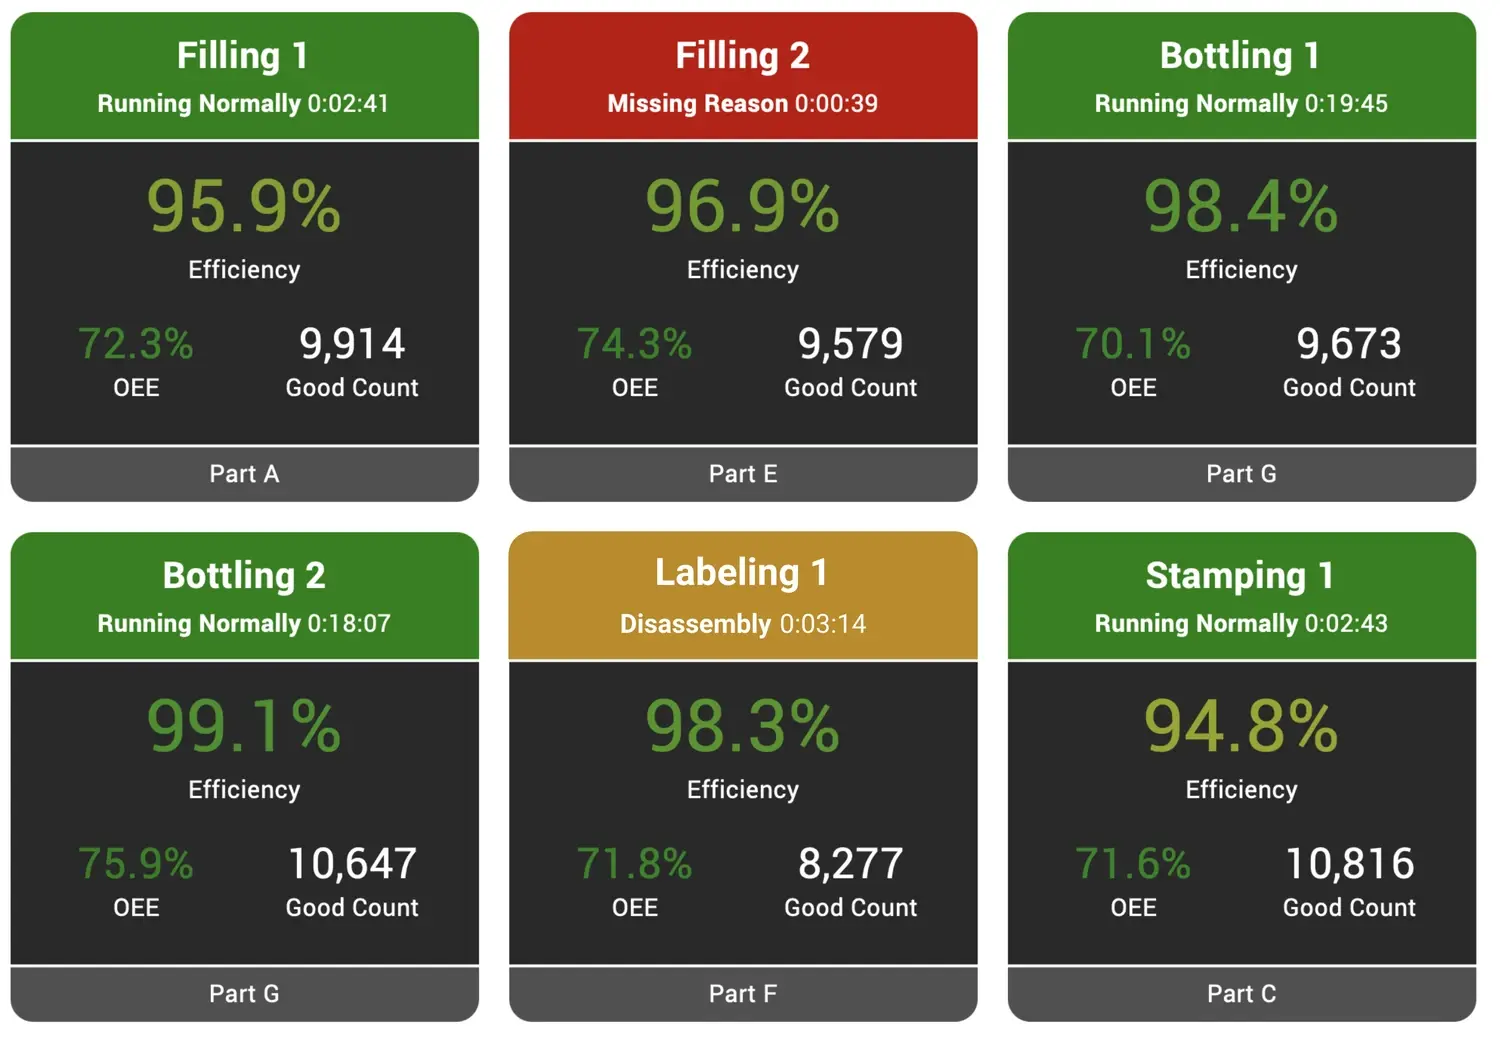
Pour les superviseurs et les responsables, une vue « Andon numérique » générée à partir de données en temps réel peut également constituer un outil précieux. Utilisez des couleurs pour attirer instantanément l’attention là où cela est nécessaire, par exemple sur les incidents d’arrêt. Dans cet exemple, quatre lignes fonctionnent normalement, une est à l’arrêt et une autre est en cours de changement de production. Si l’arrêt dure plus de quelques minutes, le superviseur peut souhaiter faire le point avec son équipe et l’aider à remettre la ligne en service. Une extension naturelle consiste à générer des alertes push dans les situations où vous souhaitez garantir une implication proactive de votre équipe de production. C’est cette transition, qui consiste à passer de l’analyse a posteriori des temps d’arrêt à leur observation en temps réel, qui permet aux équipes de réagir immédiatement et d’apporter des ajustements pendant le poste.
Du suivi à l'amélioration
Lorsque les temps d'arrêt sont suivis de manière cohérente et rendus visibles, cela modifie la façon dont les équipes interagissent avec la production. Les opérateurs peuvent constater l'impact des arrêts au fur et à mesure qu'ils se produisent. Les superviseurs peuvent se concentrer sur les principales sources de pertes. Les responsables peuvent coordonner les efforts d'amélioration autour d'un ensemble de données partagé.
Au fil du temps, cela permet de mettre en place une approche d’amélioration plus cohérente et mesurable, où les décisions reposent sur ce qui se passe réellement sur le terrain, et non sur des hypothèses.
Suivi des temps d’arrêt et la plateforme XL
- Si vous notez manuellement les temps d’arrêt ou si vous en estimez la durée → passez à un suivi automatisé sur la ligne de production afin que les événements soient enregistrés de manière cohérente et en temps réel.
- Si vous disposez déjà de données sur les temps d’arrêt mais qu’il est difficile de s’y fier ou d’agir en conséquence → concentrez-vous sur les audits de données et sur la mise en évidence de ces données pendant le poste, afin que votre équipe puisse réagir et apporter des améliorations dès qu’un temps d’arrêt survient.
Avec XL, ces deux démarches partent du même principe : collecter des données précises directement depuis la machine et les rendre exploitables à l’échelle de votre site de production en temps réel.