Changement de matrice en une minute (SMED)
Qu'est-ce que le « Single-Minute Exchange of Die » (SMED) ?
Le « Single-Minute Exchange of Die » (SMED) est un ensemble de techniques visant à réduire considérablement le temps nécessaire à la réalisation d’un changement d’outillage. Le SMED a été développé pour la première fois par Shigeo Shingo, un ingénieur industriel japonais, dont les travaux pionniers ont permis de diviser par 20 les temps de changement d’outillage dans un large éventail d’entreprises manufacturières. Comment y est-il parvenu ? Prenons l'exemple du changement d'un pneu :
- Pour beaucoup de gens, changer un pneu peut facilement prendre 15 minutes.
- Pour une équipe de stands de NASCAR, il faut moins de 15 secondes pour changer quatre pneus.
De nombreuses techniques utilisées par les équipes de stands de NASCAR sont similaires à celles employées dans la méthode SMED (par exemple : effectuer autant d’étapes que possible avant le début de l’arrêt au stand, faire appel à une équipe coordonnée pour réaliser plusieurs étapes en parallèle, et créer un processus hautement optimisé et standardisé).
Dans la méthode SMED, le processus de changement d’outillage est décomposé en une liste séquentielle d’étapes appelées « éléments ». L’essence même de la méthode SMED consiste à convertir autant d’éléments que possible en éléments « externes » (réalisés pendant que l’équipement est en marche), et à supprimer ou rationaliser les éléments restants.
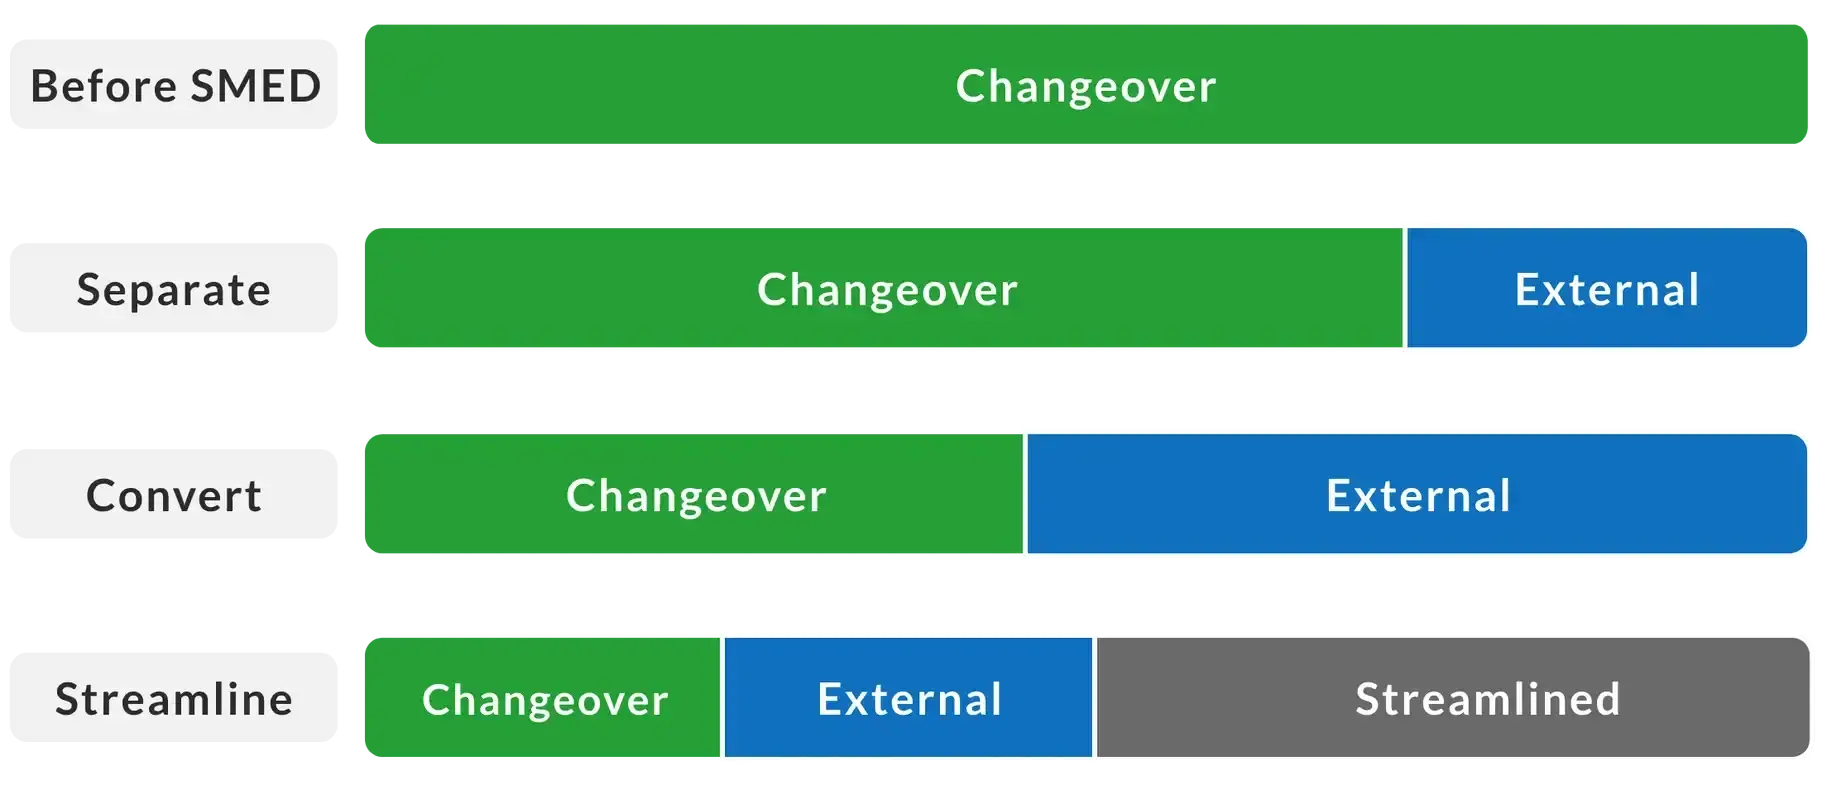
Étapes conceptuelles du SMED
Séparation
Au cours de cette étape, les éléments pouvant être réalisés avec peu ou pas de modification pendant que l’équipement fonctionne sont identifiés et déplacés « en dehors » du changement de série (c’est-à-dire effectués avant ou après le changement de série). Cette étape est propice à des gains rapides.
Parmi les exemples d’éléments pouvant être séparés, on peut citer la récupération des outils, des matériaux ou des instructions avant le changement de série ; la réalisation des tâches de nettoyage en dehors du changement de série ; et la réalisation des contrôles qualité finaux de la production précédente en dehors du changement de série.
Convertir
À ce stade, les éléments restants sont examinés afin de déterminer s’ils peuvent être modifiés d’une manière ou d’une autre pour être traités en dehors du changement de série, ou s’ils peuvent être éliminés. Il en résulte une liste de candidats à des actions supplémentaires. Cette liste doit être classée par ordre de priorité afin que les candidats les plus prometteurs (c’est-à-dire ceux présentant le meilleur rapport coût/bénéfice) soient traités en premier.
Parmi les exemples de techniques de conversion, on peut citer la préparation des pièces à l’avance (par exemple, le préchauffage des matrices) ; l’utilisation de gabarits en double pour effectuer l’alignement et d’autres réglages avant le changement de série ; la modularisation des équipements (remplacement rapide d’une pièce modulaire pré-préparée au lieu de régler une pièce fixe) ; et la modification des équipements (par exemple, l’ajout de protections pour permettre un nettoyage en toute sécurité pendant le fonctionnement).
Rationalisation
À cette étape, les éléments restants sont examinés dans le but de les simplifier ou de les modifier afin qu’ils puissent être réalisés en moins de temps. La priorité absolue doit être accordée aux éléments internes afin de soutenir l’objectif principal, à savoir réduire le temps de changement d’outillage. Comme à l’étape précédente, une simple analyse coûts-avantages doit être utilisée pour hiérarchiser les actions.
Parmi les techniques de rationalisation, on peut citer : l’élimination des boulons au profit de mécanismes à dégagement rapide ; la suppression des réglages au profit de paramètres standardisés ; la réduction des déplacements grâce à une réorganisation de l’espace de travail ; l’utilisation de rayonnages mobiles pour accéder rapidement aux outils et aux pièces ; et la mise en place d’opérations parallèles impliquant plusieurs membres de l’équipe (en accordant une attention particulière aux questions de sécurité).
Avantages du SMED
À court terme, le SMED réduit les coûts de fabrication en diminuant les temps d’arrêt et en assurant des démarrages plus fluides (ce qui améliore dans les deux cas le Taux de Rendement Global, ou TRG).
À long terme, le SMED permet de produire des lots plus petits, d’améliorer la réactivité face à la demande des clients et de réduire les niveaux de travail en cours (WIP) et de stocks.
Rôles des membres de l’équipe
Le SMED implique les rôles suivants :
| Rôle | Description |
|---|---|
| Responsable | Lancer le projet. Définir le périmètre. Sélectionner l’équipe de mise en œuvre. Planifier le temps nécessaire (et prévoir une couverture des stocks) pour mener à bien le processus. Fixer et suivre les objectifs d’amélioration. Organiser les ressources de formation. Contrôler la mise en œuvre du processus. |
| Superviseur | Animer des ateliers SMED. Gérer les étapes et les cycles SMED. Diriger des séances de brainstorming. S'assurer que des instructions de travail standardisées sont élaborées et respectées. Contrôler les changements d'outillage. |
| Opérateur | Préparer et effectuer les changements d'outillage en suivant les consignes de travail. Identifier les améliorations. Former l'ensemble de l'équipe aux améliorations mises en place. |
Points clés du SMED
Choisir un domaine pilote
Prendre le temps de sélectionner le domaine cible optimal pour votre programme SMED pilote augmentera vos chances de réussite. Les équipes choisissent souvent le processus dont le changement d’outillage est le plus long. Recherchez plutôt un processus présentant les caractéristiques suivantes :
- Le temps de changement d'outillage est suffisamment court pour être maîtrisé dans son intégralité et suffisamment long pour offrir une marge d'amélioration significative (par exemple, 30 à 60 minutes)
- Les temps de changement de série varient considérablement (ce qui indique généralement un excellent potentiel d’amélioration)
- Il existe plusieurs occasions d’effectuer le changement d’outillage chaque semaine (ce qui permet de tester rapidement les améliorations proposées)
- Les collaborateurs de la zone pilote potentielle sont impliqués et motivés (l’enthousiasme et la volonté de réussir sont des facteurs clés)
- La réussite permettra d’atténuer la contrainte (apportant des bénéfices immédiats sur le résultat net)
Commencez par établir une base de référence pertinente
Définissez explicitement comment mesurer la durée des changements d’outillage afin de garantir une mesure cohérente. Par exemple : « Le temps de changement d’outillage est mesuré depuis la dernière pièce conforme de la tâche précédente, à la vitesse de production normale, jusqu’à la première pièce conforme de la tâche suivante, à la vitesse de production normale. »
Une fois que vous disposez d’une définition claire, enregistrez un temps de référence. Un moyen simple d’y parvenir consiste à filmer un changement d’outillage « normal ». Cette vidéo peut également servir à établir la liste initiale des éléments SMED. Méfiez-vous de l’« effet Hawthorne » : les temps de changement d’outillage peuvent s’améliorer temporairement du simple fait de l’observation du processus.
Remettez tout en question
Partir du principe que tout problème peut être résolu est extrêmement puissant. Les équipes SMED les plus efficaces partent du principe que chaque élément peut être externalisé : il leur suffit de trouver la meilleure façon de le faire. Les questions suivantes aident à renforcer cette façon de penser :
| Étape | Question |
|---|---|
| Séparation | Cet élément, tel qu’il est actuellement réalisé ou avec une modification minime, peut-il être effectué pendant que l’équipement est en marche ? |
| Convertir | S'il existait un moyen de réaliser cet élément en dehors de la phase de changement de série, quel serait-il ? Comment pourrions-nous y parvenir ? |
| Rationaliser | Comment cet élément peut-il être réalisé plus rapidement ? Comment pouvons-nous le simplifier ? |
Intégrer les meilleures pratiques dans le travail standardisé
Les entreprises craignent parfois que le SMED n’incite les opérateurs à précipiter les changements d’outillage, au détriment de la qualité ou de la sécurité. Dans la pratique, un programme SMED efficace intègre les meilleures pratiques dans le travail standardisé, ce qui est essentiel à la répétabilité, à la qualité et à la sécurité. Veillez à mettre en place un processus permettant de maintenir les instructions de travail à jour (en tant que documents évolutifs) et de les diffuser (par le biais de formations).
L’un des avantages indirects du SMED et du travail standardisé est qu’ils contribuent à garantir que la phase de démarrage de la production après un changement d’outillage soit exempte des défauts et des temps d’arrêt souvent associés à ce démarrage.
Concentrez-vous d’abord sur les améliorations « humaines »
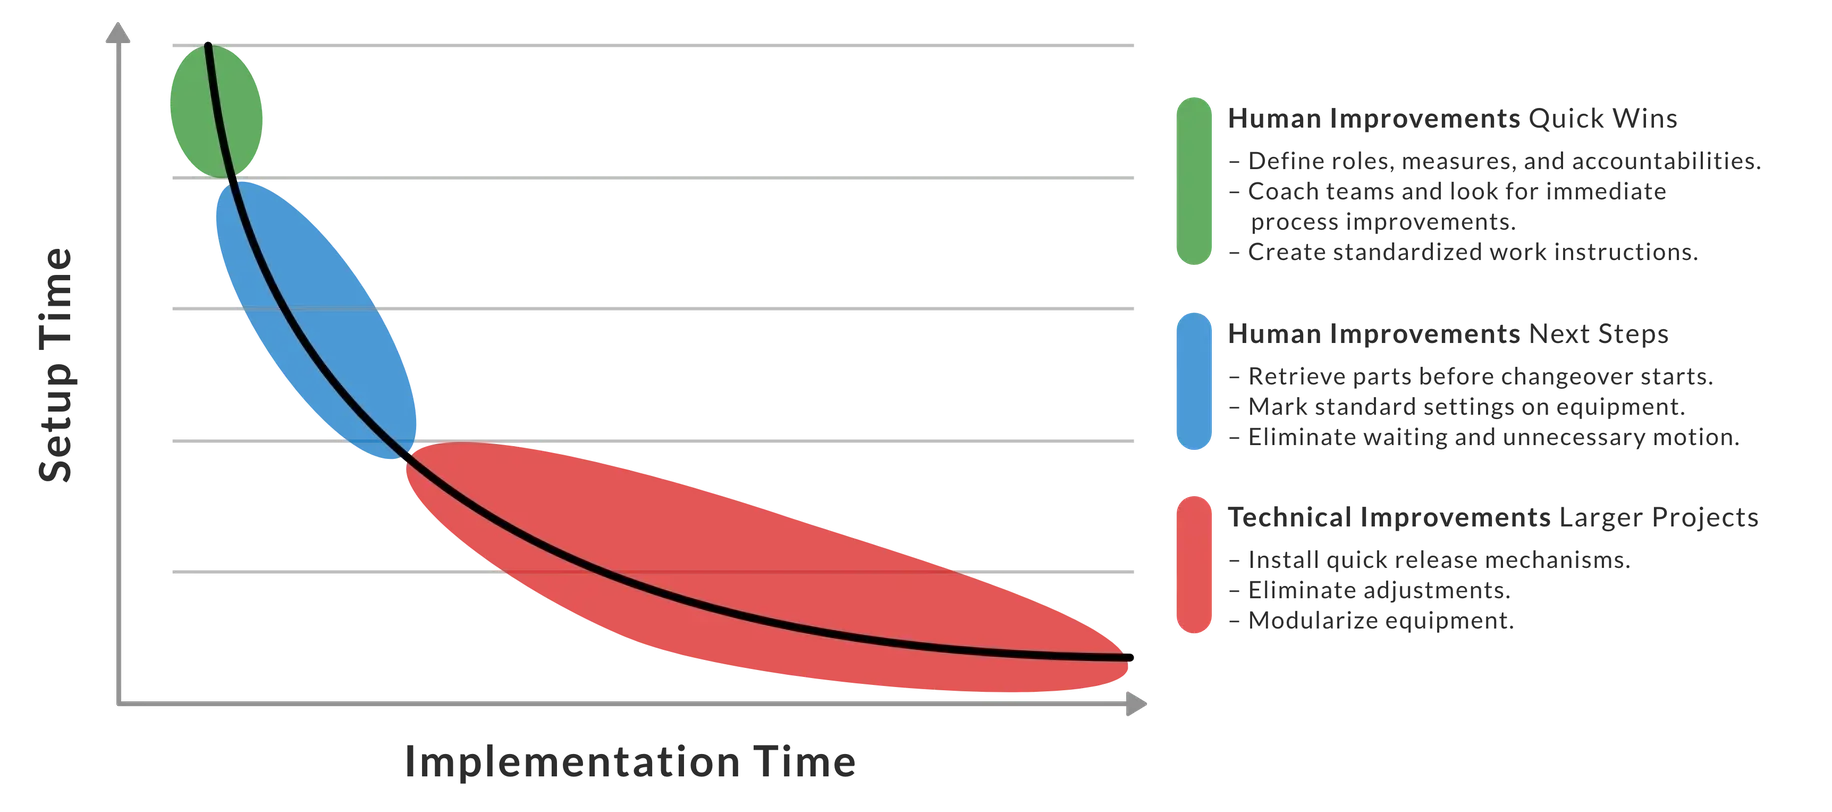
Lors de la mise en œuvre du SMED, il est utile de prendre en compte deux grandes catégories d’amélioration :
- Humaines : obtenues grâce à la préparation et à l’organisation
- Techniques : réalisées grâce à l’ingénierie et à l’optimisation
Les améliorations « humaines » sont généralement plus rapides et moins coûteuses que les améliorations techniques. En d’autres termes, les gains rapides et les progrès les plus rapides proviennent généralement des améliorations « humaines ».
Niveau et difficulté
Le niveau est intermédiaire. La méthode SMED est largement reconnue comme une bonne pratique pour réduire les temps de changement d'outillage ; cependant, ces temps ne constituent peut-être pas la perte la plus importante ni la plus urgente pour votre entreprise.
Le niveau de difficulté est modéré. Les concepts généraux sont simples, mais les techniques sous-jacentes comportent un nombre important de détails.
Évaluez votre maîtrise du SMED
Dans quelle mesure votre site maîtrise-t-il le SMED ? Répondez à dix questions simples pour évaluer dans quelle mesure vous vous rapprochez d'une mise en œuvre exemplaire du SMED.
| Question | ✔ |
|---|---|
| 1. Un temps de référence est-il défini pour chaque changement d'outillage ? | |
| 2. Une liste de référence des éléments a-t-elle été établie pour chaque changement d'outillage ? | |
| 3. Chaque élément est-il minutieusement examiné et remis en question ? | |
| 4. Existe-t-il des étapes distinctes pour les phases « Séparation », « Conversion » et « Rationalisation » ? | |
| 5. Existe-t-il un objectif explicite (par exemple, une réduction de 50 % du temps) pour chaque cycle ? | |
| 6. Les meilleures pratiques sont-elles consignées sous forme d’instructions de travail standardisées ? | |
| 7. Les consignes de travail standardisées sont-elles régulièrement revues et mises à jour ? | |
| 8. L'ensemble des équipes de travail bénéficie-t-il d'une formation et d'un accompagnement sur les consignes de travail ? | |
| 9. Les changements de production sont-ils effectués avec une régularité de ±10 % ? | |
| 10. Les changements de ligne sont-ils effectués en moins de 10 minutes ? |
Des commentaires ou des questions ?
N'hésitez pas à nous faire part de vos commentaires et questions. Contactez-nous à l'adresse suivante : info@vorne.com.