Logo
MANUFACTURING IMPROVEMENT MADE EASY BY VORNE

Performance effective totale des équipements (TEEP)

La grande idée
Avant d'acheter du matériel pour augmenter votre capacité de production, assurez-vous de disposer de données précises sur vos processus. En analysant des indicateurs tels que l'OEE et le TEEP, vous constaterez peut-être que vous disposez déjà de tout ce dont vous avez besoin pour augmenter votre capacité sans avoir à réaliser d'investissement supplémentaire.

Qu'est-ce que la performance effective totale des équipements (TEEP) ?

Le TEEP (Total Effective Equipment Performance) est un indicateur qui aide les industriels à identifier les moyens les plus rentables d’augmenter leur production. Dans le cadre de leur relation avec l’OEE, le TEEP et les indicateurs connexes, tels que le taux d’utilisation, peuvent également aider à répondre à des questions courantes dans le secteur industriel, telles que :

  • « Une pause est-elle considérée comme un temps d’arrêt ? »
  • « Dois-je investir dans davantage d’équipements ou programmer des heures supplémentaires ? »

Comme le TEEP prend en compte les temps non programmés, il permet également de déterminer :

  1. si vous pouvez mieux exploiter vos équipements actuels sur l’ensemble du temps disponible, ou
  2. s’il est temps d’ajouter ou de moderniser votre parc d’équipements existant.

Poursuivez votre lecture pour découvrir comment TEEP peut aider votre entreprise à mieux comprendre l’utilisation de votre temps de production !

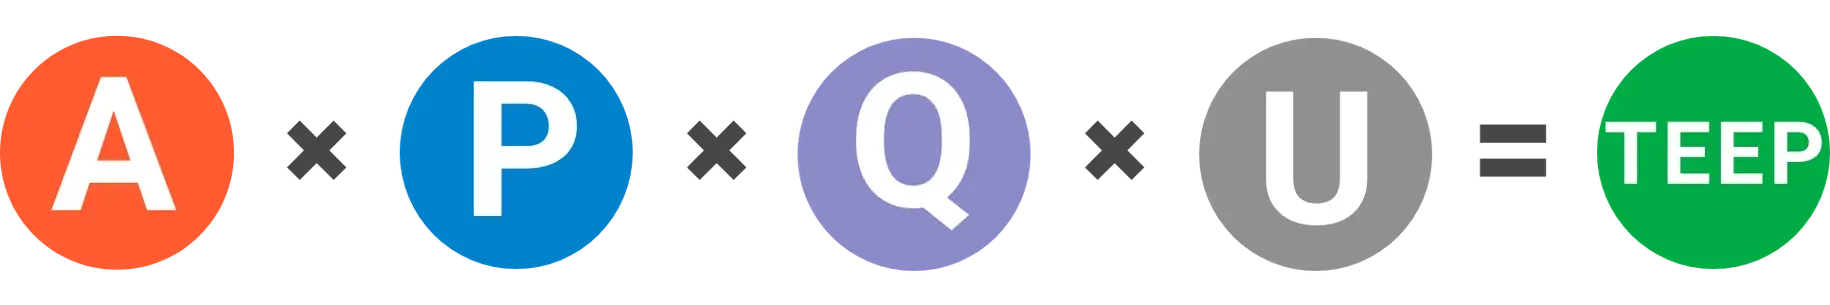
Équation TEEP : Disponibilité × Performance × Qualité × Utilisation = TEEP.
Le TEEP est calculé en multipliant entre eux les facteurs « disponibilité », « performance », « qualité » et « utilisation ».

En quoi le TEEP diffère-t-il de l'OEE ?

L’OEE se concentre sur les pertes survenant pendant le temps de production planifié et se calcule comme suit : Disponibilité * Performance * Qualité. Le TEEP ajoute le facteur Utilisation à cette équation (A * P * Q * U), mettant ainsi l’accent sur la manière dont vous pouvez augmenter le débit en tirant parti des temps non planifiés à l’aide de vos équipements existants. Pour résumer simplement :

  • L’OEE se concentre sur le temps de production planifié (temps de fonctionnement, temps d’arrêt, temps d’arrêt planifiés tels que les changements de série, etc.). Il répond à la question : « Lorsque nous sommes censés produire, fonctionnons-nous correctement ? »
  • Le TEEP se concentre sur l’ensemble du temps, y compris les périodes où la production n’est pas programmée (pauses/déjeuners, absence de poste, réunions, relais entre équipes, etc.). Il répond à la question : « Quelle part de ce temps total est pleinement productive ? » On parle parfois de « révéler votre usine cachée ».

Il est important de noter que, les pauses étant des périodes pendant lesquelles la ligne n’est pas censée fonctionner, elles ne sont pas considérées comme des temps d’arrêt. Par conséquent, elles ne constituent pas une perte de disponibilité ni une composante de l’OEE; il s’agit plutôt d’une perte liée à la planification et d’une composante du TEEP.

Maintenant que les différences entre l’OEE et le TEEP sont claires, voyons comment vous pouvez les utiliser pour prendre des décisions concernant la productivité de la production.

Comment tirer le meilleur parti de mon parc de machines actuel au cours d’une équipe ?

Le TEEP et l’OEE révèlent tous deux si vous passez à côté d’opportunités de produire davantage au cours d’un poste (perte de planification et perte d’OEE, respectivement).

Résistez à la tentation d’augmenter votre capacité en recourant aux heures supplémentaires, en ajoutant des équipes ou en achetant de nouveaux équipements avant d’avoir pleinement compris vos pertes actuelles au sein d’un poste de travail. Ajouter des ressources avant tout pourrait signifier que vous ne faites qu’aggraver un problème — en somme, reproduire les mêmes mauvaises pratiques sur des équipements supplémentaires.

Il est essentiel de mesurer avec précision les trois pertes liées au Taux de Rendement Global (ou, mieux encore, les six principales pertes). Dans tous les cas, pour disposer de données précises et exhaustives sur les pertes, il est important d’automatiser la collecte des données.

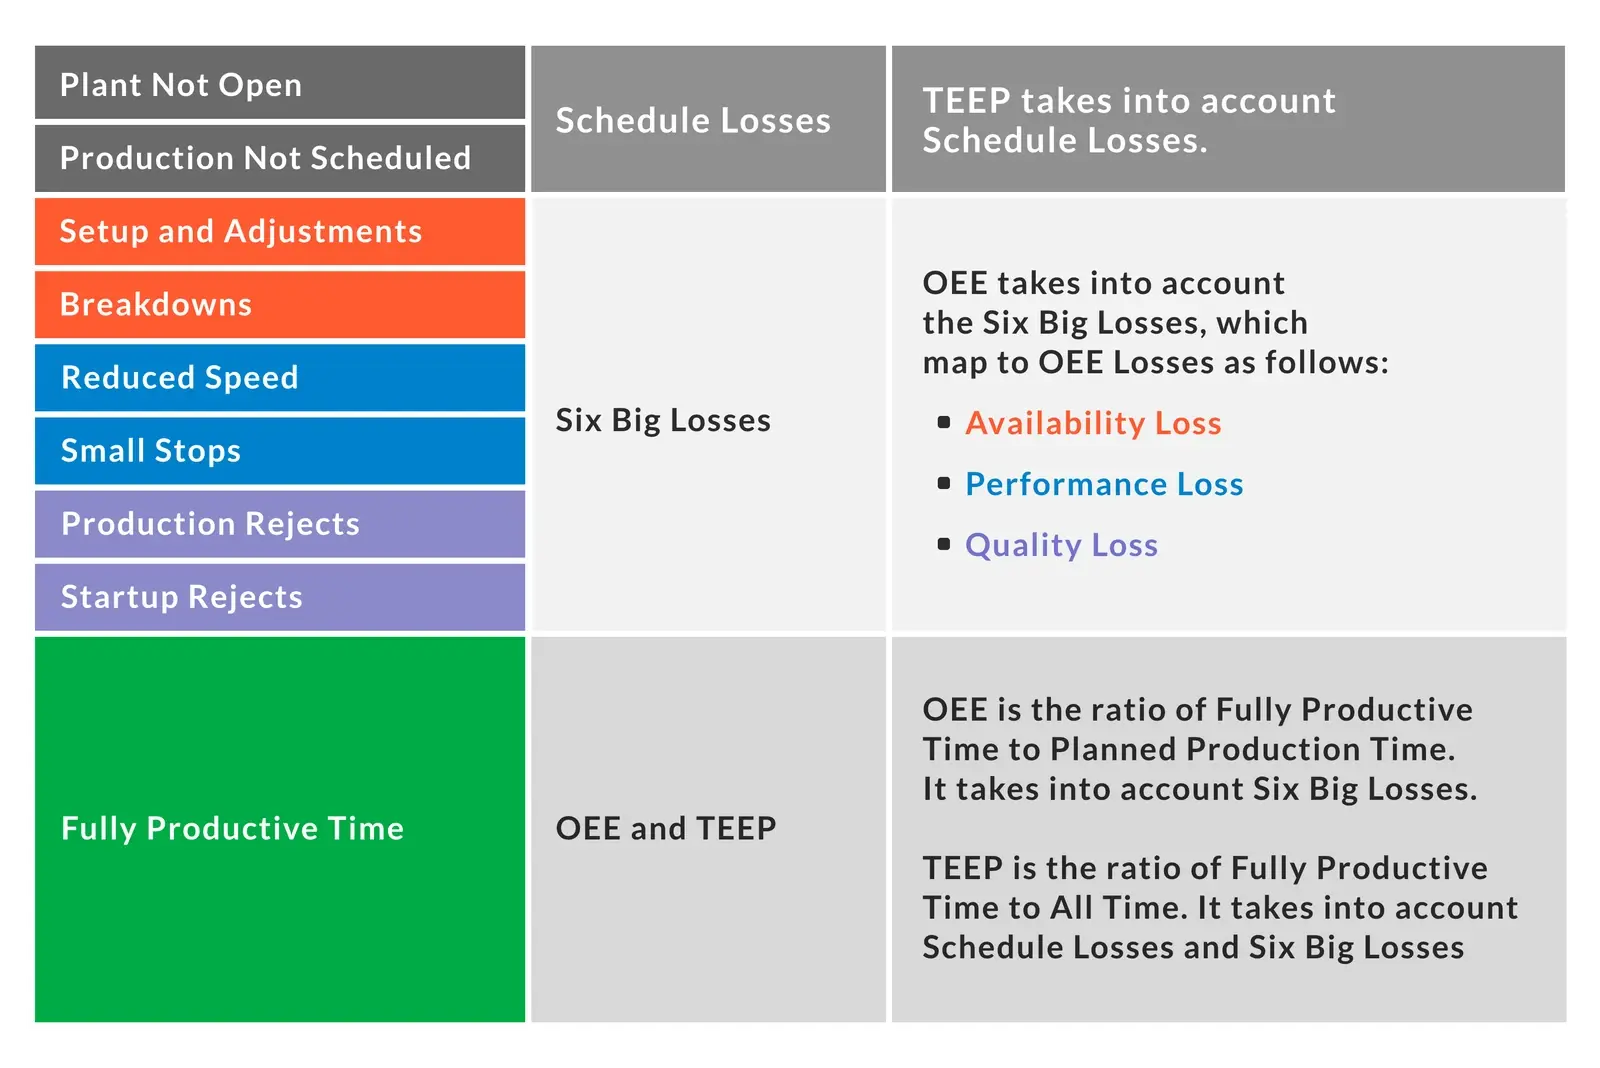
Tableau présentant la répartition et la définition des « six grandes pertes », du TEEP et de l'OEE.
L'OEE, les « six grandes pertes » et le TEEP décomposent chacun à leur manière le temps de production, et tous ces indicateurs jouent un rôle important dans la prise de décision concernant la productivité de votre production.

Une fois en possession des données fournies par un système tel que Vorne XL, de nombreux fabricants sont surpris de constater que leurs équipements peuvent fonctionner plus rapidement qu’ils ne l’auraient cru possible, en raison d’études de temps obsolètes ou de modernisations apportées à la ligne au fil du temps. D'autres ont constaté que de petits arrêts pouvaient nuire à leur taux de disponibilité global (OEE). Ce type de pertes est souvent dissimulé sous la surface : elles sont bien moins évidentes que les temps d'arrêt.

Si vous devez augmenter la production, vous pouvez le faire de deux manières :

  • Vous pouvez vous concentrer sur le Taux de Rendement Global (TRG) en augmentant la cadence, en réduisant les arrêts ou en améliorant la qualité.
  • Sinon, vous pouvez vous concentrer sur le TEEP en augmentant la durée de fonctionnement au cours de la poste (en convertissant le temps non programmé en temps de fonctionnement).

Tenez compte des points forts de votre équipe pour déterminer où se situe le plus grand potentiel d’amélioration. Par exemple, serait-il plus facile pour votre équipe de répondre à une demande excédentaire en réduisant les temps de changement de série, en augmentant la vitesse de la ligne ou en échelonnant les pauses des opérateurs ? Laissez la logique et les données guider vos décisions.

Cet outil d'amélioration de la productivité industrielle qui relève presque de la magieEn moins de 8 heures, vous pouvez bénéficier de données précises, automatisées et en temps réel.En savoir plus sur Vorne XL
Écran XL HD Run
Plus de 42 000
45 ans et plus
4 690 $
8
50 ans et plus
8Heures nécessaires au déploiement
50 ans et plusAnnées d'activité

Le temps perdu lié aux plannings est souvent négligé. Il révèle pourtant un potentiel supplémentaire de temps de production. Par exemple :

  • Le temps consacré aux pauses et aux déjeuners, pendant lequel il est possible de faire se chevaucher ou d’échelonner les horaires des opérateurs afin de maintenir les lignes en fonctionnement
  • Les réunions de début de poste, qui peuvent être recentrées et raccourcies (par exemple, de 15 à 10 minutes)
  • Les arrêts entre les équipes, qui peuvent être transformés en transitions fluides entre les équipes
  • Le temps de préchauffage des équipements au début de la première équipe, qui peut être supprimé si un membre de l’équipe arrive plus tôt pour préparer la ligne
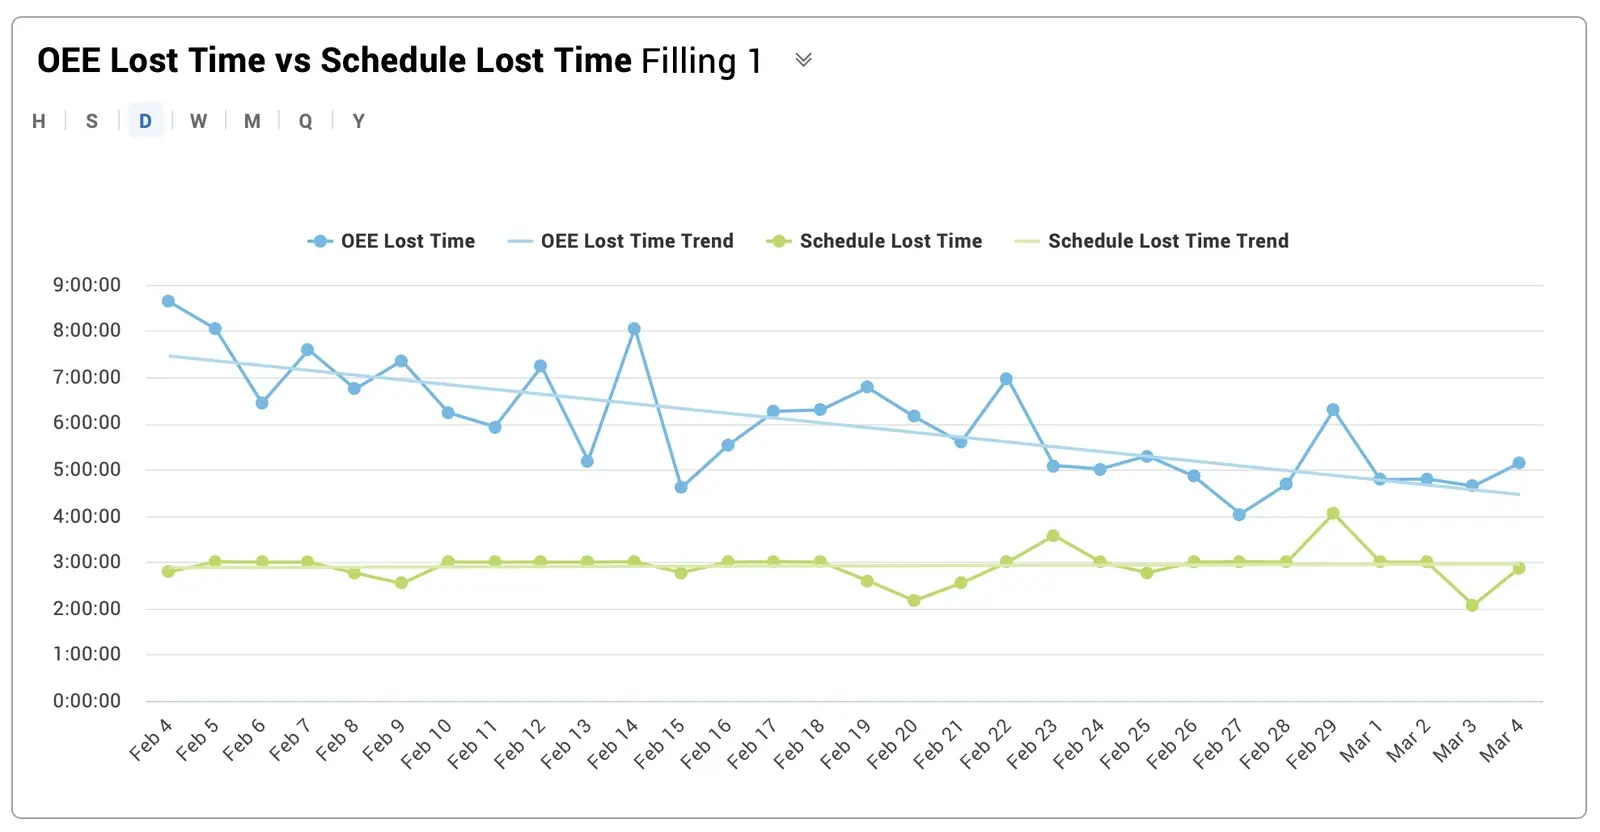
Graphique linéaire créé à l'aide du logiciel Vorne XL, illustrant le temps perdu en termes de Taux de disponibilité global (OEE).
Vorne XL vous permet de représenter graphiquement plus de 100 indicateurs et 20 dimensions, comme ce graphique linéaire illustrant l'OEE, le temps perdu et le temps de retard par rapport au planning au fil du temps.

Comment puis-je tirer parti de mon équipement actuel en dehors des horaires de travail ?

Une fois que vous aurez évalué les possibilités d’augmenter la production pendant le poste, vous pourriez décider de chercher, en dehors du poste, des moyens d’accroître votre capacité. Tirer parti de votre équipement existant en dehors du poste vous fait sortir du domaine de l’OEE pour entrer résolument dans celui du TEEP.

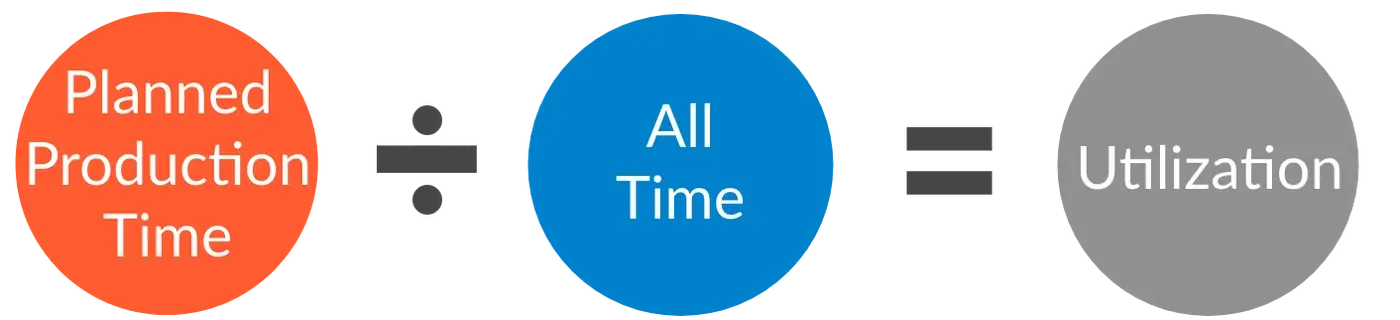
Nous vous recommandons d’analyser le taux d’utilisation, qui se calcule en divisant le temps de production prévu par le temps total. Le taux d’utilisation indique le pourcentage de temps consacré à la production. Si vous fonctionnez avec deux équipes de huit heures, cinq jours par semaine, votre taux d’utilisation est plafonné à 48 %. En réalité, il serait probablement encore plus faible, à moins que vous ne fassiez se chevaucher les horaires des opérateurs, car les pauses empiètent sur le temps de production prévu et réduisent le taux d’utilisation.

Vous pouvez utiliser le taux d’utilisation comme outil pour vous aider à choisir entre les différentes options permettant d’augmenter la production. Par exemple, si vous avez du mal à atteindre vos objectifs de production et que vous finissez par devoir régulièrement faire effectuer des heures supplémentaires sur une ligne, vous pouvez analyser le coût de cette solution par rapport à celui de la mise en place d’une équipe supplémentaire.

Formule de calcul du taux d'utilisation : le temps de production prévu divisé par le temps total donne le taux d'utilisation.
Le taux d'utilisation est calculé en divisant le temps de production prévu par le temps total.

Dois-je acheter du nouveau matériel ?

Si vous ne parvenez toujours pas à atteindre vos objectifs de production en optimisant la production pendant et en dehors des équipes, il est peut-être temps d’envisager l’achat de nouveaux équipements. Nous vous recommandons toutefois de vous assurer que vous disposez de données précises et exhaustives avant de prendre cette décision.

Nous avons observé des situations où des équipes pensaient à tort que leur équipement était réglé de manière à offrir un équilibre idéal entre cadence de production et perte de qualité ; pour répondre à la demande, elles ont donc investi dans de nouveaux équipements. Plus tard, lorsqu’elles ont commencé à collecter des données précises et complètes sur les temps de cycle et les pertes de qualité, elles se sont rendu compte qu’une bien meilleure solution s’offrait à elles : tirer parti de la vitesse sous-utilisée des machines dont elles disposaient déjà. Les entreprises ont généralement une idée assez précise (même si elle n’est pas tout à fait exacte) des temps d’arrêt et des pertes de qualité, mais elles comprennent rarement pleinement les implications d’une baisse de performance et n’analysent souvent pas de manière exhaustive les pertes liées au respect des délais.

Un dernier conseil rapide. La plupart de ces informations « cachées », en particulier les indicateurs de performance de l’OEE tels que les cycles lents et les petits arrêts, sont d’une valeur inestimable lors de la spécification et de la validation de nouveaux équipements.

Que comprend votre essai gratuit de 90 jours ?
Rapport Andon
VORNE XL | Fonctionne avec n'importe quelle machine et n'importe quel processus, prêt à l'emploiAuto-installation simple et rapide | KPI précis et en temps réel immédiatementEssayez XL GRATUITEMENT dès aujourd'hui
COMMENCER