Gana el Shift

¿Qué significa «ganar el turno» en producción?
Muchos operarios desconocen el objetivo de producción de su turno o si van por buen camino para alcanzarlo. Empiezan el turno sin saber qué es «ganar» y se van sin saber si han «ganado» o «perdido». A todos nos gusta volver a casa sabiendo que hoy hemos «ganado», y cuando se establece un objetivo, ¡es mucho más probable que tu equipo lo alcance!
Una prueba sencilla: ve a la planta de producción. Busca a un operario. Y hazle dos preguntas sencillas:
- «¿Tienes un objetivo de producción para este turno?»
- «Si es así, ¿en qué medida estás por delante o por detrás de ese objetivo en este momento?»
Si tu operario no puede facilitar esta información de forma rápida y precisa, tienes la oportunidad de ayudarle a «ganar» su turno hoy. Cuando tus equipos «ganen» sus turnos de forma habitual, tú «ganarás» de forma constante la semana, el mes y el trimestre.
Esta página te ofrece una forma sencilla y eficaz de ayudarte a establecer y superar tus objetivos de producción.
Planifica para ganar con objetivos de producción en tiempo real
Tus equipos favoritos no ganan los partidos por casualidad. Antes de cada partido elaboran un plan. El plan incluye medidas de contingencia por si la jugada se desvía de lo previsto. A continuación, ejecutan el plan y van ajustando la jugada sobre la marcha. La versión de esta estrategia aplicada a la fabricación es:
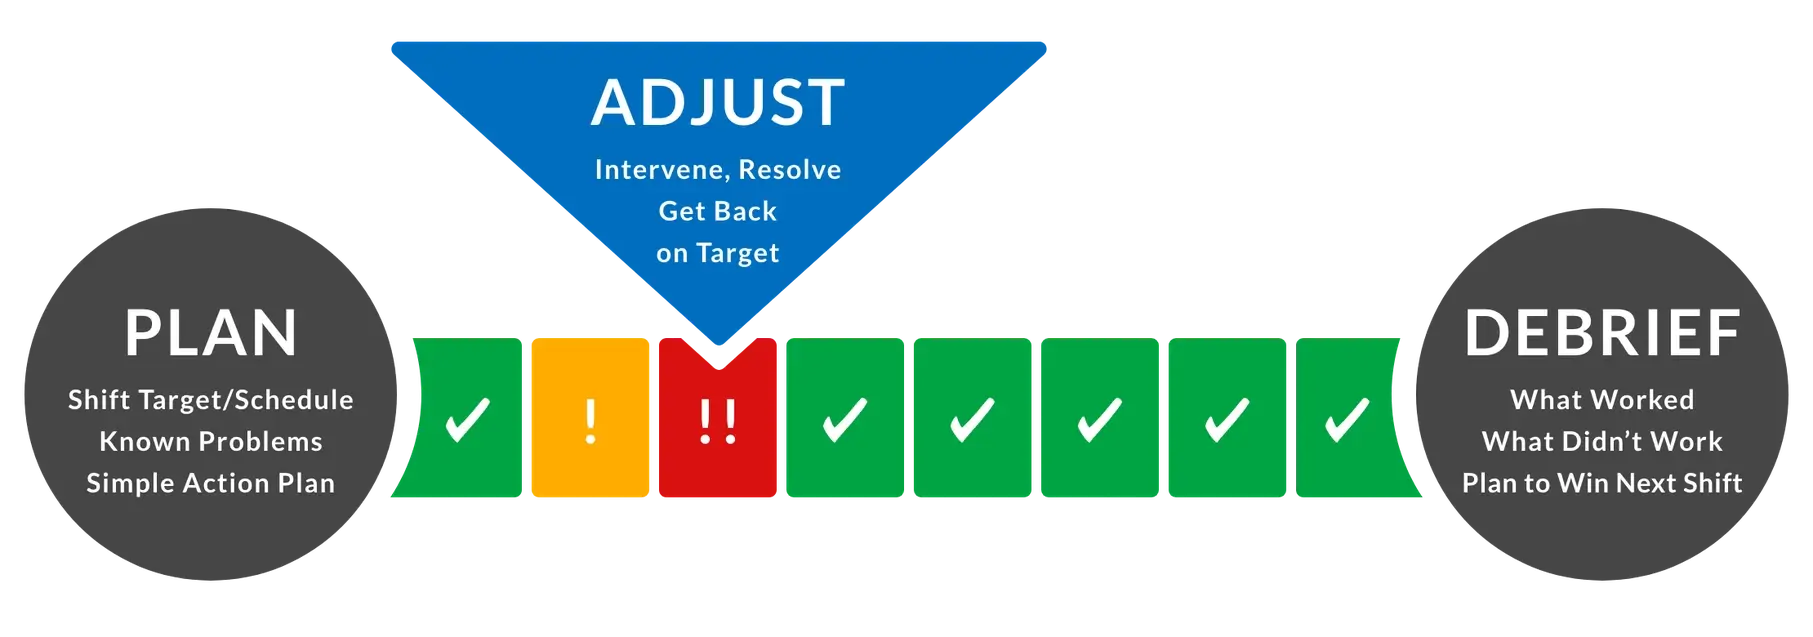
Plan
Comienza el turno con una breve reunión de pie (de un máximo de 5 minutos) con los operarios para:
- Acordar un objetivo específico para el turno (por ejemplo, unidades, palés, libras, paquetes, etc.).
- Identificar posibles problemas conocidos (por ejemplo, cambios de línea, cambios de material, operarios que necesitan formación).
- Identificar cualquier problema pendiente del turno anterior (por ejemplo, averías sin resolver, problemas con el material).
- Acordar un plan de acción sencillo para que el personal sepa en qué centrarse, cuándo pedir ayuda y a quién llamar si se retrasan.
Ajustar
Realizar un seguimiento de la producción en tiempo real. Si el equipo se retrasa demasiado respecto a su objetivo, intervenir rápidamente para ayudarles a volver a encarrilarse. Esto podría implicar:
- Asignar recursos de ingeniería a una máquina que esté experimentando problemas técnicos.
- Impartir formación en el puesto de trabajo si un operario tiene dificultades.
- Resolver los problemas de material que están causando dificultades en el funcionamiento.
- Reequilibrar la distribución de los operarios entre las máquinas.
Para adoptar un enfoque más sólido, plantéate implementar un proceso de control de intervalos cortos (SIC, por sus siglas en inglés). El control de intervalos cortos es un proceso estructurado que consiste en revisar la producción cada 2 o 4 horas para identificar un pequeño número de medidas de mejora.
Reunión de balance
Muchos equipos se saltan este importante paso y, como consecuencia, pierden información valiosa. Al final del turno, reúne al equipo para una breve sesión de análisis. Recoge lo que ha funcionado y lo que no.
- ¿Ha alcanzado el equipo su objetivo de turno?
- Si es así, ¿qué se debería repetir en el siguiente turno (y comunicar al personal de otros turnos)?
- Si no ha alcanzado el objetivo del turno, ¿qué se debería hacer de forma diferente en el próximo turno?
Publica estas medidas en el área del equipo y utilízalas en tu próxima sesión de «Plan-to-Win».
Tableros de seguimiento de la producción por hora frente a los de tiempo real
El mayor reto al que se enfrentan la mayoría de los equipos es: ¿cómo hacemos un seguimiento preciso de la producción en comparación con el objetivo?
Tableros manuales de seguimiento de la producción por horas
El enfoque tradicional para supervisar la producción consiste en utilizar una pizarra hora por hora. Los tableros hora por hora o de «control de producción» ocupan un lugar destacado en el Sistema de Producción de Toyota (TPS) como forma de gestionar visualmente la producción, equilibrar el horario y gestionar el flujo de producción.
Un tablero típico por horas registra el objetivo horario requerido y el objetivo acumulado por horas, y compara estos objetivos con la producción real y la acumulación de producción de todo el turno.
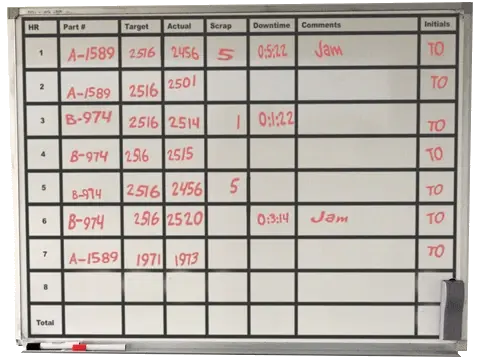
Los tableros actualizados hora a hora plantean tres grandes retos:
- Actualizaciones: si nadie actualiza manualmente el tablero, los datos quedan desactualizados de inmediato.
- Precisión: si se gestionan productos a ritmos diferentes, resulta difícil establecer un objetivo realista. Muchos equipos utilizan un objetivo basado en una tasa media, lo que no supone un objetivo real.
- Historial: una vez que se borra el tablero… ¡los datos se pierden para siempre!
Tableros automatizados de seguimiento de la producción en tiempo real
Dos grandes ventajas de realizar el seguimiento de la producción con un sistema de monitorización automatizado son que será preciso (se realiza el seguimiento de los productos pieza por pieza) y que proporcionará información en tiempo real (ya sea en la propia máquina mediante una pantalla, o en un ordenador a través de un panel de control).
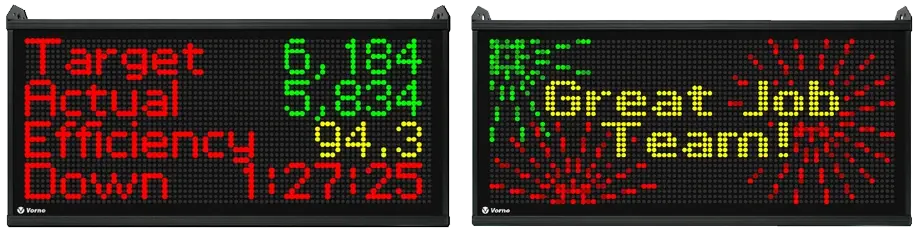
Consideramos que la mejor forma de realizar el seguimiento de la producción en tiempo real es utilizar una combinación de métricas que denominamos «TAED»: Objetivo, Real, Eficiencia, Tiempo de inactividad. Estas son:
- Objetivo: recuento en tiempo real de las piezas buenas que deberían haberse fabricado.
- Real: recuento en tiempo real de las piezas buenas que se han fabricado realmente.
- Eficiencia: Relación entre las piezas buenas reales y las piezas buenas objetivo.
- Tiempo de inactividad: para la mayoría de las empresas, el tiempo de inactividad supone la mayor pérdida y es un componente de la disponibilidad del OEE.
Al comparar el objetivo con el resultado real, tu equipo puede regular el ritmo de producción en tiempo real. Están superando el turno cuando la eficiencia es del 100 % o más. Al final del turno, la pantalla podría mostrar información instantánea indicando al equipo que han superado el objetivo:
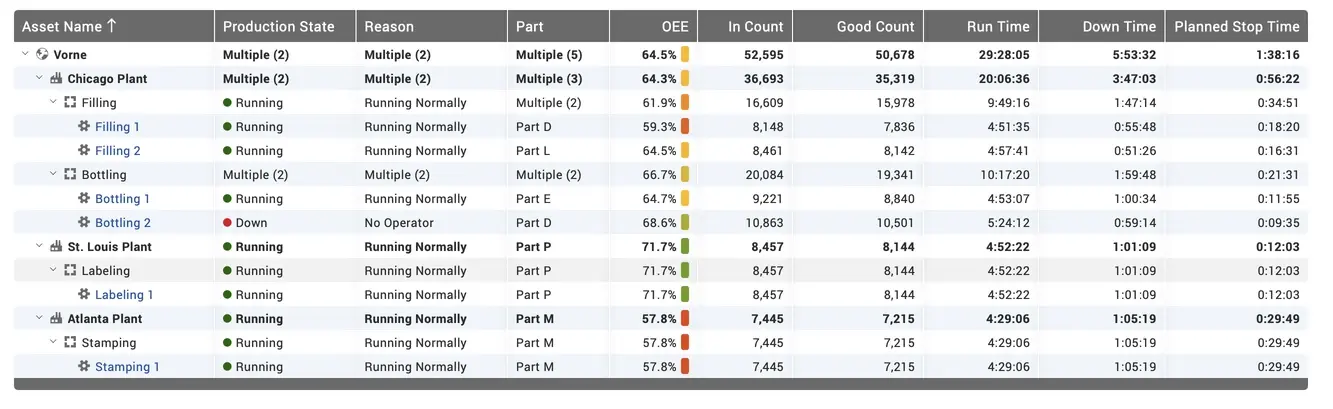
Si dispones de varias máquinas o procesos, un sistema automatizado puede ofrecer un panel de control en tiempo real para cada máquina. Esto ayudará a tus responsables a distribuir los recursos por toda la planta de producción para garantizar que cada equipo pueda cumplir con los objetivos de su turno.