Logo
MANUFACTURING IMPROVEMENT MADE EASY BY VORNE

Vinci lo Shift

La grande idea
A tutti piace vincere. Offri al tuo team di produzione l’opportunità di “vincere” il turno visualizzando in tempo reale i dati relativi al turno in area di produzione, insieme a un obiettivo, in modo che gli operatori possano valutare i propri progressi durante il turno.

Cosa significa “vincere il turno” nella produzione?

Molti operatori non conoscono l’obiettivo di produzione del proprio turno, né sanno se sono sulla buona strada per raggiungerlo. Iniziano il turno senza sapere cosa significhi “vincere” e lo terminano senza sapere se hanno “vinto” o “perso”. A tutti piace tornare a casa sapendo di aver “vinto” oggi, e quando si fissa un obiettivo, il proprio team ha molte più probabilità di raggiungerlo!

Un semplice test: recatevi in officina. Cercate un operatore. E ponetegli due semplici domande:

  • «Hai un obiettivo di produzione per questo turno?»
  • “Se sì, quanto sei avanti o indietro rispetto a questo obiettivo, in questo momento?”

Se il tuo operatore non è in grado di fornire queste informazioni in modo rapido e preciso, hai l’opportunità di aiutarlo a “vincere” il suo turno oggi. Quando i tuoi team “vincono” regolarmente il loro turno, vincerai costantemente la settimana, il mese e il trimestre.

Questa pagina offre un modo semplice ed efficace per aiutarti a fissare e superare i tuoi obiettivi di produzione.

Pianifica la vittoria con obiettivi di produzione in tempo reale

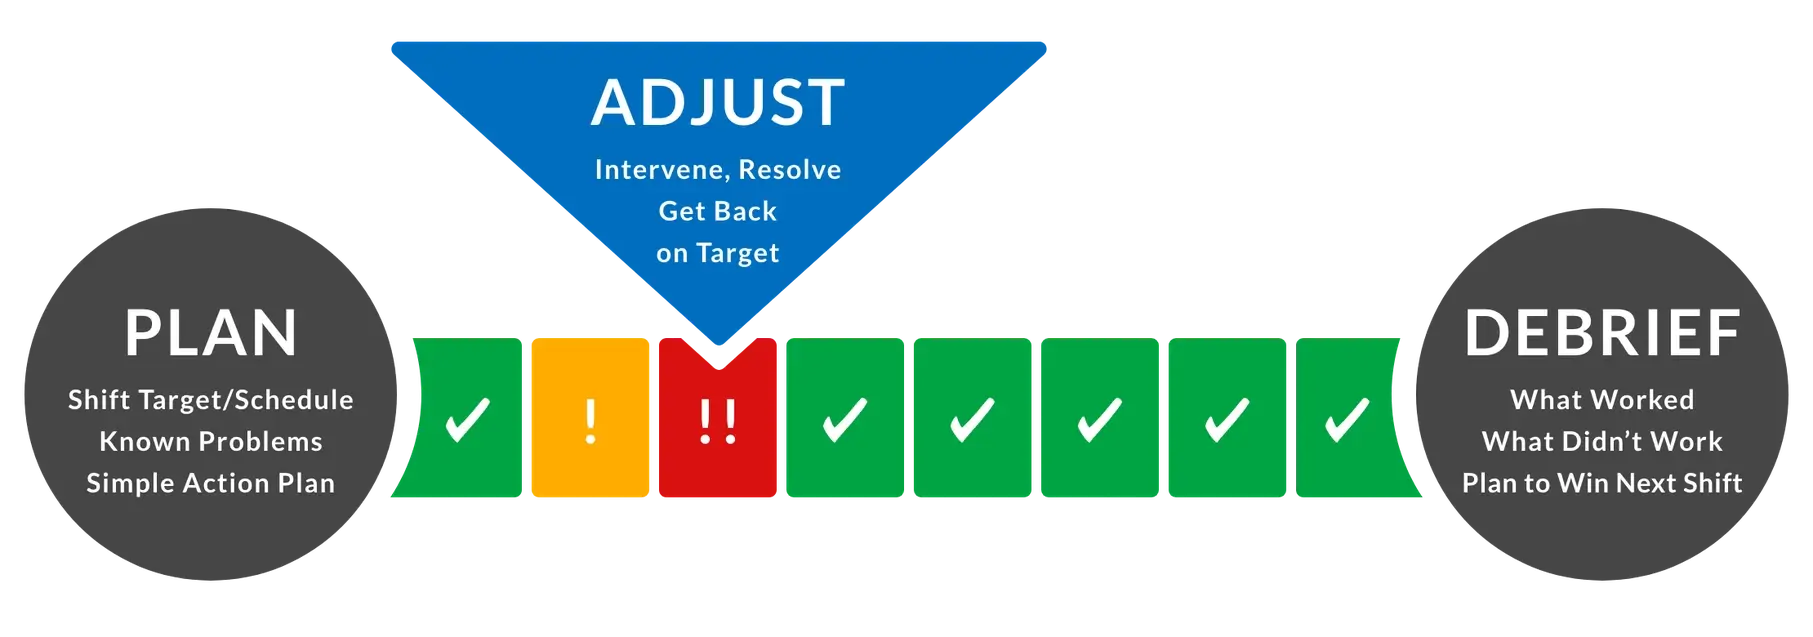
Le tue squadre preferite non vincono le partite per caso. Prima di ogni partita elaborano un piano. Il piano prevede delle soluzioni alternative nel caso in cui l’azione non vada come previsto. Quindi mettono in atto il piano e adattano l’azione man mano che procedono. La versione industriale di questa strategia è:

Schema che parte da un semplice piano d'azione, prosegue con gli adeguamenti man mano che si procede e si conclude con un'analisi di ciò che ha funzionato e di ciò che non ha funzionato.
Per garantire che i tuoi operatori chiudano il turno con successo, prepara un piano e modifica le strategie se la squadra inizia a rimanere indietro.

Piano

Iniziare il turno con una breve riunione in piedi (di massimo 5 minuti) con gli operatori per:

  • Concordare un obiettivo specifico per il turno (ad es. pezzi, pallet, libbre, confezioni, ecc.).
  • Individuare eventuali problemi noti (ad es. cambi di linea, cambiamenti di materiale, operatori che necessitano di formazione).
  • Individuare eventuali problemi in sospeso dall’ultimo turno (ad es. guasti irrisolti, problemi relativi ai materiali).
  • Concordare un piano d’azione semplice affinché il personale sappia su cosa concentrarsi, quando chiedere aiuto e a chi rivolgersi in caso di ritardi.

Adeguare

Monitorare la produzione in tempo reale. Se il team si allontana troppo dall’obiettivo, intervenire rapidamente per aiutarlo a rimettersi in carreggiata. Ciò potrebbe comportare:

  • Assegnare risorse tecniche a una macchina che presenta problemi tecnici.
  • Eseguire una formazione sul posto di lavoro se un operatore ha difficoltà.
  • Risolvere i problemi relativi ai materiali che causano difficoltà di funzionamento.
  • Riequilibrare la distribuzione degli operatori tra le macchine.

Per un approccio più solido, prendi in considerazione l’implementazione di un processo di Controllo a Intervalli Brevi (SIC). Il Controllo a Intervalli Brevi è un processo strutturato per esaminare la produzione ogni 2 o 4 ore al fine di identificare un numero limitato di azioni di miglioramento.

Debriefing

Molti team tralasciano questo importante passaggio e, di conseguenza, perdono informazioni preziose. Al termine del turno, riunite il team per un breve debriefing. Individuate cosa ha funzionato e cosa no.

  • Il team ha raggiunto l’obiettivo del turno?
  • Se sì, cosa andrebbe ripetuto nel turno successivo (e comunicato ai colleghi degli altri turni)?
  • Se non ha raggiunto l’obiettivo del turno, cosa andrebbe fatto in modo diverso per il turno successivo?

Pubblicate queste azioni nell’area dedicata al team e utilizzatele nella vostra prossima sessione “Plan-to-Win”.

Bacheche di monitoraggio della produzione orarie vs. in tempo reale

La sfida più grande che la maggior parte dei team deve affrontare è: come monitorare con precisione la produzione rispetto all’obiettivo?

Bacheche manuali di monitoraggio della produzione oraria

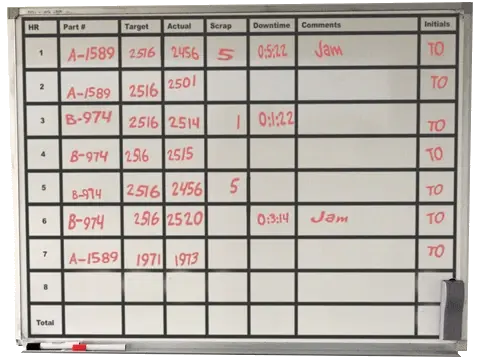
L’approccio tradizionale al monitoraggio della produzione consiste nell’utilizzare una lavagna ora per ora. Le lavagne ora per ora, o di “controllo della produzione”, sono ampiamente utilizzate nel Sistema di Produzione Toyota (TPS) come strumento per gestire visivamente la produzione, bilanciare la pianificazione e gestire il flusso produttivo.

Una tipica lavagna oraria tiene traccia dell’obiettivo orario richiesto e di quello cumulativo, confrontandoli con la produzione effettiva e con il totale della produzione dell’intero turno.


Una lavagna bianca utilizzata per tenere traccia dei turni ora per ora.
Le lavagne bianche sono un ottimo punto di partenza, ma possono essere imprecise e dipendono dall’intervento umano per l’inserimento dei dati.

Le bacheche aggiornate ora per ora presentano tre grandi sfide:

  • Aggiornamenti: se nessuno aggiorna manualmente la bacheca, i dati diventano immediatamente obsoleti.
  • Accuratezza: se si gestiscono prodotti a velocità diverse, è difficile fissare un obiettivo realistico. Molti team utilizzano un obiettivo basato su una media, ma questo non rappresenta un obiettivo reale.
  • Cronologia: una volta ripulita la bacheca… i dati vanno persi per sempre!

Bacheche automatizzate di monitoraggio della produzione in tempo reale

Due grandi vantaggi derivanti dal monitoraggio della produzione con un sistema automatizzato sono l’accuratezza (monitoraggio dei prodotti per singolo pezzo) e il feedback in tempo reale (sia sulla macchina tramite un display visivo, sia su un computer sotto forma di dashboard).

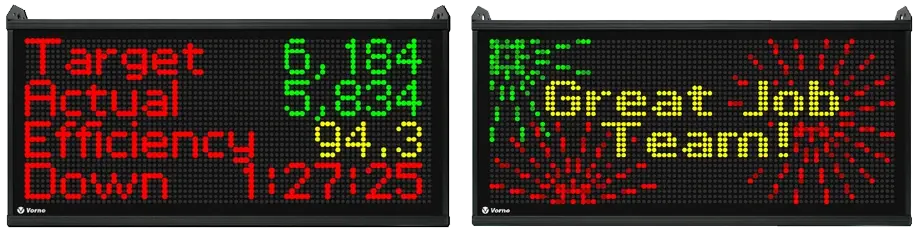
Riteniamo che il modo migliore per monitorare la produzione in tempo reale sia utilizzare una combinazione di metriche che chiamiamo “TAED”: Target, Actual, Efficiency, Downtime. Queste sono:

  • Obiettivo: conteggio in tempo reale dei pezzi conformi che avrebbero dovuto essere prodotti.
  • Effettivo: conteggio in tempo reale dei pezzi conformi effettivamente prodotti.
  • Efficienza: rapporto tra i pezzi conformi effettivi e quelli previsti.
  • Tempo di inattività: per la maggior parte delle aziende, il tempo di inattività rappresenta la perdita maggiore ed è una componente della disponibilità OEE.

Confrontando il Target con l’Effettivo, il vostro team può regolare il ritmo della produzione in tempo reale. Il turno è considerato un successo quando l’Efficienza è pari o superiore al 100%. Alla fine del turno, il display potrebbe quindi fornire un feedback immediato indicando al team che ha superato l’obiettivo:

Tabellone di monitoraggio della produzione che mostra i conteggi previsti e quelli effettivi, l'efficienza e i tempi di inattività. Un altro tabellone che si congratula con la squadra per aver vinto il turno.
I display TAED mostrano i valori target, quelli effettivi, l'efficienza e i tempi di inattività. Un'efficienza pari o superiore al 100% significa che stai “vincendo il turno”.

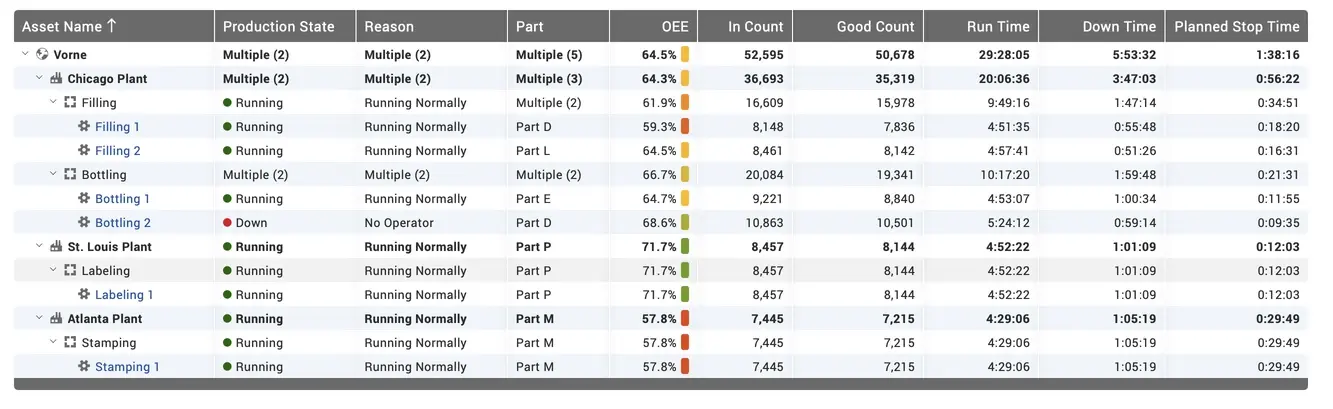
Se disponete di più macchinari o processi, un sistema automatizzato può fornire un pannello di controllo in tempo reale per ogni macchinario. Ciò aiuterà i vostri responsabili a distribuire le risorse nell’area di produzione, garantendo che ogni squadra possa portare a termine con successo il proprio turno.

Report completo sulla produzione con colonne relative a: nome del bene, stato di produzione, efficienza, numero previsto, numero di pezzi conformi e tempi di inattività.
La pagina "Tutta la produzione" mostra i dati previsti e quelli effettivi relativi a più dispositivi, consentendoti di distribuire le risorse all'interno del team.
Cosa include la tua prova gratuita di 90 giorni?
Report Andon
VORNE XL | Funziona con qualsiasi macchina e qualsiasi processo, pronto all'usoAutoinstallazione facile e veloce | KPI accurati e in tempo reale da subitoProva XL GRATIS oggi
INIZIA