Gagnez le Shift

Que signifie « réussir son service » dans le domaine de la production ?
De nombreux opérateurs ne connaissent pas l’objectif de production de leur équipe, ni s’ils sont actuellement en bonne voie pour l’atteindre. Ils commencent leur service sans savoir ce qu’est une « victoire », et le terminent sans savoir s’ils ont « gagné » ou « perdu ». Nous aimons tous rentrer chez nous en sachant que nous avons « gagné » aujourd’hui, et lorsque vous fixez un objectif, votre équipe a bien plus de chances de l’atteindre !
Un test simple : rendez-vous dans l'atelier. Trouvez un opérateur. Et posez-lui deux questions simples :
- « Avez-vous un objectif de production pour ce poste ? »
- « Si oui, êtes-vous en avance ou en retard par rapport à cet objectif, à l’heure actuelle ? »
Si votre opérateur ne peut pas vous fournir rapidement et précisément ces informations, vous avez là l’occasion de l’aider à « gagner » son équipe aujourd’hui. Lorsque vos équipes « gagnent » régulièrement leur équipe, vous « gagnez » systématiquement la semaine, le mois et le trimestre.
Cette page vous propose une méthode simple et efficace pour vous aider à fixer et à dépasser vos objectifs de production.
Préparez-vous à la victoire grâce à des objectifs de production en temps réel
Vos équipes préférées ne remportent pas leurs matchs par hasard. Avant chaque rencontre, elles élaborent un plan. Ce plan prévoit des solutions de secours au cas où le déroulement du match ne se passerait pas comme prévu. Elles mettent ensuite ce plan à exécution et ajustent leur stratégie au fur et à mesure. Dans le domaine de la fabrication, cette stratégie se traduit ainsi :
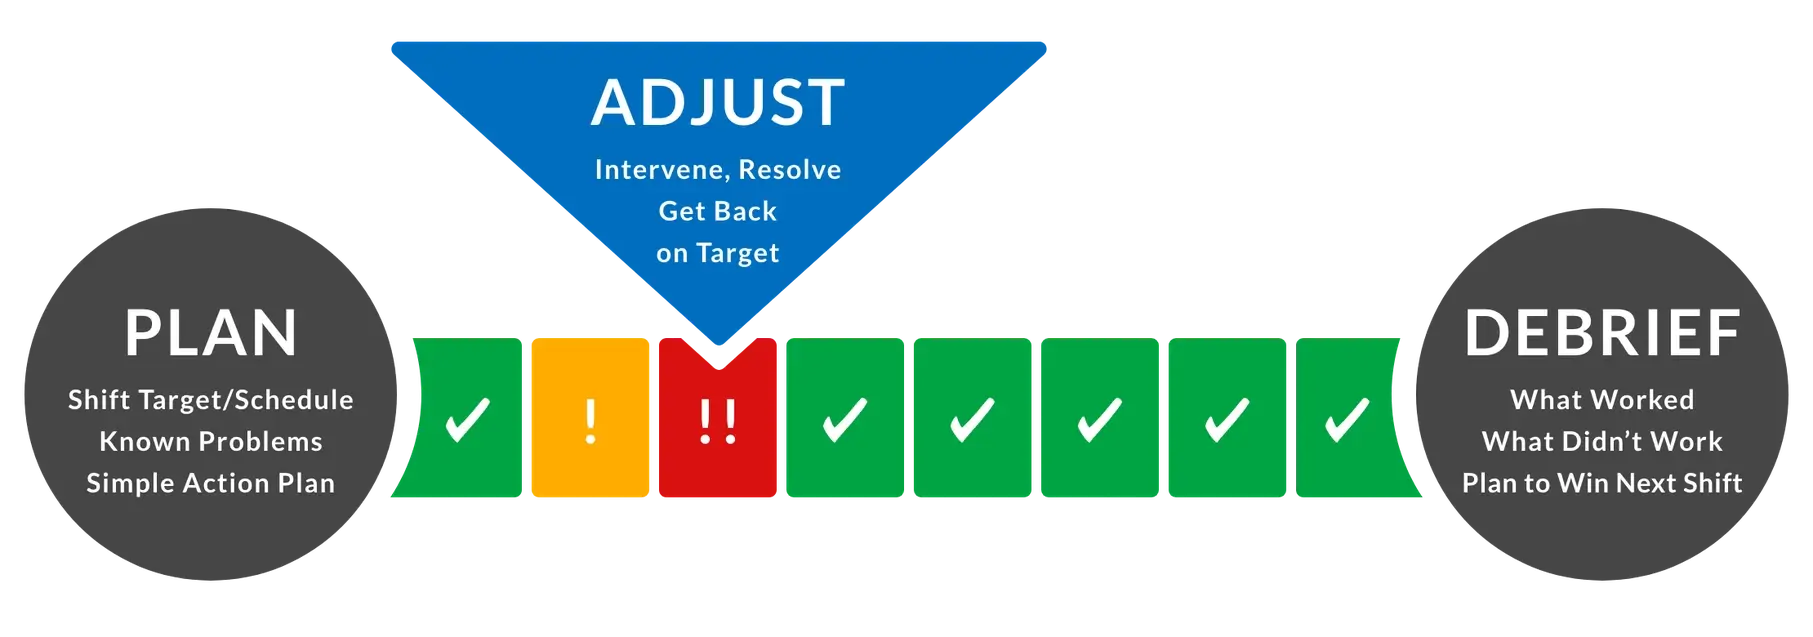
Plan
Commencez le poste par une brève réunion debout (5 minutes maximum) avec les opérateurs afin de :
- Convenir d'un objectif précis pour le poste (par exemple : pièces, palettes, livres, paquets, etc.).
- Identifier les problèmes potentiels connus (par exemple, changements de ligne, changements de matériaux, opérateur nécessitant une formation).
- Recenser les problèmes en suspens depuis le dernier poste (par exemple, pannes non résolues, problèmes liés aux matériaux).
- Convenir d’un plan d’action simple afin que chacun sache sur quoi se concentrer, quand demander de l’aide et qui appeler en cas de retard.
Ajuster
Suivre la production en temps réel. Si l’équipe prend trop de retard par rapport à son objectif, intervenir rapidement pour l’aider à se remettre sur les rails. Cela peut impliquer :
- D'affecter des ressources techniques à une machine rencontrant des problèmes techniques.
- D'organiser une formation sur le terrain si un opérateur rencontre des difficultés.
- Résoudre les problèmes liés aux matériaux qui entraînent des dysfonctionnements.
- Rééquilibrer la répartition des opérateurs entre les machines.
Pour une approche plus rigoureuse, envisagez de mettre en place un processus de contrôle à intervalle court (SIC). Le contrôle à intervalle court est un processus structuré permettant d’examiner la production toutes les 2 ou 4 heures afin d’identifier un petit nombre d’actions d’amélioration.
Débriefing
De nombreuses équipes négligent cette étape importante et perdent ainsi des informations précieuses. À la fin du poste, rassemblez l’équipe pour un bref débriefing. Notez ce qui a fonctionné et ce qui n’a pas fonctionné.
- L’équipe a-t-elle atteint son objectif pour le poste ?
- Si oui, que faut-il reproduire lors du prochain service (et communiquer aux équipes des autres services) ?
- Si elle n’a pas atteint son objectif de poste, que faudrait-il faire différemment pour le prochain poste ?
Affichez ces mesures dans l’espace dédié à l’équipe et utilisez-les lors de votre prochaine session « Plan-to-Win ».
Tableaux de suivi de la production horaires ou en temps réel
Le plus grand défi auquel la plupart des équipes sont confrontées est le suivant : comment suivre avec précision la production par rapport à l’objectif ?
Tableaux de suivi de la production horaires manuels
L’approche traditionnelle du suivi de la production consiste à utiliser un tableau blanc horaire. Les tableaux horaires, ou tableaux de « contrôle de production », occupent une place importante dans le Système de production Toyota (TPS): ils permettent de gérer visuellement la production, d’équilibrer le planning et de gérer le flux de production.
Un tableau horaire type fait l’état de l’objectif horaire requis et de l’objectif horaire cumulé, puis compare ces objectifs à la production réelle et au cumul de la production pour l’ensemble du poste.
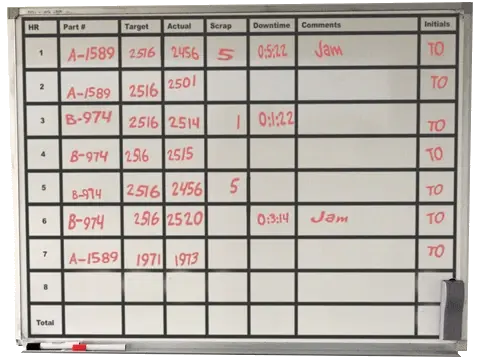
Les tableaux horaires posent trois défis majeurs :
- Mises à jour : si personne ne met manuellement à jour le tableau, les données sont immédiatement obsolètes.
- Précision : si vous produisez des articles à des cadences différentes, il est difficile de définir un objectif réaliste. De nombreuses équipes utilisent un objectif basé sur une cadence moyenne, ce qui ne constitue pas un véritable objectif.
- Historique : une fois le tableau effacé… les données sont perdues à jamais !
Tableaux de suivi de production automatisés en temps réel
Le suivi de la production à l’aide d’un système de surveillance automatisé présente deux avantages majeurs : il est précis (suivi des produits pièce par pièce) et il fournit des informations en temps réel (soit sur la machine via un écran, soit sur un ordinateur sous forme de tableau de bord).
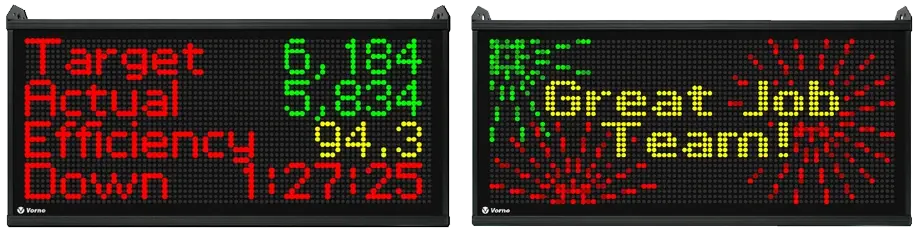
Nous constatons que la meilleure façon de suivre la production en temps réel consiste à utiliser une combinaison d’indicateurs que nous appelons « TAED » : Objectif, Réel, Efficacité, Temps d’arrêt. Il s’agit de :
- Cible : décompte en temps réel des pièces conformes qui auraient dû être fabriquées.
- Réel : décompte en temps réel des pièces conformes qui ont effectivement été fabriquées.
- Efficacité : rapport entre le nombre réel de pièces conformes et le nombre cible de pièces conformes.
- Temps d’arrêt : pour la plupart des entreprises, les temps d’arrêt représentent la perte la plus importante et constituent une composante de la disponibilité de l’OEE.
En comparant l’objectif au réel, votre équipe peut adapter le rythme de production en temps réel. Elle réussit son poste lorsque l’efficacité atteint 100 % ou plus. À la fin du poste, l’écran peut alors afficher un retour d’information instantané indiquant à l’équipe qu’elle a dépassé l’objectif :
Si vous disposez de plusieurs machines ou processus, un système automatisé peut fournir un tableau de bord en temps réel pour chaque machine. Cela aidera vos responsables à répartir les ressources au sein de l'atelier de production afin de garantir que chaque équipe puisse mener à bien son service.