Cómo optimizar las causas de las paradas en la producción
Códigos de motivo de interrupción del servicio
A la hora de asignar motivos a los incidentes de tiempo de inactividad, los informes sobre estos son más coherentes y útiles si se utiliza una lista más reducida de motivos.
Recomendamos a los fabricantes que optimicen sus códigos de motivos de paros para reducirlo al conjunto más reducido de motivos que sean realmente susceptibles de generar acciones. Si tu equipo dedica más tiempo a registrar los motivos de los paros que a tomar medidas, es muy probable que se haya quedado atrapado en una «trampa de datos». El tiempo de inactividad puede ser la trampa de datos definitiva, ya que a menudo se tiene la sensación de que los datos disponibles nunca explican del todo «qué ha fallado». La trampa surge cuando se piensa: «si recopilamos más datos, podremos tomar mejores medidas».
Si quieres reducir el tiempo de inactividad, define un número reducido de motivos de inactividad que te permitan mantener la conversación adecuada con la persona adecuada. Mantén esa conversación. Y, a continuación, toma medidas.
Intentar recopilar un gran número de causas de paradas supone una carga para los operadores, requiere más análisis por parte de la dirección y, paradójicamente, puede reducir la capacidad de los equipos para actuar. Un número más reducido de causas facilita que los operadores, los ingenieros y los responsables se centren en la máquina y en la causa que más atención requiera.
Cinco estrategias excelentes para optimizar los motivos de las paradas
Las cinco estrategias más eficaces para optimizar los motivos de las paradas son:
- No más de 25 causas de paradas
- Centrarse en la limitación
- Centrarse en los síntomas
- Crear causas de paradas significativas
- Automatizar el registro de los motivos de inactividad
1. No más de 25 motivos de inactividad
Recomendamos registrar hasta 25 motivos de parada (aunque se tenga la capacidad de registrar más). Clasificar un número relativamente reducido de motivos de parada ofrece dos grandes ventajas:
- Coherencia: a los operarios les resulta más fácil registrar el motivo correcto cuando tienen menos opciones entre las que elegir. Cuando se les presentan cientos de motivos, observamos que la mayoría de las personas eligen el motivo más conveniente (para poder volver a poner en marcha la máquina), en lugar del motivo correcto (que puede requerir hojear páginas y páginas de motivos).
- Análisis: una lista más reducida facilita la identificación rápida de qué causa común de paros debe ser la máxima prioridad.
En el ejemplo del diagrama de Pareto que se muestra a continuación, esta planta ha definido un gran número de causas de paros. Como resultado, sus pérdidas por paros se reparten entre todas las causas disponibles y no hay una indicación clara de en qué deberían centrarse:
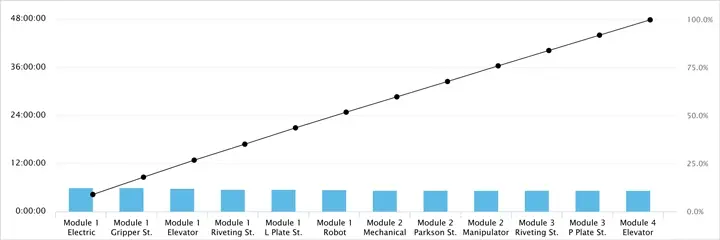
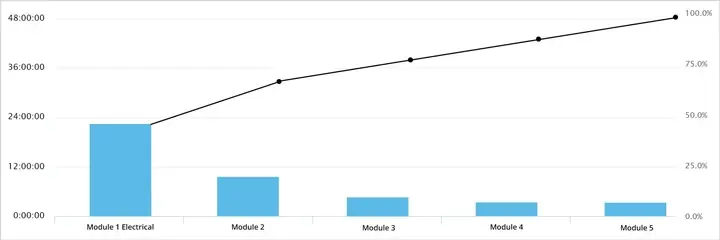
En el ejemplo del diagrama de Pareto que se muestra a continuación, la planta ha definido una lista de causas mucho más reducida. En consecuencia, queda muy claro que deberían involucrar al equipo para debatir los problemas relacionados con el «Módulo 1: Electricidad»:
2. Céntrate en la restricción
Para reducir el número de causas de parada, registra las causas detalladas en el cuello de botella. No intentes crear causas para cada máquina. En su lugar, registra un único código de causa para cada máquina que no sea el cuello de botella. Considera este proceso con cuatro máquinas:
- Cada máquina tiene diez motivos de parada. Total = 40 motivos de parada.
- Crea diez motivos de parada en el cuello de botella. Crea un motivo genérico para cada máquina adicional. Total = 13 motivos de parada.
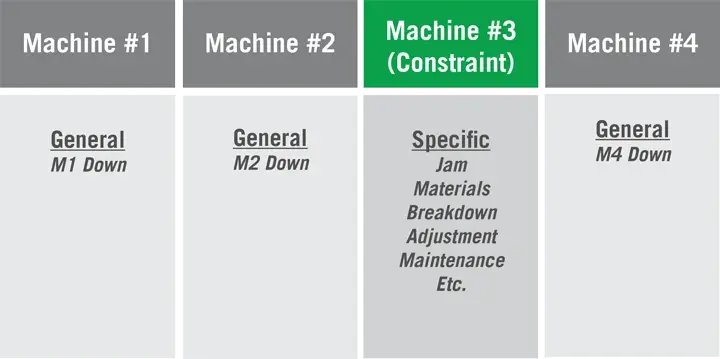
Si una máquina que no es el cuello de botella está provocando que este se detenga, añade temporalmente un par de códigos de motivo en dicha máquina para hacer un seguimiento del problema hasta que se solucione.
Al centrarte en el cuello de botella, reduces el número de causas de parada y orientas al equipo hacia la máquina que tiene mayor impacto en la productividad.
3. Céntrate en los síntomas
Muchos ingenieros quieren identificar la causa raíz de las paradas de las máquinas. Por desgracia, muy pocos operarios son capaces de identificar de forma sistemática y correcta la causa raíz de una parada de máquina, lo que a su vez genera datos de baja calidad.
Intenta registrar de forma sistemática los síntomas más comunes de las paradas de la máquina. Los síntomas describen a grandes rasgos la zona de la máquina en la que se encuentra el problema. Por ejemplo: «Problema de alimentación», «Atasco de material».
Al centrarse en los síntomas, se reduce el número de causas y se aumenta la probabilidad de que un operario seleccione la causa correcta de una parada de la máquina.
4. Crea motivos de tiempo de inactividad significativos
A la hora de definir los motivos de inactividad, aquí tienes algunas prácticas recomendadas adicionales que te ayudarán a crear códigos de motivo óptimos:
- «Todas las demás pérdidas»: incluye «Todas las demás pérdidas» como un motivo. Cuando esta pérdida sea tu principal motivo de pérdida, desglósala y sustituye un motivo existente por uno nuevo.
- Diferenciadas: cada motivo debe ser mutuamente excluyente con respecto a los demás. Debe ser imposible que tres personas diferentes seleccionen un motivo distinto para la misma parada.
- Comprensibles: elige motivos que tus operadores puedan entender fácilmente. Esto puede implicar proporcionarlos en un segundo idioma.
- Centrados en la máquina: Evita asignar motivos a personas (como «A la espera del técnico»). Los motivos basados en el personal rara vez son precisos y casi nunca crean un ambiente de trabajo positivo.
- Revisados: Revisa periódicamente tus motivos de inactividad. Elimina los motivos que no se utilicen con frecuencia y añade otros para garantizar que «Todas las demás pérdidas» no figure entre las diez principales causas de inactividad.
5. Automatizar el registro de los motivos de inactividad
La capacidad de registrar los motivos de las paradas sin la intervención del operador ahorra tiempo y permite a tus operadores centrarse en la tarea que tienen entre manos. Muchas máquinas funcionan con PLC que indican códigos de fallo cuando la máquina se detiene. Es perfectamente posible registrar estos códigos de fallo del PLC como motivos de las paradas sin que intervenga el operador. Si te interesa registrar los motivos de las paradas a partir de tu PLC, ten en cuenta lo siguiente:
- Fallos frente a motivos: los PLC generan códigos de fallo y pueden activarse varios códigos de fallo cuando la máquina se detiene. Por ejemplo: un operario abre una protección para evitar un atasco de material. El PLC podría registrar un fallo por «Parada de la máquina» y otro por «Protectores abiertos». Sin embargo, el motivo de la parada que desea registrar es «Atasco de material». Revise cómo su PLC realiza el seguimiento de los códigos de fallo de la máquina e identifique en qué medida es necesario agrupar los códigos de fallo en motivos.
- Coste: El PLC está diseñado específicamente para hacer funcionar la máquina, no para generar informes. Capturar los códigos de fallo del PLC suele requerir software adicional para exportar la información a un sistema de generación de informes, y es posible que su ingeniero de PLC tenga que modificar el código del PLC para crear motivos de parada útiles.
- Coherencia: Si dispone de diferentes máquinas, o de máquinas con distintos PLC, puede resultar difícil registrar de forma coherente los motivos del PLC en todos los procesos.
- Implicación del operador: Con la captura de datos del PLC, los operadores se implican menos en averiguar por qué se ha detenido la máquina. Cuando el operador selecciona un motivo de parada, asume la responsabilidad del problema y de los datos.
Reduzca el tiempo de inactividad con XL
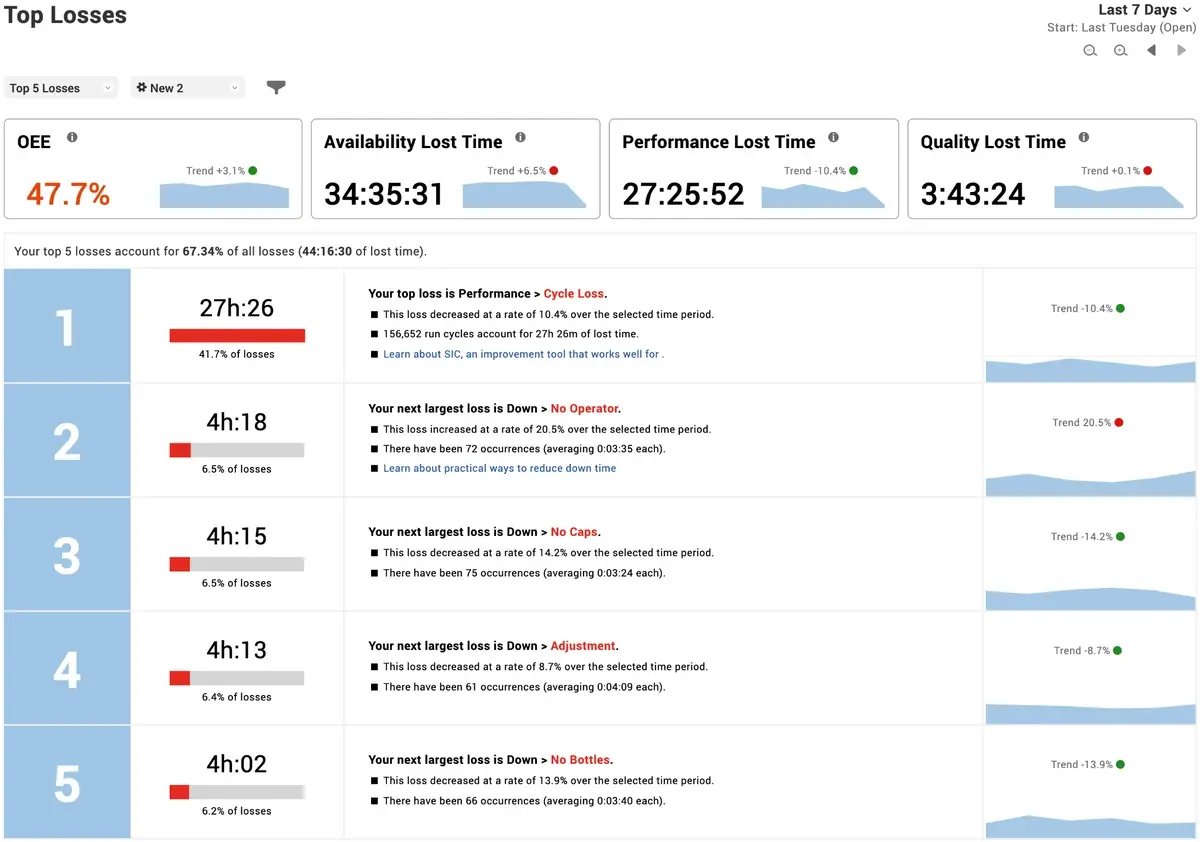
El Vorne XL Productivity Appliance™ realiza un seguimiento del tiempo de inactividad e identifica automáticamente los principales motivos de parada gracias a los informes integrados de «Top Losses». Con XL puede:
- Realizar un seguimiento automático del tiempo de inactividad: XL realiza un seguimiento automático del tiempo de inactividad utilizando una única entrada de su equipo.
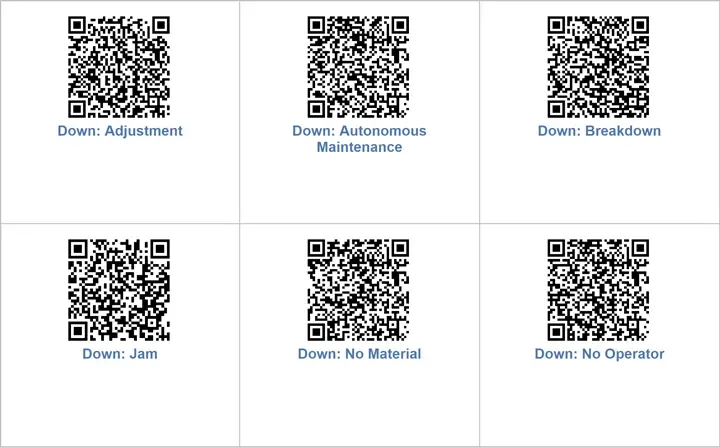
- Simplificar el registro de los motivos de inactividad: XL facilita la optimización y el registro de los motivos de inactividad. Introduzca sus códigos de barras en la interfaz de XL y este generará automáticamente una hoja de códigos de barras. Sus operadores podrán registrar fácilmente el motivo de cada evento de inactividad.
- Analizar el tiempo de inactividad: Utilice las herramientas de informes de XL, como el «Pareto de tiempo de inactividad» y el «Total Production Timeline™», para ver fácilmente las principales causas de inactividad y cómo afectan a su productividad.
- Aborde las principales causas de las paradas: utilice la información del informe «Principales pérdidas» para abordar de forma sistemática sus paradas.