Comment optimiser la gestion des causes d'arrêt de production
Codes de motif d'indisponibilité
Lorsqu’on attribue des motifs aux incidents entraînant des temps d’arrêt, les rapports sur ces derniers gagnent en cohérence et en pertinence si la liste des motifs est réduite.
Nous recommandons aux fabricants d’optimiser leurs codes de motif d’arrêt pour ne conserver que l’ensemble le plus restreint de motifs réellement exploitables. Si votre équipe passe plus de temps à recenser les motifs d’arrêt qu’à prendre des mesures, il y a de fortes chances qu’elle soit prise au piège des données. Les temps d’arrêt peuvent constituer le piège des données par excellence, car les personnes ont souvent l’impression que leurs données existantes n’expliquent jamais tout à fait « ce qui n’a pas fonctionné ». Le piège se déclenche lorsque l’on se dit : « Si seulement nous recueillions davantage de données, nous pourrions alors prendre de meilleures mesures ».
Si vous souhaitez réduire les temps d’arrêt, définissez un petit nombre de causes qui vous permettront d’avoir la bonne conversation avec la bonne personne. Ayez cette conversation. Puis passez à l’action.
Tenter de recenser un grand nombre de causes de panne alourdit la charge de travail des opérateurs, nécessite davantage d’analyses de la part de la direction et peut, paradoxalement, réduire la capacité des équipes à agir. Un nombre plus restreint de causes permet aux opérateurs, aux ingénieurs et aux responsables de se concentrer plus facilement sur la machine et la cause qui nécessitent le plus leur attention.
Cinq stratégies efficaces pour optimiser les causes des temps d'arrêt
Voici cinq stratégies très efficaces pour optimiser les motifs d'arrêt :
- Pas plus de 25 causes de temps d’arrêt
- Se concentrer sur la contrainte
- Se concentrer sur les symptômes
- Créer des causes de temps d'arrêt pertinentes
- Automatiser la saisie des motifs d’arrêt
1. Pas plus de 25 motifs d’indisponibilité
Nous recommandons de ne saisir que 25 motifs d’arrêt au maximum (même si vous avez la possibilité d’en saisir davantage). Le fait de classer un nombre relativement restreint de motifs d’arrêt présente deux avantages majeurs :
- Cohérence : il est plus facile pour les opérateurs de saisir le motif correct lorsqu’ils ont moins de choix. Lorsqu’ils sont confrontés à des centaines de motifs, nous constatons que la plupart des personnes choisissent le motif le plus pratique (afin de pouvoir reprendre l’utilisation de la machine), plutôt que le motif correct (qui pourrait nécessiter de parcourir des pages entières de motifs).
- Analyse : une liste plus courte permet d’identifier plus rapidement quelle cause courante d’arrêt doit être traitée en priorité.
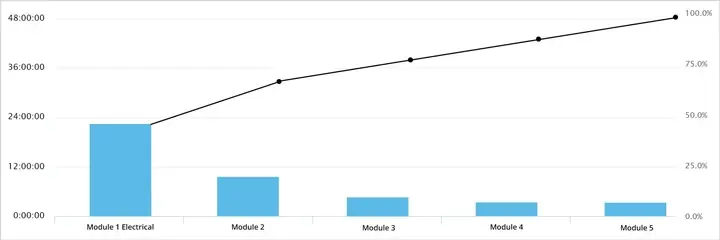
Dans l’exemple de diagramme de Pareto ci-dessous, cette usine a défini un grand nombre de causes d’arrêt. En conséquence, ses pertes liées aux arrêts sont réparties entre toutes les causes disponibles, et il n’y a pas d’indication claire sur les points sur lesquels elle devrait se concentrer :
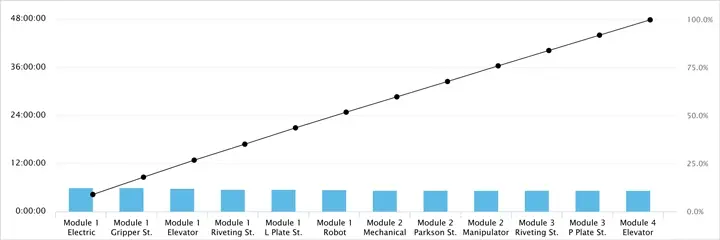
Dans l'exemple de diagramme de Pareto ci-dessous, l'usine a établi une liste de causes beaucoup plus restreinte. Il apparaît donc très clairement qu'elle devrait impliquer l'équipe dans la discussion des problèmes liés au « Module 1 Électrique » :
2. Se concentrer sur la contrainte
Pour réduire le nombre de causes d’arrêt, recensez en détail les causes d’arrêt au niveau de la contrainte. N’essayez pas de créer des causes pour chaque machine. En revanche, attribuez un code de cause unique à chaque machine ne constituant pas une contrainte. Prenons l’exemple d’un processus comportant quatre machines :
- Chaque machine présente dix causes d’arrêt. Total = 40 causes d’arrêt.
- Créez dix causes de panne au niveau de la contrainte. Créez une cause générique pour chaque machine supplémentaire. Total = 13 causes de panne.
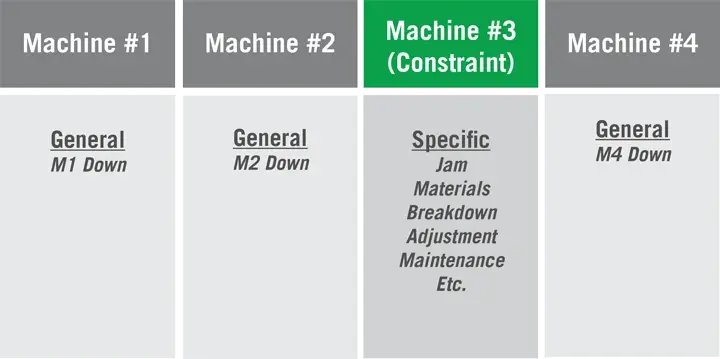
Si une machine qui n'est pas le goulot d'étranglement provoque l'arrêt de ce dernier, ajoutez temporairement quelques codes de motif sur cette machine afin de suivre le problème jusqu'à ce qu'il soit résolu.
En vous concentrant sur le goulot d’étranglement, vous réduisez le nombre de causes d’arrêt et vous orientez l’équipe vers la machine qui a le plus grand impact sur la productivité.
3. Concentrez-vous sur les symptômes
De nombreux ingénieurs souhaitent identifier la cause première des arrêts de machine. Malheureusement, très peu d’opérateurs sont capables d’identifier de manière cohérente et correcte la cause première d’un arrêt de machine, ce qui se traduit par des données de mauvaise qualité.
Cherchez à recenser de manière cohérente les symptômes les plus courants à l’origine de l’arrêt de la machine. Les symptômes décrivent de manière générale la zone de la machine où se situe le problème. Par exemple : « Problème d’alimentation », « Bourrage de matière ».
En vous concentrant sur les symptômes, vous réduisez le nombre de causes possibles et augmentez la probabilité qu’un opérateur sélectionne la cause correcte d’un arrêt de machine.
4. Créer des motifs de temps d’arrêt pertinents
Lors de la définition de vos motifs d’arrêt, voici quelques bonnes pratiques supplémentaires pour vous aider à créer des codes de motif conformes aux meilleures pratiques :
- «Toutes autres pertes » : incluez « Toutes autres pertes » comme motif distinct. Lorsque ce motif devient votre principale cause de perte, décomposez-le et remplacez un motif existant par un nouveau.
- Distinctes : chaque motif doit être mutuellement exclusif par rapport aux autres. Il ne doit pas être possible que trois personnes différentes sélectionnent un motif différent pour un même arrêt.
- Compréhensibles : choisissez des motifs facilement compréhensibles par vos opérateurs. Cela peut impliquer de les fournir dans une deuxième langue.
- Axées sur les machines : évitez d’attribuer des motifs liés au personnel (tels que « En attente d’un technicien »). Les motifs liés au personnel sont rarement précis et contribuent rarement à créer un environnement de travail positif.
- Révisées : passez régulièrement en revue vos motifs d’arrêt. Supprimez les motifs peu utilisés et ajoutez-en de nouveaux pour vous assurer que la catégorie « Toutes autres pertes » ne figure pas parmi les dix principales causes de perte.
5. Automatisez la saisie des motifs d’arrêt
La possibilité de saisir les motifs d’arrêt sans intervention de l’opérateur permet de gagner du temps et permet à vos opérateurs de se concentrer sur la tâche à accomplir. De nombreuses machines sont pilotées par des automates programmables (PLC) qui génèrent des codes d’erreur lorsque la machine s’arrête. Il est tout à fait possible de saisir ces codes d’erreur des automates comme motifs d’arrêt sans intervention de l’opérateur. Si vous souhaitez saisir les motifs d’arrêt à partir de votre automate, tenez compte des points suivants :
- Défauts vs motifs : les automates génèrent des codes d’erreur et plusieurs codes peuvent être activés lorsque la machine s’arrête. Par exemple : un opérateur ouvre un capot de protection pour éviter un bourrage de matière. L’automate peut enregistrer un code d’erreur pour « Arrêt de la machine » et un autre pour « Protections ouvertes ». Cependant, la cause d’arrêt que vous souhaitez enregistrer est « Bourrage de matière ». Examinez la manière dont votre automate gère les codes d’erreur de la machine et déterminez dans quelle mesure ces codes doivent être regroupés en causes d’arrêt.
- Coût : l’automate est spécifiquement conçu pour faire fonctionner la machine, et non pour générer des rapports. La collecte des codes d’erreur de l’automate nécessite généralement un logiciel supplémentaire pour exporter les informations vers un système de reporting, et votre ingénieur en automates devra peut-être modifier le code de l’automate pour créer des causes d’arrêt exploitables.
- Cohérence : si vous disposez de différentes machines, ou de machines équipées de différents automates, il peut s’avérer difficile de saisir de manière cohérente les motifs d’arrêt de l’automate pour l’ensemble des processus.
- Implication des opérateurs : avec la saisie des données du PLC, les opérateurs sont moins impliqués dans la recherche des causes de l’arrêt de la machine. Lorsque votre opérateur sélectionne un motif d’arrêt, il s’approprie le problème et les données.
Réduisez les temps d’arrêt avec XL
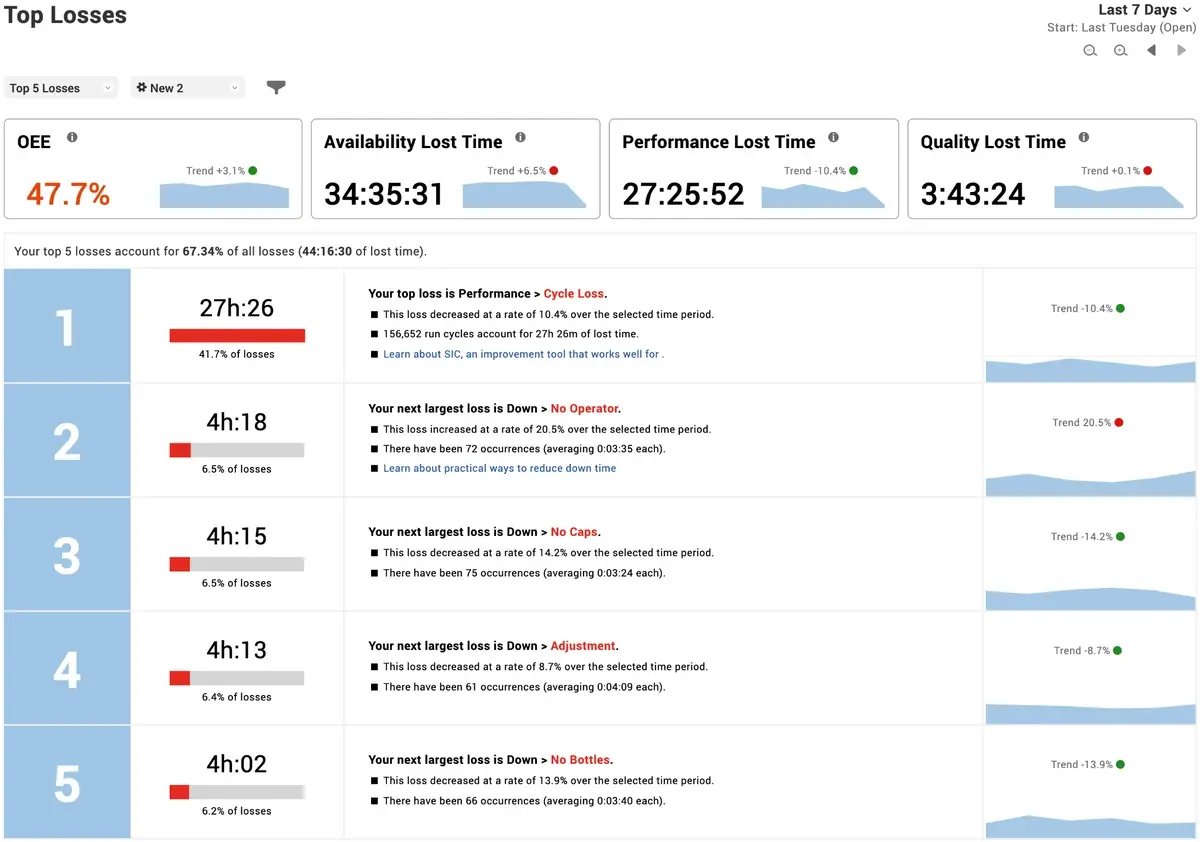
Le Vorne XL Productivity Appliance™ suit les temps d’arrêt et identifie automatiquement les principales causes grâce à la fonctionnalité intégrée « Top Losses ». Avec XL, vous pouvez :
- Suivre automatiquement les temps d’arrêt : XL suit automatiquement les temps d’arrêt à partir d’une seule source provenant de votre équipement.
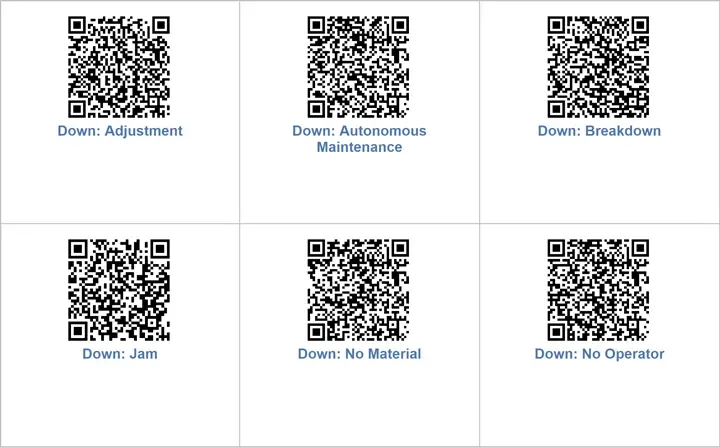
- Simplifier l’enregistrement des causes d’arrêt : XL facilite l’optimisation et l’enregistrement des causes de vos temps d’arrêt. Saisissez vos codes-barres dans l’interface XL et le système génère automatiquement une feuille de codes-barres. Vos opérateurs peuvent ainsi enregistrer facilement la cause de chaque arrêt.
- Analyser les temps d’arrêt : utilisez les outils de reporting de XL, tels que le diagramme de Pareto des temps d’arrêt et le Total Production Timeline™, pour identifier facilement vos principales causes de temps d’arrêt et leur impact sur votre productivité.
- S'attaquer aux principales sources de temps d'arrêt : utilisez les informations du rapport « Top Losses » pour lutter systématiquement contre vos temps d'arrêt.