Come ottimizzare i tempi di fermo nella produzione: cause e soluzioni
Codici motivo dei tempi di inattività
Quando si assegnano i motivi agli eventi di fermo macchina, la reportistica sui fermi risulta più coerente e utile se si utilizza un elenco ridotto di motivi.
Consigliamo ai produttori di ottimizzare i propri codici motivo di fermo macchina, riducendoli al minimo indispensabile di cause realmente utilizzabili per agire. Se il vostro team dedica più tempo a registrare i motivi dei fermi macchina che ad agire, è probabile che sia caduto in una "trappola dei dati". I tempi di fermo possono rappresentare la trappola dei dati per eccellenza, poiché spesso si ha la sensazione che i dati esistenti non spieghino mai del tutto “cosa sia andato storto”. La trappola si innesca quando si afferma: “Se solo registrassimo più dati, potremmo agire in modo più efficace”.
Se volete ridurre i tempi di inattività, definite un numero limitato di cause che vi consentano di avere la conversazione giusta con la persona giusta. Avete quella conversazione. E poi agite.
Cercare di raccogliere un gran numero di cause di fermo grava sugli operatori, richiede un maggiore lavoro di analisi da parte del management e può, paradossalmente, ridurre la capacità dei team di agire. Un numero più ristretto di cause rende più facile per operatori, tecnici e manager concentrarsi sulla macchina e sulla causa che richiede maggiormente la loro attenzione.
Cinque ottime strategie per ottimizzare le cause dei tempi di inattività
Ecco cinque strategie altamente efficaci per ottimizzare le cause dei tempi di inattività:
- Non più di 25 cause di fermo macchina
- Concentrarsi sul vincolo
- Concentrarsi sui sintomi
- Creare cause di fermo significative
- Automatizzare la registrazione delle cause di fermo macchina
1. Non più di 25 motivi di inattività
Si consiglia di registrare fino a 25 motivi di fermo (anche se si ha la possibilità di registrarne di più). La classificazione di un numero relativamente ridotto di motivi di fermo offre due grandi vantaggi:
- Coerenza: per gli operatori è più facile inserire il motivo corretto quando hanno meno opzioni tra cui scegliere. Quando si trovano di fronte a centinaia di motivi, abbiamo notato che la maggior parte delle persone seleziona il motivo più comodo (in modo da poter tornare a utilizzare la macchina), piuttosto che quello corretto (che potrebbe richiedere di sfogliare pagine e pagine di motivi).
- Analisi: un elenco più breve rende più facile identificare rapidamente quale causa comune di fermo macchina debba essere considerata la priorità assoluta.
Nell’esempio del diagramma di Pareto riportato di seguito, questo impianto ha definito un gran numero di cause di fermo. Di conseguenza, le perdite dovute ai fermi sono distribuite su tutte le cause disponibili e non vi è un’indicazione chiara su dove concentrare l’attenzione:
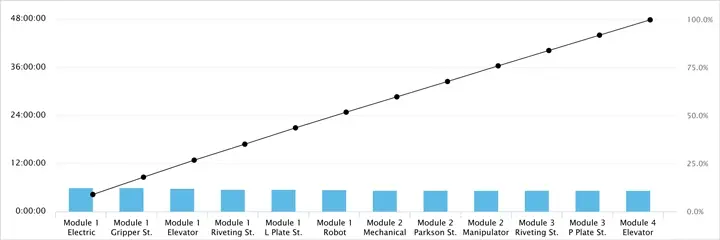
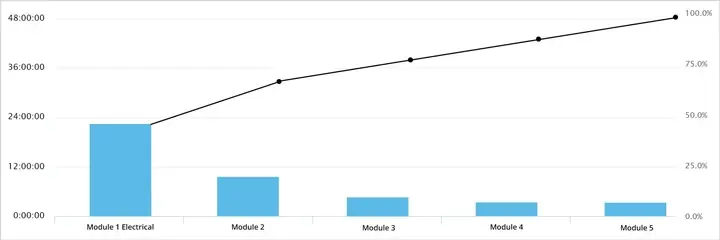
Nell'esempio di diagramma di Pareto riportato di seguito, lo stabilimento ha definito un elenco di cause molto più ristretto. Di conseguenza, risulta evidente che dovrebbero coinvolgere il team per discutere delle problematiche relative al “Modulo 1 – Impianto elettrico”:
2. Concentrarsi sul vincolo
Per ridurre il numero dei motivi di fermo, registrare i motivi dettagliati relativi al collo di bottiglia. Non cercare di creare motivi per ogni macchina. Registrare invece un unico codice motivo per ciascuna macchina che non costituisce un collo di bottiglia. Si consideri questo processo con quattro macchine:
- Ogni macchina presenta dieci cause di fermo. Totale = 40 cause di fermo.
- Creare dieci cause di fermo relative al vincolo. Creare un motivo generico per ogni macchina aggiuntiva. Totale = 13 cause di fermo.
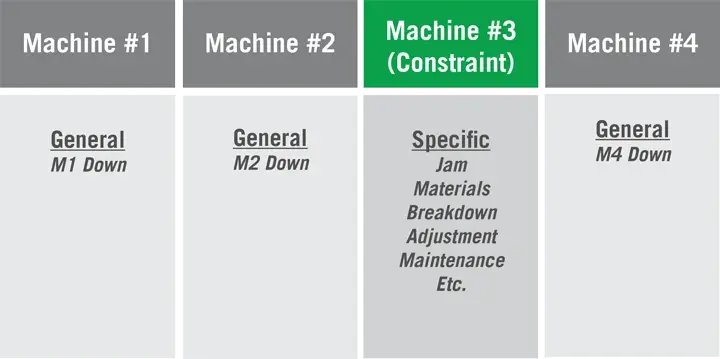
Se una macchina che non rappresenta il collo di bottiglia sta causando l’arresto di quest’ultimo, aggiungere temporaneamente un paio di codici di motivo su quella macchina per monitorare il problema fino alla sua risoluzione.
Concentrandovi sul collo di bottiglia, ridurrete il numero dei motivi di fermo e indirizzerete l’attenzione del team sulla macchina che ha il maggiore impatto sulla produttività.
3. Concentrarsi sui sintomi
Molti ingegneri desiderano individuare la causa principale dei fermi macchina. Purtroppo, pochissimi operatori sono in grado di identificare in modo coerente e corretto la causa principale di un fermo macchina, il che a sua volta genera dati di scarsa qualità.
Cercate di registrare in modo coerente i sintomi più comuni che causano l’arresto della macchina. I sintomi descrivono in linea di massima l’area della macchina in cui si verifica il problema. Ad esempio: problema di alimentazione, inceppamento del materiale.
Concentrandovi sui sintomi, riducete il numero di cause e aumentate la probabilità che un operatore selezioni la causa corretta di un arresto della macchina.
4. Creare cause significative dei tempi di fermo
Quando definite i motivi dei tempi di inattività, ecco alcune best practice aggiuntive per aiutarvi a creare codici motivo ottimali:
- Tutte le altre perdite: includete “Tutte le altre perdite” come motivo unico. Quando questa voce diventa la vostra perdita principale, suddividetela e sostituite un motivo esistente con uno nuovo.
- Differenziati: ogni causa dovrebbe essere mutuamente esclusiva rispetto alle altre. Dovrebbe essere impossibile che tre persone diverse selezionino una causa diversa per lo stesso arresto.
- Comprensibili: scegli motivi facilmente comprensibili dai tuoi operatori. Ciò potrebbe significare fornirli in una seconda lingua.
- Incentrati sulla macchina: evitate di attribuire motivi alle persone (come “In attesa del tecnico”). I motivi basati sul personale sono raramente accurati e raramente creano un ambiente di lavoro positivo.
- Rivedute: rivedete regolarmente i motivi di fermo. Eliminate quelli che non vengono utilizzati frequentemente e aggiungetene di nuovi per garantire che la voce “Altre perdite” non figuri tra le prime dieci cause di perdita.
5. Automatizzare la registrazione dei motivi di fermo macchina
La possibilità di acquisire i motivi dei tempi di inattività senza il coinvolgimento dell’operatore fa risparmiare tempo e consente agli operatori di concentrarsi sul lavoro da svolgere. Molte macchine sono gestite da PLC che segnalano codici di errore quando la macchina si ferma. È del tutto possibile acquisire questi codici di errore del PLC come motivi di inattività senza il coinvolgimento dell’operatore. Se siete interessati ad acquisire i motivi di inattività dal vostro PLC, considerate quanto segue:
- Errori vs. Motivi: i PLC generano codici di errore e, quando la macchina si ferma, possono attivarsi più codici di errore. Ad esempio: un operatore apre una protezione per evitare un inceppamento del materiale. Il PLC potrebbe registrare un errore per «Arresto macchina» e un altro per «Protezioni aperte». Tuttavia, la causa del fermo che si desidera registrare è «Inceppamento del materiale». Verificate come il vostro PLC tiene traccia dei codici di errore della macchina e individuate in che misura i codici di errore debbano essere raggruppati in cause.
- Costo: il PLC è progettato specificamente per far funzionare la macchina, non per creare report. Acquisire i codici di errore dal PLC richiede in genere un software aggiuntivo per esportare le informazioni in un sistema di reportistica, e il vostro tecnico PLC potrebbe dover modificare il codice del PLC per creare cause di fermo utili.
- Coerenza: se si dispone di macchine diverse, o di macchine con PLC diversi, potrebbe risultare difficile acquisire in modo coerente i motivi del PLC in ogni processo.
- Coinvolgimento degli operatori: con l’acquisizione dei dati dal PLC, gli operatori sono meno coinvolti nel tracciare il motivo per cui la macchina si è fermata. Quando un operatore seleziona un motivo di fermo, si assume la responsabilità del problema e dei dati.
Ridurre i tempi di fermo con XL
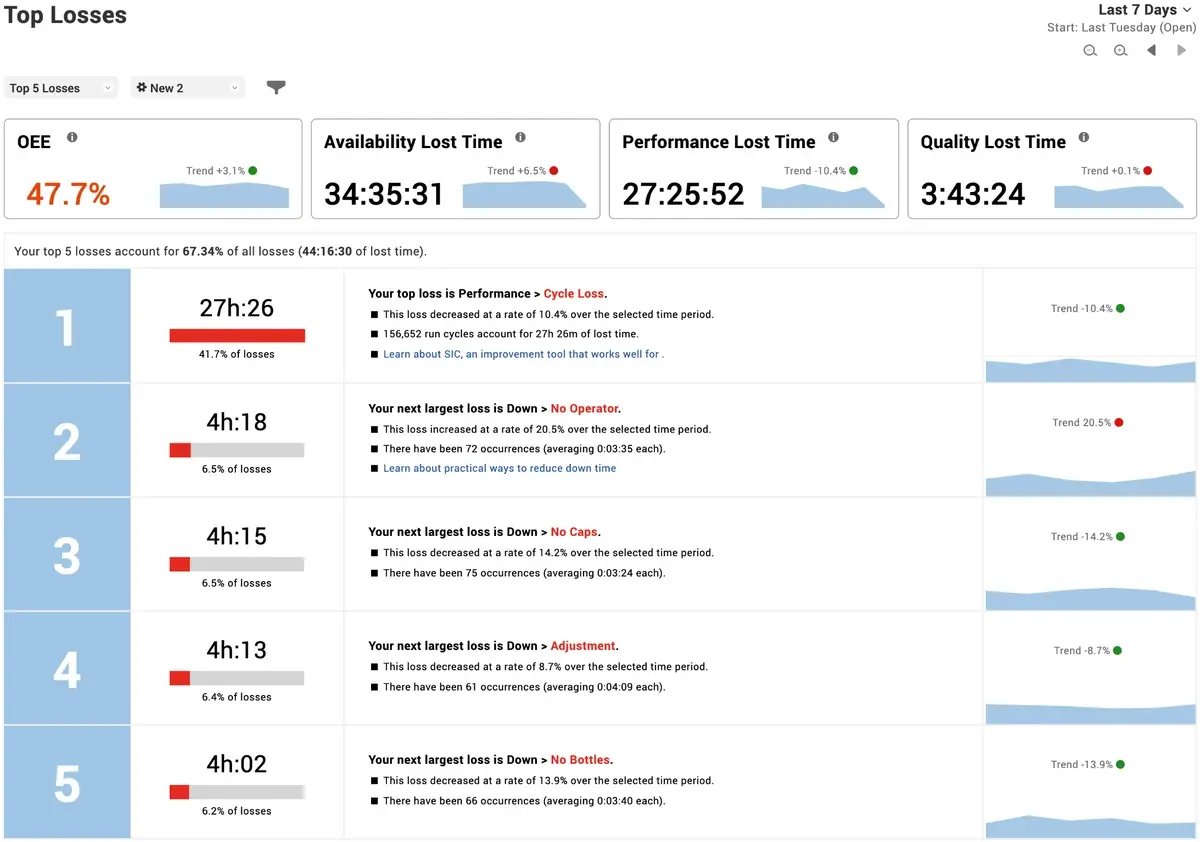
Vorne XL Productivity Appliance™ monitora i tempi di inattività e identifica automaticamente le principali cause di fermo grazie alla funzione integrata di reportistica “Top Losses”. Con XL è possibile:
- Monitorare automaticamente i tempi di fermo: XL monitora automaticamente i tempi di fermo utilizzando un unico input proveniente dalle vostre apparecchiature.
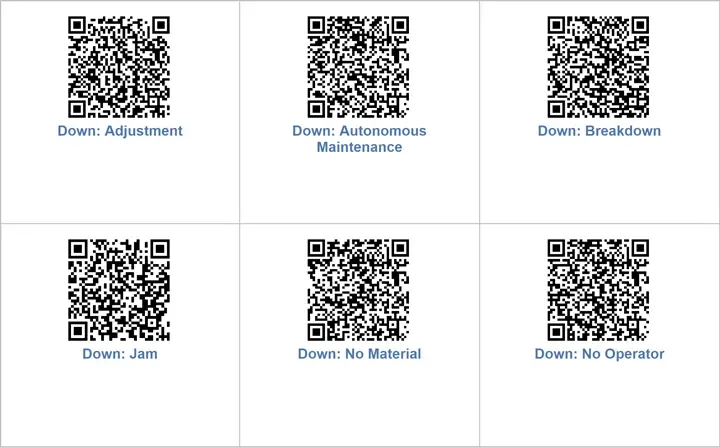
- Semplificare la registrazione delle cause di fermo: XL semplifica l’ottimizzazione e la registrazione delle cause di fermo. Basta inserire i codici a barre nell’interfaccia di XL e il sistema genera automaticamente un foglio con i codici a barre. Gli operatori possono registrare facilmente la causa di ogni evento di fermo.
- Analizzare i tempi di inattività: utilizzate gli strumenti di reportistica di XL, come il "Pareto dei tempi di inattività" e il "Total Production Timeline™", per individuare facilmente le cause principali e il loro impatto sulla produttività.
- Affronta le principali cause di fermo macchina: utilizza le informazioni contenute nel report "Top Losses" per affrontare in modo sistematico i tuoi tempi di fermo.