
Reducir los tiempos de ciclo en la fabricación

¿Qué es la pérdida de tiempo de ciclo?
Siempre que un equipo funciona a una velocidad inferior a su velocidad máxima de funcionamiento (más lenta que su tiempo de ciclo ideal), se produce una pérdida de tiempo de ciclo. La pérdida de tiempo de ciclo suele dividirse en dos categorías:
- Ciclos lentos
- Pequeñas paradas
Los ciclos lentos se producen cuando un equipo funciona a una velocidad inferior a su velocidad máxima de funcionamiento, pero sigue en marcha. Por ejemplo, un operario puede hacer funcionar deliberadamente el equipo a baja velocidad para gestionar problemas de calidad del material.
Las pequeñas paradas se producen cuando el equipo se ha detenido, pero durante un periodo de tiempo lo suficientemente breve como para que la parada se considere, en mayor o menor medida, parte de un ciclo (en otras palabras, no se considera un evento de tiempo de inactividad). Normalmente, el operador resuelve las pequeñas paradas sin la intervención del personal de mantenimiento. Por ejemplo, un operador puede solucionar atascos repetidos en el equipo causados por problemas en la alimentación de material.
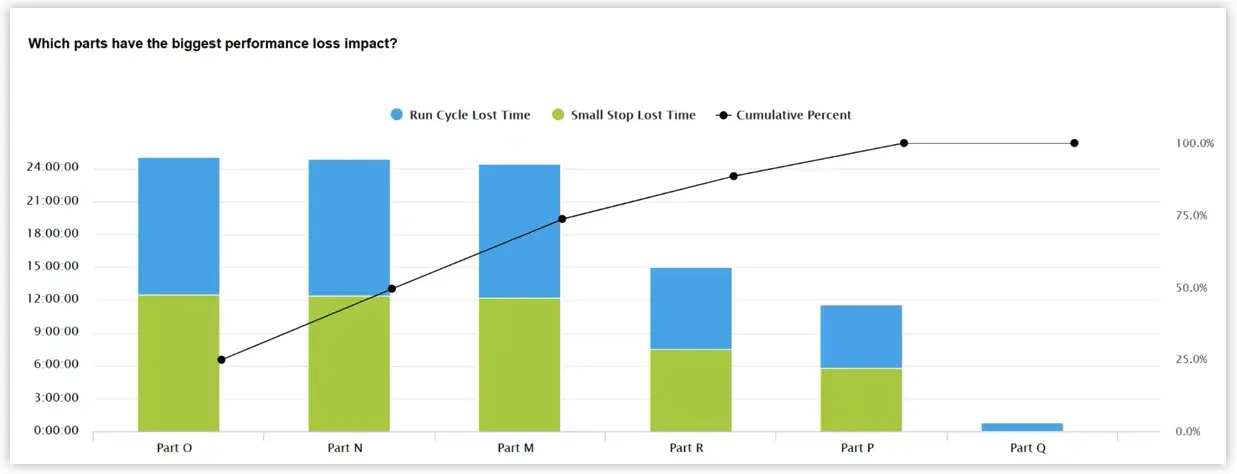
Cómo calcular la pérdida de tiempo de ciclo
Al considerar los estados de producción «En marcha», «Parada no planificada», «Parada planificada» y «Sin programar», la pérdida de tiempo de ciclo se enmarca claramente en el estado «En marcha» (mide las pérdidas que se producen mientras el proceso está en marcha). Sin embargo, no mide todas las pérdidas que se producen mientras el proceso está en marcha. Las pérdidas por calidad constituyen una categoría de pérdida totalmente independiente.
Una condición previa para medir la pérdida de tiempo de ciclo es conocer el tiempo de ciclo ideal del proceso. El tiempo de ciclo ideal es el tiempo mínimo teórico necesario para producir una pieza (que puede variar según las diferentes piezas). El tiempo de ciclo ideal es, básicamente, lo mismo que la velocidad máxima de funcionamiento. Matemáticamente, ambos son recíprocos entre sí: el tiempo de ciclo ideal se mide como tiempo por pieza (por ejemplo, un segundo por pieza), mientras que la velocidad máxima de funcionamiento se mide como piezas por unidad de tiempo (por ejemplo, una pieza por segundo; lo que se suele denominar 3.600 piezas por hora).
Existen dos enfoques habituales para determinar el tiempo de ciclo ideal:
- Capacidad nominal: es la velocidad máxima de funcionamiento que especifica el fabricante del equipo (por ejemplo, se puede comprar una prensa con una capacidad nominal de 120 golpes por minuto).
- Estudio de tiempos: es la velocidad más rápida medida que puede alcanzar el proceso. No se trata de una velocidad media, estándar o normal. Es la velocidad máxima de funcionamiento (tiempo de ciclo mínimo).
Existen diferencias fundamentales en la forma en que los sistemas manuales y automatizados registran la pérdida de tiempo de ciclo, aunque ambos se basan en un tiempo de ciclo ideal preciso.
Las mediciones manuales de la pérdida de tiempo de ciclo utilizan un cálculo de «balance de masa» con información que suele registrarse con un nivel de detalle por turno o por pieza:
Pérdida de tiempo de ciclo = Tiempo de funcionamiento – (Total de piezas × Tiempo de ciclo ideal)
Básicamente, lo que indica este cálculo es lo siguiente: teniendo en cuenta únicamente el tiempo de funcionamiento, se compara la rapidez con la que se podrían haber fabricado las piezas en circunstancias ideales (total de piezas multiplicado por el tiempo de ciclo ideal) con la rapidez con la que se fabricaron realmente (tiempo de funcionamiento). La diferencia entre ambos es la pérdida de tiempo de ciclo. Un problema de este tipo de cálculo es que depende en gran medida de que el tiempo de inactividad y el tiempo de cambio de serie se registren con precisión (de lo contrario, el tiempo de funcionamiento no será exacto). La experiencia ha demostrado que la mayoría de los sistemas manuales de registro de datos subestiman significativamente el tiempo de inactividad (lo que inflará artificialmente las pérdidas de tiempo de ciclo).
Las mediciones automatizadas de la pérdida de tiempo de ciclo proporcionan información mucho más detallada y precisa, incluyendo la diferenciación entre ciclos lentos y pequeñas paradas (dos de las Seis Grandes Pérdidas). Los sistemas automatizados comparan cada ciclo de fabricación con el tiempo de ciclo ideal y calculan la pérdida de tiempo de ciclo para todas y cada una de las piezas producidas:
Pérdida de tiempo de ciclo = Tiempo de funcionamiento – (Total de piezas × Tiempo de ciclo ideal)
Para medir con precisión la pérdida de tiempo de ciclo, es importante automatizar la captura de datos y seguir un estándar de medición claramente definido que se aplique de forma coherente a lo largo del tiempo y en todos los equipos. Recomendamos la siguiente definición:
La pérdida de tiempo de ciclo se mide como la diferencia entre el tiempo de ciclo real y el tiempo de ciclo ideal para cada pieza fabricada (siendo el tiempo de ciclo ideal el tiempo mínimo teórico para producir una pieza).
Efectos de la pérdida de tiempo de ciclo en la productividad de la fabricación
Las pérdidas de tiempo de ciclo suelen pasar desapercibidas. A menudo no se registran con precisión (si es que se registran) ni se abordan de forma eficaz (si es que se abordan). Hay varias razones que lo explican:
- Se presta más atención a los equipos que están parados que a los que están en funcionamiento. Como resultado, los tiempos de inactividad y los cambios de producción suelen recibir mucha más atención que los equipos que funcionan a una velocidad inferior a su velocidad máxima de funcionamiento.
- La pérdida de tiempo de ciclo suele estar incorporada en los tiempos de producción estándar, lo que puede llevar a los operarios a hacer funcionar el equipo a una velocidad inferior a su velocidad óptima de funcionamiento («siempre lo hemos hecho así»).
- El seguimiento manual del rendimiento (por ejemplo, el cálculo manual del OEE) se basa en cálculos de balance de masa que aportan muy pocos detalles útiles para la toma de decisiones.
Cuando un equipo está configurado para funcionar a una velocidad inferior al tiempo de ciclo ideal, suele ser un síntoma de problemas subyacentes relacionados con el equipo o el material. Por ejemplo, el operador puede saber que funcionar a menor velocidad da lugar a menos atascos o menos piezas rechazadas. A menudo, el funcionamiento a menor velocidad enmascara un mantenimiento insuficiente de los activos y problemas de calidad del material.
Desde la perspectiva de la Eficacia Global de los Equipos (OEE) y la Eficacia Total de los Equipos (TEEP), la pérdida de tiempo de ciclo se registra como una «pérdida de rendimiento». Desde la perspectiva de las Seis Grandes Pérdidas, la pérdida de tiempo de ciclo se registra como «velocidad reducida (ciclos lentos)» y «pequeñas paradas».
Cómo reducir el tiempo de ciclo en tres pasos
A continuación se describe un proceso de tres pasos para reducir los tiempos de ciclo:
- Valida tus estándares de tiempo de ciclo
- Comprenda sus pérdidas de tiempo de ciclo
- Aborde las pérdidas de tiempo de ciclo en la planta de producción
1. Valida tus estándares de tiempo de ciclo
Problema: Reconocemos que disponer de tiempos de ciclo ideales precisos es fundamental para medir con exactitud las pérdidas de tiempo de ciclo, pero no disponemos de información sobre la capacidad nominal y no sabemos con certeza cómo validar nuestros tiempos de ciclo ideales.
Estrategia: Utilice los datos de fabricación de la planta para realizar estudios de tiempo sencillos sobre los tiempos de ciclo reales de cada pieza que se produce.
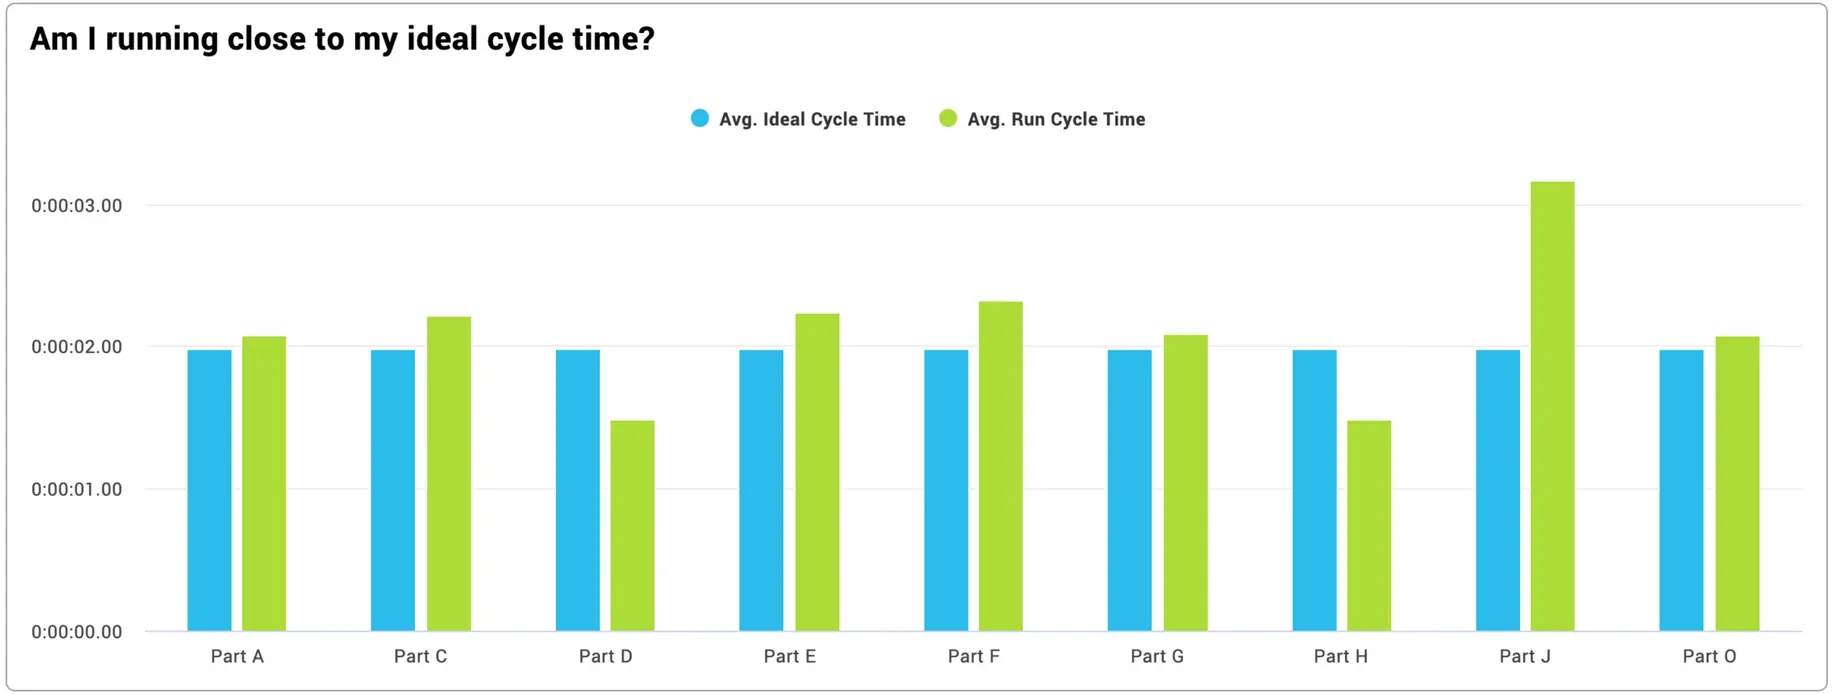
Solución: Hay dos formas de utilizar XL para validar tus tiempos de ciclo ideales. La primera es «rápida y aproximada» (que pone de manifiesto los problemas evidentes) y la segunda es «lenta y refinada» (que ofrece mayor precisión).
- XL registra el tiempo de ciclo ideal y el tiempo de ciclo medio de cada pieza que se fabrica. Utilice la función «Pérdida de rendimiento» para comparar ambos valores para cada pieza. Si el tiempo de ciclo ideal es superior al tiempo de ciclo medio, significa que está fijado demasiado alto (reduzca el tiempo de ciclo ideal ligeramente por debajo del tiempo de ciclo medio). Este es un problema sorprendentemente común.
- XL supervisa cada ciclo de fabricación en tiempo real. Utilice los KPI en tiempo real para realizar un análisis de «lo mejor de lo mejor» de sus tiempos de ciclo reales. Cada vez que produzca una pieza (y el equipo funcione correctamente), supervise la métrica «Tiempo del último ciclo» durante un periodo de tiempo. Anote sus mejores tiempos de ciclo y utilícelos como base para establecer el tiempo de ciclo ideal.
2. Comprender las pérdidas de tiempo de ciclo
Problema: Queremos poner en marcha una iniciativa para reducir nuestros tiempos de ciclo, pero antes de hacerlo queremos comprobar si estamos sufriendo una pérdida significativa de productividad debido a las pérdidas de tiempo de ciclo.
Estrategia: Comprueba si la pérdida de tiempo de ciclo es una de tus cinco principales fuentes de pérdida de productividad en la fabricación.
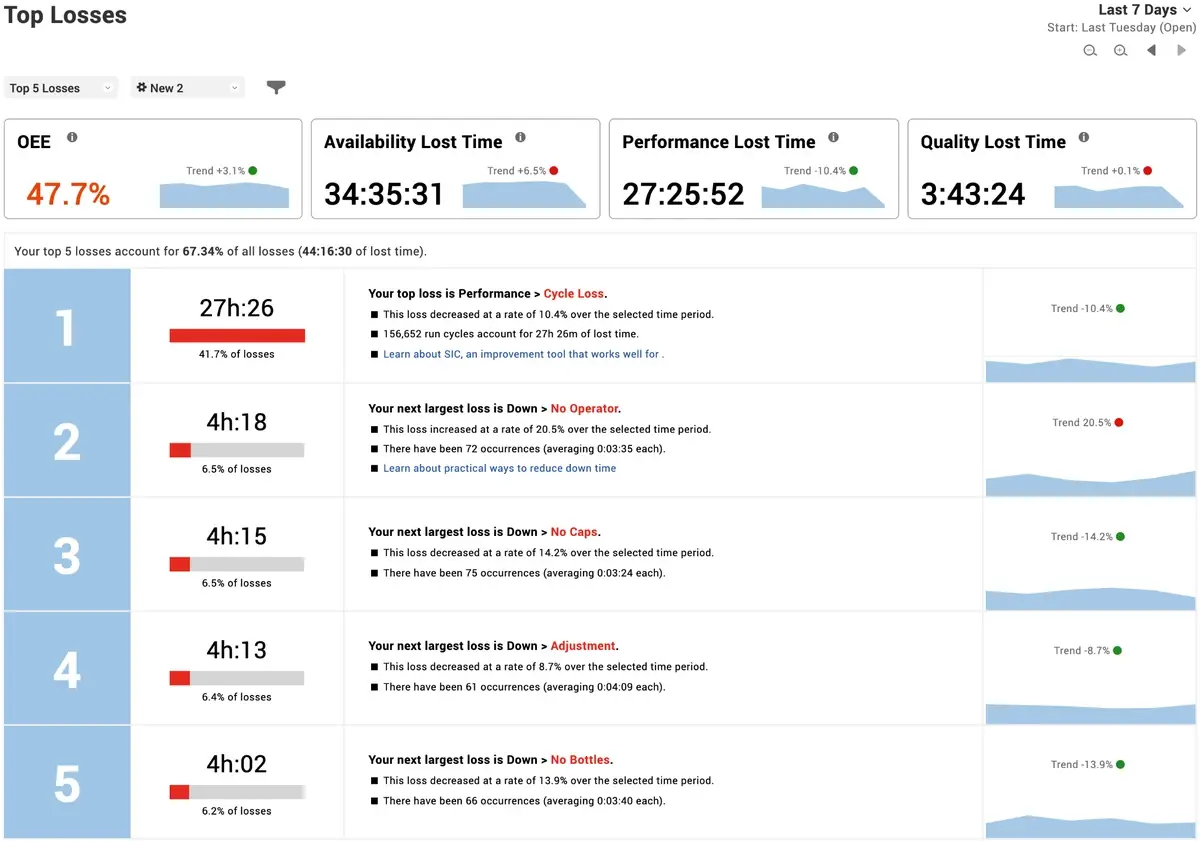
Solución: Utiliza XL para ver las principales pérdidas de la semana o el mes más recientes (un periodo de tiempo lo suficientemente largo como para proporcionar información representativa). Si la pérdida de velocidad (también conocida como pérdida de tiempo de ciclo) se encuentra entre las cinco principales pérdidas, plantéate tomar medidas. Cuanto más alta sea la «Pérdida de velocidad» en las «Principales pérdidas», más importante será tomar medidas. También puede ser importante actuar si la «Pérdida de velocidad» muestra una tendencia al alza (indicada por un indicador de tendencia rojo).
3. Reducir las pérdidas de tiempo de ciclo en la planta de producción
Problema: Necesitamos medidas prácticas para reducir los tiempos de ciclo.
Estrategia: Abordar las pérdidas de tiempo de ciclo en su origen: involucrar a los operarios señalando los problemas a medida que surgen.
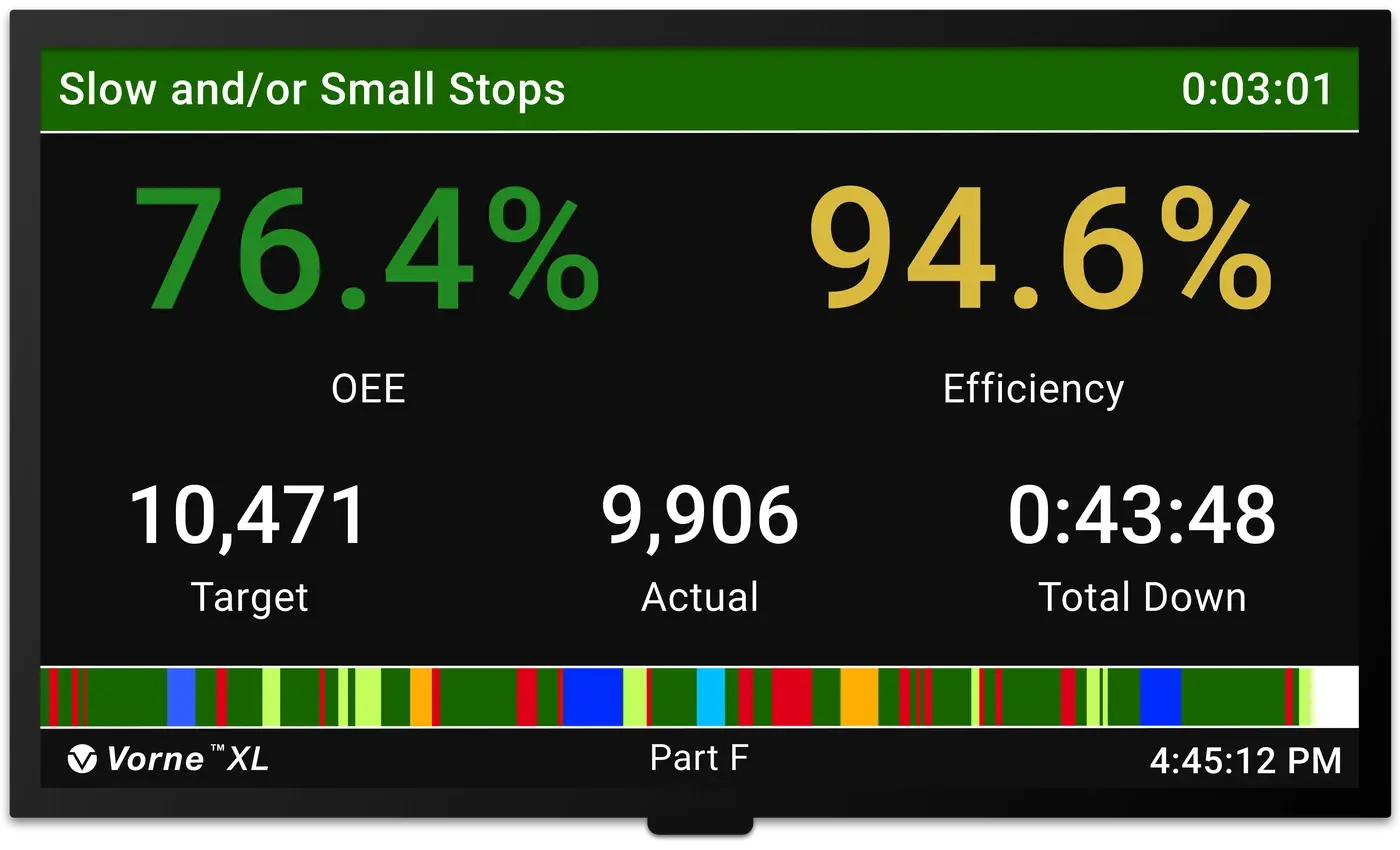
Solución: Utilizar el cuadro de mando XL y el control de intervalos cortos (SIC) para comunicar información en tiempo real que ponga de manifiesto los problemas y anime a los operarios a tomar medidas inmediatas.
- Cambio de serie: Mostrar el tiempo de ciclo ideal y el tiempo del último ciclo durante los cambios de serie para ayudar al operario a configurar el equipo a la velocidad de funcionamiento óptima.
- Funcionamiento: Si el proceso avanza lentamente (por ejemplo, una secuencia de 100 ciclos tarda un 10 % más que el tiempo de ciclo ideal), alertar a los operarios para que puedan tomar medidas correctivas (o para que se pueda registrar el motivo para su posterior análisis).
- Control de intervalos cortos (SIC): Como se puede observar en la imagen anterior de «Principales pérdidas», el SIC es una herramienta de mejora recomendada para abordar las pérdidas de tiempo de ciclo. El SIC utiliza revisiones rápidas y específicas de los datos de rendimiento durante el turno para permitir correcciones continuas del rumbo y ajustes a pequeña escala (lo que, en conjunto, da lugar a mejoras significativas en el rendimiento).
Empieza a reducir los tiempos de ciclo con una prueba gratuita de XL
Con el Vorne XL Productivity Appliance™ podrás:
- Liderar el turno ofreciendo a los operarios visibilidad en tiempo real del rendimiento de los tiempos de ciclo
- Identificar y eliminar los ciclos lentos y las pequeñas paradas en el momento en que se producen
- Acceder al instante a más de 100 métricas en tiempo real, entre las que se incluyen el OEE, las seis grandes pérdidas y el TEEP
- Proporcionar a supervisores y directivos información inmediata gracias a más de 50 informes integrados
- Personalizar las vistas de datos con un número ilimitado de informes a medida
- Recibe alertas automáticas y resúmenes de turno para mantener las mejoras por el buen camino
El Vorne XL Productivity Appliance™ es un dispositivo de IoT industrial (IIoT) que reúne todo esto en un único y sencillo paquete. Nuestro modelo más popular cuesta 4.690 $ e incluye usuarios ilimitados, actualizaciones de software gratuitas, asistencia técnica gratuita y una garantía de 3 años líder en el sector. Hay más de 45.000 instalaciones de XL en más de 45 países, y animamos a los nuevos usuarios a que empiecen con una prueba gratuita de 90 días.
Reserva un seminario web individual y uno de nuestros expertos en productos te explicará cómo XL puede ayudar a tu equipo a reducir el tiempo de ciclo y mejorar el rendimiento.

