
Réduire les temps de cycle dans le secteur industriel

Qu'est-ce que la perte de temps de cycle ?
Chaque fois qu'un équipement fonctionne à une vitesse inférieure à sa vitesse maximale (inférieure à son temps de cycle idéal), il subit une perte de temps de cycle. La perte de temps de cycle se divise généralement en deux catégories :
- Cycles lents
- Petits arrêts
Les cycles lents se produisent lorsque l'équipement fonctionne à une vitesse inférieure à sa vitesse maximale, tout en restant en marche. Par exemple, un opérateur peut délibérément faire fonctionner l'équipement lentement pour gérer des problèmes de qualité des matériaux.
Les petits arrêts se produisent lorsque l'équipement s'est arrêté, mais pendant une durée suffisamment courte pour que cet arrêt soit plus ou moins considéré comme faisant partie d'un cycle (en d'autres termes, il n'est pas considéré comme un temps d'arrêt). Un opérateur gère généralement les petits arrêts sans faire appel au personnel de maintenance. Par exemple, un opérateur peut débloquer des bourrages répétés de l’équipement causés par des problèmes d’alimentation en matière première.
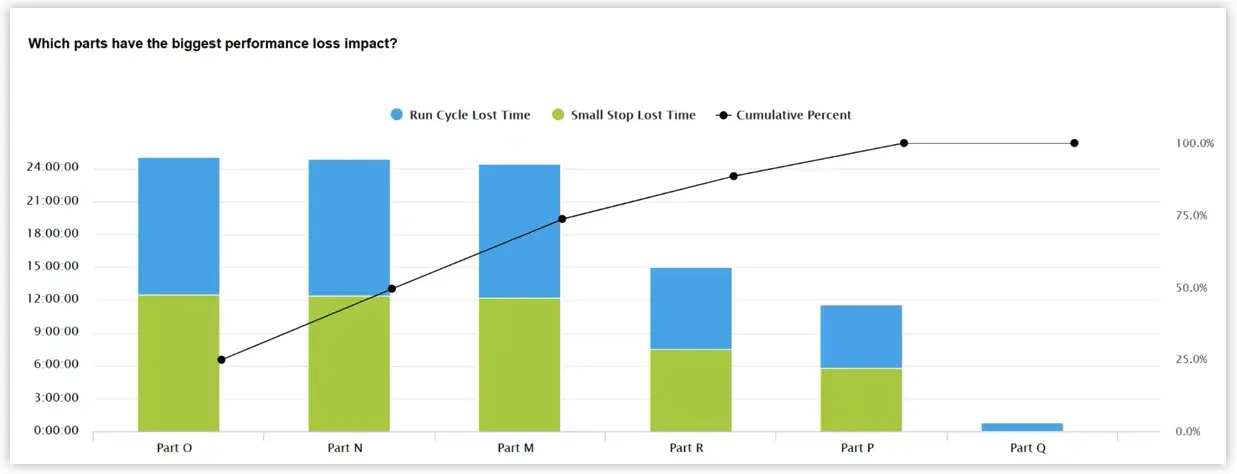
Comment calculer la perte de temps de cycle
Lorsque l'on considère les états de production « En cours », « Arrêt imprévu », « Arrêt planifié » et « Non programmé », la perte de temps de cycle s'inscrit clairement dans l'état « En cours » (elle mesure les pertes qui surviennent pendant que le processus est en cours). Cependant, elle ne mesure pas toutes les pertes qui surviennent pendant que le processus est en cours. Les pertes liées à la qualité constituent une catégorie de pertes totalement distincte.
Une condition préalable à la mesure de la perte de temps de cycle est de connaître le temps de cycle idéal du processus. Le temps de cycle idéal correspond au temps minimum théorique nécessaire pour produire une pièce (qui peut varier selon les pièces). Le temps de cycle idéal correspond essentiellement à la vitesse de fonctionnement maximale. Mathématiquement, ces deux grandeurs sont inversement proportionnelles : le temps de cycle idéal est mesuré en temps par pièce (par exemple, une seconde par pièce), tandis que la vitesse de fonctionnement maximale est mesurée en pièces par unité de temps (par exemple, une pièce par seconde ; plus couramment exprimée en 3 600 pièces par heure).
Il existe deux approches courantes pour déterminer le temps de cycle idéal :
- Capacité nominale : il s’agit de la vitesse de fonctionnement maximale spécifiée par le fabricant de l’équipement (par exemple, vous pouvez acheter une presse d’une capacité nominale de 120 coups par minute).
- Étude des temps : il s’agit de la vitesse la plus rapide mesurée que le processus peut atteindre. Ce n’est pas une vitesse moyenne, standard ou normale. C’est la vitesse de fonctionnement maximale (temps de cycle minimal).
Il existe des différences fondamentales dans la manière dont les systèmes manuels et automatisés mesurent les pertes de temps de cycle, bien que les deux s’appuient sur un temps de cycle idéal précis.
Les mesures manuelles des pertes de temps de cycle utilisent un calcul de « bilan massique » avec des informations généralement relevées au niveau d’une équipe ou d’une pièce :
Perte de temps de cycle = Temps de fonctionnement – (Nombre total de pièces × Temps de cycle idéal)
Concrètement, ce calcul revient à dire : en ne considérant que le temps de fonctionnement, comparez la vitesse à laquelle vous auriez pu fabriquer les pièces dans des conditions idéales (nombre total de pièces multiplié par le temps de cycle idéal) à la vitesse à laquelle vous les avez effectivement fabriquées (temps de fonctionnement). La différence entre les deux correspond à la perte de temps de cycle. L’un des problèmes de ce type de calcul réside dans le fait qu’il dépend fortement de la saisie précise des temps d’arrêt et des temps de changement de série (sinon, le temps de fonctionnement ne sera pas exact). L’expérience a montré que la plupart des systèmes de saisie manuelle des données sous-estiment considérablement les temps d’arrêt (ce qui gonfle artificiellement les pertes de temps de cycle).
Les mesures automatisées de la perte de temps de cycle fournissent des informations bien plus détaillées et précises, notamment en distinguant les cycles lents des petits arrêts (deux des « six grandes pertes »). Les systèmes automatisés comparent chaque cycle de fabrication au temps de cycle idéal et calculent la perte de temps de cycle pour chaque pièce produite :
Perte de temps de cycle = Temps de fonctionnement – (Nombre total de pièces × Temps de cycle idéal)
Afin de mesurer avec précision la perte de temps de cycle, il est important d’automatiser la saisie des données et de suivre une norme de mesure clairement définie, appliquée de manière cohérente dans le temps et sur l’ensemble des équipements. Nous recommandons la définition suivante :
La perte de temps de cycle est mesurée comme la différence entre le temps de cycle réel et le temps de cycle idéal pour chaque pièce fabriquée (le temps de cycle idéal correspondant au temps minimum théorique nécessaire pour produire une pièce).
Effets de la perte de temps de cycle sur la productivité de la fabrication
Les pertes de temps de cycle passent souvent inaperçues. Elles ne font généralement pas l’objet d’un suivi précis (voire d’aucun suivi) ni de mesures correctives efficaces (voire d’aucune mesure). Plusieurs raisons expliquent ce phénomène :
- On accorde davantage d’attention aux équipements à l’arrêt qu’à ceux qui fonctionnent. Par conséquent, les temps d’arrêt et les changements de série font généralement l’objet d’une attention bien plus importante que les équipements fonctionnant à une vitesse inférieure à leur vitesse maximale.
- Les pertes de temps de cycle sont souvent intégrées dans les temps de production standard, ce qui peut amener les opérateurs à faire fonctionner les équipements à une vitesse inférieure à leur vitesse de fonctionnement optimale (« on a toujours fonctionné comme ça »).
- Le suivi manuel des performances (par exemple, le calcul manuel du TRG) repose sur des calculs de bilan massique qui fournissent très peu de détails exploitables.
Lorsqu’un équipement est configuré pour fonctionner à une vitesse inférieure au temps de cycle idéal, cela est souvent le symptôme de problèmes sous-jacents liés à l’équipement ou aux matériaux. Par exemple, l’opérateur peut savoir qu’un fonctionnement à vitesse réduite entraîne moins de bourrages ou moins de pièces rejetées. Souvent, un entretien insuffisant des équipements et des problèmes de qualité des matériaux sont masqués par un fonctionnement à vitesse réduite.
Du point de vue du taux de rendement global (OEE) et du taux de rendement total des équipements (TEEP), la perte de temps de cycle est considérée comme une perte de performance. Du point de vue des six grandes pertes, la perte de temps de cycle est classée dans les catégories « vitesse réduite (cycles lents) » et « petits arrêts ».
Comment réduire le temps de cycle en 3 étapes
Voici un processus en trois étapes pour réduire les temps de cycle :
- Validez vos normes de temps de cycle
- Identifiez vos pertes de temps de cycle
- S'attaquer aux pertes de temps de cycle en atelier
1. Validez vos normes de temps de cycle
Problème : nous reconnaissons que des temps de cycle idéaux précis sont essentiels pour mesurer avec exactitude les pertes de temps de cycle, mais nous ne disposons pas d’informations sur la capacité nominale et nous ne savons pas comment valider nos temps de cycle idéaux.
Stratégie : utilisez les données de production recueillies en atelier pour réaliser des études de temps simples sur les temps de cycle réels de chaque pièce que vous fabriquez.
Solution : Il existe deux façons d’utiliser XL pour valider vos temps de cycle idéaux. La première est « rapide et approximative » (mettant en évidence les problèmes évidents) et la seconde est « lente et affinée » (offrant une meilleure précision).
- XL enregistre le temps de cycle idéal et le temps de cycle moyen pour chaque pièce produite. Utilisez l’indicateur « Perte de performance » pour comparer ces deux valeurs pour chaque pièce. Si le temps de cycle idéal est supérieur au temps de cycle moyen, cela signifie qu’il est fixé trop haut (réduisez le temps de cycle idéal légèrement en dessous du temps de cycle moyen). Il s’agit d’un problème étonnamment courant.
- XL surveille chaque cycle de fabrication en temps réel. Utilisez les indicateurs clés de performance (KPI) en temps réel pour effectuer une analyse des « meilleurs résultats » parmi vos temps de cycle réels. Chaque fois que vous produisez une pièce (et que l’équipement fonctionne correctement), surveillez l’indicateur « Temps de cycle du dernier cycle » pendant un certain temps. Notez vos meilleurs temps de cycle et utilisez-les comme base pour définir le temps de cycle idéal.
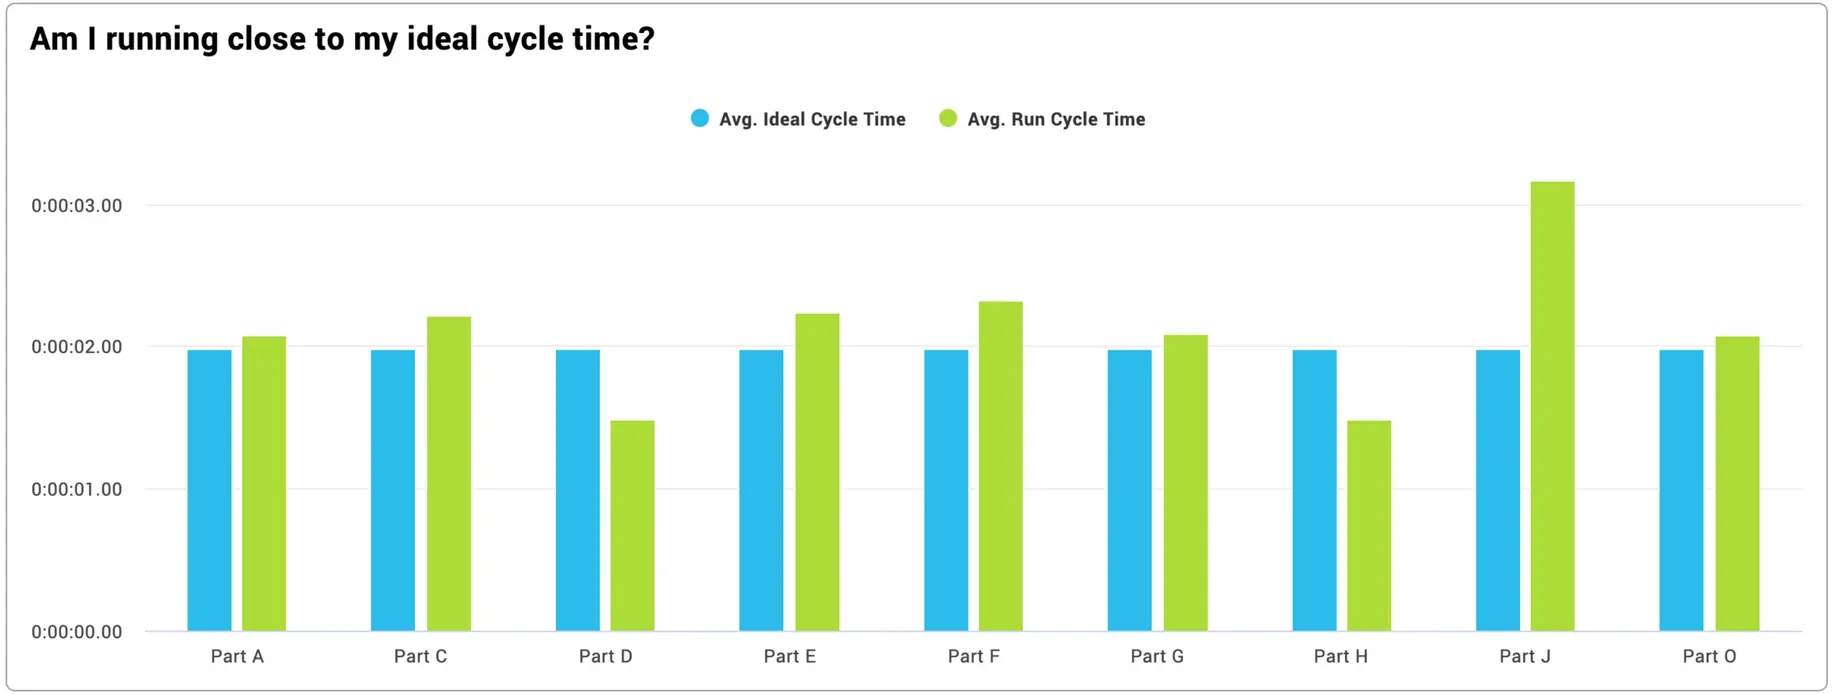
2. Comprendre les pertes liées au temps de cycle
Problématique : Nous souhaitons lancer une initiative visant à réduire nos temps de cycle, mais avant cela, nous voulons vérifier si les pertes de temps de cycle entraînent une baisse significative de notre productivité.
Stratégie : Vérifiez si les pertes de temps de cycle figurent parmi vos cinq principales sources de perte de productivité de fabrication.
Solution : utilisez XL pour consulter les principales pertes de la semaine ou du mois le plus récent (une période suffisamment longue pour fournir des informations représentatives). Si la perte de vitesse (autrement dit, la perte de temps de cycle) figure parmi les cinq principales pertes, envisagez de prendre des mesures. Plus la « perte de vitesse » apparaît haut dans le classement des principales pertes, plus il est important d’agir. Il peut également être important d’agir si la « perte de vitesse » affiche une tendance à la hausse (indiquée par un indicateur de tendance rouge).
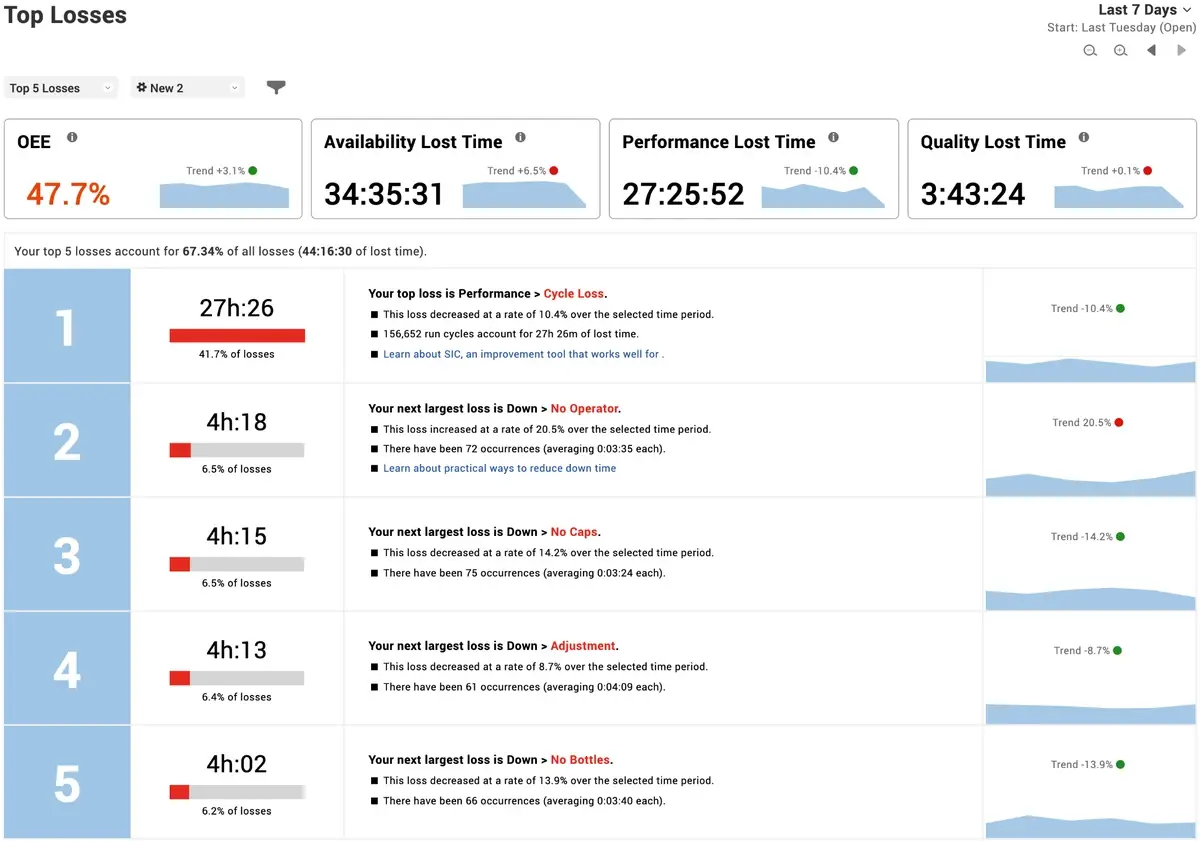
3. Réduire les pertes liées aux temps de cycle dans l'atelier de production
Problème : nous avons besoin de solutions concrètes pour réduire les temps de cycle.
Stratégie : S'attaquer aux pertes de temps de cycle à la source – impliquer les opérateurs en mettant en évidence les problèmes dès qu'ils surviennent.
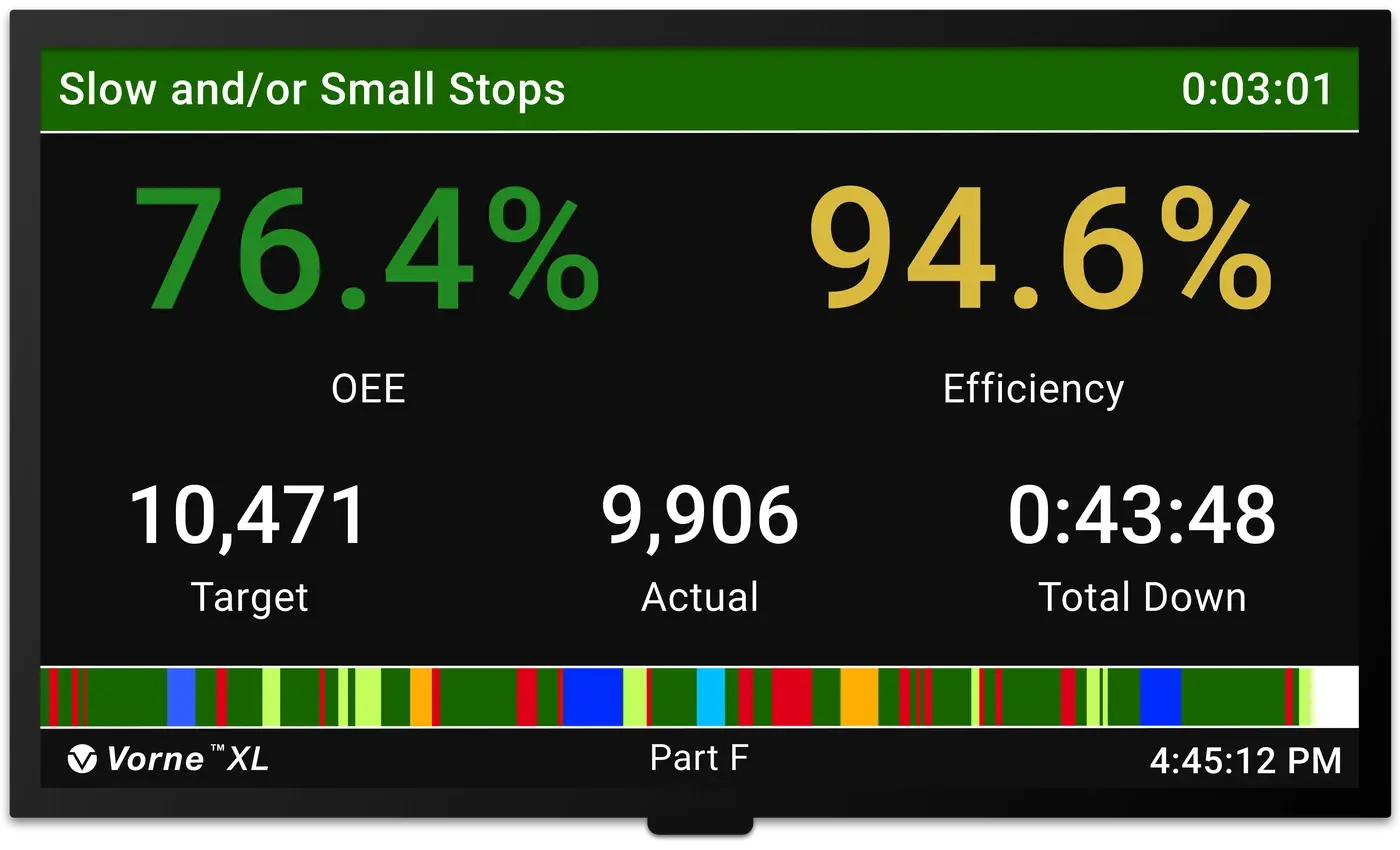
Solution : Utiliser le tableau de bord XL et le contrôle à intervalle court (SIC) pour communiquer des informations en temps réel qui mettent en évidence les problèmes et encouragent les opérateurs à prendre des mesures immédiates.
- Changement de série : afficher le temps de cycle idéal et le temps du dernier cycle pendant les changements de série afin d’aider l’opérateur à régler l’équipement à la vitesse de fonctionnement optimale.
- Fonctionnement : si le processus est ralenti (par exemple, si une séquence de 100 cycles prend 10 % de plus que le temps de cycle idéal), alerter les opérateurs afin que des mesures correctives puissent être prises (ou qu’une cause puisse être consignée pour une analyse ultérieure).
- Contrôle à intervalle court ( SIC) : comme le montre l’image précédente intitulée « Principales pertes », le SIC est un outil d’amélioration recommandé pour lutter contre les pertes de temps de cycle. Le SIC repose sur des analyses rapides et ciblées des données de performance au cours de la poste de travail afin de permettre des ajustements continus et des corrections à petite échelle (qui, cumulés, se traduisent par des améliorations significatives des performances).
Commencez à réduire vos temps de cycle grâce à un essai gratuit de XL
Avec le Vorne XL Productivity Appliance™, vous pouvez :
- Prendre l’avantage en offrant aux opérateurs une visibilité en temps réel sur les performances en matière de temps de cycle
- Identifier et éliminer les cycles lents et les petits arrêts dès qu’ils se produisent
- Accéder instantanément à plus de 100 indicateurs en temps réel, notamment le TRG, les six principales sources de perte et le TEEP
- Fournir aux superviseurs et aux responsables des informations immédiates grâce à plus de 50 rapports intégrés
- Personnaliser l'affichage des données grâce à un nombre illimité de rapports sur mesure
- Recevez des alertes automatisées et des résumés de poste pour maintenir le cap des améliorations
Le Vorne XL Productivity Appliance™ est un appareil IoT industriel (IIoT) qui rassemble toutes ces fonctionnalités dans une solution simple et unique. Notre modèle le plus populaire est proposé à 4 690 $ et comprend un nombre illimité d’utilisateurs, des mises à jour logicielles gratuites, une assistance technique gratuite et une garantie de 3 ans, la meilleure du secteur. On compte plus de 45 000 installations XL dans plus de 45 pays, et nous encourageons les nouveaux utilisateurs à commencer par un essai gratuit de 90 jours.
Réservez un webinaire individuel, et l’un de nos experts produit vous expliquera comment XL peut aider votre équipe à réduire les temps de cycle et à améliorer les performances.

