
Ridurre i tempi di ciclo nella produzione

Che cos’è la perdita di tempo di ciclo?
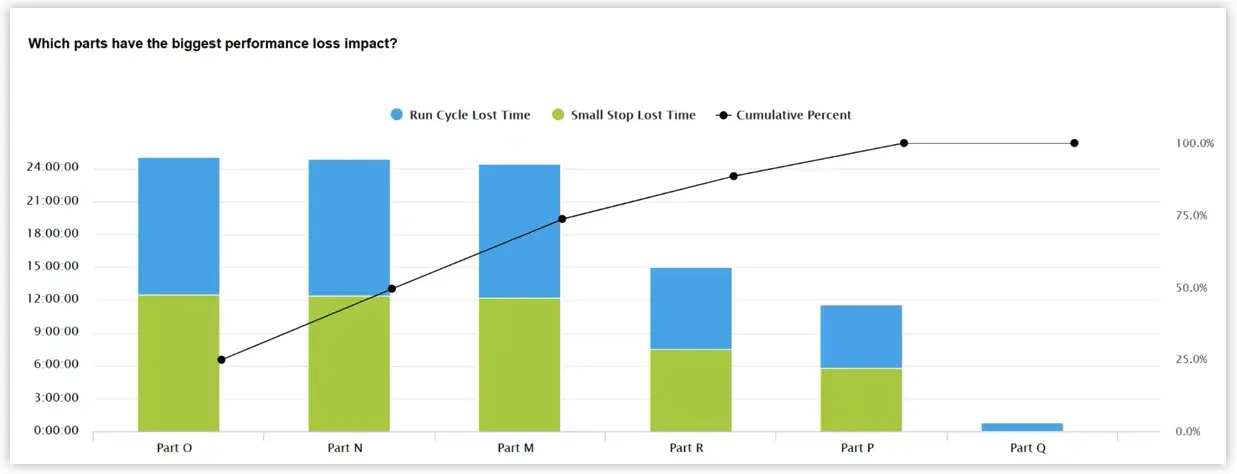
Ogni volta che un'apparecchiatura funziona a una velocità inferiore alla sua velocità operativa massima (inferiore al suo tempo di ciclo ideale), si verifica una perdita di tempo di ciclo. La perdita di tempo di ciclo viene solitamente suddivisa in due categorie:
- Cicli lenti
- Piccole interruzioni
I cicli lenti si verificano quando l’attrezzatura funziona a una velocità inferiore alla sua velocità operativa massima, pur rimanendo in funzione. Ad esempio, un operatore potrebbe far funzionare deliberatamente l’attrezzatura a bassa velocità per gestire problemi relativi alla qualità del materiale.
I piccoli arresti si verificano quando l’apparecchiatura si è fermata, ma per un periodo di tempo sufficientemente breve da far sì che l’arresto sia ancora considerato, più o meno, parte di un ciclo (in altre parole, non è considerato un evento di fermo macchina). In genere, un operatore risolve i piccoli arresti senza il coinvolgimento del personale di manutenzione. Ad esempio, un operatore può eliminare ripetuti inceppamenti dell’attrezzatura causati da problemi di alimentazione del materiale.
Come calcolare la perdita di tempo di ciclo
Quando si considerano gli stati di produzione "In funzione", "Fermata non pianificata", "Fermata pianificata" e "Non programmato", la perdita di tempo di ciclo rientra a pieno titolo nello stato "In funzione" (misura infatti le perdite che si verificano mentre il processo è in corso). Tuttavia, non misura tutte le perdite che si verificano durante il funzionamento del processo. Le perdite legate alla qualità costituiscono una categoria di perdita completamente indipendente.
Un presupposto fondamentale per misurare la perdita di tempo di ciclo è conoscere il tempo di ciclo ideale del processo. Il tempo di ciclo ideale è il tempo minimo teorico necessario per produrre un pezzo (che può variare a seconda dei diversi componenti). Il tempo di ciclo ideale corrisponde sostanzialmente alla velocità operativa massima. Matematicamente, i due valori sono reciproci l’uno dell’altro: il tempo di ciclo ideale si misura in termini di tempo per pezzo (ad esempio, un secondo per pezzo), mentre la velocità operativa massima si misura in termini di pezzi per unità di tempo (ad esempio, un pezzo al secondo; più comunemente indicato come 3.600 pezzi all’ora).
Esistono due approcci comuni per determinare il tempo di ciclo ideale:
- Capacità nominale: si tratta della velocità operativa massima specificata dal costruttore dell’attrezzatura (ad esempio, si può acquistare una pressa con una capacità nominale di 120 colpi al minuto).
- Studio dei tempi: si tratta della velocità massima misurata che il processo è in grado di raggiungere. Non è una velocità media, standard o normale. È la velocità operativa massima (tempo di ciclo minimo).
Esistono differenze fondamentali nel modo in cui i sistemi manuali e automatizzati rilevano la perdita di tempo di ciclo, sebbene entrambi si basino su un tempo di ciclo ideale accurato.
Le misurazioni manuali della perdita di tempo di ciclo utilizzano un calcolo del “bilancio di massa” con informazioni tipicamente rilevate a livello di turno o di pezzo:
Perdita di tempo di ciclo = Tempo di funzionamento – (Totale pezzi x Tempo di ciclo ideale)
In sostanza, questo calcolo significa: considerando solo il tempo di funzionamento, confrontare la velocità con cui si sarebbero potuti produrre i pezzi in circostanze ideali (numero totale di pezzi moltiplicato per il tempo di ciclo ideale) con la velocità effettiva di produzione (tempo di funzionamento). La differenza tra i due valori rappresenta la perdita di tempo di ciclo. Un problema di questo tipo di calcolo è che dipende in larga misura dalla registrazione accurata dei tempi di fermo e dei tempi di cambio formato (altrimenti il tempo di funzionamento non sarà accurato). L’esperienza ha dimostrato che la maggior parte dei sistemi di acquisizione manuale dei dati sottostima significativamente i tempi di fermo (il che gonfia artificialmente le perdite di tempo di ciclo).
Le misurazioni automatizzate della perdita di tempo di ciclo forniscono informazioni molto più dettagliate e accurate, compresa la distinzione tra cicli lenti e piccole interruzioni (due delle Sei Grandi Perdite). I sistemi automatizzati confrontano ogni ciclo di produzione con il tempo di ciclo ideale e calcolano la perdita di tempo di ciclo per ogni singolo pezzo prodotto:
Perdita di tempo di ciclo = Tempo di funzionamento – (Numero totale di pezzi x Tempo di ciclo ideale)
Per misurare con precisione la perdita di tempo di ciclo è importante automatizzare l’acquisizione dei dati e seguire uno standard di misurazione chiaramente definito, applicato in modo coerente nel tempo e su tutte le attrezzature. Raccomandiamo la seguente definizione:
La perdita di tempo di ciclo è misurata come la differenza tra il tempo di ciclo effettivo e il tempo di ciclo ideale per ogni pezzo prodotto (dove il tempo di ciclo ideale è il tempo minimo teorico necessario per produrre un pezzo).
Effetti della perdita di tempo di ciclo sulla produttività produttiva
Le perdite di tempo di ciclo sono spesso nascoste alla vista. Spesso non vengono monitorate con precisione (se non del tutto) né gestite in modo efficace (se non del tutto). Ci sono diverse ragioni per questo:
- Le attrezzature ferme ricevono maggiore attenzione rispetto a quelle in funzione. Di conseguenza, i tempi di fermo e i cambi di produzione ricevono in genere un’attenzione molto maggiore rispetto alle attrezzature che funzionano a una velocità inferiore alla loro velocità operativa massima.
- La perdita di tempo di ciclo è spesso incorporata nei tempi di produzione standard, il che può indurre gli operatori a far funzionare le attrezzature a una velocità inferiore a quella operativa ottimale (“abbiamo sempre lavorato così”).
- Il monitoraggio manuale delle prestazioni (ad esempio, il calcolo manuale dell’OEE) si basa su calcoli di bilancio di massa che forniscono ben pochi dettagli utilizzabili.
Quando un’attrezzatura è configurata per funzionare a una velocità inferiore al tempo di ciclo ideale, spesso ciò è sintomo di problemi sottostanti legati all’attrezzatura stessa o ai materiali. Ad esempio, l’operatore potrebbe ritenere che un funzionamento più lento comporti un minor numero di inceppamenti o di pezzi scartati. Spesso, una manutenzione insufficiente delle attrezzature e problemi di qualità dei materiali vengono mascherati da un funzionamento a velocità ridotta.
Dal punto di vista dell’Effettività Complessiva delle Attrezzature (OEE) e dell’Effettività Totale delle Attrezzature (TEEP), la perdita di tempo di ciclo viene registrata come una perdita di prestazione. Dal punto di vista delle Sei Grandi Perdite, la perdita di tempo di ciclo viene registrata come Velocità Ridotta (Cicli Lenti) e Piccoli Arresti.
Come ridurre il tempo di ciclo in 3 passaggi
Di seguito è riportato un processo in tre fasi per ridurre i tempi di ciclo:
- Convalida i tuoi standard relativi al tempo di ciclo
- Comprendere le perdite di tempo di ciclo
- Affrontare le perdite di tempo di ciclo in officina
1. Verificare gli standard relativi ai tempi di ciclo
Problema: Riconosciamo che i tempi di ciclo ideali accurati sono fondamentali per misurare con precisione le perdite di tempo di ciclo, ma non disponiamo delle informazioni relative alla capacità nominale e non sappiamo bene come convalidare i nostri tempi di ciclo ideali.
Strategia: utilizzare i dati di produzione raccolti in officina per eseguire semplici studi sui tempi di ciclo effettivi per ogni pezzo prodotto.
Soluzione: Esistono due modi per utilizzare XL per convalidare i tempi di ciclo ideali. Il primo è “rapido e approssimativo” (che mette in luce i problemi evidenti) e il secondo è “lento e accurato” (che garantisce una maggiore precisione).
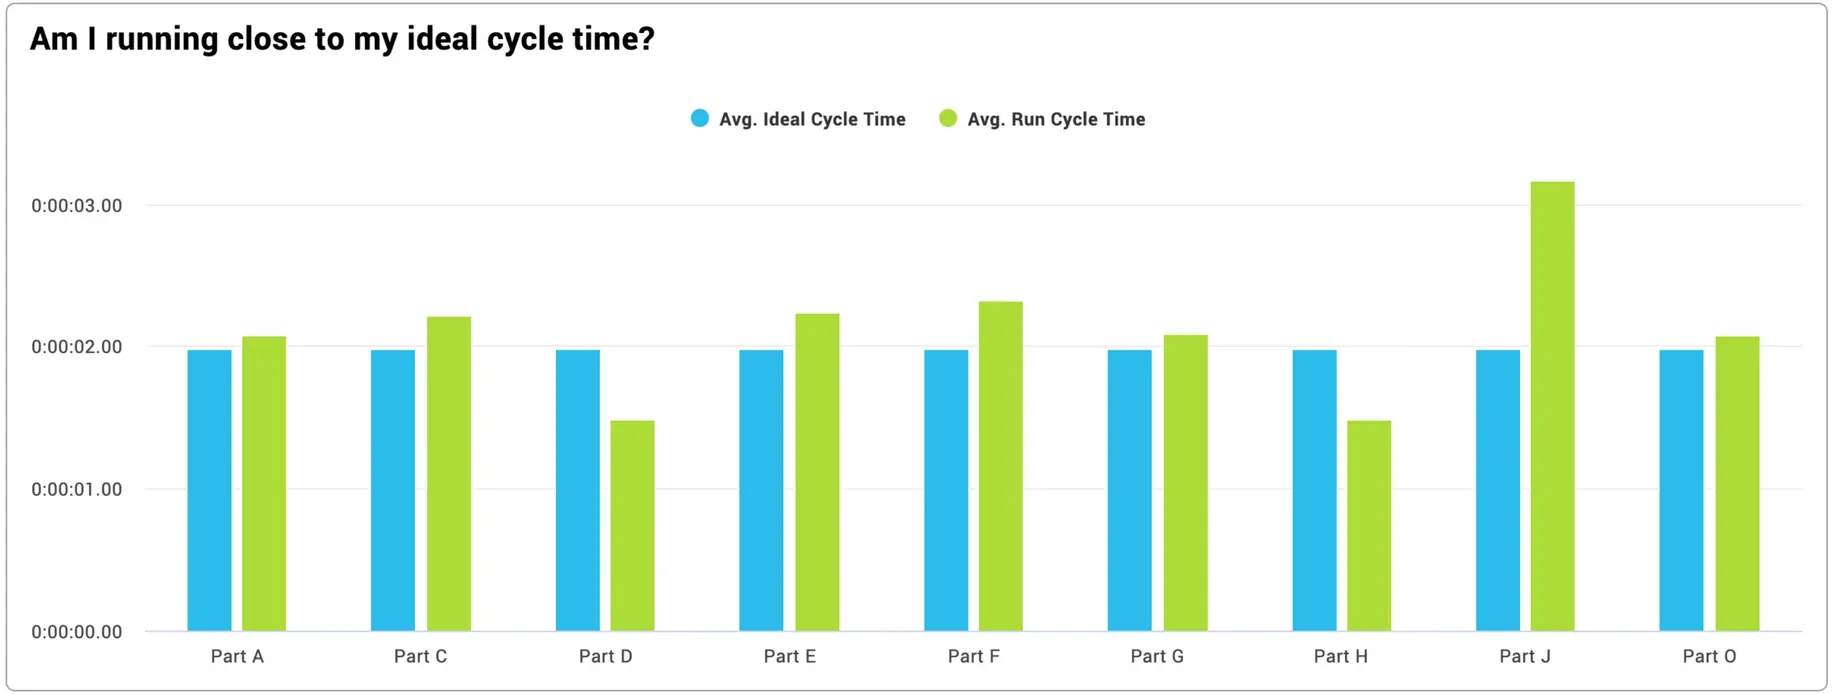
- XL registra il tempo di ciclo ideale e il tempo di ciclo medio per ogni pezzo prodotto. Utilizzate la funzione “Perdita di prestazioni” per confrontare i due valori per ciascun pezzo. Se il tempo di ciclo ideale è superiore al tempo di ciclo medio, significa che è impostato troppo in alto (abbassate il tempo di ciclo ideale leggermente al di sotto del tempo di ciclo medio). Si tratta di un problema sorprendentemente comune.
- XL monitora ogni ciclo di produzione in tempo reale. Utilizzate i KPI in tempo reale per eseguire un’analisi “best of the best” dei vostri tempi di ciclo effettivi. Ogni volta che producete un pezzo (e l’attrezzatura funziona correttamente), monitorate la metrica “Tempo dell’ultimo ciclo” per un certo periodo. Annotate i vostri tempi di ciclo migliori e utilizzateli come base per impostare il Tempo di ciclo ideale.
2. Comprendere le perdite legate al tempo di ciclo
Problema: Vogliamo avviare un'iniziativa per ridurre i nostri tempi di ciclo, ma prima di farlo vogliamo verificare se le perdite di tempo di ciclo comportano una significativa perdita di produttività.
Strategia: Verificate se la perdita di tempo di ciclo è una delle vostre prime cinque fonti di perdita di produttività nella produzione.
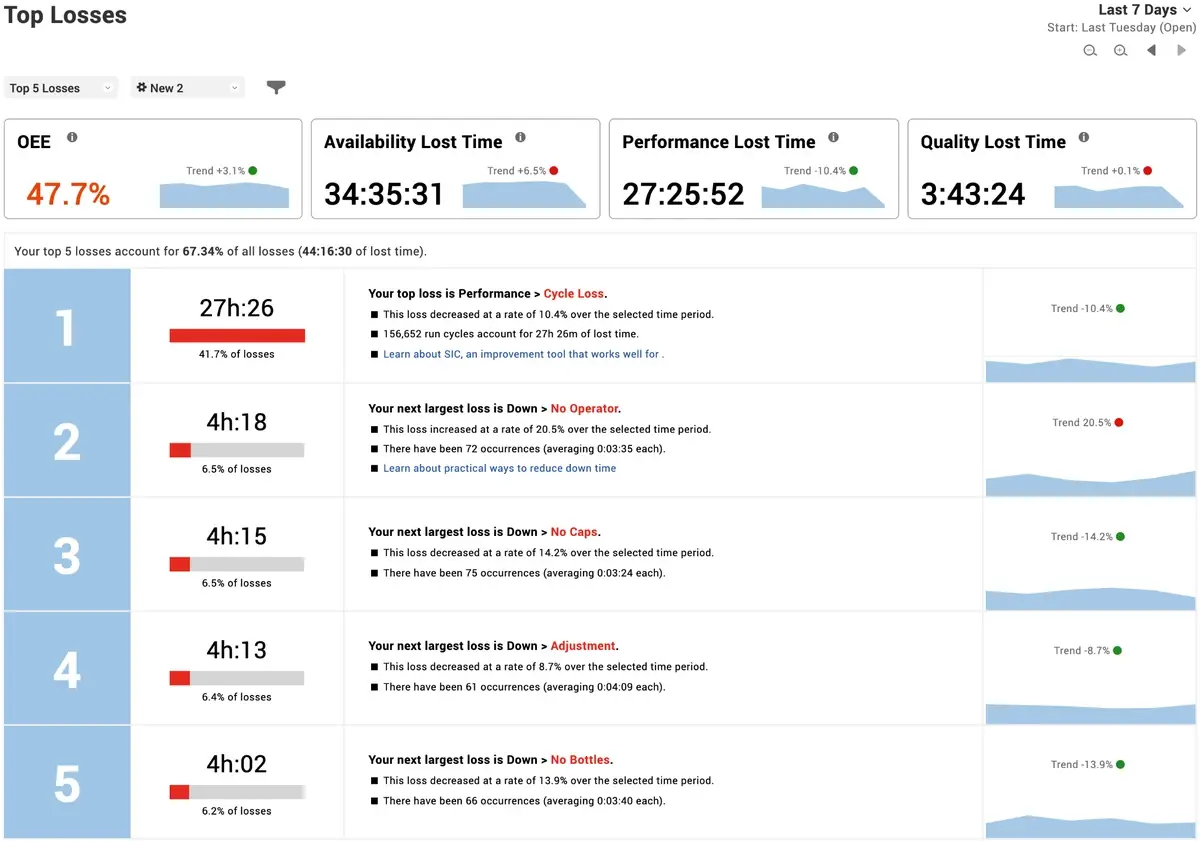
Soluzione: utilizzare XL per visualizzare le principali perdite relative all’ultima settimana o all’ultimo mese (un periodo di tempo sufficientemente lungo da fornire informazioni rappresentative). Se la perdita di velocità (ovvero la perdita di tempo di ciclo) è tra le prime cinque perdite, valutare l’opportunità di intervenire. Più la “Perdita di velocità” compare in posizione elevata tra le “Principali perdite”, più è importante intervenire. Potrebbe essere importante intervenire anche se la “Perdita di velocità” mostra un andamento al rialzo (indicato da un indicatore di tendenza rosso).
3. Ridurre i tempi di ciclo nelle linee di produzione
Problema: Abbiamo bisogno di soluzioni pratiche per ridurre i tempi di ciclo.
Strategia: Affrontare le perdite di tempo di ciclo alla fonte – coinvolgere gli operatori segnalando i problemi non appena si verificano.
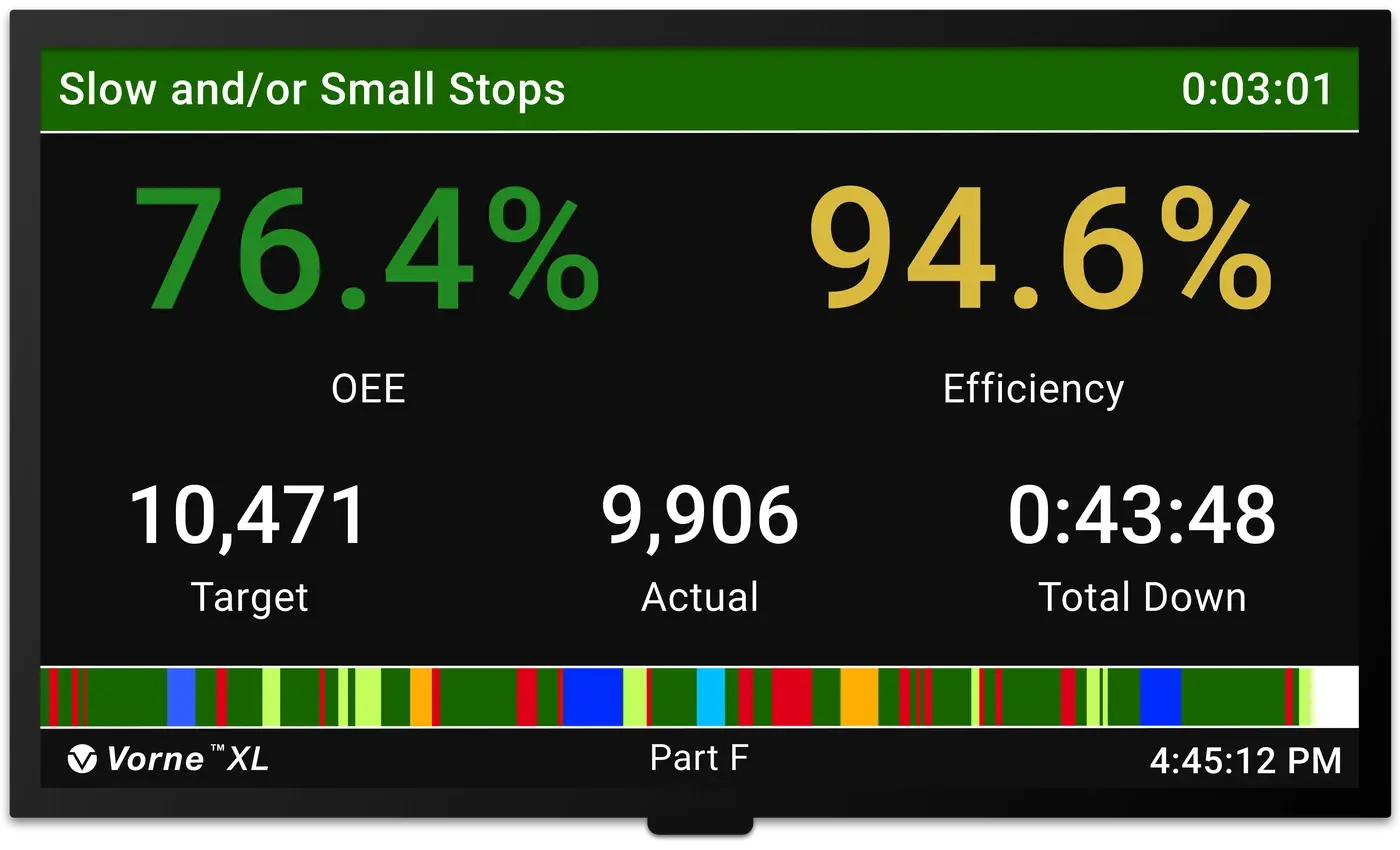
Soluzione: utilizzare l’XL Scoreboard e il Controllo a Intervalli Brevi (SIC) per comunicare informazioni in tempo reale che mettano in luce i problemi e incoraggino gli operatori ad agire immediatamente.
- Cambio di produzione: visualizzare il tempo di ciclo ideale e l’ultimo tempo di ciclo durante i cambi di produzione per aiutare l’operatore a configurare l’attrezzatura alla velocità operativa ottimale.
- Durante il funzionamento: se il processo procede lentamente (ad es. una sequenza di 100 cicli richiede il 10% in più rispetto al tempo di ciclo ideale), avvisare gli operatori in modo che possano intraprendere azioni correttive (o affinché venga registrato il motivo per un’analisi successiva).
- Controllo a intervalli brevi (SIC) Come si può vedere nell’immagine precedente sulle principali perdite, il SIC è uno strumento di miglioramento raccomandato per affrontare le perdite di tempo di ciclo. Il SIC utilizza revisioni rapide e mirate dei dati sulle prestazioni durante il turno per consentire continue correzioni di rotta e interventi su piccola scala (che, nel loro insieme, portano a miglioramenti significativi delle prestazioni).
Inizia a ridurre i tempi di ciclo con una prova gratuita di XL
Con Vorne XL Productivity Appliance™ puoi:
- Ottenere il massimo dal turno fornendo agli operatori visibilità in tempo reale sulle prestazioni relative ai tempi di ciclo
- Identificare ed eliminare i cicli lenti e i piccoli arresti non appena si verificano
- Accedere istantaneamente a oltre 100 metriche in tempo reale, tra cui OEE, le Sei Grandi Perdite e TEEP
- Fornire a supervisori e manager informazioni immediate grazie a oltre 50 report integrati
- Personalizzare le visualizzazioni dei dati con un numero illimitato di report su misura
- Ricevi avvisi automatici e riepiloghi dei turni per mantenere i miglioramenti sulla strada giusta
Il Vorne XL Productivity Appliance™ è un dispositivo IoT industriale (IIoT) che riunisce tutte queste funzionalità in un unico pacchetto semplice. Il nostro modello più popolare costa 4.690 $ e include un numero illimitato di utenti, aggiornamenti software gratuiti, assistenza tecnica gratuita e una garanzia di 3 anni leader nel settore. Ci sono oltre 45.000 installazioni XL in più di 45 paesi e incoraggiamo i nuovi utenti a iniziare con una prova gratuita di 90 giorni.
Prenota un webinar individuale e uno dei nostri esperti di prodotto ti illustrerà come XL possa aiutare il tuo team a ridurre i tempi di ciclo e a migliorare le prestazioni.

