Seis grandes pérdidas en la producción ajustada
¿Cuáles son las seis grandes pérdidas?
Las «seis grandes pérdidas» son el concepto y la práctica de clasificar las pérdidas de productividad desde el punto de vista de los equipos. Las «Seis grandes pérdidas» tienen su origen en el mundo del Mantenimiento Productivo Total (TPM). Seiichi Nakajima desarrolló el TPM y las «Seis grandes pérdidas» en 1971, mientras trabajaba en el Instituto Japonés de Mantenimiento de Plantas. Definió el mantenimiento como una responsabilidad de todos los empleados, que se lleva a cabo de forma óptima mediante actividades en pequeños grupos con el objetivo de maximizar la eficacia de los equipos.
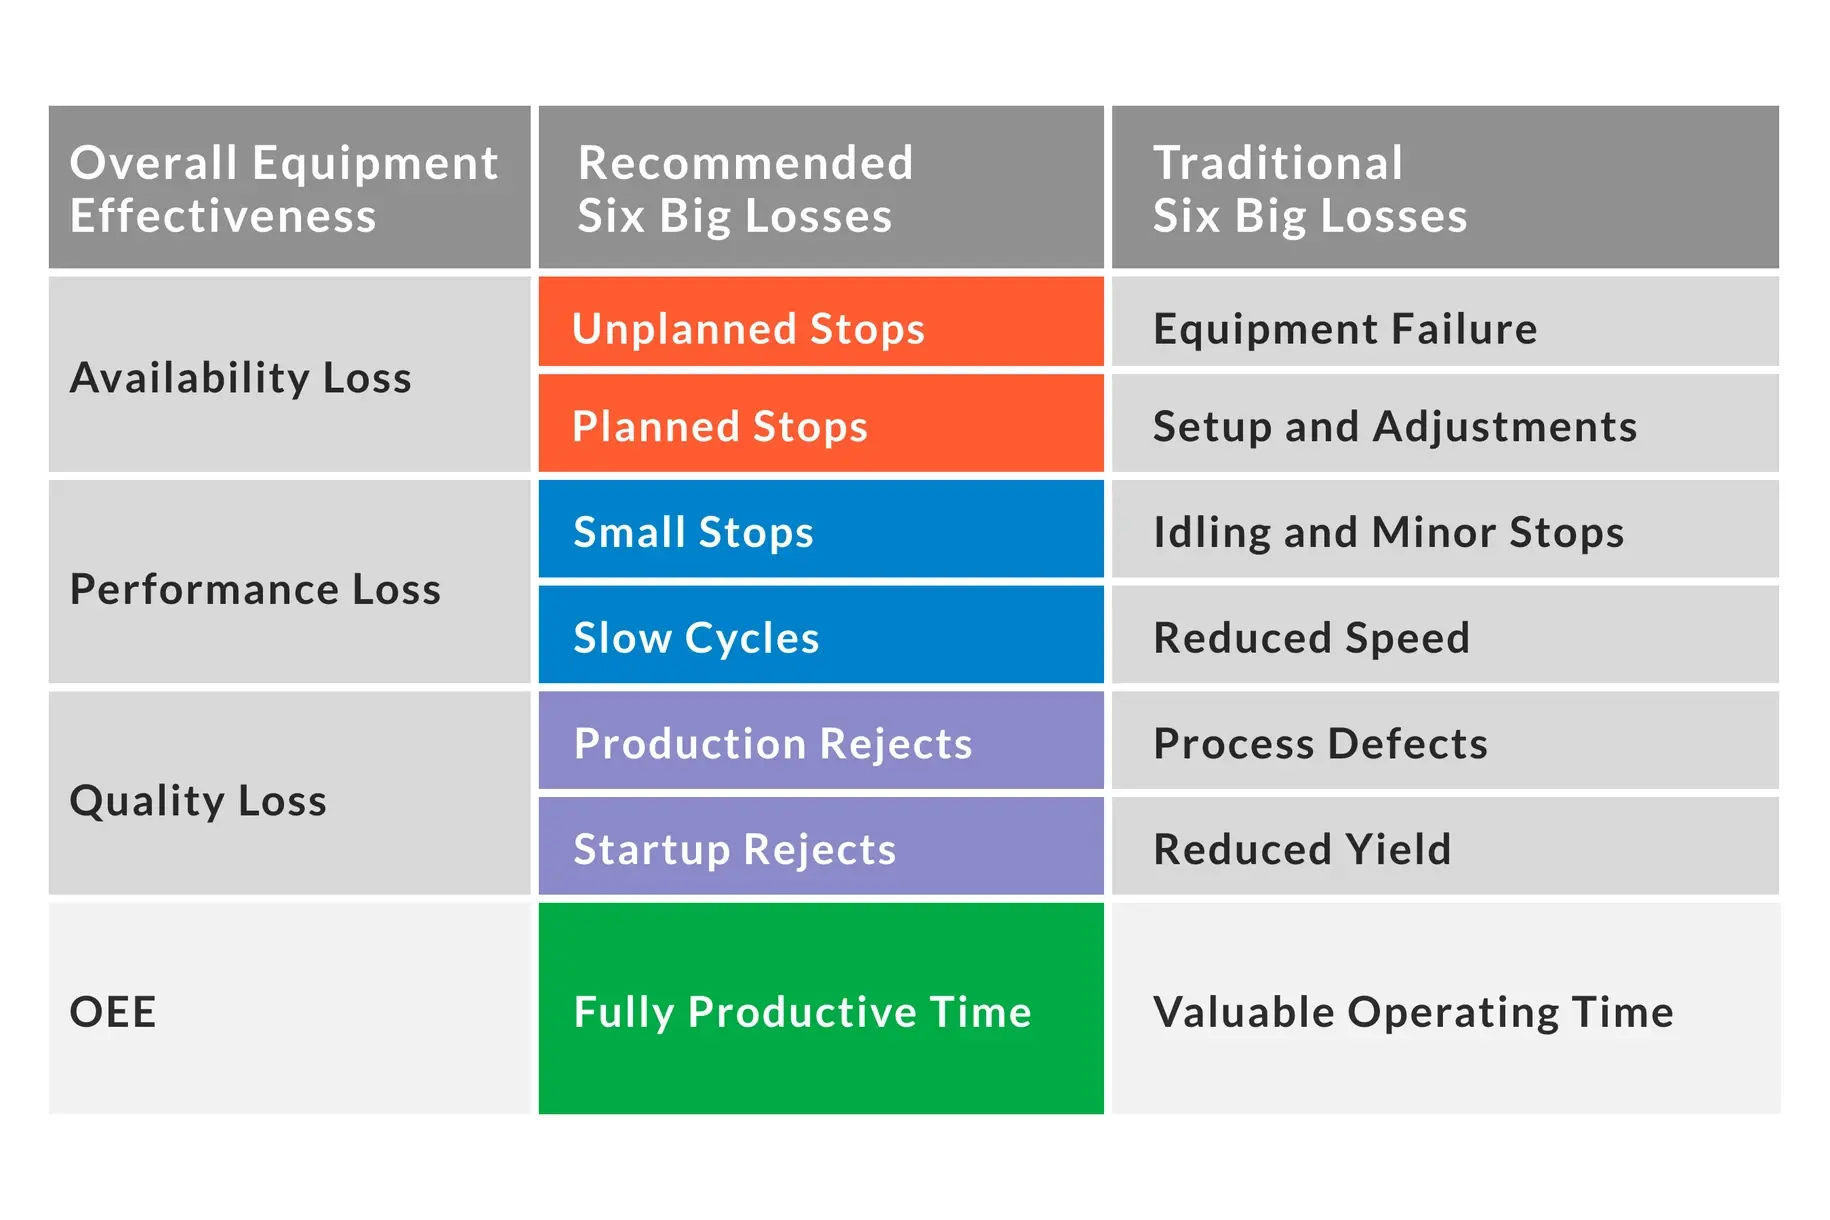
Las «Seis Grandes Pérdidas» se alinean directamente con el OEE y proporcionan un nivel de detalle adicional y aplicable sobre las pérdidas del OEE. Las «Seis Grandes Pérdidas» tradicionales incluyen: fallos del equipo, puesta a punto y ajustes, tiempo de inactividad y paradas menores, reducción de la velocidad, defectos del proceso y reducción del rendimiento. Recomendamos un conjunto de nombres más sencillo y coherente para facilitar su adopción. Los nombres que recomendamos son: paradas no planificadas, paradas planificadas, pequeñas paradas, ciclos lentos, rechazos de producción y rechazos de puesta en marcha. Cada uno de ellos se relaciona directamente con uno de los tres factores del OEE.
¿Por qué utilizar las «Seis grandes pérdidas»?
Las «Seis grandes pérdidas» se adaptan muy bien a la fabricación discreta y ofrecen una perspectiva más detallada sobre las pérdidas de equipamiento que el OEE. Dado que las «Seis grandes pérdidas» se derivan del TPM, cada una de ellas se corresponde perfectamente con un conjunto específico de contramedidas. No solo se obtiene más información, sino que se establece una base para tomar medidas más eficaces.
Las seis grandes pérdidas en la fabricación ajustada
Las seis grandes pérdidas se alinean con los tres factores del OEE, por lo que las medidas que se adopten para abordarlas se traducirán directamente en una reducción de la pérdida de disponibilidad, la pérdida de rendimiento y la pérdida de calidad. A su vez, mejorará la puntuación del OEE, lo que indicará un proceso de fabricación más eficiente. Centrarse en mitigar estas pérdidas es un excelente punto de partida para la mejora.
Paradas no planificadas
Las paradas no planificadas son períodos de tiempo significativos en los que el equipo está programado para la producción, pero no está en funcionamiento debido a un evento imprevisto. Algunos ejemplos son las averías de los equipos, los fallos de las herramientas, el mantenimiento no planificado, la falta de operarios o de materiales, la falta de suministro por parte de equipos situados en fases anteriores del proceso o el bloqueo por parte de equipos situados en fases posteriores.
Paradas planificadas
Las paradas planificadas son períodos de tiempo en los que el equipo está programado para la producción, pero no está en funcionamiento debido a un evento planificado. Algunos ejemplos son los cambios de producción, los ajustes de utillaje, la limpieza, el mantenimiento planificado y las inspecciones de calidad. Muchas empresas también clasifican los descansos y las reuniones como paradas planificadas.
Pequeñas paradas
Las paradas menores se producen cuando el equipo se detiene durante un breve periodo de tiempo (normalmente uno o dos minutos) y el operador resuelve la parada. Las paradas menores suelen ser crónicas (el mismo problema en días diferentes), lo que puede hacer que los operadores no sean del todo conscientes de su impacto. Algunos ejemplos son las alimentaciones incorrectas, los atascos de material, los ajustes incorrectos, los sensores desalineados u obstruidos, los problemas de diseño del equipo y la limpieza rápida periódica.
Ciclos lentos
Los ciclos lentos se producen cuando el equipo funciona más lento que el tiempo de ciclo ideal (el tiempo teórico más rápido posible para fabricar una pieza). Algunos ejemplos son: equipos sucios o desgastados, lubricación deficiente, materiales de calidad inferior, malas condiciones ambientales, inexperiencia del operador, puesta en marcha y parada.
Rechazos de producción
Los rechazos de producción son piezas defectuosas producidas durante la producción estable (en estado estacionario). Esto incluye piezas que pueden reelaborarse, ya que el OEE mide la calidad desde la perspectiva del rendimiento en la primera pasada. Algunos ejemplos son: ajustes incorrectos del equipo, errores de manejo por parte del operador o del equipo, o caducidad del lote (p. ej., en el sector farmacéutico).
Rechazos de puesta en marcha
Los rechazos de puesta en marcha son piezas defectuosas producidas desde el inicio de la producción hasta que se alcanza la producción estable. Pueden producirse tras cualquier puesta en marcha de un equipo; sin embargo, se suelen registrar con mayor frecuencia tras los cambios de producción. Algunos ejemplos son los cambios de producción subóptimos, los equipos que necesitan ciclos de «calentamiento» o los equipos que generan residuos de forma inherente tras la puesta en marcha (p. ej., una rotativa).

Ventajas de utilizar el método de las «Seis grandes pérdidas»
A corto plazo, «Six Big Losses» proporciona información adicional que se alinea con el OEE y lo amplía (información mejorada).
A largo plazo, las «Seis grandes pérdidas» facilitan la identificación de contramedidas eficaces para las pérdidas relacionadas con los equipos (mejora de las acciones).
Funciones de los miembros del equipo
El método de las «Seis grandes pérdidas» implica las siguientes funciones:
| Función | Descripción |
|---|---|
| Responsable | Definir cómo se recopilarán los datos. Definir normas para determinar los tiempos de ciclo ideales. Definir y mantener los códigos de motivo. Establecer y realizar un seguimiento de los objetivos de mejora. Identificar iniciativas estratégicas de mejora. Realizar auditorías de sostenibilidad. |
| Supervisor | Validar los tiempos de ciclo ideales. Revisar las pérdidas al inicio de cada turno para identificar y asignar medidas de mejora. Auditar la precisión de la recogida de datos. |
| Operario | Registrar los códigos de motivo de todas las paradas no planificadas y planificadas. Sugerir mejoras y medidas basadas en las observaciones. |
Aspectos clave sobre las seis grandes pérdidas
Supervisar la restricción
Todo proceso de fabricación tiene una restricción, que es el punto de apoyo (es decir, el punto de palanca) de todo el proceso. Mide las seis grandes pérdidas en la restricción y centra tus esfuerzos de mejora en optimizarla. Este será el camino más rápido para mejorar el rendimiento y la rentabilidad.
No ocultes las pérdidas
El tiempo que puede destinarse a la producción de valor añadido (es decir, la fabricación para satisfacer las necesidades del cliente, en contraposición a la fabricación para el stock) debe utilizarse para la producción de valor añadido. Si no es así, ese tiempo debe clasificarse como una pérdida. Esta norma estricta impulsa la innovación y la mejora. Cada pérdida puede identificarse y mejorarse.
Esta es la razón por la que muchas empresas optan por clasificar los descansos y las reuniones como «paradas planificadas», y también se esmeran en garantizar que sus tiempos de ciclo ideales se basen en el tiempo más rápido posible para fabricar una pieza (y no en tiempos «estándar» o «presupuestados»).
Estandarizar la medición del tiempo de cambio de serie
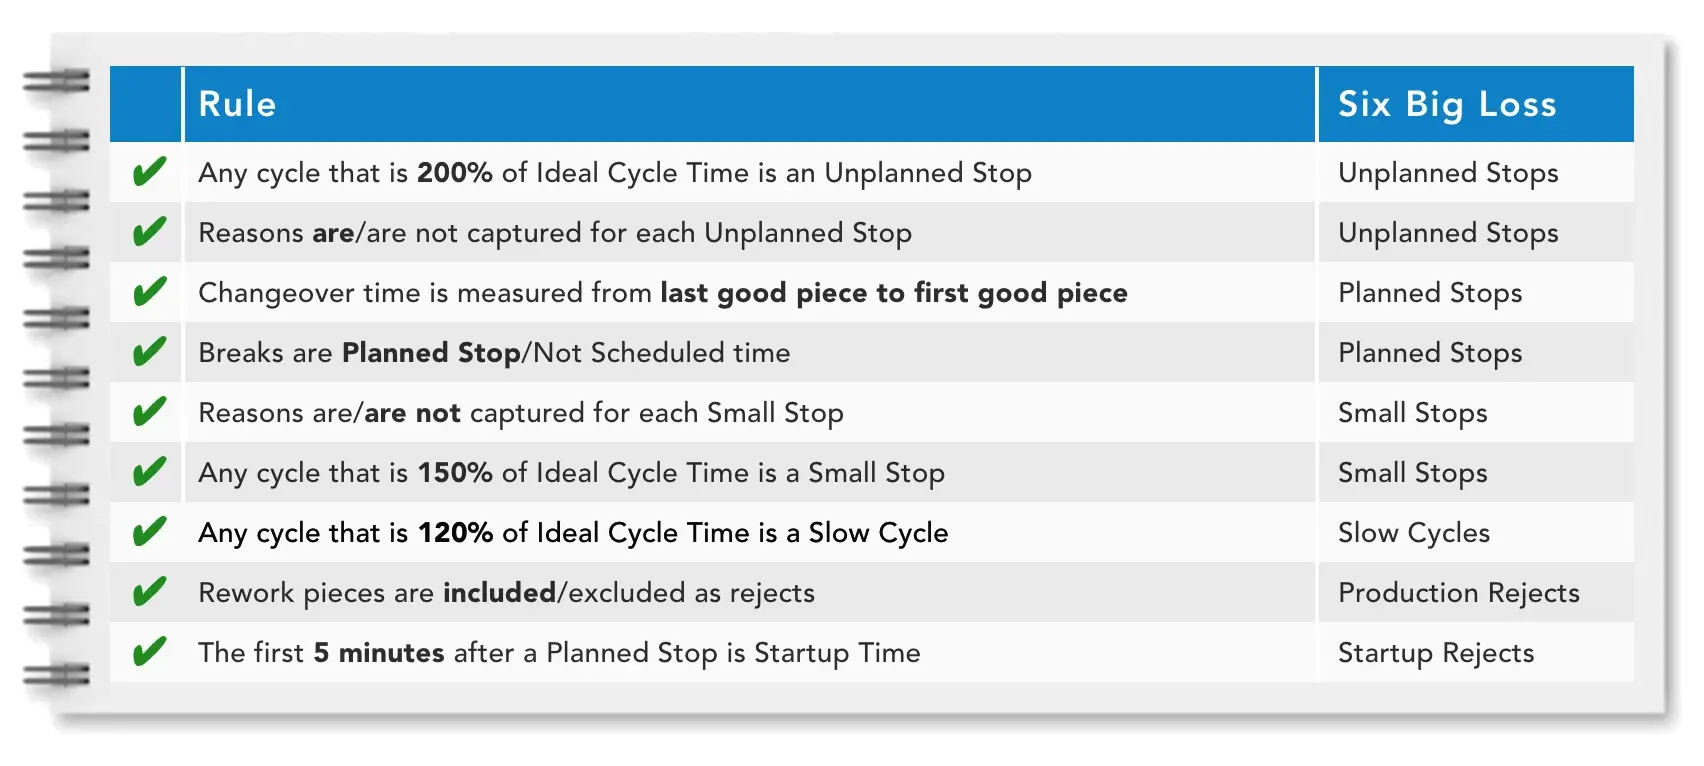
Mida el tiempo de cambio de serie de forma precisa y coherente mediante la estandarización de la medición. Normalmente se mide como el tiempo transcurrido entre la última pieza buena de la tirada anterior y la primera pieza buena de la siguiente tirada. Puede definir su propio estándar; lo importante es ser coherente.
Elaborar un manual de las «Seis grandes pérdidas»
La coherencia es importante a la hora de utilizar las «Seis grandes pérdidas» como punto de referencia (comparando entre turnos, equipos o plantas) o como línea de base (comparando a lo largo del tiempo). Elabora normas por escrito para garantizar la coherencia.
Automatización de la captura de datos
La captura automatizada de datos mejora significativamente la precisión de la medición de las paradas no planificadas y planificadas, y es la única forma de medir con precisión y diferenciar las pérdidas debidas a ciclos lentos y pequeñas paradas.
Una regla empírica rápida para establecer el umbral entre una parada no planificada (pérdida de disponibilidad del OEE) y una parada breve (pérdida de rendimiento del OEE) consiste en definir las paradas no planificadas como aquellas lo suficientemente largas como para que sea necesario registrar el motivo, y luego decidir cuál debe ser esa duración.
Las acciones hablan más que las palabras
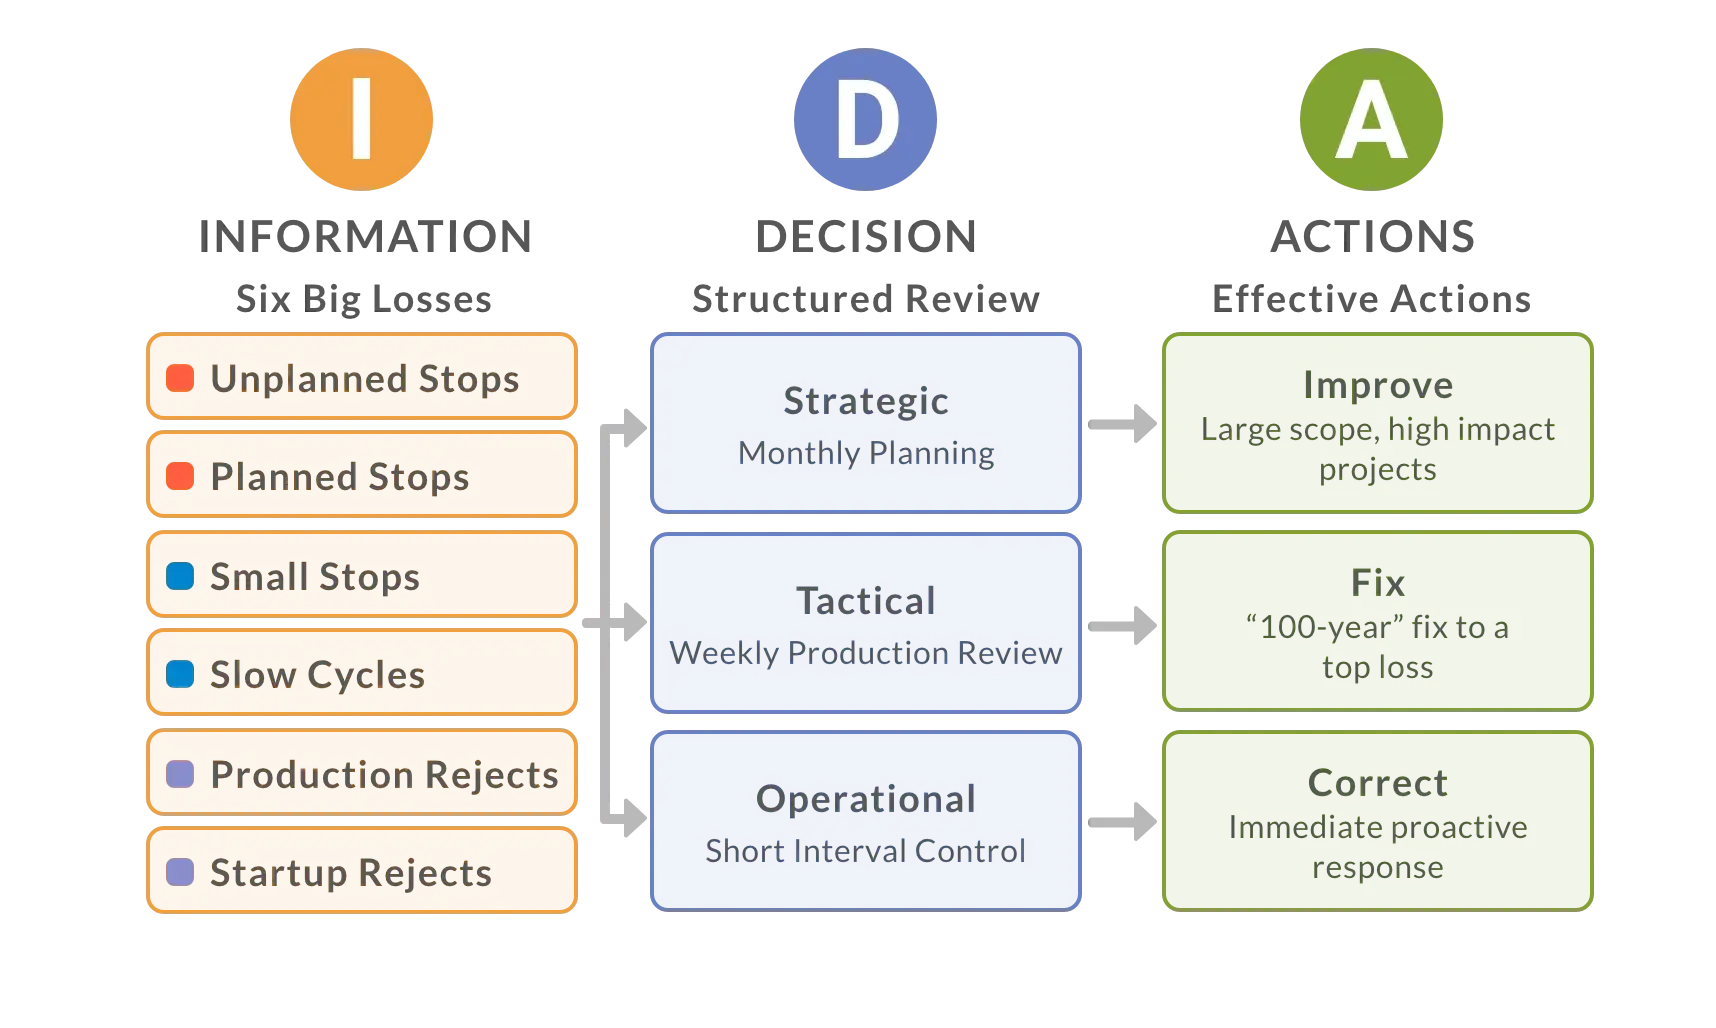
Las Seis Grandes Pérdidas proporcionan información y conocimientos valiosos, pero la mayor parte de su valor proviene del uso de esa información para impulsar acciones. Un marco excelente para impulsar acciones es la combinación de IDA y la mejora estructurada.
- El IDA transforma la información en acciones mediante una toma de decisiones centrada en todos los niveles de la empresa (estratégico, táctico y operativo).
- La mejora estructurada garantiza que esas acciones estén alineadas en todos los niveles de la empresa.
Nivel y dificultad
El nivel es básico. Las «seis grandes pérdidas» son una extensión natural de la medición de la OEE y proporcionan información valiosa para impulsar la mejora.
La dificultad es moderada. Los conceptos básicos son sencillos. Sin embargo, para recopilar información precisa y completa se requiere automatización (lo cual se puede lograr fácilmente con un sistema ya disponible en el mercado).
Evalúate en las «Seis grandes pérdidas»
¿Qué tal se te dan las «Seis grandes pérdidas»? Responde a diez sencillas preguntas para ver lo cerca que estás de una implementación modelo.
| Pregunta | ✔ |
|---|---|
| 1. ¿Se miden las seis (6) «Seis Grandes Pérdidas»? | |
| 2. ¿Entienden todos los operarios y supervisores las «Seis grandes pérdidas»? | |
| 3. ¿Se miden todas las pérdidas desde la perspectiva de la restricción? | |
| 4. ¿Se registran los motivos de todas las paradas no planificadas? | |
| 5. ¿Se clasifican los cambios de producción, los descansos y las reuniones como paradas planificadas? | |
| 6. ¿Se dispone de tiempos de ciclo ideales validados y se utilizan para cada pieza? | |
| 7. ¿Se contabilizan las piezas que requieren reelaboración como rechazadas (desde la perspectiva del rendimiento en la primera pasada)? | |
| 8. ¿Utilizan todos los equipos el mismo manual de las «Seis grandes pérdidas»? | |
| 9. ¿Está automatizado el registro de datos para mejorar la precisión? | |
| 10. ¿Existe un marco formal para convertir la información en acciones? |
¿Comentarios o preguntas?
Agradecemos sus comentarios y preguntas. Póngase en contacto con nosotros en: info@vorne.com.