Les six grandes pertes dans la production allégée
Quelles sont les « six grandes pertes » ?
Les « six grandes pertes » désignent le concept et la pratique consistant à classer les pertes de productivité du point de vue des équipements. Les « Six grandes pertes » trouvent leur origine dans le domaine de la Maintenance productive totale (TPM). Seiichi Nakajima a développé la TPM et les « Six grandes pertes » en 1971 alors qu’il travaillait à l’Institut japonais de maintenance des installations. Il a défini la maintenance comme une responsabilité incombant à l’ensemble des employés, qui s’exerce au mieux par le biais d’activités en petits groupes dans le but de maximiser l’efficacité des équipements.
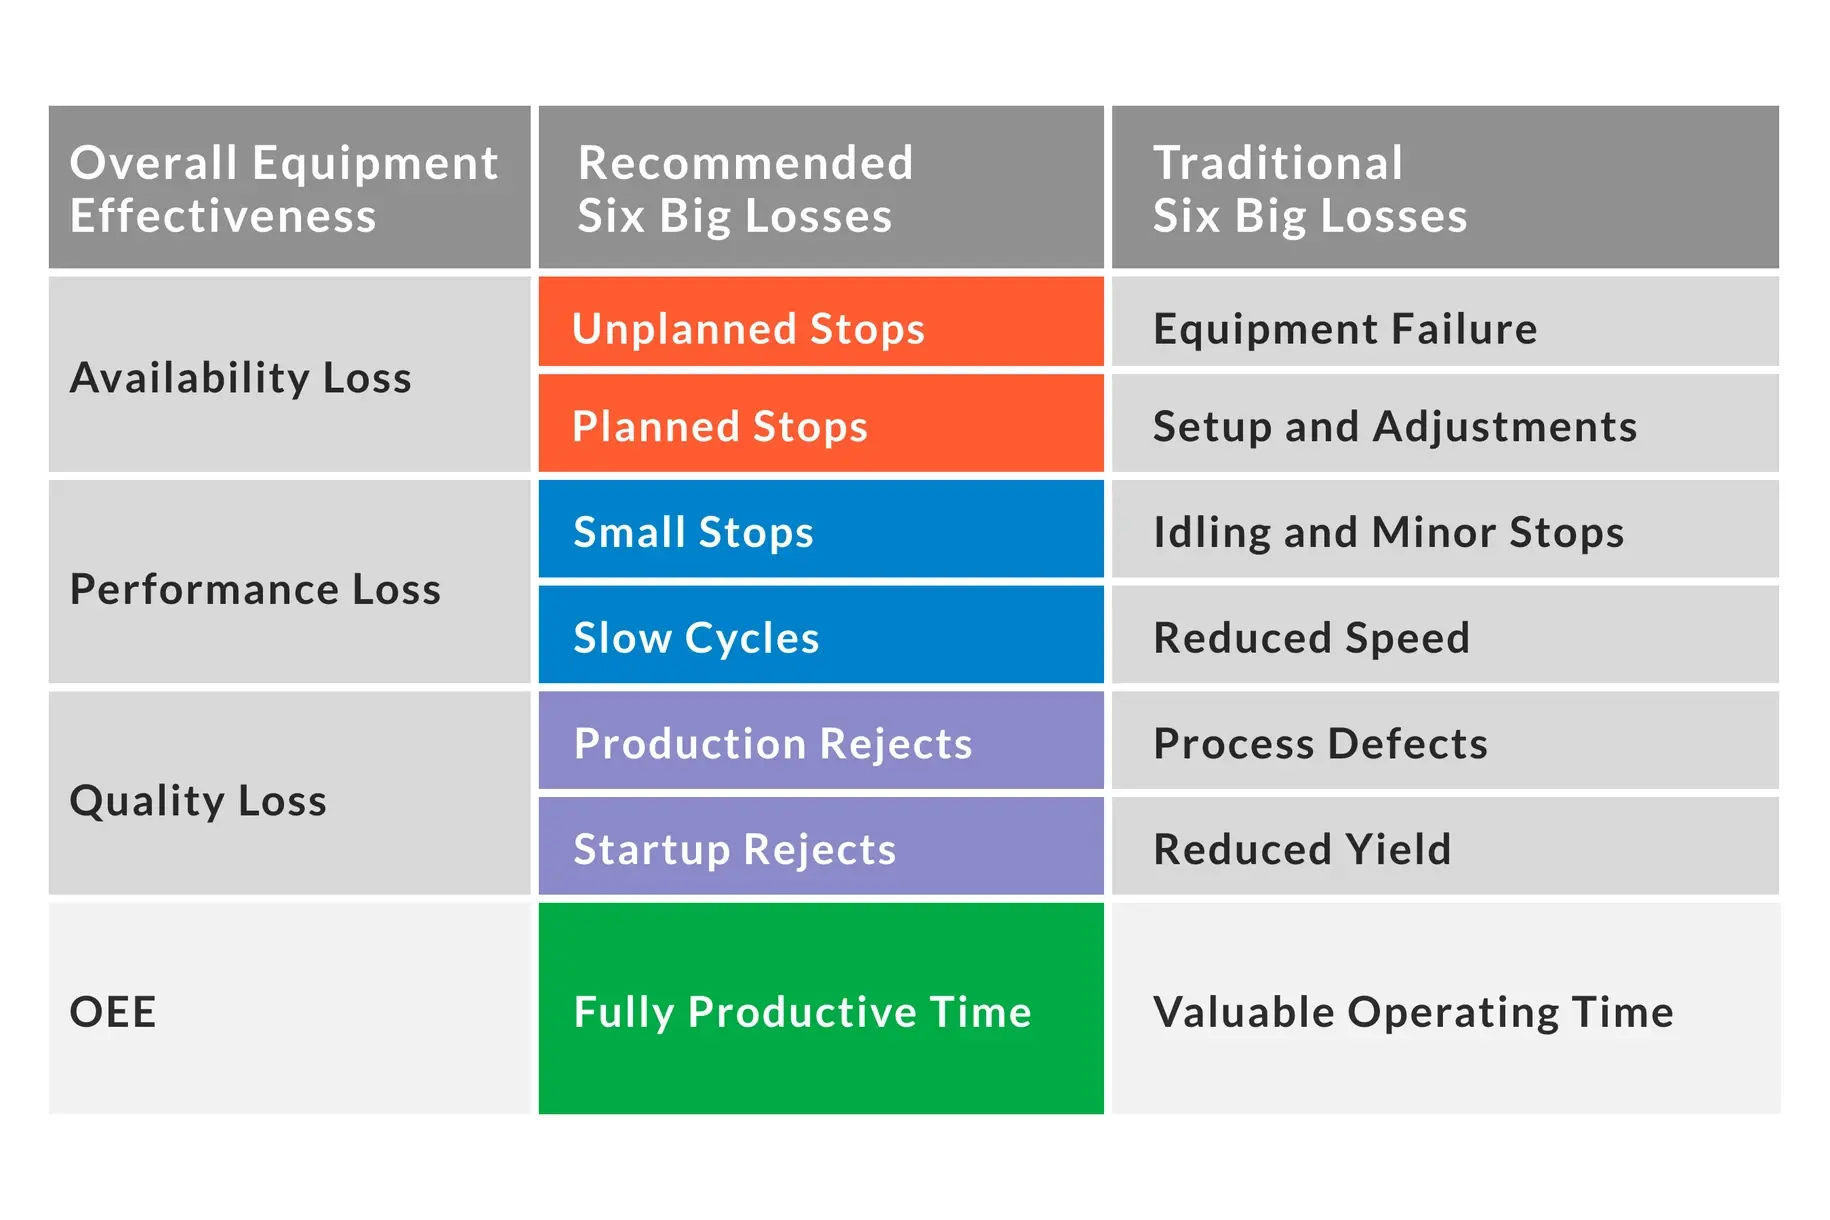
Les « six grandes pertes » s’inscrivent directement dans le cadre de l’OEE et fournissent un niveau de détail supplémentaire et exploitable sur les pertes liées à l’OEE. Les « six grandes pertes » traditionnelles comprennent les pannes d’équipement, les réglages et ajustements, les temps morts et les arrêts mineurs, la réduction de la vitesse, les défauts de processus et la baisse de rendement. Nous recommandons un ensemble de noms plus simples et plus cohérents afin de favoriser leur adoption. Les noms que nous recommandons sont : « Arrêts imprévus », « Arrêts planifiés », « Petits arrêts », « Cycles lents », « Rejets de production » et « Rejets au démarrage ». Chacun d’entre eux est directement lié à l’un des trois facteurs de l’OEE.
Pourquoi utiliser les « Six grandes pertes » ?
Les « six grandes pertes » sont parfaitement adaptées à la fabrication discrète et offrent une perspective plus détaillée sur les pertes liées aux équipements que le Taux de Rendement Global (TRG). Comme elles sont issues de la gestion TPM, chacune de ces pertes correspond très bien à un ensemble spécifique de mesures correctives. Non seulement vous obtenez davantage d’informations, mais vous disposez également d’une base pour mettre en œuvre des actions plus efficaces.
Les six grandes pertes dans la production Lean
Les six grandes pertes correspondent aux trois facteurs de l’OEE ; ainsi, les mesures que vous prendrez pour y remédier se traduiront directement par une réduction des pertes de disponibilité, de performance et de qualité. En conséquence, votre score OEE s’améliorera, ce qui indiquera un processus de fabrication plus efficace. Se concentrer sur la réduction de ces pertes constitue un excellent point de départ pour l’amélioration.
Arrêts imprévus
Les arrêts imprévus correspondent à des périodes prolongées pendant lesquelles un équipement est prévu pour la production mais ne fonctionne pas en raison d’un événement imprévu. Il s’agit par exemple de pannes d’équipement, de défaillances d’outils, de maintenance imprévue, d’un manque d’opérateurs ou de matériaux, d’un manque d’approvisionnement par l’équipement en amont ou d’un blocage par l’équipement en aval.
Arrêts planifiés
Les arrêts planifiés sont des périodes pendant lesquelles l’équipement est prévu pour la production mais ne fonctionne pas en raison d’un événement planifié. Il s’agit par exemple des changements de série, des réglages d’outillage, du nettoyage, de la maintenance planifiée et des contrôles qualité. De nombreuses entreprises classent également les pauses et les réunions dans la catégorie des arrêts planifiés.
Petits arrêts
Les petits arrêts se produisent lorsque l’équipement s’arrête pendant une courte durée (généralement une ou deux minutes) et que le problème est résolu par l’opérateur. Les petits arrêts sont souvent récurrents (même problème, jour différent), ce qui peut rendre les opérateurs quelque peu insensibles à leur impact. Il s’agit par exemple de problèmes d’alimentation, de bourrages de matière, de réglages incorrects, de capteurs mal alignés ou obstrués, de problèmes de conception de l’équipement et de nettoyages rapides périodiques.
Cycles lents
Les cycles lents se produisent lorsque l’équipement fonctionne plus lentement que le temps de cycle idéal (le temps théoriquement le plus rapide possible pour fabriquer une pièce). Parmi les exemples, on peut citer un équipement sale ou usé, une lubrification insuffisante, des matériaux de qualité inférieure, de mauvaises conditions environnementales, le manque d’expérience de l’opérateur, le démarrage et l’arrêt.
Rejets de production
Les rebuts de production sont des pièces défectueuses produites pendant une phase de production stable (en régime permanent). Cela inclut les pièces pouvant être retravaillées, puisque l’OEE mesure la qualité du point de vue du rendement au premier passage. Parmi les exemples, on peut citer des réglages incorrects de l’équipement, des erreurs de manipulation de la part de l’opérateur ou liées à l’équipement, ou encore l’expiration d’un lot (par exemple, dans le secteur pharmaceutique).
Rejets au démarrage
Les rebuts de démarrage sont des pièces défectueuses produites entre le démarrage et l’atteinte d’une production stable. Ils peuvent survenir après n’importe quel démarrage d’équipement, mais sont le plus souvent suivis après les changements de série. Parmi les exemples, on peut citer les changements de série non optimaux, les équipements nécessitant des cycles de « préchauffage » ou les équipements qui génèrent intrinsèquement des déchets après le démarrage (par exemple, une presse à bobines).

Avantages de l'utilisation de « Six Big Losses »
À court terme, « Six Big Losses » fournit des informations supplémentaires qui s’alignent sur l’OEE et l’enrichissent (informations améliorées).
À long terme, les « Six grandes pertes » facilitent l’identification de contre-mesures efficaces pour les pertes liées aux équipements (actions améliorées).
Rôles des membres de l'équipe
La méthode des « Six grandes pertes » implique les rôles suivants :
| Rôle | Description |
|---|---|
| Responsable | Définit les modalités de collecte des données. Définit les normes permettant de déterminer les temps de cycle idéaux. Définit et met à jour les codes de motif. Fixe et suit les objectifs d’amélioration. Identifie les initiatives d’amélioration stratégiques. Effectue des audits de pérennité. |
| Superviseur | Valider les temps de cycle idéaux. Examiner les pertes au début de chaque équipe afin d’identifier et d’attribuer des mesures d’amélioration. Vérifier l’exactitude de la saisie des données. |
| Opérateur | Saisir les codes de motif pour tous les arrêts imprévus et planifiés. Suggérer des améliorations et des mesures à prendre en fonction des observations. |
Informations clés sur les six principales pertes
Surveiller le goulot d’étranglement
Chaque processus de fabrication comporte une contrainte, qui constitue le point d’appui (c’est-à-dire le point de levier) de l’ensemble du processus. Mesurez les six principales sources de pertes au niveau de la contrainte et concentrez vos efforts d’amélioration sur celle-ci. Ce sera le moyen le plus rapide d’ améliorer le débit et la rentabilité.
Ne masquez pas les pertes
Le temps pouvant être consacré à une production à valeur ajoutée (c’est-à-dire la fabrication visant à répondre aux besoins des clients, par opposition à la fabrication destinée aux stocks) doit être utilisé à cette fin. Si ce n’est pas le cas, ce temps doit être classé comme une perte. Cette norme stricte stimule l’innovation et l’amélioration. Chaque perte peut être ciblée et corrigée.
C’est la raison pour laquelle de nombreuses entreprises choisissent de classer les pauses et les réunions dans la catégorie des « arrêts planifiés », et veillent également très attentivement à ce que leurs temps de cycle idéaux soient basés sur le temps le plus rapide possible pour fabriquer une pièce (et non sur des temps « standard » ou « budgétaires »).
Standardiser la mesure du temps de changement de série
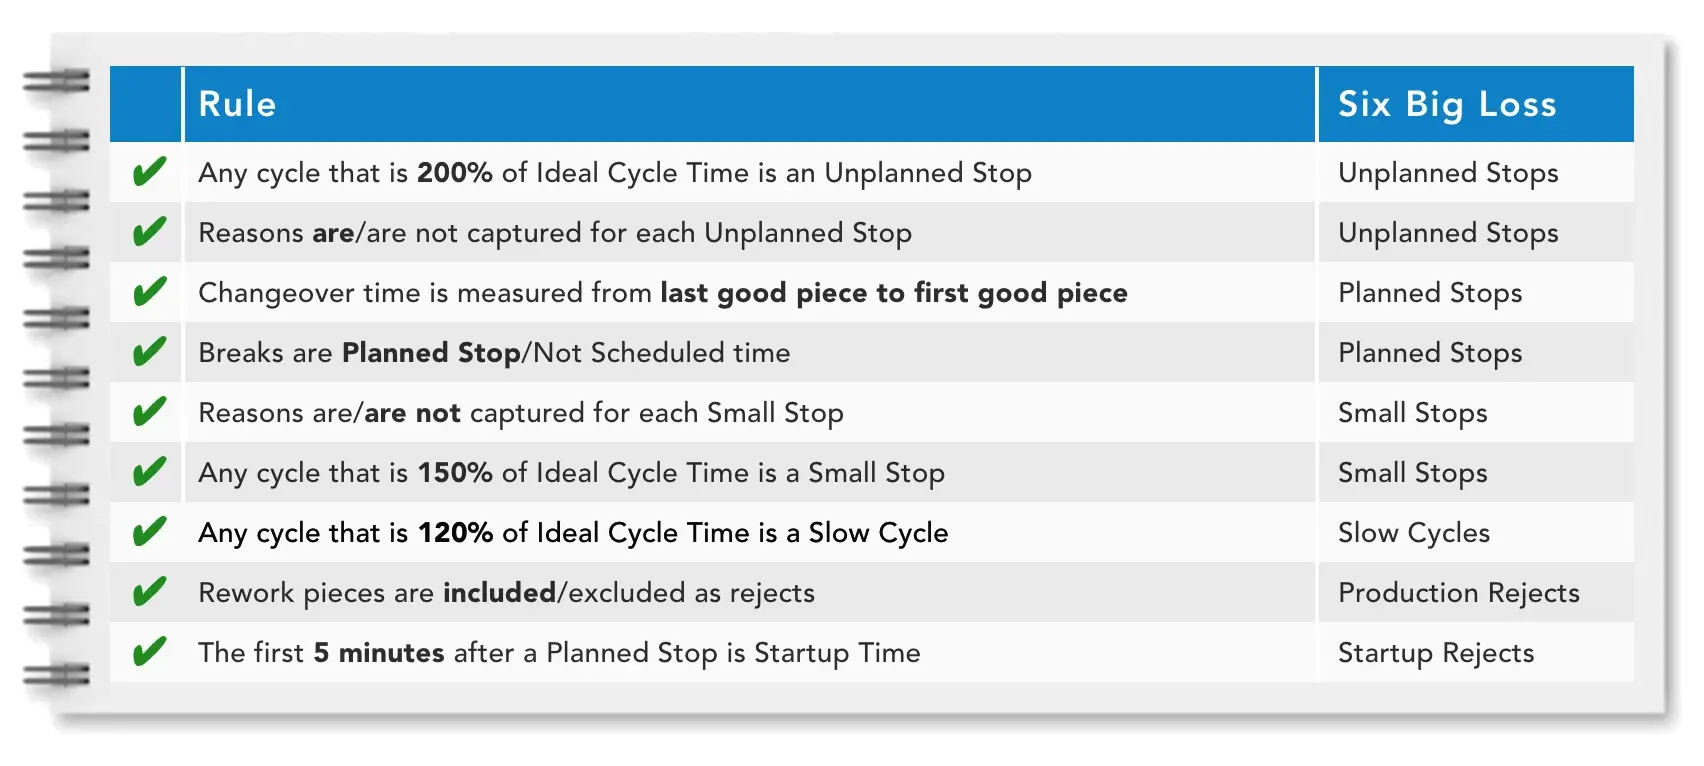
Mesurez le temps de changement d’outillage avec précision et cohérence en normalisant la mesure. Il est généralement mesuré comme le temps écoulé entre la dernière pièce conforme de la série précédente et la première pièce conforme de la série suivante. Vous pouvez définir votre propre norme – l’important est d’être cohérent.
Élaborer un guide des « six grandes pertes »
La cohérence est essentielle lorsque vous utilisez les « six grandes pertes » comme référence (pour comparer les équipes, les équipements ou les usines) ou comme base de comparaison (pour comparer les données au fil du temps). Rédigez des normes écrites pour garantir cette cohérence.
Automatisation de la saisie des données
La saisie automatisée des données améliore considérablement la précision des mesures relatives aux arrêts imprévus et planifiés, et constitue le seul moyen de mesurer avec précision et de distinguer les pertes liées aux cycles lents et aux petits arrêts.
Une règle empirique simple pour définir la limite entre un arrêt imprévu (perte de disponibilité de l’OEE) et un arrêt mineur (perte de performance de l’OEE) consiste à considérer comme « imprévus » les arrêts suffisamment longs pour nécessiter l’enregistrement d’un motif, puis à déterminer quelle doit être cette durée.
Les actes sont plus éloquents que les mots
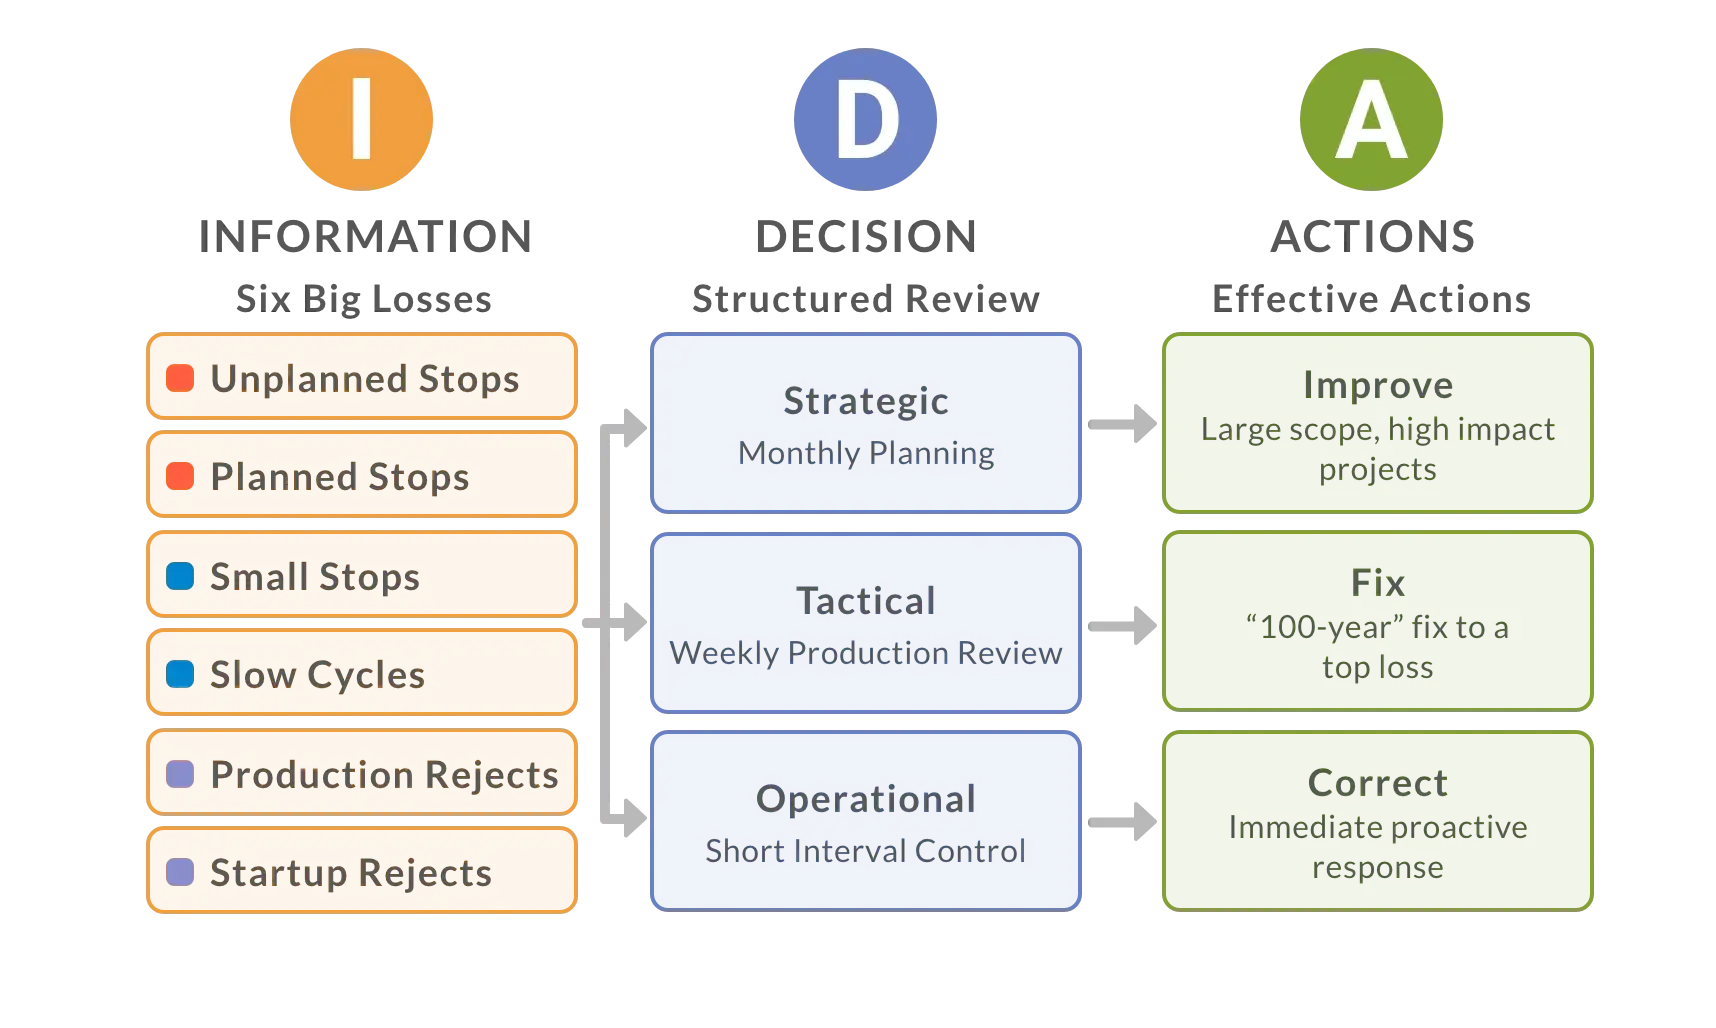
Les six grandes pertes fournissent des informations et des enseignements précieux, mais leur valeur réside principalement dans l’utilisation de ces informations pour susciter des actions. La combinaison de l’IDA et de l’amélioration structurée constitue un excellent cadre pour susciter des actions.
- L’IDA transforme les informations en actions grâce à une prise de décision ciblée à tous les niveaux de l’entreprise (stratégique, tactique et opérationnel).
- L’amélioration structurée garantit que ces actions sont harmonisées à tous les niveaux de l’entreprise.
Niveau et difficulté
Le niveau est « Fondamental ». Les « six grandes pertes » constituent un prolongement naturel de la mesure du Taux de Rendement Global (TRG) et fournissent des informations précieuses pour conduire à des améliorations.
Le niveau de difficulté est modéré. Les concepts fondamentaux sont simples. Cependant, la collecte d’informations précises et complètes nécessite une automatisation (qui peut être facilement mise en œuvre à l’aide d’un système standard).
Évaluez-vous sur les « Six grandes pertes »
Maîtrisez-vous bien les « Six grandes pertes » ? Répondez à dix questions simples pour évaluer dans quelle mesure vous êtes proche d’une mise en œuvre exemplaire.
| Question | ✔ |
|---|---|
| 1. Les six (6) « Six grandes pertes » sont-elles toutes mesurées ? | |
| 2. Tous les opérateurs et superviseurs comprennent-ils les « Six grandes pertes » ? | |
| 3. Toutes les pertes sont-elles mesurées du point de vue de la contrainte ? | |
| 4. Les causes de tous les arrêts imprévus sont-elles identifiées ? | |
| 5. Les changements d'outillage, les pauses et les réunions sont-ils classés comme des arrêts planifiés ? | |
| 6. Des temps de cycle idéaux validés sont-ils disponibles et utilisés pour chaque pièce ? | |
| 7. Les pièces retouchées sont-elles comptabilisées comme des rebuts (du point de vue du rendement au premier passage) ? | |
| 8. Toutes les équipes utilisent-elles le même guide des « six grandes sources de perte » ? | |
| 9. La saisie des données est-elle automatisée afin d’améliorer la précision ? | |
| 10. Existe-t-il un cadre formel permettant de transformer les informations en actions ? |
Des commentaires ou des questions ?
N'hésitez pas à nous faire part de vos commentaires et questions. Contactez-nous à l'adresse suivante : info@vorne.com.