Cambio de matriz en un minuto (SMED)
¿Qué es el cambio de matriz en un minuto (SMED)?
El «cambio de molde en un minuto» (SMED) es un conjunto de técnicas destinadas a reducir drásticamente el tiempo que se tarda en completar un cambio de producción. El SMED fue desarrollado por primera vez por Shigeo Shingo, un ingeniero industrial japonés, cuyo trabajo pionero redujo los tiempos de cambio de producción en un factor de 20 en una amplia gama de empresas manufactureras. ¿Cómo lo consiguió? Pensemos en el proceso de cambiar una rueda:
- Para muchas personas, cambiar una rueda puede llevar fácilmente 15 minutos.
- A un equipo de boxes de la NASCAR le lleva menos de 15 segundos cambiar cuatro neumáticos.
Muchas de las técnicas que utilizan los equipos de boxes de la NASCAR son similares a las empleadas en el SMED (por ejemplo, realizar el mayor número posible de pasos antes de que comience la parada en boxes, utilizar un equipo coordinado para llevar a cabo varios pasos en paralelo y crear un proceso altamente optimizado y estandarizado).
En SMED, el proceso de cambio se divide en una lista secuencial de pasos denominados «elementos». La esencia de SMED consiste en convertir el mayor número posible de elementos en «externos» (realizados mientras el equipo está en funcionamiento) y en eliminar o agilizar los elementos restantes.
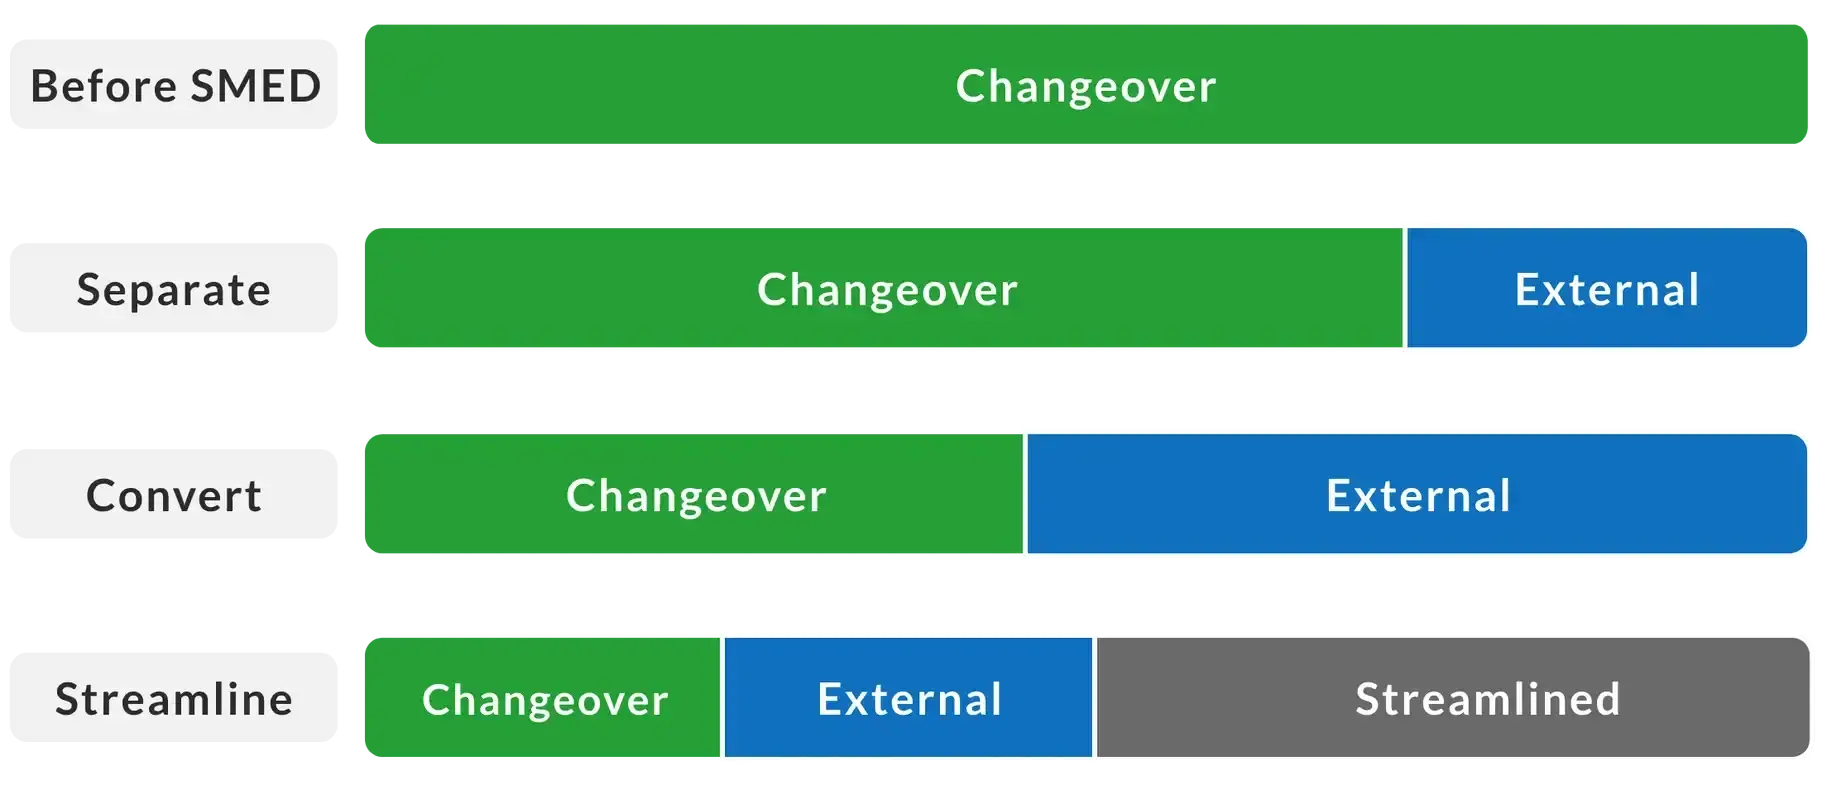
Etapas conceptuales del SMED
Separación
En esta etapa, se identifican los elementos que pueden realizarse con pocos o ningún cambio mientras el equipo está en funcionamiento y se trasladan «fuera» del cambio de producción (es decir, se realizan antes o después del cambio). Esta etapa es un terreno fértil para obtener resultados rápidos.
Entre los ejemplos de elementos que pueden separarse se incluyen la recogida de herramientas, materiales o instrucciones antes del cambio de producción; la realización de tareas de limpieza fuera del cambio de producción; y la realización de controles de calidad finales de la producción anterior fuera del cambio de producción.
Convertir
En esta etapa, se examinan los elementos restantes para determinar si pueden modificarse de alguna manera para que se realicen fuera del cambio de producción, o si pueden eliminarse. El resultado es una lista de candidatos para acciones posteriores. Esta lista debe priorizarse de modo que se actúe primero sobre los candidatos más prometedores (es decir, aquellos con la mejor relación coste-beneficio).
Entre los ejemplos de técnicas de conversión se incluyen la preparación previa de piezas (p. ej., el precalentamiento de matrices); el uso de plantillas duplicadas para realizar la alineación y otros ajustes antes del cambio de producción; la modularización de los equipos (cambio rápido de una pieza modular preparada previamente en lugar de ajustar una pieza fija); y la modificación de los equipos (p. ej., añadir protecciones para permitir una limpieza segura durante el funcionamiento).
Optimización
En esta etapa, se revisan los elementos restantes con el objetivo de simplificarlos o modificarlos para que puedan completarse en menos tiempo. Se debe dar prioridad a los elementos internos que contribuyan al objetivo principal de acortar el tiempo de cambio de producción. Al igual que en la etapa anterior, se debe utilizar un sencillo análisis de coste-beneficio para priorizar las acciones.
Entre los ejemplos de técnicas de optimización se incluyen la eliminación de tornillos en favor de mecanismos de liberación rápida; la eliminación de ajustes en favor de configuraciones estandarizadas; la eliminación de movimientos mediante la reorganización del espacio de trabajo; el uso de estanterías móviles para facilitar el acceso rápido a herramientas y piezas; y la creación de operaciones paralelas con varios miembros del equipo (prestando especial atención a las cuestiones de seguridad).
Ventajas del SMED
A corto plazo, el SMED reduce los costes de fabricación al disminuir el tiempo de inactividad y facilitar arranques más fluidos (ambos factores mejoran el OEE).
A largo plazo, el SMED permite lotes de menor tamaño, una mayor capacidad de respuesta a la demanda de los clientes y menores niveles de trabajo en curso (WIP) y de existencias.
Funciones de los miembros del equipo
El SMED implica las siguientes funciones:
| Función | Descripción |
|---|---|
| Responsable | Poner en marcha el proyecto. Definir el alcance. Seleccionar el equipo de implementación. Programar el tiempo (y la cobertura de existencias) necesario para completar el proceso. Establecer y realizar un seguimiento de los objetivos de mejora. Organizar los recursos de formación. Auditar la implementación del proceso. |
| Supervisor | Impartir talleres de SMED. Gestionar las fases y pasadas de SMED. Dirigir sesiones de lluvia de ideas. Asegurarse de que se elaboren y se sigan las instrucciones de trabajo estándar. Auditar los cambios de producción. |
| Operario | Preparar y llevar a cabo los cambios de producción siguiendo las instrucciones de trabajo. Identificar mejoras. Impartir formación cruzada sobre las mejoras a todo el equipo. |
Aspectos clave del SMED
Seleccionar un área piloto
Dedicar tiempo a seleccionar el área óptima para tu programa piloto de SMED aumentará las probabilidades de obtener un resultado satisfactorio. Los equipos suelen elegir el proceso con el cambio de producción más largo. En su lugar, busca un proceso con las siguientes características:
- El cambio de producción sea lo suficientemente corto como para comprenderlo en su totalidad y lo suficientemente largo como para que haya un margen significativo de mejora (por ejemplo, de 30 a 60 minutos)
- Existen grandes variaciones en los tiempos de cambio de producción (por lo general, esto indica un excelente potencial de mejora).
- Existen múltiples oportunidades para realizar el cambio de producción cada semana (de modo que las mejoras propuestas puedan ponerse a prueba rápidamente)
- Los empleados de la zona piloto prevista están comprometidos y motivados (el entusiasmo y el deseo de triunfar son factores clave).
- El éxito mejorará la limitación (aportando beneficios inmediatos en los resultados finales)
Empieza con una referencia significativa
Define explícitamente cómo medir la duración de los cambios de producción para garantizar que se midan de forma coherente. Por ejemplo: «El tiempo de cambio de producción se mide desde la última pieza buena del trabajo anterior a velocidad normal de producción, hasta la primera pieza buena del siguiente trabajo a velocidad normal de producción».
Una vez que se disponga de una definición clara, registre un tiempo de referencia. Una forma sencilla de hacerlo es grabar en vídeo un cambio de producción «normal». Este vídeo también puede utilizarse para crear la lista inicial de elementos SMED. Tenga en cuenta el «efecto Hawthorne»: los tiempos de cambio de producción pueden mejorar temporalmente como simple consecuencia de la observación del proceso.
Cuestiona todo
Asumir que cualquier problema tiene solución encierra un enorme potencial. Los equipos de SMED más eficaces parten de la base de que cada elemento puede externalizarse; solo tienen que encontrar la mejor manera de hacerlo. Las siguientes preguntas ayudan a reforzar esta forma de pensar:
| Fase | Pregunta |
|---|---|
| Separar | ¿Se puede completar este elemento, tal y como se realiza actualmente o con un cambio mínimo, mientras el equipo está en funcionamiento? |
| Convertir | Si hubiera alguna forma de que este elemento fuera independiente del cambio de línea, ¿cuál sería? ¿Cómo podríamos hacerlo? |
| Optimizar | ¿Cómo se puede completar este elemento en menos tiempo? ¿Cómo podemos simplificarlo? |
Recopilar las mejores prácticas como trabajo estandarizado
A veces, a las empresas les preocupa que el SMED haga que los operarios se precipiten en los cambios de producción, lo que podría comprometer la calidad o la seguridad. En la práctica, un programa eficaz de SMED recoge las mejores prácticas como trabajo estandarizado, lo cual es fundamental para la repetibilidad, la calidad y la seguridad. Asegúrate de contar con un proceso para mantener las instrucciones de trabajo actualizadas (como documentos en constante evolución) y difundidas (a través de la formación).
Una ventaja adicional del SMED y del trabajo estandarizado es que ayuda a garantizar que la fase de puesta en marcha de la fabricación tras un cambio de producción esté libre de los defectos y el tiempo de inactividad que suelen asociarse a dicha puesta en marcha.
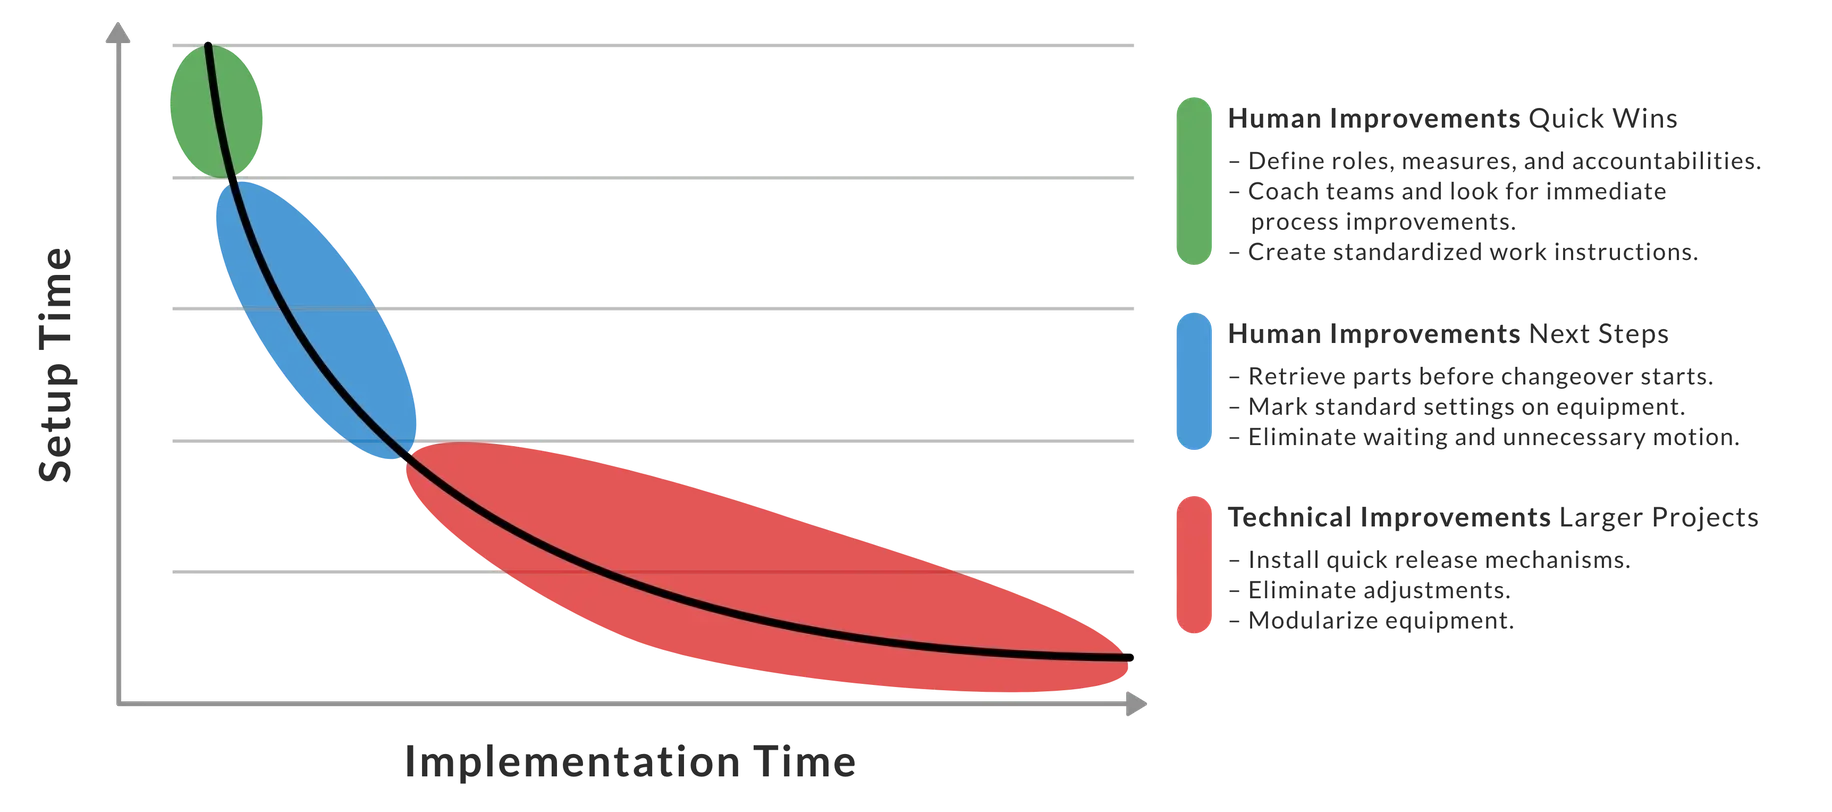
Céntrese primero en las mejoras «humanas»
A la hora de implementar el SMED, resulta útil tener en cuenta dos grandes categorías de mejora:
- Humanas: se logran mediante la preparación y la organización
- Técnicas: se consiguen mediante la ingeniería y la optimización
Las mejoras «humanas» suelen ser más rápidas y menos costosas que las técnicas. En otras palabras, los resultados inmediatos y los avances más rápidos suelen provenir de las mejoras «humanas».
Nivel y dificultad
El nivel es intermedio. El SMED está ampliamente aceptado como una buena práctica para reducir los tiempos de cambio de producción; sin embargo, es posible que el tiempo de cambio de producción no sea la pérdida más significativa ni la más urgente para su empresa.
La dificultad es moderada. Los conceptos generales son sencillos, pero las técnicas subyacentes presentan un número considerable de detalles.
Evalúa tu nivel de SMED
¿Qué tal se le da el SMED a su empresa? Responda a diez sencillas preguntas para ver hasta qué punto se acerca a una implementación modelo de SMED.
| Pregunta | ✔ |
|---|---|
| 1. ¿Se ha establecido un tiempo de referencia para cada cambio de producción? | |
| 2. ¿Se ha creado una lista de referencia de elementos para cada cambio de producción? | |
| 3. ¿Se revisa y se analiza minuciosamente cada uno de los elementos? | |
| 4. ¿Existen fases diferenciadas para «Separar», «Convertir» y «Optimizar»? | |
| 5. ¿Existe un objetivo explícito (por ejemplo, una reducción del tiempo del 50 %) para cada ciclo? | |
| 6. ¿Se recogen las mejores prácticas en forma de instrucciones de trabajo estandarizadas? | |
| 7. ¿Se revisan periódicamente las instrucciones de trabajo estandarizadas para actualizarlas? | |
| 8. ¿Se forma y se orienta a todos los turnos sobre las instrucciones de trabajo? | |
| 9. ¿Se completan los cambios de producción con una consistencia de ±10 %? | |
| 10. ¿Se completan los cambios de producción en menos de 10 minutos? |
¿Algún comentario o pregunta?
Agradecemos sus comentarios y preguntas. Póngase en contacto con nosotros en: info@vorne.com.