Sostituzione dello stampo in un minuto (SMED)
Che cos’è lo “Single-Minute Exchange of Die” (SMED)?
Il Single-Minute Exchange of Die (SMED) è un insieme di tecniche volte a ridurre drasticamente il tempo necessario per completare un cambio di produzione. Lo SMED è stato sviluppato per la prima volta da Shigeo Shingo, un ingegnere industriale giapponese, il cui lavoro pionieristico ha ridotto i tempi di cambio di produzione di un fattore 20 in un'ampia gamma di aziende manifatturiere. Come ci è riuscito? Consideriamo il processo di sostituzione di uno pneumatico:
- Per molte persone, cambiare una gomma può facilmente richiedere 15 minuti.
- Per una squadra di meccanici della NASCAR, ci vogliono meno di 15 secondi per cambiare quattro pneumatici.
Molte tecniche utilizzate dalle squadre ai box della NASCAR sono simili a quelle impiegate nello SMED (ad esempio: eseguire il maggior numero possibile di passaggi prima dell’inizio del pit stop, avvalersi di una squadra coordinata per eseguire più passaggi in parallelo e creare un processo altamente ottimizzato e standardizzato).
Nello SMED, il processo di cambio formato è suddiviso in un elenco sequenziale di fasi chiamate «elementi». L’essenza dello SMED consiste nel convertire il maggior numero possibile di elementi in «esterni» (eseguiti mentre l’attrezzatura è in funzione) e nell’eliminare o snellire gli elementi rimanenti.
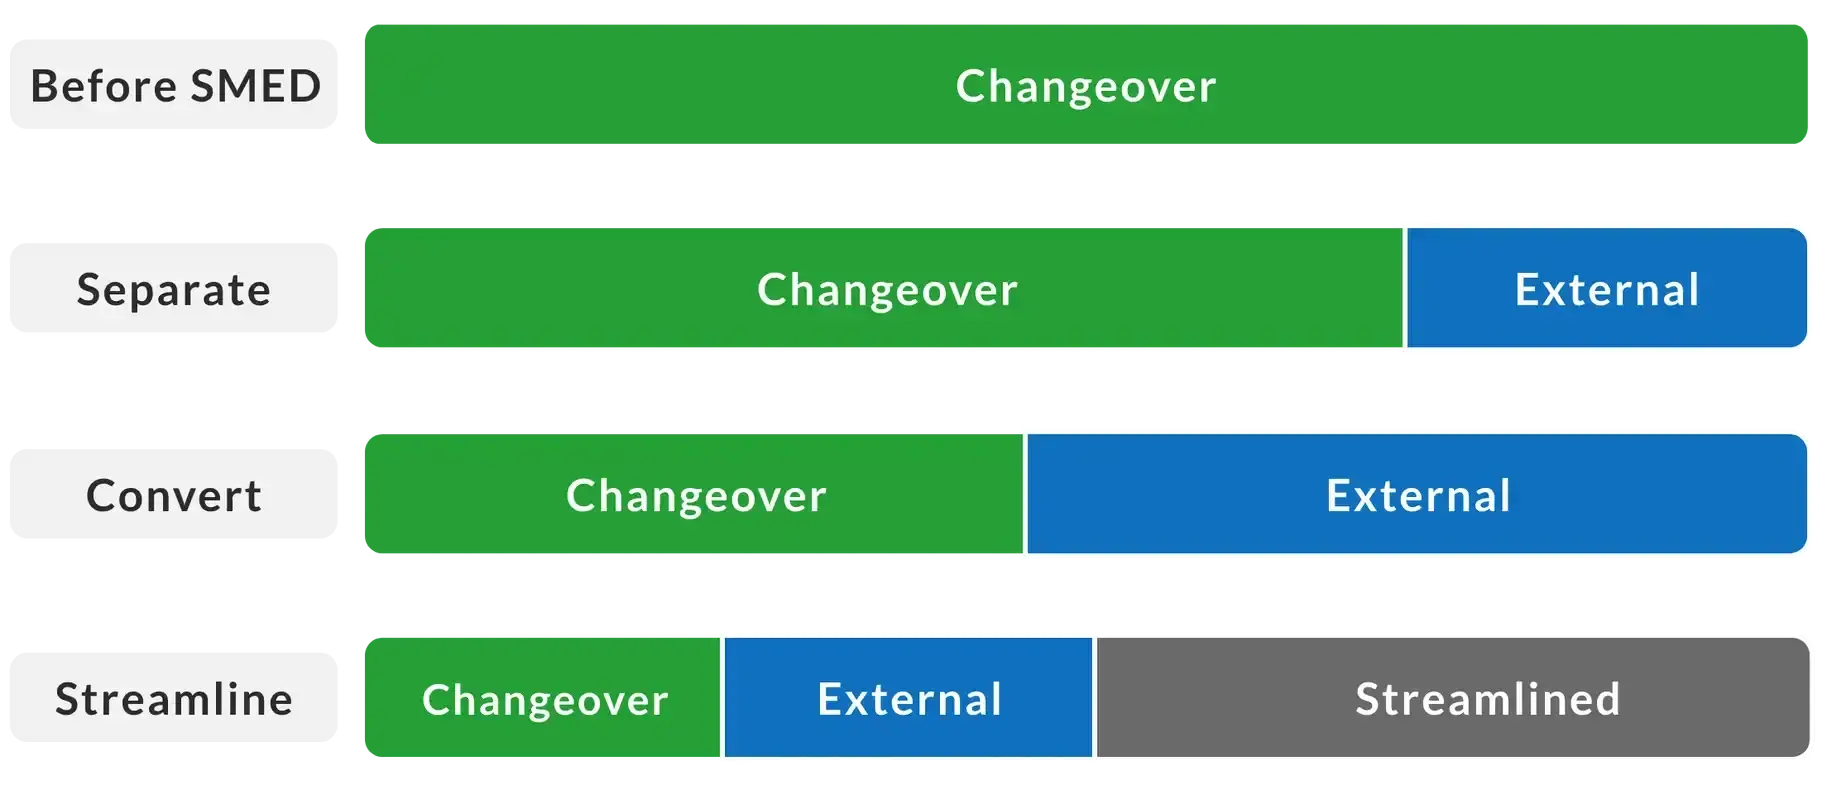
Fasi concettuali dello SMED
Separazione
In questa fase, vengono identificati gli elementi che possono essere eseguiti con modifiche minime o nulle mentre l’attrezzatura è in funzione e vengono spostati “all’esterno” del cambio di produzione (ovvero, eseguiti prima o dopo il cambio di produzione). Questa fase offre ampie opportunità per ottenere risultati immediati.
Esempi di elementi che potrebbero essere separati includono il recupero di utensili, materiali o istruzioni prima del cambio di produzione; l’esecuzione di attività di pulizia al di fuori del cambio di produzione; e l’esecuzione di controlli di qualità finali relativi alla produzione precedente al di fuori del cambio di produzione.
Convertire
In questa fase, gli elementi rimanenti vengono esaminati per determinare se possano essere modificati in qualche modo per essere spostati al di fuori del cambio di produzione, oppure se possano essere eliminati. Il risultato è un elenco di candidati per ulteriori interventi. Questo elenco dovrebbe essere ordinato per priorità, in modo che i candidati più promettenti (cioè quelli con il miglior rapporto costi/benefici) vengano affrontati per primi.
Esempi di tecniche di conversione includono la preparazione anticipata dei pezzi (ad es. il preriscaldamento degli stampi); l’uso di maschere duplicate per eseguire l’allineamento e altre regolazioni prima del cambio di produzione; la modularizzazione delle attrezzature (sostituzione rapida di una parte modulare preparata in precedenza invece della regolazione di una parte fissa); e la modifica delle attrezzature (ad esempio, l’aggiunta di protezioni per consentire una pulizia sicura durante il funzionamento).
Ottimizzazione
In questa fase, gli elementi rimanenti vengono esaminati con l’obiettivo di semplificarli o modificarli in modo che possano essere completati in meno tempo. La priorità assoluta dovrebbe essere data agli elementi interni a sostegno dell’obiettivo primario di ridurre i tempi di cambio formato. Come nella fase precedente, si dovrebbe ricorrere a una semplice analisi costi/benefici per stabilire l’ordine di priorità delle azioni.
Esempi di tecniche di ottimizzazione includono l’eliminazione dei bulloni a favore di meccanismi a sgancio rapido; l’eliminazione delle regolazioni a favore di impostazioni standardizzate; l’eliminazione dei movimenti attraverso la riorganizzazione dello spazio di lavoro; l’utilizzo di scaffali mobili per garantire un rapido accesso a utensili e componenti; e la creazione di operazioni parallele con più membri del team (prestando particolare attenzione alle questioni di sicurezza).
Vantaggi dello SMED
Nel breve termine, lo SMED abbassa i costi di produzione riducendo i tempi di fermo macchina e garantendo avviamenti più fluidi (entrambi fattori che migliorano l’OEE).
A lungo termine, lo SMED consente di lavorare con lotti di dimensioni più ridotte, di migliorare la reattività alla domanda dei clienti e di ridurre i livelli di WIP (lavoro in corso) e di scorte.
Ruoli dei membri del team
Lo SMED prevede i seguenti ruoli:
| Ruolo | Descrizione |
|---|---|
| Responsabile | Avvia il progetto. Definisce l'ambito. Sceglie il team di implementazione. Pianifica i tempi (e la copertura delle scorte) per il completamento del processo. Stabilisce e monitora gli obiettivi di miglioramento. Organizza le risorse per la formazione. Verifica l'implementazione del processo. |
| Supervisore | Condurre workshop SMED. Gestire le fasi e i passaggi SMED. Condurre sessioni di brainstorming. Assicurarsi che le istruzioni di lavoro standard siano create e seguite. Verificare i cambi di produzione. |
| Operatore | Preparare ed eseguire i cambi di produzione seguendo le istruzioni di lavoro. Individuare le opportunità di miglioramento. Diffondere le migliorie acquisite a tutto il team. |
Aspetti chiave dello SMED
Scegliere un'area pilota
Dedicare del tempo alla selezione dell’area target ottimale per il programma pilota SMED aumenterà le probabilità di un esito positivo. Spesso i team scelgono il processo con il cambio di produzione più lungo. È invece consigliabile cercare un processo con le seguenti caratteristiche:
- Il cambio di produzione è abbastanza breve da poter essere compreso appieno e abbastanza lungo da offrire un margine significativo di miglioramento (ad esempio, da 30 a 60 minuti)
- I tempi di cambio formato presentano notevoli variazioni (di solito ciò indica un eccellente potenziale di miglioramento)
- Ci sono diverse opportunità di eseguire il cambio di produzione ogni settimana (in modo che i miglioramenti proposti possano essere testati rapidamente)
- I dipendenti dell’area pilota designata sono coinvolti e motivati (l’entusiasmo e la volontà di avere successo sono fattori abilitanti importanti)
- Il successo migliorerà il vincolo (apportando benefici immediati e concreti)
Iniziare con una linea di base significativa
Definire in modo esplicito come misurare la durata dei cambi di produzione per garantire che la misurazione avvenga in modo coerente. Ad esempio: «Il tempo di cambio di produzione viene misurato dall’ultimo pezzo conforme del lavoro precedente, alla normale velocità di produzione, fino al primo pezzo conforme del lavoro successivo, alla normale velocità di produzione».
Una volta stabilita una definizione chiara, rilevate un tempo di riferimento. Un modo semplice per farlo è registrare un video di un cambio di produzione “normale”. Questo video può essere utilizzato anche per creare l’elenco iniziale degli elementi SMED. Siate consapevoli dell’“effetto Hawthorne”: i tempi di cambio di produzione potrebbero migliorare temporaneamente semplicemente per il fatto di essere osservati.
Metti tutto in discussione
C’è un’enorme forza nel partire dal presupposto che qualsiasi problema sia risolvibile. I team SMED più efficaci partono dal presupposto che ogni elemento possa essere reso esterno: devono solo trovare il modo migliore per farlo. Le seguenti domande aiutano a rafforzare questo modo di pensare:
| Fase | Domanda |
|---|---|
| Separare | Questo elemento, così come viene eseguito attualmente o con modifiche minime, può essere completato mentre l’attrezzatura è in funzione? |
| Convertire | Se ci fosse un modo per rendere questo elemento indipendente dal cambio di linea, quale sarebbe? Come potremmo farlo? |
| Ottimizzare | Come è possibile completare questo elemento in meno tempo? Come possiamo semplificarlo? |
Cogliere le migliori pratiche come lavoro standardizzato
Le aziende a volte temono che lo SMED induca gli operatori a sbrigare i cambi di produzione in fretta, compromettendo la qualità o la sicurezza. In pratica, un programma SMED efficace trasforma le migliori pratiche in lavoro standardizzato, che è fondamentale per la ripetibilità, la qualità e la sicurezza. Assicuratevi di disporre di un processo per mantenere aggiornate le istruzioni di lavoro (come documenti in continua evoluzione) e per diffonderle (attraverso la formazione).
Un piacevole effetto collaterale dello SMED e del lavoro standardizzato è che contribuisce a garantire che la fase di avvio della produzione dopo un cambio di produzione sia priva dei difetti e dei tempi di inattività spesso associati all’avvio.
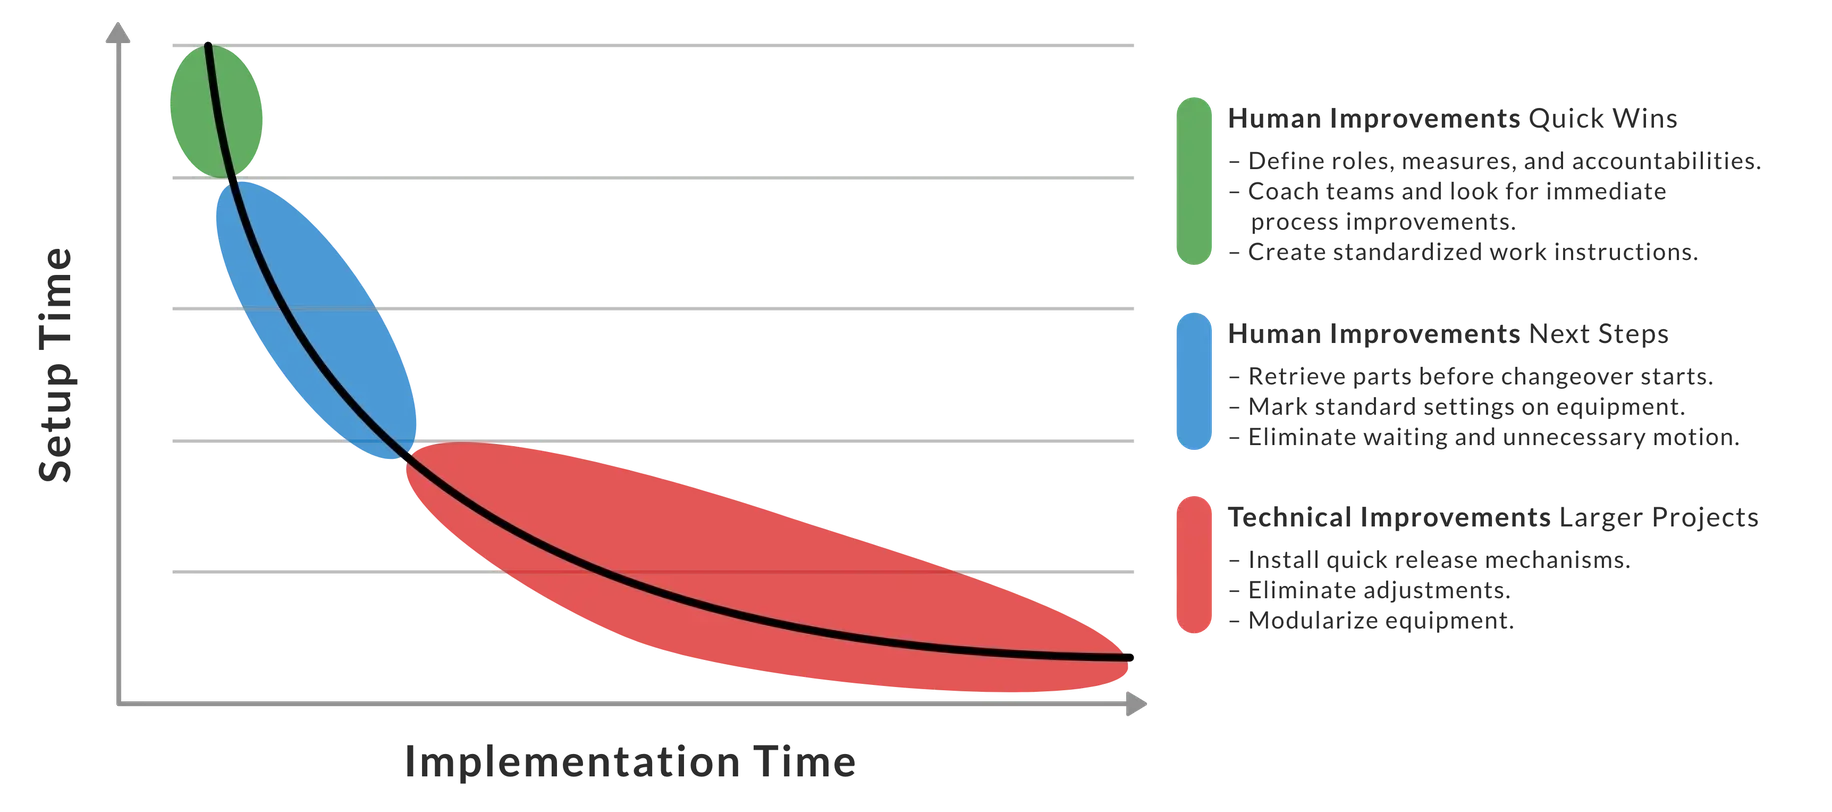
Concentrarsi innanzitutto sui miglioramenti “umani”
Quando si implementa lo SMED, è utile considerare due grandi categorie di miglioramento:
- Umani: ottenuti attraverso la preparazione e l’organizzazione
- Tecnici: ottenuti tramite progettazione e ottimizzazione
I miglioramenti "umani" sono in genere più rapidi e meno costosi rispetto a quelli tecnici. In altre parole, i risultati immediati e i progressi più rapidi derivano solitamente dai miglioramenti "umani".
Livello e difficoltà
Il livello è intermedio. Lo SMED è ampiamente riconosciuto come una best practice per ridurre i tempi di cambio formato; tuttavia, i tempi di cambio formato potrebbero non rappresentare la perdita più significativa e urgente per la vostra azienda.
La difficoltà è moderata. I concetti generali sono semplici, ma le tecniche sottostanti presentano un numero significativo di dettagli.
Valutate il vostro livello di SMED
Quanto è efficace il vostro sito nell’applicazione dello SMED? Rispondete a dieci semplici domande per verificare quanto vi avviciniate a un’implementazione modello dello SMED.
| Domanda | ✔ |
|---|---|
| 1. È stato stabilito un tempo di riferimento per ogni cambio di produzione? | |
| 2. È stato creato un elenco di riferimento degli elementi per ogni cambio di produzione? | |
| 3. Ogni singolo elemento viene esaminato e valutato in modo approfondito? | |
| 4. Esistono fasi distinte per le attività di separazione, conversione e ottimizzazione? | |
| 5. Esiste un obiettivo esplicito (ad es. una riduzione del tempo del 50%) per ogni ciclo? | |
| 6. Le migliori pratiche sono state codificate in istruzioni di lavoro standardizzate? | |
| 7. Le istruzioni di lavoro standardizzate vengono regolarmente riviste per eventuali aggiornamenti? | |
| 8. Tutti i turni ricevono formazione e assistenza sulle istruzioni di lavoro? | |
| 9. I cambi di produzione vengono completati con una costanza del ±10%? | |
| 10. I cambi di produzione vengono completati in meno di 10 minuti? |
Commenti o domande?
Saremo lieti di ricevere i vostri commenti e le vostre domande. Contattateci all’indirizzo: info@vorne.com.