Prestazioni effettive complessive delle attrezzature (TEEP)

Che cos’è il Total Effective Equipment Performance (TEEP)?
Il TEEP (Total Effective Equipment Performance) è un indicatore che aiuta i produttori a individuare i modi più convenienti per aumentare la produzione. Nel contesto del loro rapporto con l’OEE, il TEEP e gli indicatori correlati, come il tasso di utilizzo, possono anche aiutare a rispondere a domande comuni nel settore manifatturiero, quali:
- «Un’interruzione è considerata un tempo di inattività?»
- “È meglio investire in ulteriori beni strumentali o programmare turni straordinari aggiuntivi?”
Poiché il TEEP tiene conto dei tempi non programmati, può anche aiutare a determinare:
- Se è possibile sfruttare al meglio le attrezzature attuali per tutto il tempo a disposizione, oppure
- Se è giunto il momento di aggiungere o aggiornare le attrezzature esistenti.
Continua a leggere per scoprire come TEEP può aiutare la tua azienda a comprendere meglio l’utilizzo del tempo di produzione!
In che modo il TEEP si differenzia dall’OEE?
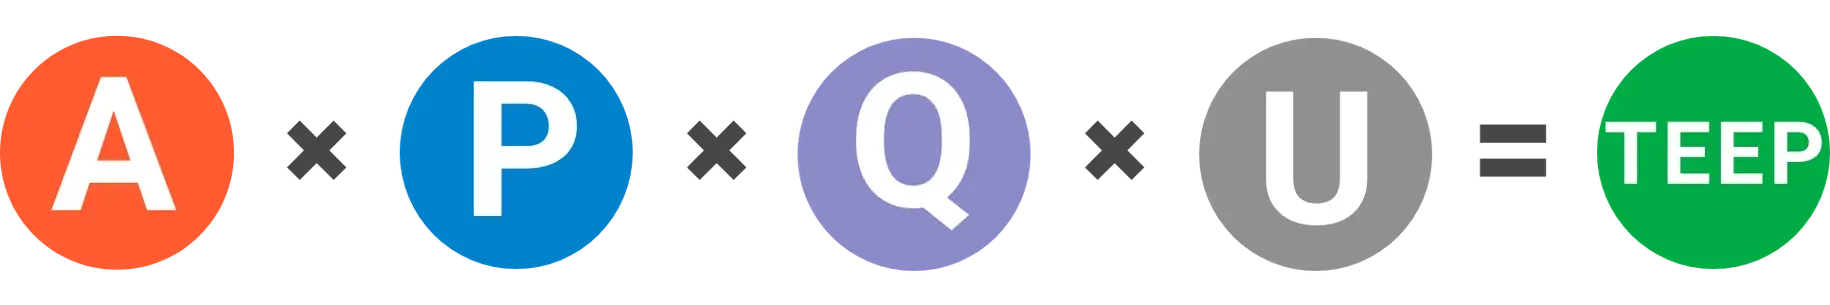
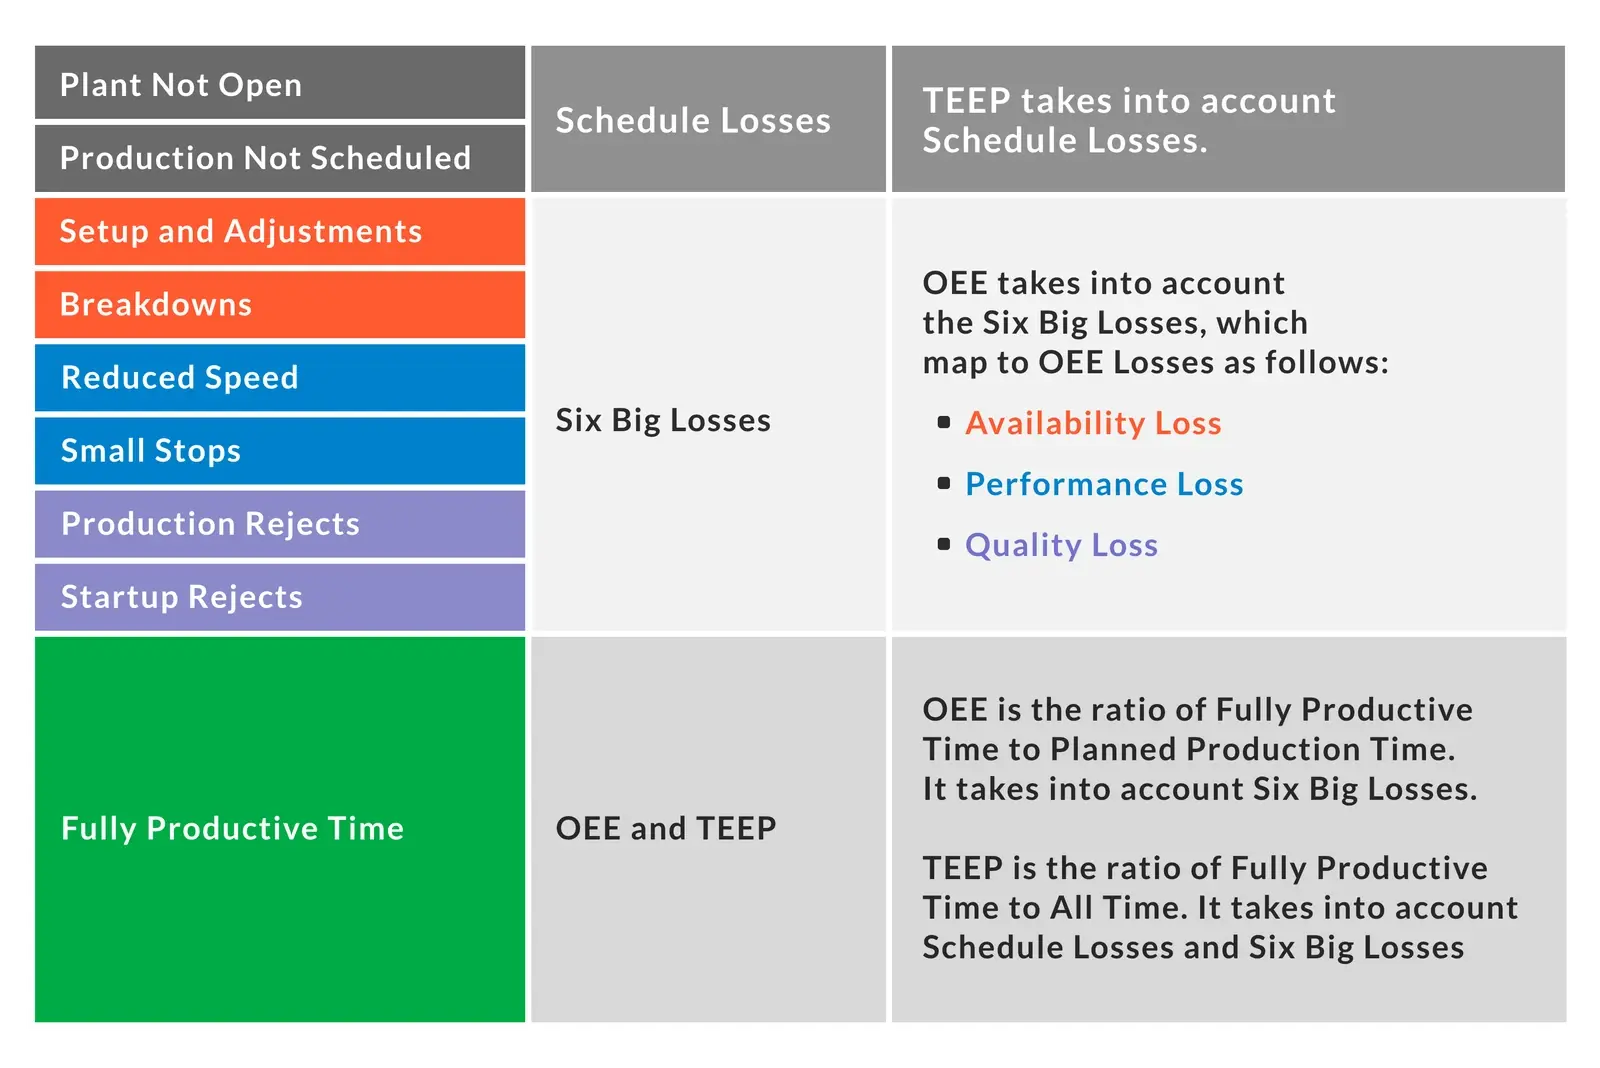
L'OEE si concentra sulle perdite durante il tempo di produzione pianificato e viene calcolato come Disponibilità * Prestazione * Qualità. Il TEEP aggiunge l'Utilizzo a tale equazione (A * P * Q * U), spostando l'attenzione su come aumentare la produttività sfruttando il tempo non pianificato utilizzando le attrezzature esistenti. Per semplificare:
- L’OEE si concentra sul tempo di produzione pianificato (tempo di funzionamento, tempi di fermo, tempi di arresto pianificati come i cambi di produzione, ecc.). Risponde alla domanda: «Quando siamo in programma per produrre, stiamo producendo bene?»
- Il TEEP si concentra sull’intero arco di tempo, compreso quello in cui la produzione non è programmata (pause/pranzi, turni non in servizio, riunioni, passaggi di turno, ecc.). Risponde alla domanda: «Quanto tempo, in totale, è pienamente produttivo?». Talvolta viene definito come il modo per «svelare la propria fabbrica nascosta».
È importante notare che, poiché le pause sono periodi di tempo durante i quali la linea non è programmata per funzionare, esse non sono considerate tempi di fermo. Pertanto, non rappresentano una perdita di disponibilità né una componente dell’OEE; sono piuttosto una perdita di programmazione e una componente del TEEP.
Ora che le differenze tra OEE e TEEP sono chiare, approfondiamo come è possibile utilizzarle per prendere decisioni relative alla produttività produttiva.
Come posso sfruttare al meglio le mie attuali attrezzature durante il turno?
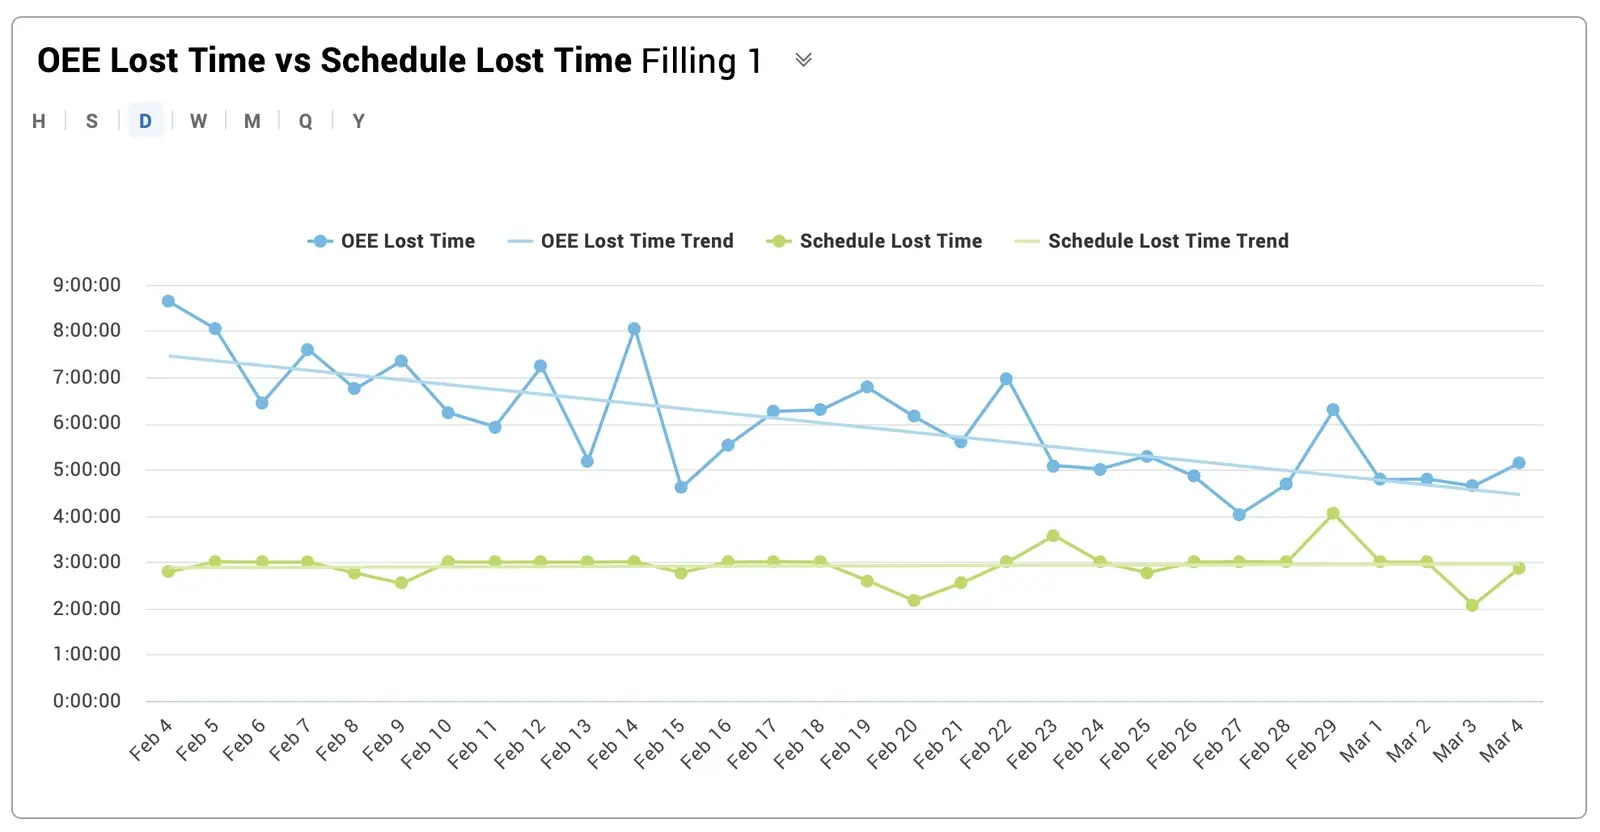
Sia il TEEP che l’OEE rivelano se si stanno perdendo opportunità di produrre di più durante il turno (rispettivamente, perdita di programmazione e perdita di OEE).
Resistete alla tentazione di espandere la vostra capacità aggiungendo straordinari, turni o attrezzature prima di aver compreso appieno le vostre attuali perdite all’interno del turno. Aggiungere risorse prima di tutto potrebbe significare semplicemente aggravare un problema – in sostanza, replicare le stesse pratiche inadeguate su attrezzature aggiuntive.
È essenziale misurare con precisione tutte e tre le perdite di OEE (o, meglio ancora, le Sei Grandi Perdite). In ogni caso, per disporre di dati accurati ed esaustivi sulle perdite, è importante automatizzare la raccolta dei dati.

Una volta in possesso dei dati provenienti da un sistema come Vorne XL, molti produttori rimangono sorpresi quando i dati rivelano che le loro attrezzature possono funzionare a una velocità superiore a quella che ritenevano possibile, a causa di studi sui tempi ormai obsoleti o di aggiornamenti apportati alla linea nel corso del tempo. Altri hanno scoperto che piccoli arresti potrebbero compromettere le loro prestazioni in termini di OEE. Questo tipo di perdite è spesso nascosto sotto la superficie: sono molto meno evidenti dei tempi di fermo.
Se avete bisogno di aumentare la produzione, potete farlo in due modi:
- Puoi concentrarti sull'OEE aumentando la velocità, riducendo i fermi macchina o migliorando la qualità.
- In alternativa, potete concentrarvi sul TEEP aumentando il tempo di funzionamento all’interno del turno (trasformando il tempo non programmato in tempo di funzionamento).
Valuta i punti di forza del tuo team per individuare dove si trova il maggior potenziale di miglioramento. Ad esempio, sarebbe più facile per il tuo team soddisfare la domanda in eccesso riducendo i tempi di cambio formato, aumentando la velocità della linea o scaglionando le pause degli operatori? Lascia che siano la logica e i dati a guidare le tue decisioni.

Il tempo perso a causa degli orari viene spesso trascurato. Esso rivela un potenziale tempo di produzione aggiuntivo. Ad esempio:
- Il tempo dedicato alle pause e ai pranzi, durante il quale è possibile sovrapporre o scaglionare gli orari degli operatori per mantenere in funzione le linee
- Riunioni di avvio che possono essere riorientate e condensate (ad es., da 15 minuti a 10 minuti)
- Le interruzioni tra i turni, che possono essere convertite in passaggi di turno senza soluzione di continuità
- Il tempo di riscaldamento delle attrezzature all’inizio del primo turno, che può essere eliminato se un membro del team arriva in anticipo per preparare la linea

Come posso sfruttare le mie attrezzature attuali al di fuori del turno?
Una volta valutate le opzioni per espandere la produzione all’interno del turno, potresti decidere di cercare al di fuori del turno modi per aumentare la tua capacità. Sfruttare le attrezzature esistenti al di fuori del turno esce dall’ambito dell’OEE ed entra decisamente in quello del TEEP.
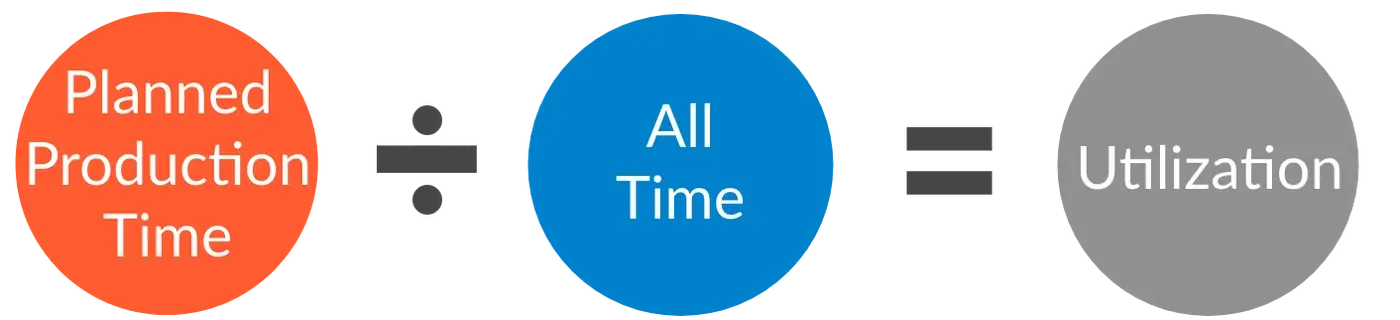
Consigliamo di analizzare l’utilizzo, che si calcola dividendo il tempo di produzione pianificato per il tempo totale. L’utilizzo indica quale percentuale di tempo viene impiegata per la produzione. Se gestite due turni di otto ore cinque giorni alla settimana, il vostro utilizzo è limitato al 48%. In realtà, probabilmente sarebbe ancora più basso a meno che non si sovrappongano gli orari degli operatori, poiché le pause riducono il tempo di produzione pianificato e diminuiscono l’utilizzo.
È possibile utilizzare il tasso di utilizzo come strumento per aiutarvi a scegliere tra le opzioni disponibili per aumentare la produzione. Ad esempio, se avete difficoltà a raggiungere gli obiettivi di produzione e finite per avere una linea regolarmente programmata per fare straordinari, potete analizzare il costo di questa soluzione rispetto all’aggiunta di un turno supplementare.
Devo acquistare nuove attrezzature?
Se non riesci ancora a raggiungere i tuoi obiettivi di produzione ottimizzando la produzione sia all’interno che all’esterno del turno, potrebbe essere il momento di prendere in considerazione l’acquisto di nuove attrezzature. Tuttavia, ti raccomandiamo di assicurarti di raccogliere dati accurati ed esaustivi prima di prendere tale decisione.
Abbiamo riscontrato casi in cui i team presumevano erroneamente che le loro attrezzature fossero impostate su un equilibrio ideale tra velocità di produzione e perdita di qualità, pertanto, per soddisfare la domanda, hanno investito in nuove attrezzature. In seguito, quando hanno iniziato a raccogliere dati accurati ed esaustivi sui tempi di ciclo e sulla perdita di qualità, si sono resi conto che una soluzione di gran lunga migliore era proprio davanti ai loro occhi: sfruttare la velocità sottoutilizzata delle macchine di cui già disponevano. Le aziende di solito hanno una percezione discreta (anche se non del tutto accurata) dei tempi di inattività e delle perdite di qualità, ma raramente comprendono appieno le implicazioni della perdita di prestazioni e spesso non analizzano a fondo le perdite di programma.
Un ultimo consiglio veloce. Gran parte di queste stesse informazioni “nascoste”, in particolare le metriche di prestazione OEE quali i cicli lenti e i piccoli arresti, è di inestimabile valore quando si specificano e si convalidano nuove attrezzature.