Migliorare l'OEE: risorse fornite da Vorne
Ci impegniamo con passione per aiutare aziende come la vostra a migliorare la produttività nella produzione. Esplorate queste risorse gratuite (che corrispondono ai cinque punti di forza e ai cinque punti deboli dell’OEE) create dagli esperti di Vorne per scoprire i numerosi modi in cui potete affrontare un progetto di miglioramento dell’OEE. Potete scaricare la presentazione “Migliorare l’OEE” da qui. Puoi anche scaricare una dozzina dei nostri argomenti preferiti sul miglioramento da qui.

Approfondisci ogni punto di forza e ogni punto debole
Continua a leggere per una panoramica dei cinque punti di forza e dei cinque punti deboli dell’OEE, e clicca sui link per approfondire gli argomenti che ti interessano di più.
I cinque peccati
1. Tempi di ciclo non ottimali
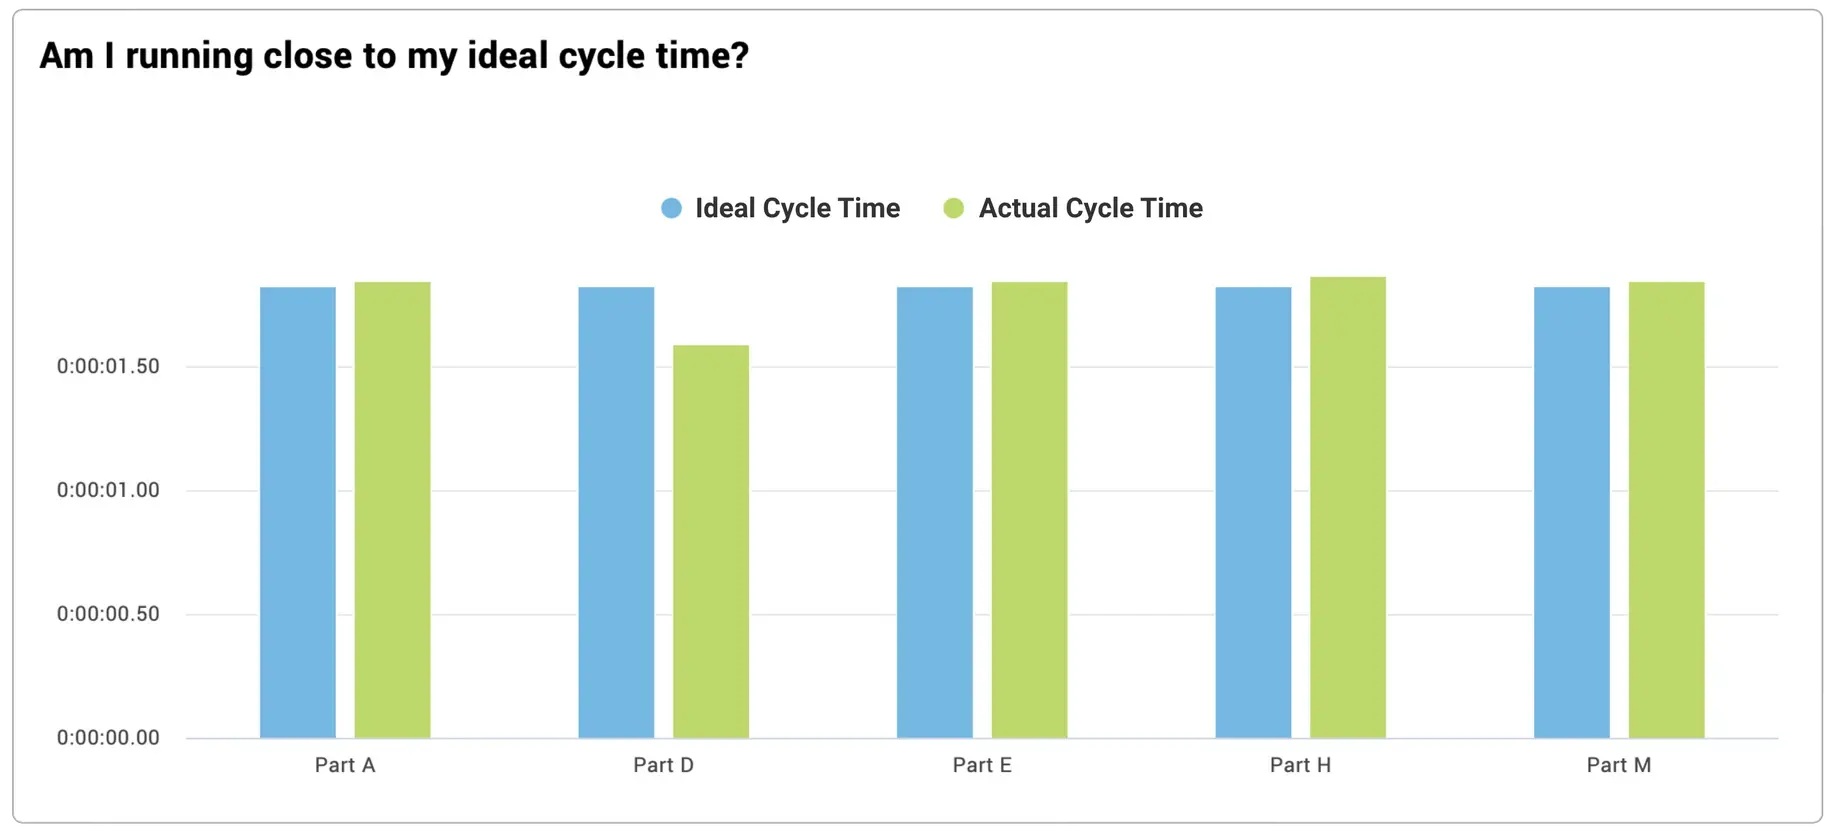
Rimarrete stupiti dalla frequenza con cui si riscontrano tempi di ciclo ideali imprecisi. Si tratta senza dubbio della causa più comune di dati OEE errati. Perché? O perché vengono utilizzati i tempi "di budget" o "standard" provenienti da un sistema MES o ERP (che includono le allocazioni per le perdite), oppure perché gli ICT non sono impostati per i diversi pezzi. Il tempo di ciclo ideale dovrebbe essere il tempo più veloce in assoluto per ogni pezzo che il vostro processo di produzione è in grado di raggiungere in modo costante.
Se il vostro ICT è errato, potreste concentrarvi sugli aspetti sbagliati. Le velocità di budget o standard sono metriche utili per la pianificazione della produzione, ma quando vengono utilizzate per calcolare l’OEE, gonfiano artificialmente il vostro punteggio OEE, nascondono le perdite e limitano la vostra capacità di miglioramento.
Ecco alcune risorse per aiutarvi a padroneggiare il tempo di ciclo ideale:
1
Scopri come monitorare con precisione le perdite di tempo di ciclo.
2
Analizzare, confrontare e mettere a confronto le metriche relative ai cicli ne facilita la comprensione.
3
Molte linee di produzione hanno un tasso di produttività pari solo al 60%, il che lascia ampio margine di miglioramento.
4
Scopri il nostro metodo consigliato per il calcolo dell'OEE.
5
Non fissarti troppo sui dettagli tecnici dell'OEE.
6
Di seguito sono riportate le risposte alle domande che ci vengono poste più frequentemente quando si applica il concetto di OEE.
2. Nascondere le perdite
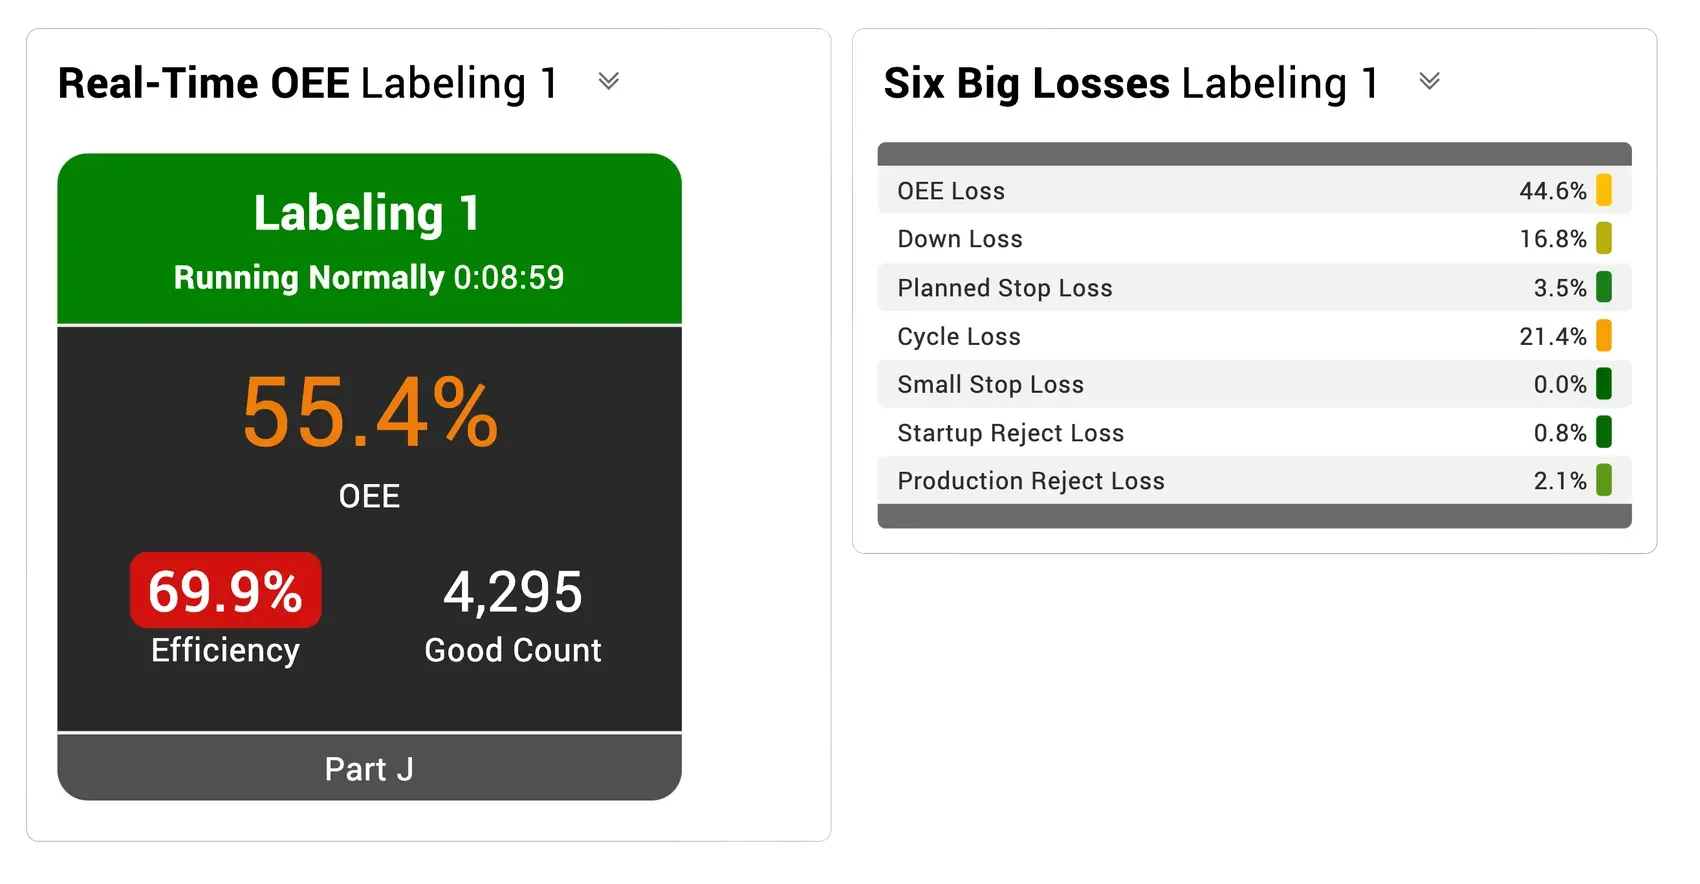
L'OEE dovrebbe essere una misura spietata. Dovreste essere pronti a sussultare di dolore quando vedete il vostro "vero" punteggio OEE. Consideratelo un'opportunità. Più perdite vengono messe a nudo, più terreno fertile avrete per il miglioramento. Se il tempo può essere impiegato per una produzione a valore aggiunto (ovvero, produzione volta a soddisfare le esigenze dei clienti anziché produzione per le scorte), dovrebbe essere incluso nell’OEE. I tempi di cambio formato: includeteli come perdita. I pezzi che richiedono rilavorazione: includeteli come perdita.
Chi non risica non rosica. Un indice OEE che includa tutte le perdite offre maggiori opportunità di miglioramento. Se si nascondono le perdite escludendole dall’OEE, è molto più difficile adottare misure per migliorarle.
Ecco alcune risorse che ti aiuteranno a padroneggiare la misurazione delle tue perdite:
1
Disponibilità, prestazioni e qualità indicano su quali aspetti concentrare i propri sforzi di miglioramento.
2
Le “Sei grandi perdite” classificano le perdite legate alle attrezzature e forniscono un obiettivo su cui concentrare l’azione.
3
Prima di acquistare nuove attrezzature, assicurati di raccogliere dati di produzione accurati.
4
TEEP ti mostra quanto potenziale hai per aumentare la produttività con le attrezzature che già possiedi.
5
Comprendere il tempo nascosto nella tua fabbrica nascosta ti aiuta a liberare tutto il tuo potenziale produttivo.
6
Il "Single-Minute Exchange of Die" è una best practice ampiamente riconosciuta per ridurre i tempi di cambio formato.
3. Informazioni senza approfondimento
Molte aziende prendono decisioni basandosi su una base di dati incompleta. È essenziale costruire una base informativa accurata e automatizzata a supporto dell’OEE. Ma cosa significa? Come minimo, dovreste monitorare i tre fattori dell’OEE (disponibilità, rendimento e qualità), ulteriormente suddivisi nelle sei principali cause di perdita (fermi non pianificati, fermi pianificati, cicli lenti, piccoli fermi, scarti all’avvio, scarti di produzione), con codici di motivo per gli eventi di fermo e gli scarti.
Dati insufficienti, imprecisi o incompleti limitano la vostra capacità di prendere decisioni informate. Costruite una base di dati che vi consenta di perseguire una produzione perfetta (realizzando solo pezzi conformi, il più rapidamente possibile, senza tempi di inattività).
Ecco alcune risorse per aiutarti a garantire l’accuratezza dei dati:
1
Implementare la raccolta dei dati in tempo reale per promuovere il miglioramento a tutti i livelli.
2
Trasformare i dati in informazioni utili per facilitare il processo decisionale e l'attuazione delle azioni.
3
La segnalazione dei tempi di inattività risulta più coerente e utile se si dispone di un elenco gestibile dei motivi di inattività.
4
Come primo passo, occorre definire standard di misurazione coerenti e garantire che i tempi di inattività vengano registrati a livello del collo di bottiglia.
5
Ottimizza i tempi di esecuzione, prevedi il comportamento, verifica scenari ipotetici e molto altro ancora grazie al Digital Twin.
4. L’idolatria dell’OEE
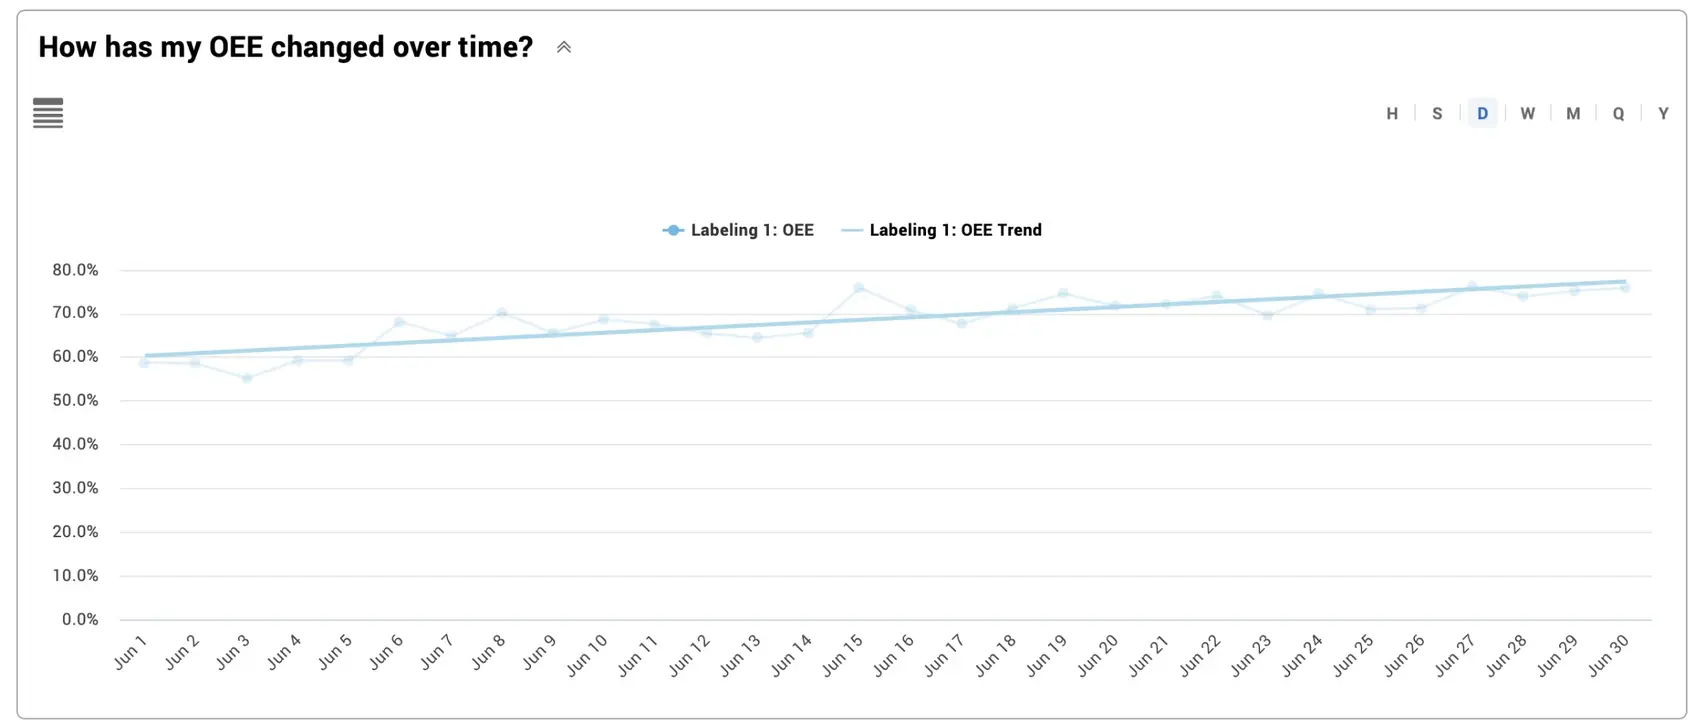
Non si produce l’OEE. Si producono prodotti. Molte aziende si fissano sul proprio punteggio OEE quando invece dovrebbero concentrarsi sulle perdite sottostanti e sull’andamento. Un buon punteggio OEE è quello che migliora. Un ottimo punteggio OEE è quello che aumenta i profitti. Fissate obiettivi di OEE che favoriscano un miglioramento solido e progressivo. Ciò che conta è la percentuale di miglioramento, NON la percentuale raggiunta.
Il vero potere e il valore dell’OEE derivano dalla comprensione delle perdite sottostanti (perdita di disponibilità, perdita di prestazioni e perdita di qualità) e dall’adozione di misure concrete per porvi rimedio. Adottando misure efficaci per ridurre queste perdite, il vostro punteggio OEE migliorerà naturalmente.
Ecco alcune risorse che vi aiuteranno a concentrarvi sull’andamento e sulle tendenze:
1
L'OEE misura quanto ci si avvicini all'obiettivo di produrre esclusivamente pezzi conformi, il più rapidamente possibile e senza tempi di fermo.
2
Non fissarti troppo sui dettagli tecnici dell'OEE.
3
Non esiste un unico punteggio OEE ideale né uno standard di settore OEE da utilizzare come parametro di riferimento per tutte le aziende.
4
Scopri una vasta gamma di argomenti relativi all’OEE, dalle nozioni di base fino ad approfondimenti dettagliati.
5
Scopri come ridurre i tempi di fermo, la principale causa di perdita di tempo produttivo per la maggior parte dei produttori.
5. Paralisi dell’OEE
Spesso le aziende mantengono uno slancio eccellente quando creano le loro basi informative, ma perdono tale slancio quando arriva il momento di trasformare le informazioni in risultati. È uno spreco dedicare tempo e denaro alla raccolta di dati di qualità se poi non li si utilizza!
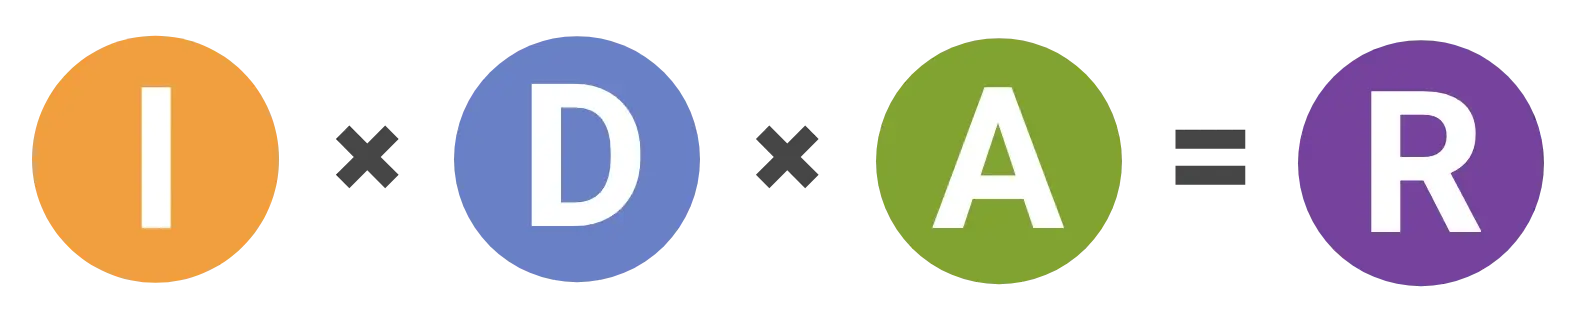
Consigliamo di utilizzare il modello IDA (Informazione, Decisione, Azione) come quadro di riferimento per trasformare le informazioni in azioni e, in ultima analisi, in risultati. Anziché concentrarti sul risultato che vorresti ottenere, utilizza il modello IDA per affrontare le principali perdite: i risultati arriveranno da sé.
Ecco alcune risorse per aiutarti a padroneggiare la trasformazione dei tuoi dati in risultati:
1
Se ti concentri sulle informazioni, sulle decisioni e sulle azioni, i risultati non tarderanno ad arrivare.
2
Allineare persone, informazioni, decisioni e azioni verso lo stesso obiettivo per ottenere risultati eccellenti.
3
L'IDA offre un quadro di riferimento semplice e chiaro per migliorare l'OEE.
4
Raccogliere informazioni dettagliate sulle perdite per orientare le azioni e migliorare la produttività della produzione.
5
Le “Sei grandi perdite” offrono una prospettiva basata sulle attrezzature riguardo al tempo di produzione perso.
6
Gli indicatori chiave di prestazione (KPI) accuratamente selezionati sostengono e facilitano il raggiungimento dei tuoi obiettivi più importanti.
Cinque vittorie
1. Vincere il turno
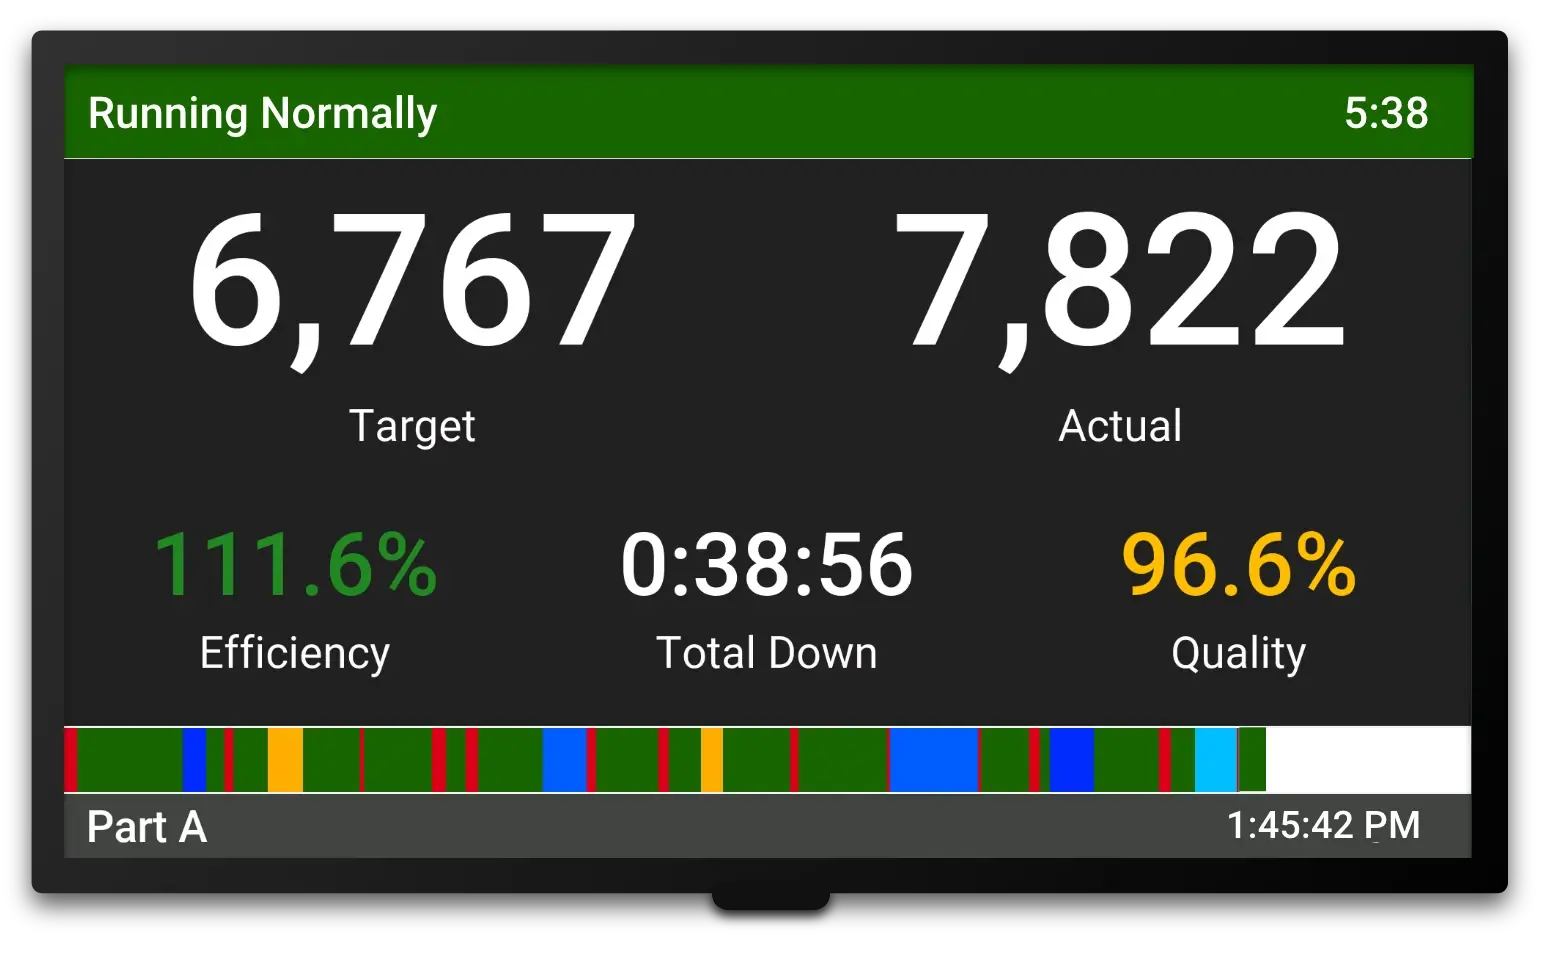
A tutti piace vincere. Le informazioni determinano i risultati. I vostri operatori sanno come si presenta il successo? Fornite loro un obiettivo ben preciso durante il turno? Ecco cosa dovete fare. Fornite ai vostri operatori un tabellone in tempo reale che mostri loro un obiettivo incrementale basato sul takt mentre il processo è in corso e ulteriori informazioni contestuali quando il processo è fermo. Fornite loro la motivazione e le informazioni necessarie per vincere il turno.
La verità è che non consigliamo l’OEE per l’ambiente di produzione. L’OEE è un concetto astratto, il che rende difficile promuovere miglioramenti sul campo. Utilizzate l’efficienza (effettiva rispetto a quella prevista) per consentire agli operatori di portare a termine con successo il proprio turno, e l’OEE verrà da sé.
Ecco alcune risorse per aiutare i vostri operatori a "vincere il turno":
1
Offri al tuo team di produzione l’opportunità di “vincere il turno” visualizzando i dati in tempo reale relativi al turno direttamente in officina.
2
La creazione di una “fabbrica visiva” consente agli operatori di acquisire le informazioni nel modo più efficiente possibile.
3
I display digitali OEE raccolgono dati di produzione accurati e utilizzabili e li mettono a disposizione degli operatori in tempo reale.
4
Suddividere il turno in brevi intervalli, durante i quali i dipendenti individuano e mettono in atto azioni di miglioramento.
5
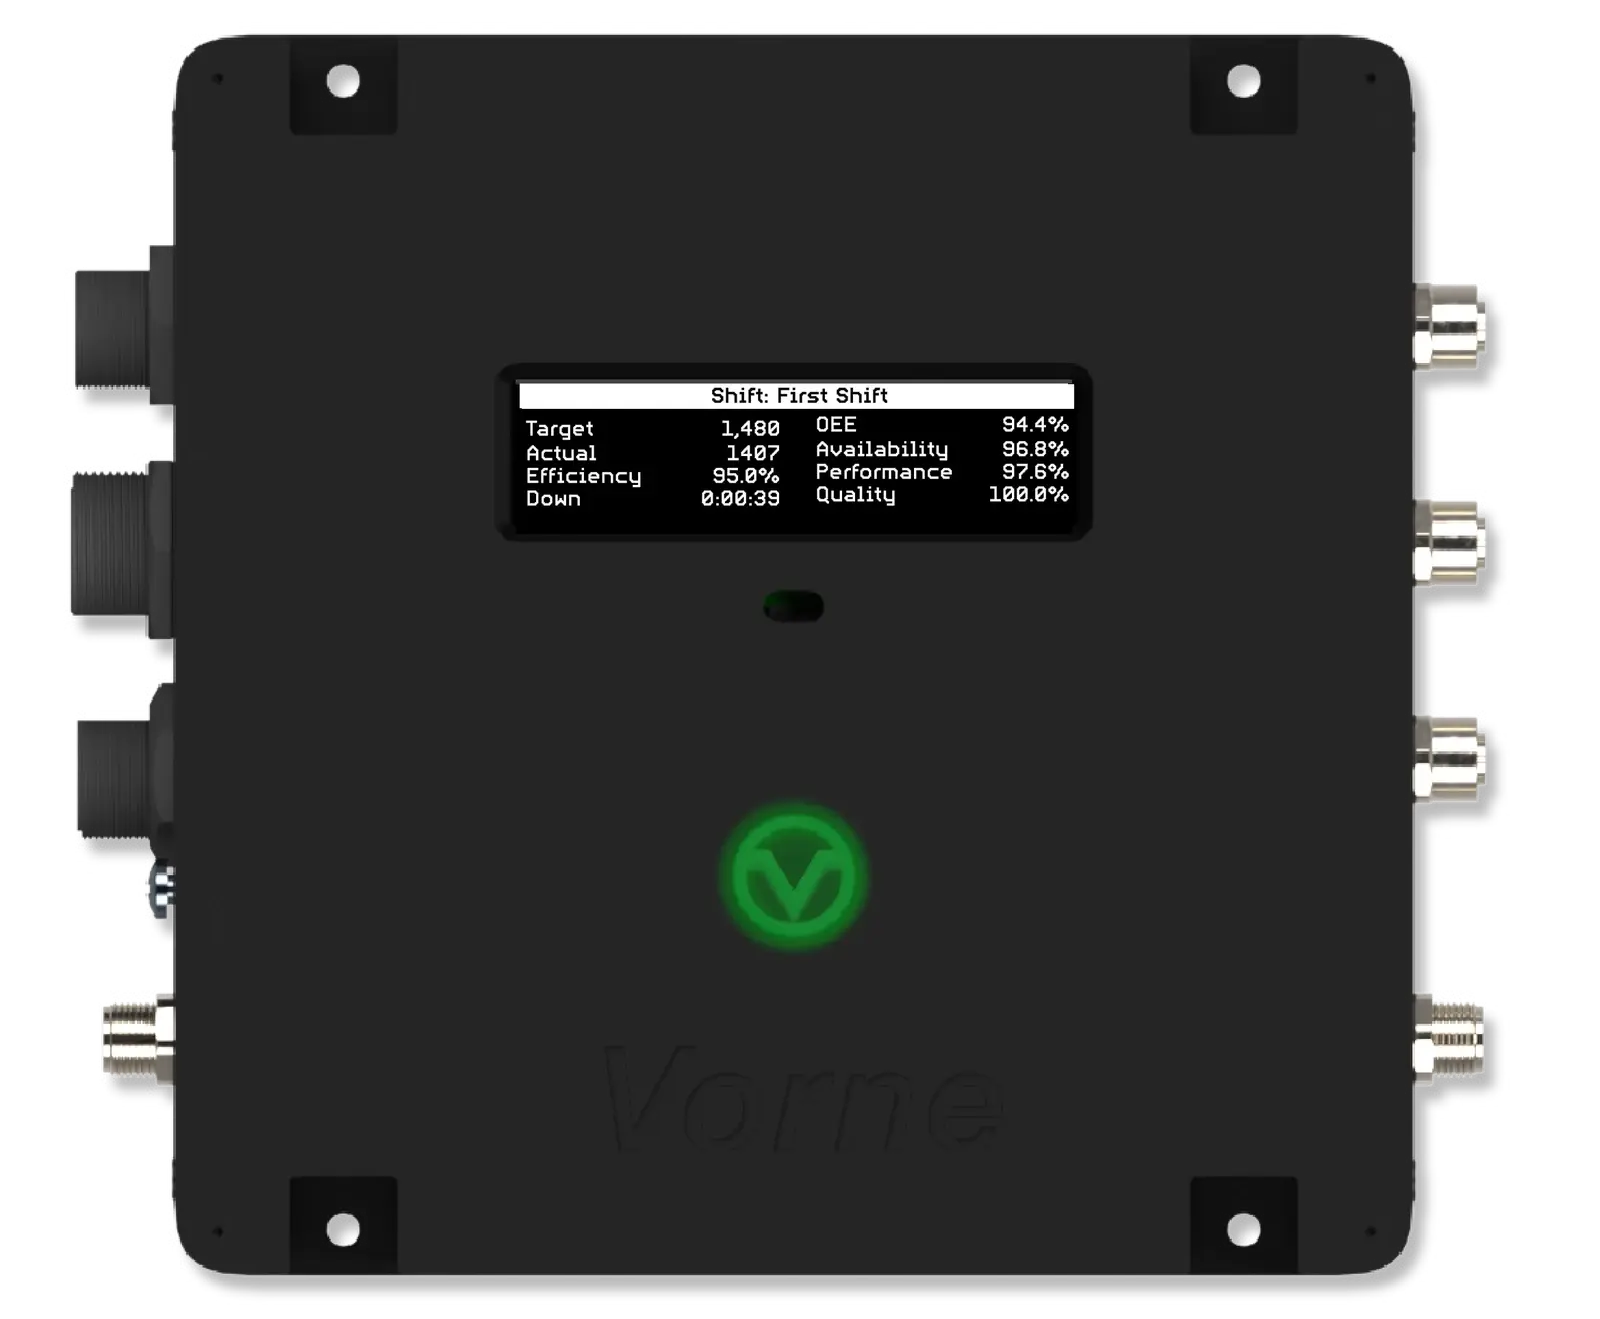
XL HD è un dispositivo IIoT compatto dotato di hardware e software integrati per il monitoraggio e l'ottimizzazione della produzione.
2. Concentrati sul vincolo
Ogni processo produttivo presenta un vincolo (colli di bottiglia). Ignorate tutto il resto. Non ha importanza. Il vincolo è il vostro risultato: è il punto di leva per l’intero processo. Concentrare gli sforzi di miglioramento sul collo di bottiglia garantisce un uso ottimale delle risorse ed è la via più rapida per migliorare la produttività e la redditività. Inoltre, indica dove misurare e migliorare l’OEE: proprio sul collo di bottiglia.
Dove dovreste concentrare le risorse? È necessario migliorare tutte le attrezzature? Dovreste concentrarvi sui guasti? Sui cambi di produzione? Sulle piccole interruzioni? La risposta è semplice. Dedicate tempo a ciò che avrà un impatto significativo sull’OEE: il collo di bottiglia.
Ecco alcune risorse per aiutarti a migliorare il vincolo della tua produzione:
1
Ogni processo produttivo presenta un vincolo che offre la via più rapida per migliorare la produttività.
2
La Teoria dei Vincoli è una metodologia volta a identificare e migliorare i colli di bottiglia in un processo.
3
Aumentare la capacità produttiva utilizzando le attrezzature esistenti, senza ricorrere a investimenti in conto capitale o all’esternalizzazione, eliminando gli sprechi.
4
Il modo migliore per ridurre i costi è eliminare gli sprechi (spendere meno) aumentando al contempo la produttività (produrre di più).
3. Classifica le tue perdite
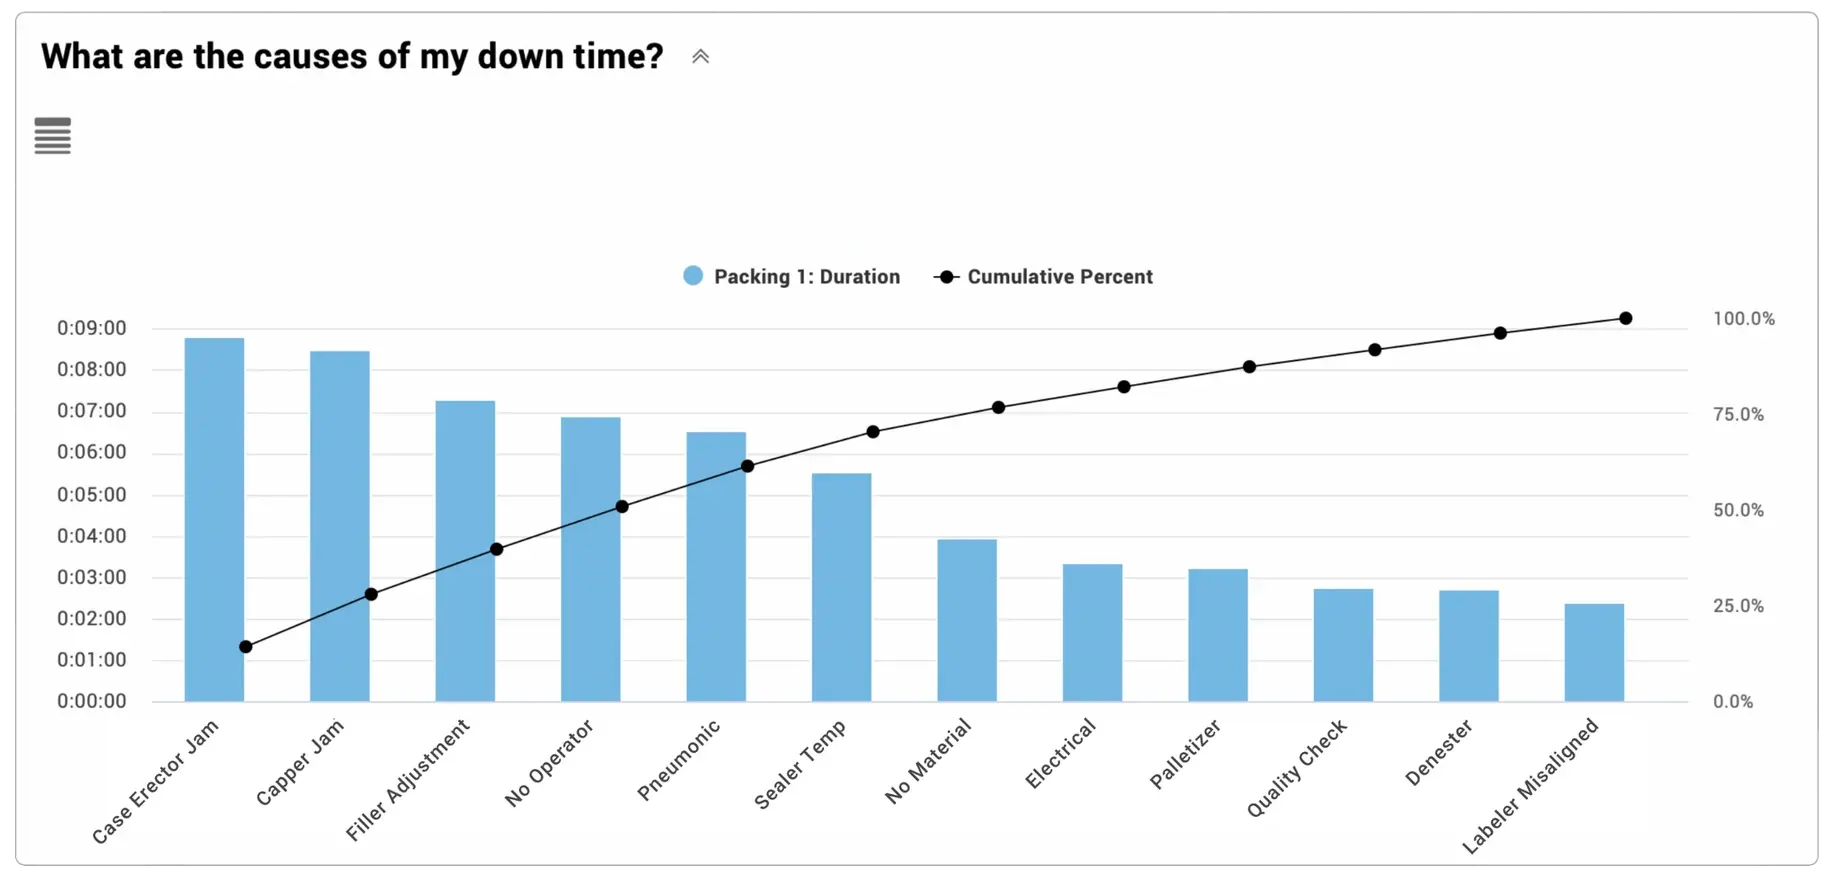
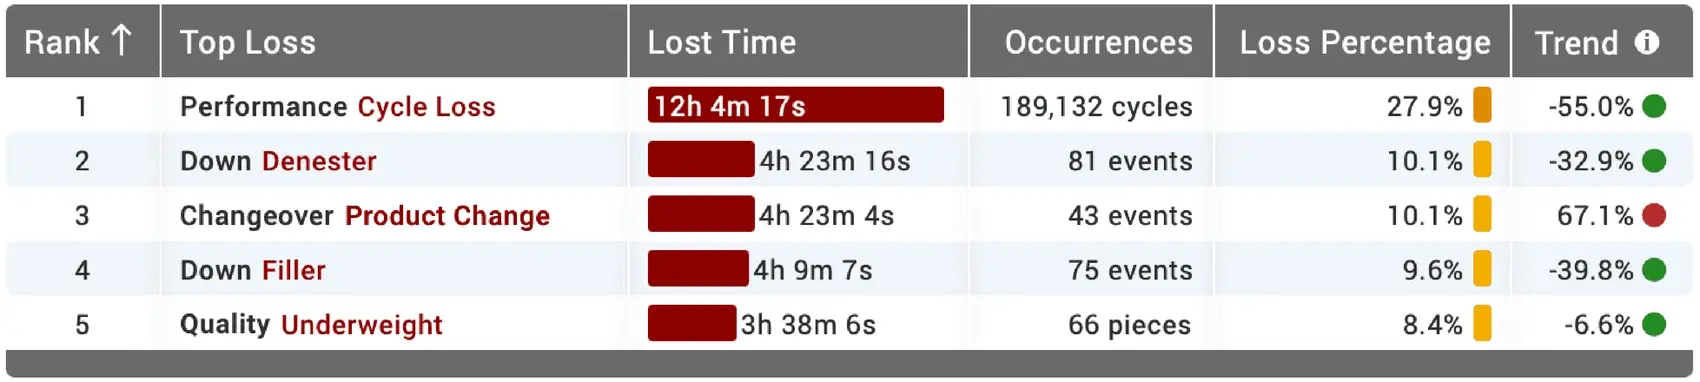
Smettete di lavorare sulle cose sbagliate. Risolvete ciò che incide realmente sulla produzione. Innanzitutto, classificate le perdite in base al tempo di produzione perso. Lo chiamiamo "Rapporto sulle perdite principali". Successivamente, seleziona una qualsiasi delle prime 10 perdite per le quali il tuo team ha idee sulle azioni da intraprendere, che richiedono risorse esterne minime e che possono essere messe in atto immediatamente. Monitora (raccogli informazioni accurate sulle perdite principali). Scegli (seleziona le azioni in base alle perdite principali). Risolvi (attua le azioni di miglioramento). Ripeti.
Impegnarsi costantemente in azioni di miglioramento mirate alle perdite principali è un metodo infallibile per migliorare l’OEE. Ciò garantisce che il tempo venga dedicato alle aree in cui avrà il maggiore impatto. Questo approccio utilizza il tempo perso come unico indicatore per classificare tutte le perdite.
Ecco alcune risorse che ti aiuteranno a classificare le tue perdite:
1
Migliorate rapidamente concentrandovi sulla riduzione al minimo delle perdite di produzione, a partire dalle fonti di perdita più consistenti.
2
I tre fattori dell'OEE corrispondono alle “Sei grandi perdite”, un quadro di riferimento concreto all’interno del quale classificare le perdite.
3
Il vero valore e la forza delle “Sei grandi perdite” risiedono nel percorso che indicano per migliorare l’OEE.
4
Esistono molte strategie per migliorare la produttività, ognuna con i propri vantaggi e le proprie curve di apprendimento.
4. Democratizzare i dati
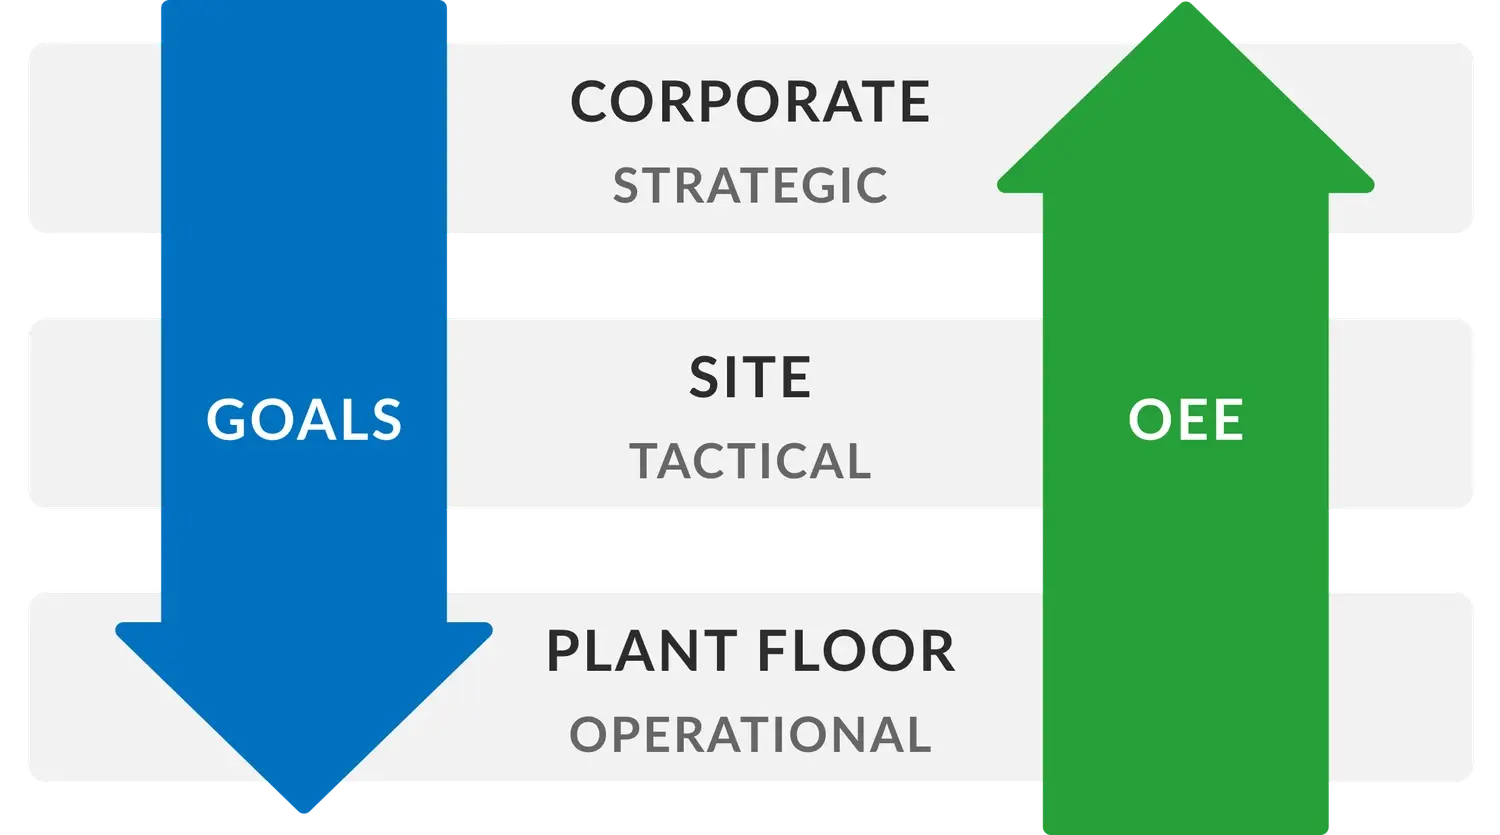
Condividete i dati con l’intero team per garantire che tutti prendano decisioni basate sulle stesse informazioni. Fornite le informazioni giuste, alle persone giuste, al momento giusto. Utilizzate il modello TAED (Obiettivo, Risultato effettivo, Efficienza, Tempi di inattività) per aiutare gli operatori a portare a termine con successo il proprio turno (livello operativo). Utilizzate le Sei Grandi Perdite per comprendere le vostre perdite (livello tattico). Utilizzate l’OEE per monitorare i miglioramenti nel tempo (livello strategico).
Condividendo i dati, la stessa base di dati accurata guida l’azione a tutti i livelli (operativo, tattico e strategico), in modo che tutti siano e rimangano allineati.
Ecco alcune risorse per aiutarti a creare una “democrazia dei dati”:
1
Il software OEE fornisce un quadro generale grazie all'analisi approfondita dei fattori OEE e delle perdite sottostanti.
2
Il monitoraggio dei tempi di inattività è utile solo se non ci si limita alla raccolta dei dati, ma si procede alla loro presentazione, analisi e ottimizzazione.
3
Vorne XL offre un unico insieme di dati coerente, presentato in una varietà di report adatti a ogni livello del vostro team.
4
Tradizionalmente, i sistemi di conteggio della produzione monitorano il numero di articoli prodotti, ma possono fare molto di più.
5. Escalation delle eccezioni
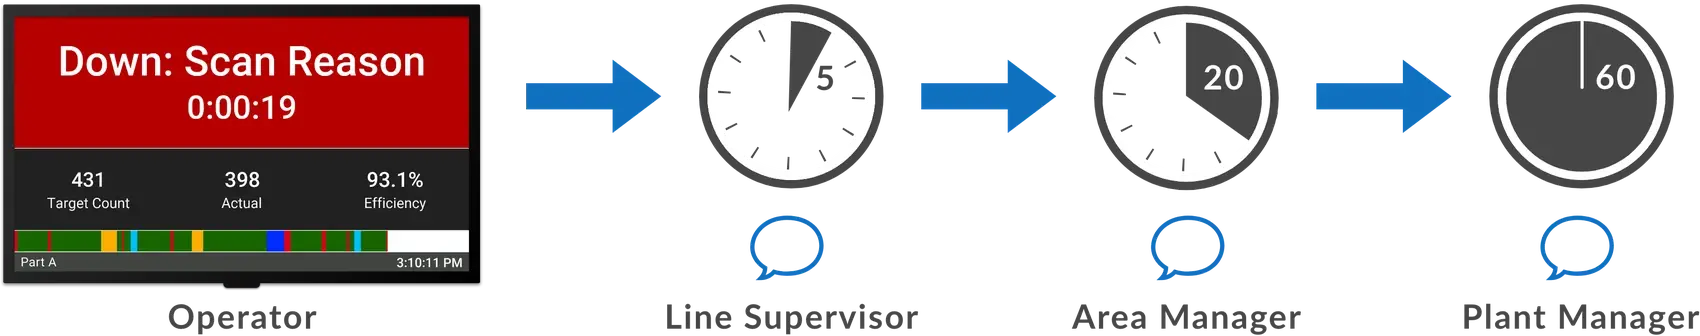
Le eccezioni sono il terreno in cui le perdite si annidano e crescono. Impedisci che piccoli problemi si trasformino in grandi difficoltà creando avvisi che inoltrano automaticamente le segnalazioni ai membri chiave del team. Utilizza avvisi Andon per gli operatori, avvisi via e-mail per i supervisori e avvisi di escalation con soglia elevata per i dirigenti di alto livello. Reagite e mobilitate le risorse come un’unica squadra a tutti i livelli e in tutti i reparti. Accelerate i tempi di risposta di operatori, supervisori e dirigenti.
Migliora l’OEE nel breve termine grazie al riconoscimento immediato dei problemi emergenti, consentendo di risolverli più rapidamente. Migliora l’OEE nel lungo termine attraverso la creazione di una cultura basata sul lavoro di squadra, sulla comunicazione e sulla responsabilità.
Ecco alcune risorse utili per segnalarti le eccezioni:
1
I tabelloni segnapunti mostrano le informazioni chiave in tempo reale, così la tua squadra sa come sta andando e quando è il momento di intervenire.
2
Un Andon è un meccanismo che garantisce che i problemi che si verificano durante la produzione vengano immediatamente individuati e risolti.
3
Gli "andon" nel settore manifatturiero hanno avuto origine alla Toyota, dove gli operatori tiravano una cordicella quando individuavano un problema sulla linea di produzione.
4
I moderni sistemi Andon funzionano ancora sulla base degli stessi tre elementi fondamentali: segnale, allarme e risoluzione.