OEE (Efficacia complessiva delle attrezzature)
Che cos’è l’OEE nel settore manifatturiero?
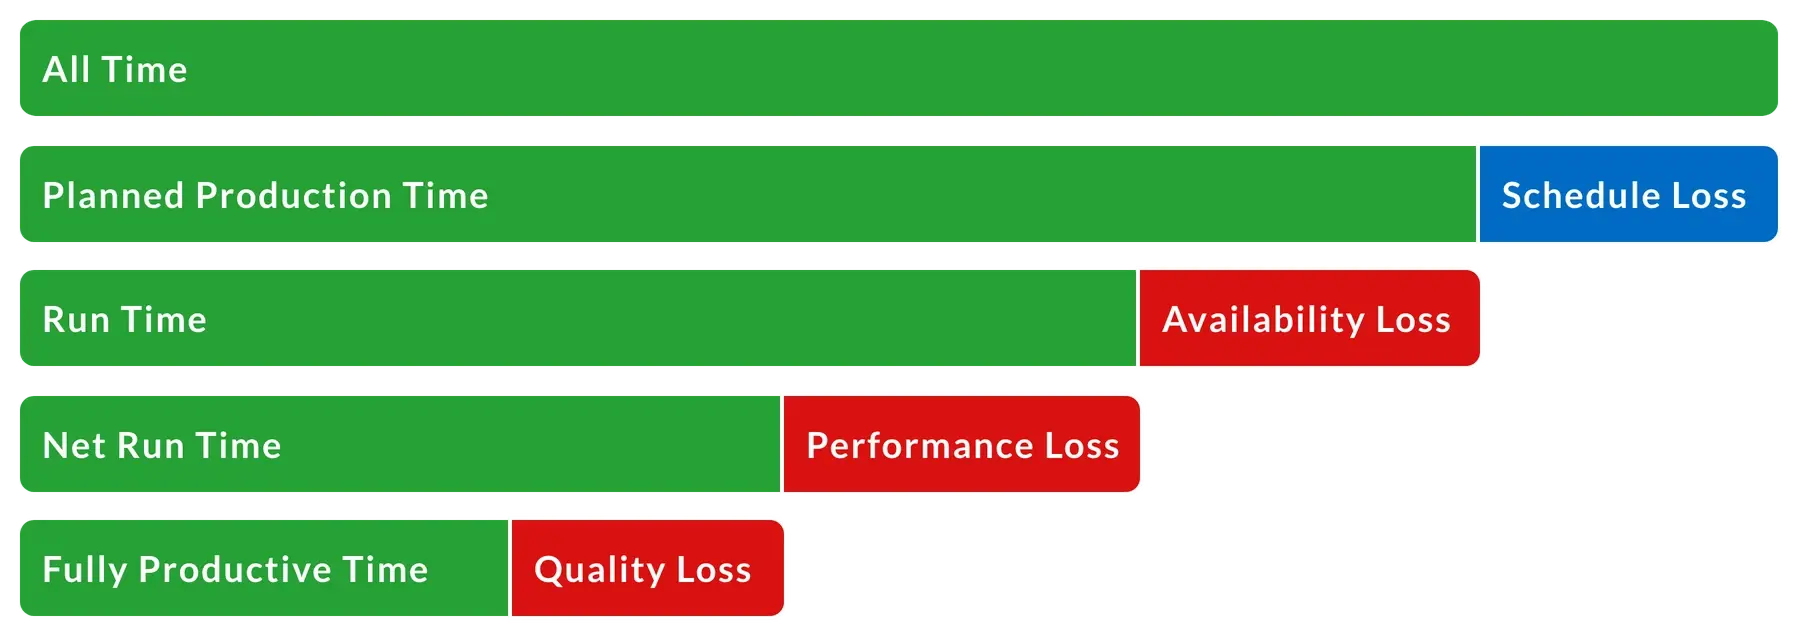
L'Overall Equipment Effectiveness (OEE) è un indicatore che identifica la percentuale del tempo di produzione pianificato che è effettivamente produttivo. L'OEE è il parametro di riferimento per misurare il tempo produttivo perso nel settore manifatturiero. L'OEE viene calcolato sulla base di tre fattori fondamentali: disponibilità, prestazioni e qualità. Ciascuno di questi fattori rappresenta una prospettiva diversa su quanto il vostro processo produttivo si avvicini alla produzione perfetta.
| Fattore OEE | Produzione perfetta |
|---|---|
| Disponibilità | Un punteggio di disponibilità pari al 100% significa che il processo è sempre in funzione durante il tempo di produzione pianificato (non subisce mai interruzioni). |
| Prestazioni | Un punteggio di prestazione pari al 100% indica che, quando il processo è in funzione, opera alla massima velocità possibile (alla velocità massima teorica; ogni pezzo viene prodotto nel tempo di ciclo ideale). |
| Qualità | Un punteggio di qualità pari al 100% indica l’assenza di difetti (vengono prodotti solo pezzi conformi). |
Che cos'è la produzione perfetta?
La produzione perfetta corrisponde a un punteggio OEE del 100%, il che significa che si producono solo pezzi conformi, alla massima velocità possibile e senza tempi di fermo.
I tre fattori dell’OEE e le perdite
Un altro modo di considerare i tre fattori è in termini di perdite:
- La perdita di disponibilità comprende tutti gli eventi che interrompono la produzione pianificata per un periodo di tempo apprezzabile (di solito diversi minuti). Ne sono esempi i guasti alle attrezzature, la manutenzione non pianificata, la carenza di materiali e i cambi di produzione.
- La perdita di rendimento comprende tutti i fattori che fanno sì che il processo funzioni a una velocità inferiore a quella massima possibile durante il funzionamento (compresi sia i cicli lenti che i piccoli arresti). Ne sono esempi l’usura delle macchine, i materiali non conformi e gli errori di alimentazione.
- La perdita di qualità comprende la produttività persa a causa della produzione di parti che non soddisfano gli standard di qualità al primo passaggio (simile al concetto di resa al primo passaggio). Ciò include gli scarti e le parti che richiedono una rilavorazione.
L’OEE funziona particolarmente bene per i processi di produzione discreta, dove viene utilizzato per misurare le prestazioni delle attrezzature.
Le pause e i cambi di produzione dovrebbero essere inclusi nel tempo di produzione pianificato (e quindi nel calcolo dell’OEE). In generale, se il tempo può essere impiegato per una produzione a valore aggiunto (ovvero, la produzione volta a soddisfare le esigenze dei clienti anziché la produzione destinata alle scorte), dovrebbe essere incluso nell’OEE. Ciò contribuisce a garantire che tutte le perdite vengano monitorate e che venga messa in luce la reale capacità delle attrezzature.
L’OEE dovrebbe far parte di un approccio equilibrato al miglioramento della produttività. Concentrarsi esclusivamente sull’OEE può incoraggiare i team a produrre in eccesso (portando a un eccesso di scorte), a far funzionare le attrezzature oltre i parametri nominali (con potenziali rischi per la sicurezza), a sovradimensionare il personale nei processi (riducendo la produttività del lavoro) o ad adottare altri comportamenti controproducenti.
Una volta stabilito un punteggio OEE di riferimento per un'apparecchiatura, il monitoraggio dell'OEE nel tempo fornisce una misura oggettiva dei progressi compiuti nel miglioramento della produttività produttiva.
Sfruttare appieno il potenziale dell’OEE significa promuovere il miglioramento attraverso strumenti mirati a ciascun tipo di perdita. Ad esempio, le “Top Losses” e lo SMED sono molto efficaci per affrontare le perdite di disponibilità, lo “Short Interval Control” è molto efficace per affrontare le perdite di prestazione e il “Standardized Work” è molto efficace per affrontare le perdite di qualità.
Vantaggi dell’OEE
Nel breve termine, l’OEE identifica il potenziale complessivo di miglioramento (talvolta definito come “scoprire la fabbrica nascosta”) per una determinata attrezzatura (o processo).
A lungo termine, l’OEE aiuta a promuovere il miglioramento attraverso una migliore comprensione delle perdite. Fornisce inoltre un metodo oggettivo per definire obiettivi di miglioramento e monitorare i progressi compiuti nel raggiungimento di tali obiettivi.
Ruoli dei membri del team
La misurazione dell’OEE viene in genere implementata da un team di produzione interdisciplinare e successivamente affidata alla direzione per promuovere un miglioramento sostenibile a lungo termine.
| Ruolo | Descrizione |
|---|---|
| Responsabile | Avvia il progetto. Definisce l’ambito di applicazione. Identifica le migliori pratiche e garantisce la coerenza tra i diversi stabilimenti. Stabilisce e monitora gli obiettivi di miglioramento. Identifica le iniziative di miglioramento strategico. Verifica la sostenibilità. |
| Supervisore | Convalidare i tempi di ciclo ideali. Analizzare le perdite tra i turni e i prodotti. Stabilire le priorità delle azioni di miglioramento. |
| Operatore | Registrare i codici motivo. Promuovere il miglioramento individuando opportunità incrementali per ridurre le perdite durante il turno. |

Aspetti chiave dell’OEE
Iniziare con la misurazione manuale dell’OEE
Eseguire i calcoli manuali dell’OEE rafforza i concetti di base e offre una comprensione più approfondita dell’OEE. È anche relativamente semplice.
Calcolo dell’OEE
Per calcolare l’OEE sono necessari solo tre dati:
OEE = (pezzi conformi × tempo di ciclo ideale) / tempo di produzione pianificato
Calcoli di disponibilità, rendimento e qualità
Con due dati aggiuntivi (Tempo di funzionamento e Numero totale di pezzi) è possibile calcolare anche la disponibilità, le prestazioni e la qualità.
Disponibilità = Tempo di funzionamento / Tempo di produzione pianificato
Rendimento = (Tempo di ciclo ideale × Numero totale di pezzi) / Tempo di funzionamento
Qualità = Pezzi buoni / Numero totale di pezzi
Una volta compreso l’OEE, l’automazione della raccolta dei dati offre vantaggi significativi. I sistemi automatizzati garantiscono in genere una precisione notevolmente maggiore nei tempi di fermo, informazioni dettagliate sulle perdite di rendimento, metriche sia in tempo reale che storiche e reportistica molto più completa.
Concentrarsi sulle perdite di produzione
La misurazione dell’OEE è solo l’inizio (la base) di un programma OEE. La vera forza e il valore dell’OEE derivano dalla comprensione e dall’intervento sulle perdite sottostanti (perdita di disponibilità, perdita di rendimento e perdita di qualità). Adottate misure efficaci per ridurre queste perdite e il vostro punteggio OEE migliorerà naturalmente.
Approfondimento sulle sei grandi perdite
I tre fattori dell’OEE – disponibilità, prestazioni e qualità – sono associati a sei perdite estremamente comuni nella produzione discreta (le sei grandi perdite). Le sei grandi perdite costituiscono un eccellente quadro di riferimento per comprendere e, soprattutto, per intervenire sulle perdite evidenziate dalla vostra iniziativa OEE.
| Fattore OEE | Le sei grandi perdite |
|---|---|
| Disponibilità |
|
| Rendimento |
|
| Qualità |
|
Fissare obiettivi incrementali
Esistono molti riferimenti a un OEE di livello mondiale pari all’85% per la produzione discreta. Dovrebbe essere questo il vostro obiettivo? Probabilmente no.
Se siete alle prime armi con l’OEE, potreste scoprire che il vostro OEE di riferimento è pari al 60% o inferiore. Oppure, in futuro, potreste scoprire che il vostro OEE supera l’85%. In entrambi i casi, un approccio efficace consiste nel fissare obiettivi che favoriscano un miglioramento solido, significativo e incrementale. Ogni fase dovrebbe rappresentare un obiettivo ambizioso, ma raggiungibile entro tre o quattro mesi. Un periodo sufficientemente breve da mantenere vivo l’impegno del personale, ma abbastanza lungo da consentire un miglioramento significativo.
Monitorare il collo di bottiglia
L’OEE dovrebbe sempre essere misurato nella fase di processo che rappresenta il collo di bottiglia. Che si tratti di riempimento, confezionamento, stampaggio o assemblaggio, ci sarà sempre una singola fase che determina la vostra produttività. Questa fase rappresenta il collo di bottiglia ed è il punto in cui è assolutamente fondamentale individuare tutte le perdite (per le altre fasi si misura l’efficienza meccanica), tra cui:
- Perdite interne (perdite all’interno del collo di bottiglia): tempi di fermo, tempi di cambio formato, piccole interruzioni, cicli lenti e scarti.
- Perdite esterne (perdite al di fuori del collo di bottiglia): carenza di materiale (da parte di un processo a monte), blocco (da parte di un processo a valle).
Le situazioni di «carenza di input» e «blocco» si manifestano tipicamente a livello del collo di bottiglia come tempi di fermo. Un modo per migliorare il collo di bottiglia consiste nell’attribuire questi tempi di fermo all’apparecchiatura o al processo esterno appropriato.
Confrontare con cautela
Molte aziende confrontano i punteggi OEE tra divisioni, siti e attrezzature. Questo è solitamente problematico. I confronti sono veramente significativi solo quando si confrontano le stesse attrezzature che producono lo stesso prodotto nelle stesse condizioni.
Evitate di confrontare processi dissimili. È vero, tali confronti possono fornire spunti interessanti, ma possono facilmente fornire informazioni errate quanto quelle corrette. Concentratevi invece sul ruolo dell’OEE come strumento di miglioramento (ad esempio, l’andamento dell’OEE nel tempo per un determinato bene).
Livello e difficoltà
Il livello è "Base". L’OEE rappresenta una best practice per misurare la produttività manifatturiera. Fornisce inoltre preziose informazioni per promuovere il miglioramento (in particolare attraverso le Sei Grandi Perdite).
La difficoltà è “Facile”. I concetti fondamentali sono relativamente facili da apprendere e sono disponibili numerose risorse didattiche. Esistono inoltre sistemi già pronti per automatizzare la misurazione dell’OEE.
Valuta il tuo livello di OEE
A che livello è il tuo sito in termini di OEE? Rispondi a dieci semplici domande per scoprire quanto sei vicino a un'implementazione modello dell'OEE.
| Domanda | ✔ |
|---|---|
| 1. Disponete di un punteggio OEE aggiornato per ogni processo? | |
| 2. Disponi di standard scritti su come misurare l'OEE? | |
| 3. Vengono calcolati la disponibilità, le prestazioni e la qualità? | |
| 4. Vengono individuate le cause di tutte le perdite di disponibilità? | |
| 5. Le prestazioni si basano su tempi di ciclo ideali convalidati? | |
| 6. Le perdite vengono analizzate (ad esempio, settimanalmente) per promuovere azioni di miglioramento? | |
| 7. Misurate le sei principali perdite (per comprenderle meglio)? | |
| 8. Disponete di un processo documentato per migliorare l’OEE? | |
| 9. Avete un obiettivo di miglioramento incrementale attivo per l’OEE? | |
| 10. La misurazione dell’OEE e la raccolta dei dati sono automatizzate? |
Commenti o domande?
Saremo lieti di ricevere i vostri commenti e le vostre domande. Contattateci all’indirizzo: info@vorne.com.