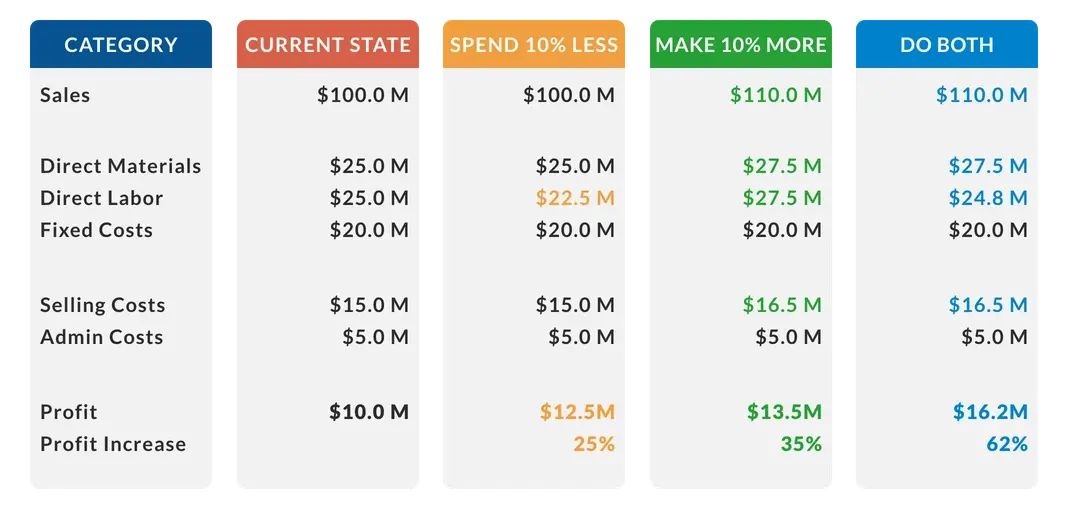
Il est intéressant de noter que deux des initiatives d’amélioration les plus connues s’inscrivent parfaitement dans ces deux approches visant à réduire les coûts (et à accroître la rentabilité) :
Il existe de nombreuses autres disciplines et techniques permettant de réduire les coûts de fabrication, telles que Six Sigma, la conception pour la fabricabilité (DFM) et la gestion de la chaîne d’approvisionnement (SCM). Cependant, nous nous concentrerons principalement sur l’exploitation de la production allégée (pour dépenser moins) et de la théorie des contraintes (pour produire davantage).
Définir une stratégie de réduction des coûts
Il est utile de définir une stratégie formelle comprenant des mesures visant à réduire les coûts de fabrication. Une fois formulée, cette stratégie peut alors être appliquée de manière cohérente, tant au niveau des équipements qu’au fil du temps. Voici un exemple de définition :
Nous réduisons en permanence nos coûts de fabrication en identifiant la contrainte de production (le goulot d’étranglement de la fabrication), puis en appliquant tous les outils et techniques à notre disposition pour améliorer les performances de cette contrainte. Lorsqu’elle cesse d’être la contrainte, nous identifions la nouvelle contrainte et répétons le processus. Les outils et techniques comprennent les meilleures pratiques éprouvées issues du Lean Manufacturing, de Six Sigma, de la Théorie des contraintes et d’autres sources. Les réductions de coûts hors contrainte sont également prisées, mais constituent une priorité secondaire par rapport à l’élimination du gaspillage et à l’augmentation du débit au niveau de la contrainte.
Meilleures pratiques pour réduire les coûts de production
La Théorie des contraintes (TOC) identifie le facteur limitant le plus important (appelé « contrainte ») qui fait obstacle à la réalisation d’un objectif (tel que la réalisation de bénéfices), puis améliore systématiquement cette contrainte jusqu’à ce qu’elle ne soit plus le facteur limitant. Dans les processus de fabrication, la contrainte est souvent appelée « goulot d’étranglement ». Il est intéressant de noter que la contrainte n’est pas nécessairement liée à l’équipement. Elle peut également résider dans les politiques (méthodes de travail obligatoires ou recommandées), les paradigmes (croyances ou habitudes profondément ancrées), voire le marché (lorsque la capacité de production dépasse les ventes).
La puissance sous-jacente de la TOC découle de sa concentration extrême sur un seul objectif (le bénéfice) et de l’élimination systématique des obstacles à la réalisation de cet objectif (élimination des contraintes). Du point de vue de la réduction des coûts, l’une des caractéristiques les plus séduisantes de la TOC est qu’elle hiérarchise et concentre intrinsèquement les efforts d’amélioration là où ils auront le plus grand impact sur les coûts : au niveau de la contrainte.
Le Lean Manufacturing élimine sans relâche le gaspillage (et donc les coûts) de la production, le gaspillage étant défini comme toute activité qui n’apporte pas de valeur ajoutée du point de vue du client. Du point de vue de l’atelier, ce gaspillage est généralement mesuré à l’aide du Taux de Rendement Global des Équipements (TRG) et des « six grandes pertes » (pannes, réglages et ajustements, réduction de la vitesse, petits arrêts, rebuts au démarrage et rebuts de production). La production allégée offre une voie directe vers la réduction des coûts en proposant un large éventail d’outils et de mesures correctives visant à améliorer le TSE et à réduire les six grandes pertes.
L’analysedes pertes causales fournit des informations détaillées et pertinentes sur les pertes qui surviennent au niveau de la contrainte en les classant en deux catégories :
- Perte interne : perte due à une condition interne au goulot d’étranglement
- Perte externe : perte due à une condition externe au goulot d’étranglement
Dans le cas d’une perte externe, il est important d’identifier à la fois l’étape causale du processus de fabrication et la raison sous-jacente de la perte. Il en résulte une vision beaucoup plus complète des pertes au niveau du goulot d’étranglement (informations améliorées), une bien meilleure capacité à se concentrer sur les pertes qui comptent vraiment (les pertes au niveau du goulot d’étranglement) et une bien meilleure capacité à prendre des mesures pour éliminer ces pertes (améliorer le débit du goulot d’étranglement). Une bonne pratique en matière de production consiste à suivre trois types de pertes externes :
| Type de perte | Description |
|---|
| Manque de matière première | Le goulot d’étranglement s’arrête ou fonctionne au ralenti en raison d’un problème en amont qui entraîne un manque de matières premières à l’entrée du processus. |
| Blocage | La contrainte s'arrête ou fonctionne au ralenti en raison d'un problème en aval qui entraîne une accumulation de produits finis à la sortie du processus. |
| Qualité en aval | Le goulot d’étranglement doit produire des pièces supplémentaires pour remplacer celles perdues en raison de problèmes de qualité en aval. |
Les initiatives d’amélioration de la production allégée peuvent être très ciblées ; cependant, elles sont le plus souvent mises en œuvre sous forme d’initiatives à large spectre (c’est-à-dire sur l’ensemble des équipements). La Théorie des contraintes, en revanche, se concentre de manière très précise sur l’amélioration du goulot d’étranglement. La combinaison des deux (l’analyse des pertes causales fournissant une vue d’ensemble complète des pertes au niveau du goulot d’étranglement) offre une formidable opportunité de réduire considérablement les coûts et d’améliorer la rentabilité.
Trois stratégies efficaces pour réduire les coûts de fabrication
Voici trois stratégies efficaces pour réduire les coûts de fabrication :
- S'attaquer à vos principales pertes
- Améliorez le goulot d’étranglement
- Gagner la garde
1. S'attaquer aux principales sources de pertes
Problématique : nous recherchons un moyen simple et efficace de réduire les coûts de fabrication, applicable à l’ensemble des équipements de notre usine (autrement dit, nous voulons dépenser moins).
Stratégie : Concentrez-vous sur les principales sources de pertes de temps de production, tout en accordant une attention secondaire aux problèmes émergents (les pertes dont la tendance est à la hausse).
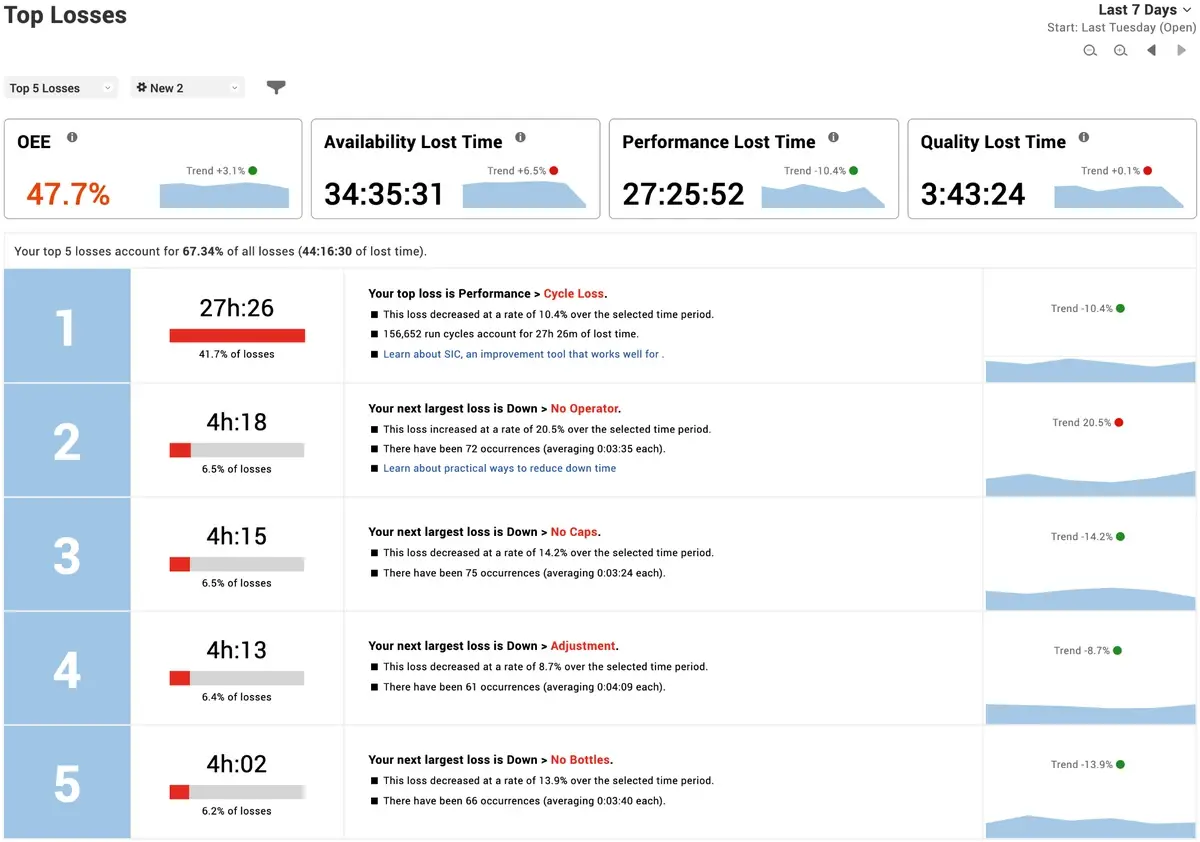
Solution : le rapport « XL Top Losses » fournit des informations détaillées sur vos principales sources de pertes de temps de production, notamment des données sur les tendances et des graphiques résumés particulièrement utiles pour repérer les problèmes émergents. Pour déterminer où concentrer votre temps et votre attention, il suffit de :
- Définissez la plage de dates sur « 30 derniers jours ».
- Identifiez parmi les cinq principales pertes celle pour laquelle l’équipe se sent la plus à même d’apporter des améliorations.
- Convenez d’un objectif d’amélioration et des ressources externes nécessaires pour atteindre cet objectif.
Évaluez les progrès en continuant à suivre le rapport « Top Losses » (en particulier les informations sur les tendances).