Come ridurre i costi di produzione

Come si fa a ridurre i costi di produzione?
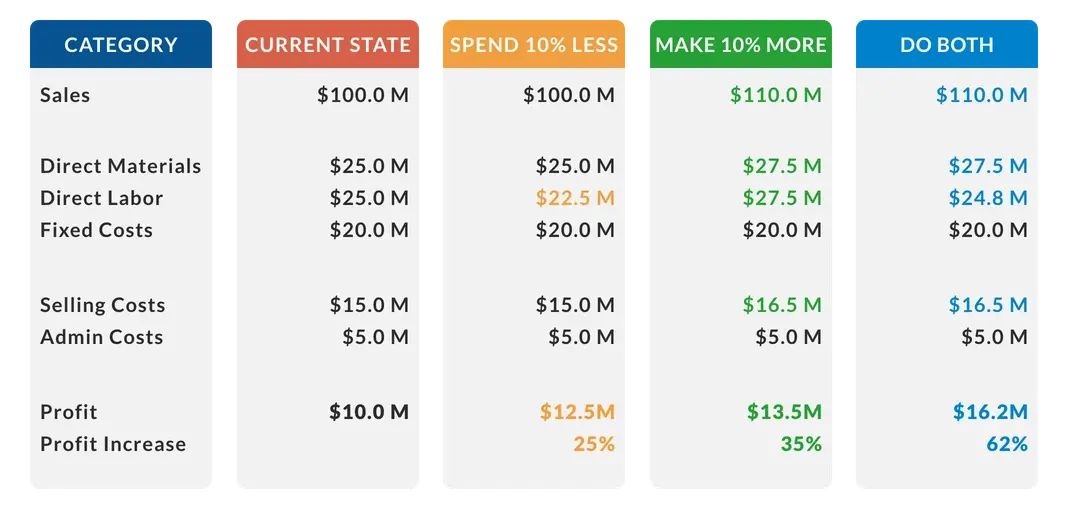
La riduzione dei costi di produzione può essere ottenuta direttamente (spendendo meno) o indirettamente (producendo di più):
- Spendere meno: produrre lo stesso numero di componenti utilizzando meno risorse
- Produrre di più: produrre più pezzi utilizzando le stesse risorse
Qual è la soluzione migliore? Entrambe aggiungono valore. Entrambe sono importanti. Nessuna delle due è intrinsecamente “migliore”. Tuttavia, le aziende spesso danno maggiore importanza al taglio dei costi. Il problema è che il taglio dei costi (spendere meno) può raggiungere rapidamente un punto di rendimenti decrescenti, oltre ad avere un limite assoluto pari a zero, mentre l’aumento della produttività (produrre di più) non ha tale limite. Il nostro consiglio: cercate di raggiungere entrambi gli obiettivi.
È interessante notare che due delle iniziative di miglioramento più note si allineano perfettamente a questi due approcci volti a ridurre i costi (e ad aumentare la redditività):
- Produzione snella (Lean Manufacturing): ridurre i costi eliminando senza tregua ogni forma di spreco dal processo produttivo
- Teoria dei Vincoli: aumentare la produzione identificando ed eliminando senza sosta i vincoli che limitano la produzione, aumentando così la produttività
Esistono molte altre discipline e tecniche per ridurre i costi di produzione, come Six Sigma, il Design for Manufacturability (DFM) e la gestione della catena di fornitura (SCM). Tuttavia, il nostro obiettivo principale sarà quello di sfruttare la produzione snella (per spendere meno) e la Teoria dei Vincoli (per produrre di più).
Definizione di una strategia di risparmio sui costi
È utile definire una strategia formale con idee per ridurre i costi di produzione. Una volta articolata, questa strategia può poi essere applicata in modo coerente, sia a livello di attrezzature che nel tempo. Ecco un esempio di definizione:
Riduciamo continuamente i nostri costi di produzione identificando il vincolo di produzione (il collo di bottiglia produttivo) e applicando poi tutti gli strumenti e le tecniche a nostra disposizione per migliorare le prestazioni di tale vincolo. Quando questo non rappresenta più il vincolo, identifichiamo il nuovo vincolo e ripetiamo il processo. Gli strumenti e le tecniche includono best practice comprovate provenienti dal Lean Manufacturing, dal Six Sigma, dalla Teoria dei Vincoli e da altre fonti. Anche le riduzioni dei costi non legate ai vincoli sono apprezzate, ma rappresentano una priorità secondaria rispetto all’eliminazione degli sprechi e all’aumento della produttività a livello del vincolo.
Migliori pratiche per ridurre i costi di produzione
La Teoria dei Vincoli (TOC) identifica il fattore limitante più importante (denominato “vincolo”) che ostacola il raggiungimento di un obiettivo (come la realizzazione di un profitto) e poi migliora sistematicamente tale vincolo fino a quando non è più il fattore limitante. Nei processi di produzione il vincolo viene spesso definito “colli di bottiglia”. È interessante notare che il vincolo non è necessariamente rappresentato dalle attrezzature. Può anche essere una politica (modi di lavorare obbligatori o raccomandati), un paradigma (convinzioni o abitudini profondamente radicate) o persino il mercato (quando la capacità produttiva supera le vendite).
La forza intrinseca della TOC deriva dalla sua concentrazione, precisa come un raggio laser, su un unico obiettivo (il profitto) e dalla rimozione sistematica degli ostacoli che impediscono di raggiungere maggiormente tale obiettivo (eliminando i vincoli). Dal punto di vista della riduzione dei costi, una delle caratteristiche più interessanti della TOC è che, per sua natura, assegna la priorità e si concentra sulle attività di miglioramento laddove queste avranno il maggiore impatto sui costi: il vincolo.
La produzione snella (Lean Manufacturing ) elimina senza tregua gli sprechi (e quindi i costi) dal processo produttivo, dove per spreco si intende qualsiasi attività che non aggiunga valore dal punto di vista del cliente. Dal punto di vista dello stabilimento, questi sprechi vengono tipicamente misurati utilizzando l’OEE (Overall Equipment Effectiveness) e le Sei Grandi Perdite (Guasti, Attrezzaggio e Regolazioni, Velocità Ridotta, Piccoli Arresti, Scarti all’Avvio e Scarti di Produzione). La produzione snella (Lean Manufacturing) offre un percorso diretto verso la riduzione dei costi, fornendo un’ampia gamma di strumenti e contromisure per migliorare l’OEE e ridurre le Sei Grandi Perdite.
L’analisidelle perdite causali fornisce informazioni dettagliate e approfondite sulle perdite che si verificano a livello di vincolo, suddividendole in due categorie:
- Perdita interna: una perdita che si verifica a causa di una condizione interna al collo di bottiglia
- Perdita esterna: una perdita che si verifica a causa di una condizione esterna al collo di bottiglia
Nel caso della perdita esterna, è importante identificare sia la fase causale del processo di produzione sia la ragione alla base della perdita. Il risultato finale è un quadro molto più completo delle perdite al livello del collo di bottiglia (migliore qualità delle informazioni), una capacità molto maggiore di concentrarsi sulle perdite che contano davvero (le perdite al livello del collo di bottiglia) e una capacità molto maggiore di intervenire per eliminare tali perdite (migliorare la produttività del collo di bottiglia). È una best practice nella produzione monitorare tre tipi di perdita esterna:
| Tipo di perdita | Descrizione |
|---|---|
| Carenza | Il collo di bottiglia si ferma o funziona a ritmo ridotto a causa di un problema a monte che comporta una carenza di materie prime in entrata nel processo. |
| Bloccato | Il vincolo si arresta o funziona lentamente a causa di un problema a valle che provoca un accumulo di prodotti finiti in uscita dal processo. |
| Qualità a valle | Il collo di bottiglia deve produrre pezzi aggiuntivi per sostituire quelli persi a causa di problemi di qualità a valle. |
Le iniziative di miglioramento della produzione snella (Lean Manufacturing) possono essere strettamente mirate; tuttavia, più tipicamente vengono implementate come iniziative ad ampio spettro (cioè su tutte le attrezzature). La Teoria dei Vincoli, d’altra parte, si concentra in modo estremamente mirato sul miglioramento del vincolo. La combinazione delle due approcci (con Causal Loss che fornisce un quadro completo delle perdite a livello del vincolo) crea una straordinaria opportunità per ridurre significativamente i costi e migliorare la redditività.
Tre ottime strategie per ridurre i costi di produzione
Tre strategie efficaci per ridurre i costi di produzione sono:
1. Affronta le perdite principali
Problema: Vogliamo un modo semplice ed efficace per ridurre i costi di produzione; un metodo che possa essere applicato a tutte le attrezzature del nostro stabilimento (ovvero, vogliamo spendere meno).
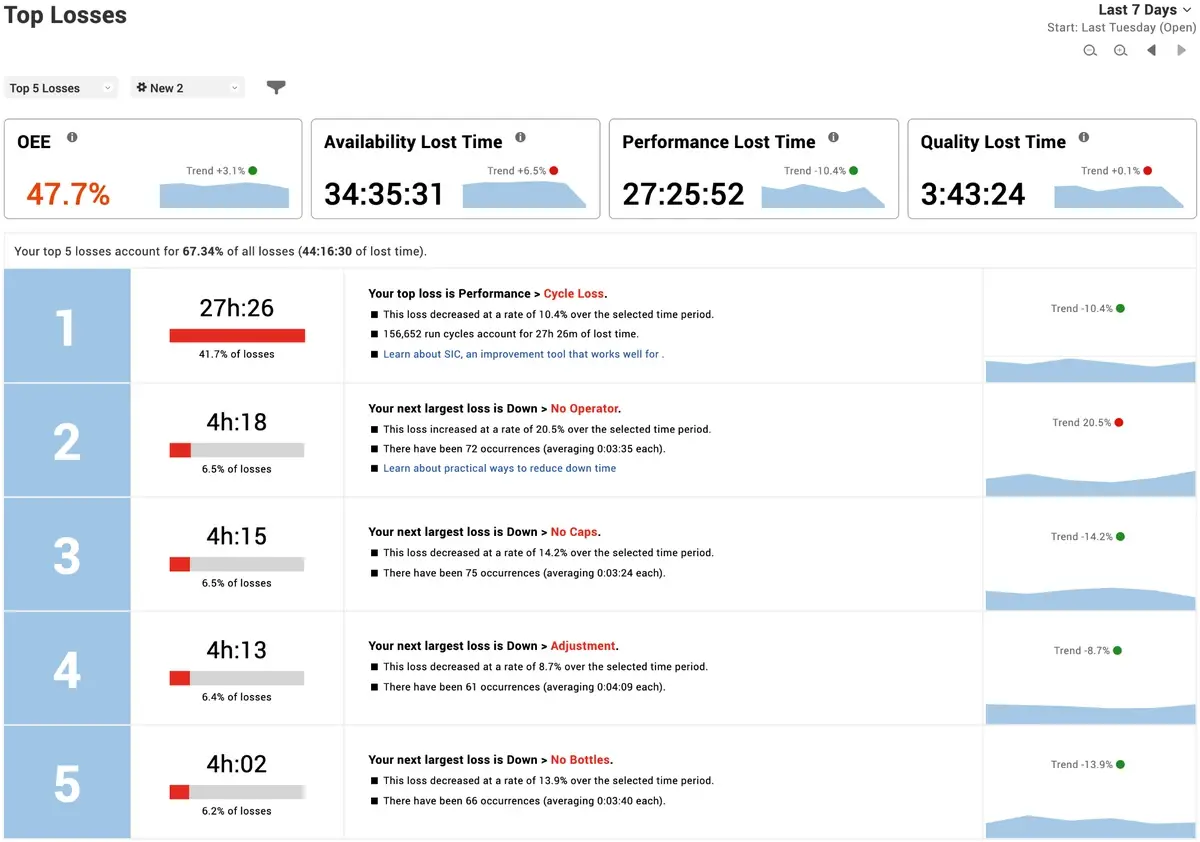
Strategia: Concentrarsi sulle principali cause di perdita di tempo di produzione, dedicando un'attenzione secondaria ai problemi emergenti (le perdite che mostrano una tendenza al rialzo).
Soluzione: il report “XL Top Losses” fornisce informazioni dettagliate sulle principali fonti di perdita di tempo di produzione, incluse le tendenze e le sparkline, particolarmente utili per individuare i problemi emergenti. Per decidere dove concentrare il proprio tempo e la propria attenzione, è sufficiente:
- Impostare l’intervallo di date sugli ultimi 30 giorni.
- Identificate una delle cinque principali cause di perdita che il team ritiene di poter migliorare con maggiore sicurezza.
- Concordate un obiettivo di miglioramento e le eventuali risorse esterne necessarie per raggiungerlo.
Verificate i progressi continuando a monitorare il report "Top Losses" (in particolare le informazioni sulle tendenze).
2. Migliorare il vincolo
Problema: vogliamo aumentare la produttività del nostro processo di produzione (ovvero, vogliamo produrre di più).
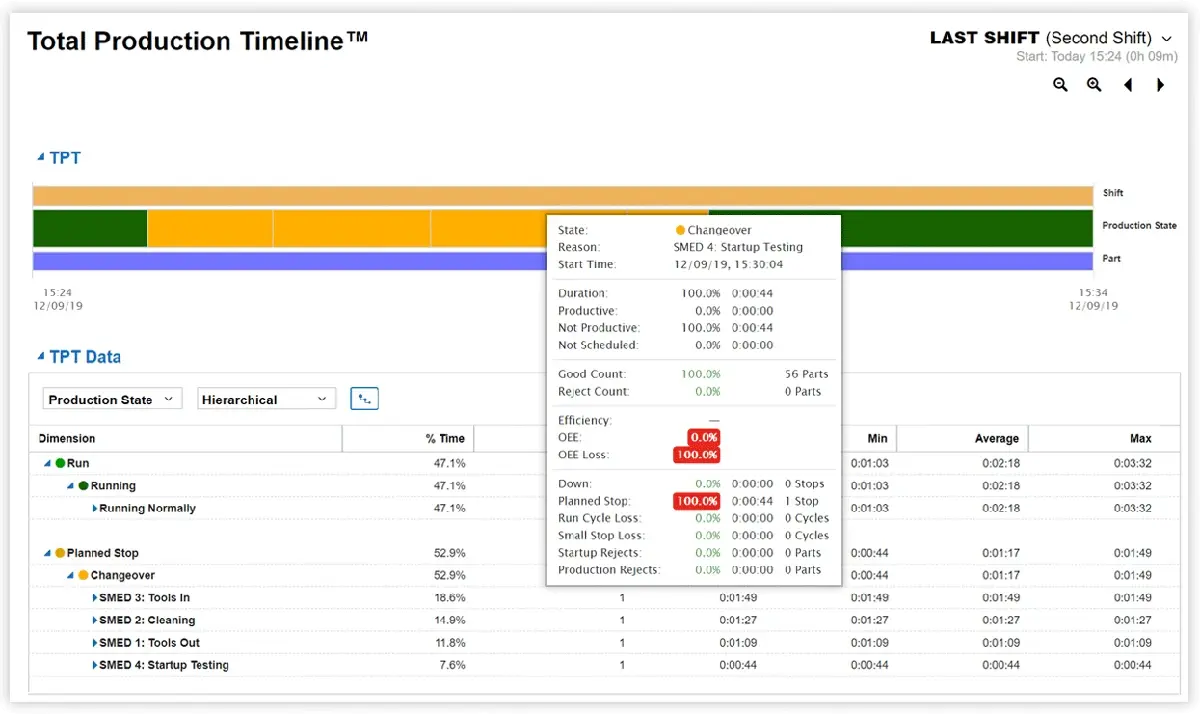
Strategia: applicare l’analisi delle perdite causali per ottenere un quadro completo di tutte le perdite a livello del vincolo. Utilizzare i codici motivo per distinguere tra perdite interne e perdite esterne. Per ogni perdita esterna, identificare sia la fase causale che il motivo alla base della perdita.
Soluzione: XL offre numerosi strumenti analitici che sfruttano le informazioni dei codici motivo. La registrazione dei motivi è particolarmente semplice, poiché agli operatori basta scansionare un codice a barre appropriato. XL semplifica ulteriormente questa operazione generando automaticamente fogli di codici a barre per gli operatori e “associando” automaticamente i motivi all’evento corrispondente più recente.
Utilizzate XL per registrare quattro tipi di codici motivo:
- Interno: il vincolo si arresta o funziona lentamente a causa di un problema interno al vincolo stesso
- A corto di risorse: il vincolo si arresta o funziona lentamente a causa di un problema a monte
- Bloccato: il vincolo si ferma o funziona lentamente a causa di un problema a valle
- Qualità a valle: il vincolo dovrà sostituire i pezzi persi a causa di problemi di qualità a valle
3. Vincere il turno
Problema: Vogliamo coinvolgere in modo proattivo i dipendenti dello stabilimento affinché ci aiutino a ridurre i costi.
Strategia: Concentrare l’attenzione sul collo di bottiglia (o su altre attrezzature critiche) con un tabellone che incoraggi i dipendenti a“vincere il proprio turno”raggiungendo o superando gli obiettivi di produttività.
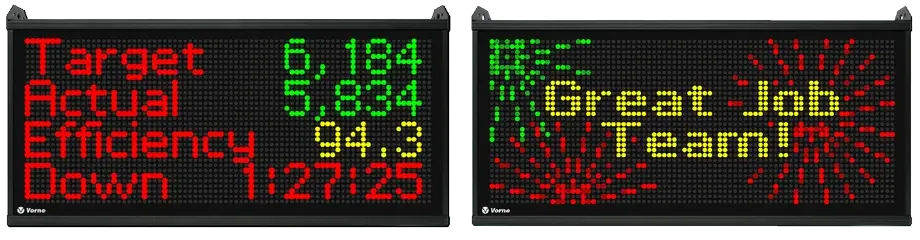
Soluzione: XL include un tabellone integrato con oltre 100 metriche predefinite. Una delle serie di metriche più efficaci per l’area di produzione è il TAED, che identifica istantaneamente se la produzione è in anticipo o in ritardo rispetto all’obiettivo di produzione, in tempo reale:
- Obiettivo: quantità di pezzi conformi che avrebbero dovuto essere prodotti
- Effettivo: quantità di pezzi conformi effettivamente prodotti
- Efficienza: rapporto tra il valore effettivo e l’obiettivo; un punteggio di efficienza pari o superiore al 100% significa che il vostro team sta vincendo il proprio turno
- Tempi di inattività: richiama l’attenzione in tempo reale su uno dei maggiori “fattori di disturbo” della produzione
Quando il team soddisfa o supera le aspettative, XL può visualizzare automaticamente un messaggio che valorizza il risultato raggiunto.