Logiciel OEE
Suivez, analysez et améliorez votre OEE
Un logiciel OEE performant vous offre les outils nécessaires pour prendre des décisions pertinentes, fondées sur les données. Ne naviguez plus à l'aveuglette : bénéficiez d'une visibilité en temps réel sur les indicateurs clés de production et accédez à des données historiques présentées de manière intuitive, visuelle et orientée vers l'action.

Qu'est-ce qu'un logiciel OEE ?
L'OEE est la référence absolue en matière de mesure de la productivité industrielle et constitue un élément essentiel de tout programme d'amélioration de la production.
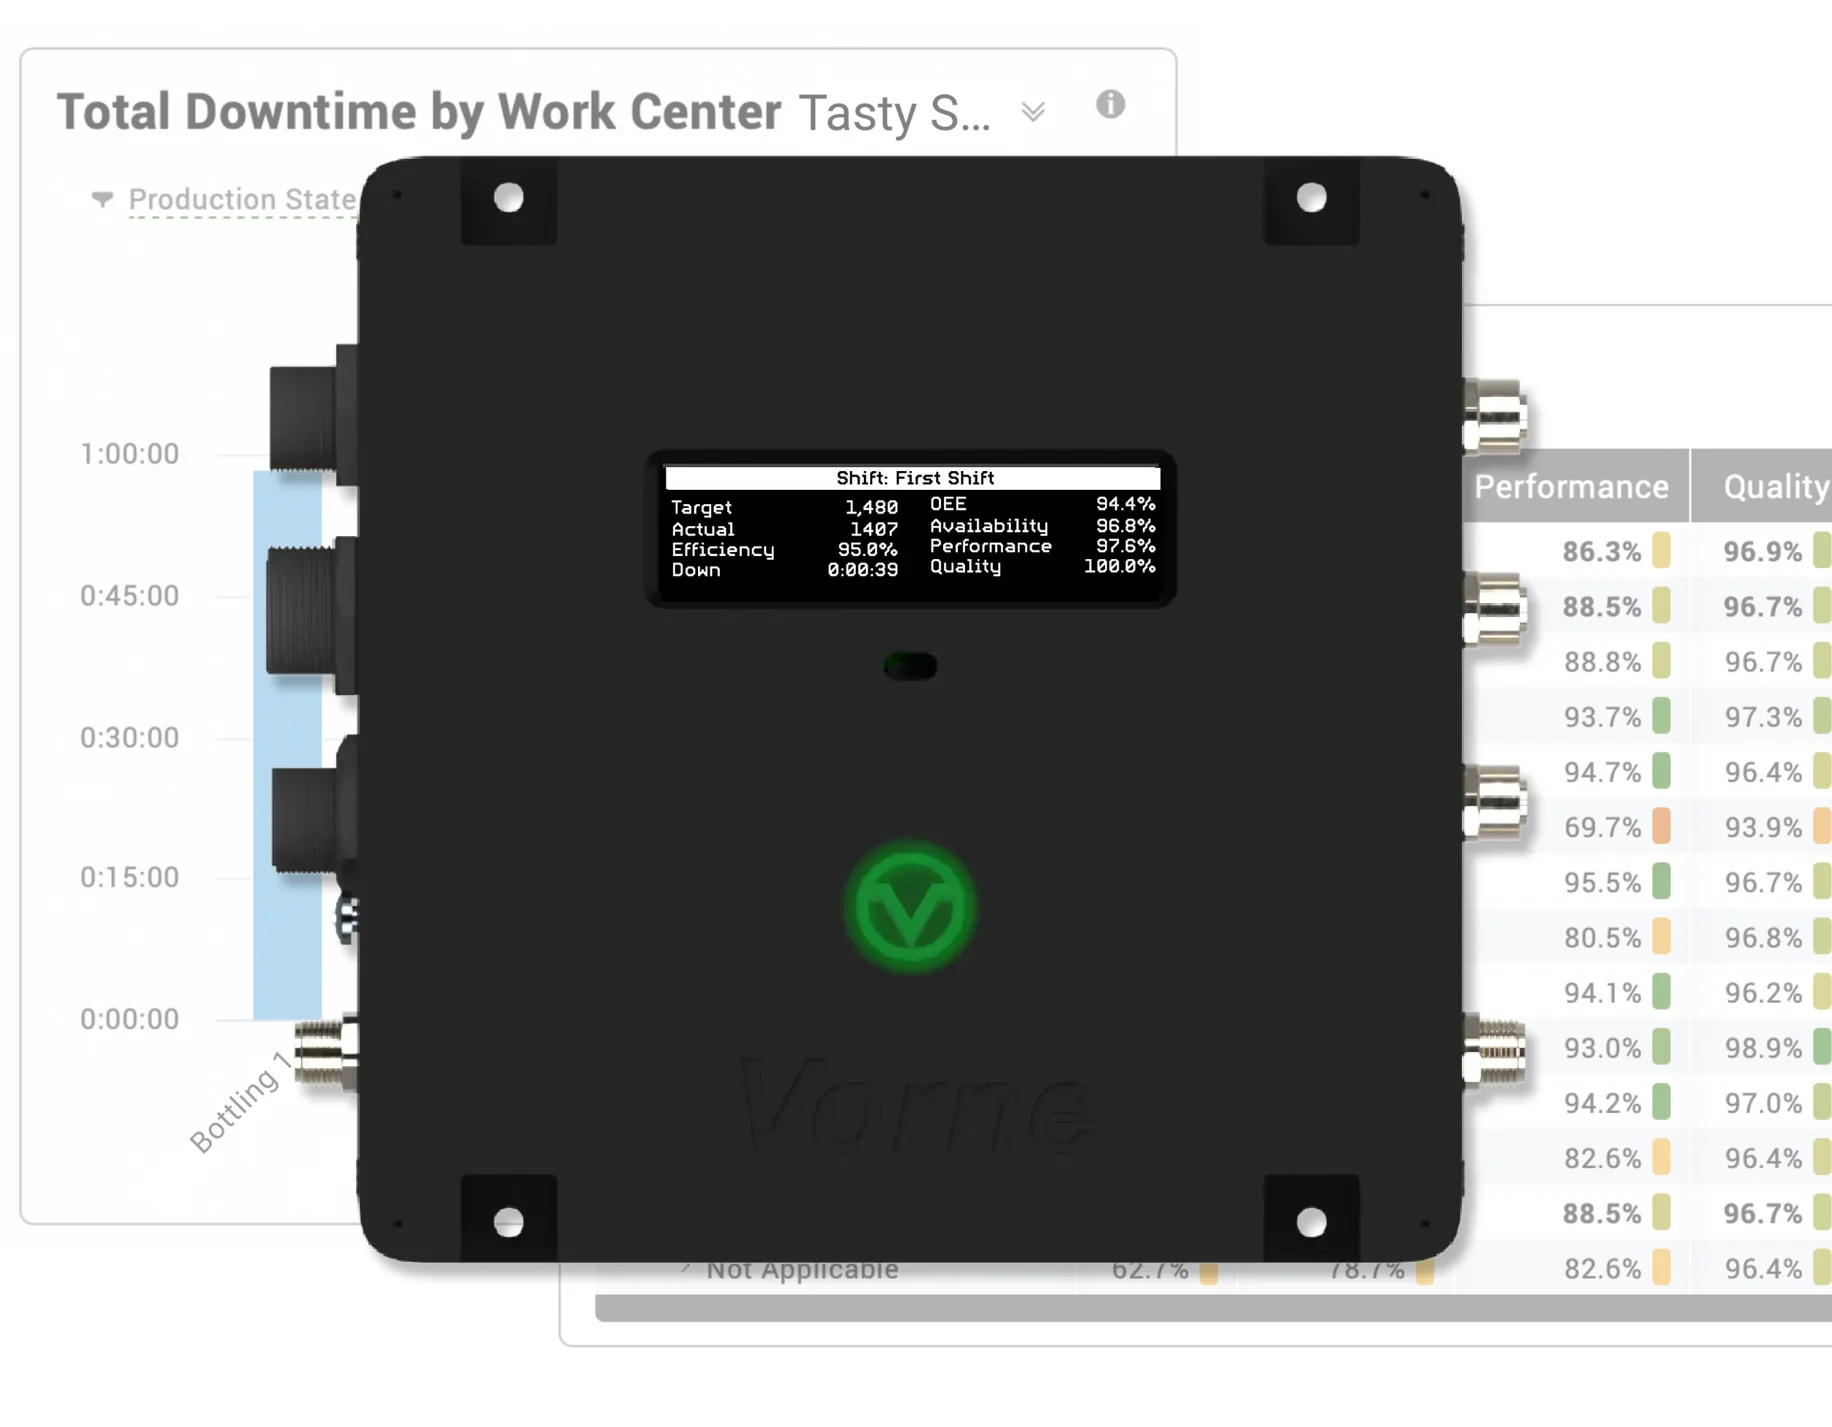
Les logiciels OEE peuvent tirer parti des appareils IoT pour faciliter plus que jamais le suivi, l'analyse et l'amélioration précis de l'OEE (efficacité globale des équipements) sur l'ensemble de vos équipements.
La meilleure solution logicielle OEE va au-delà de l'automatisation de la mesure de l'OEE et vous fournit des outils pour comprendre et remédier à vos pertes de production sous-jacentes, telles que :
- les temps d'arrêt
- Perte de vitesse
- les rejets
- Les petits arrêts
- Inefficacités liées aux changements de série
- Défauts de qualité
- Usine cachée
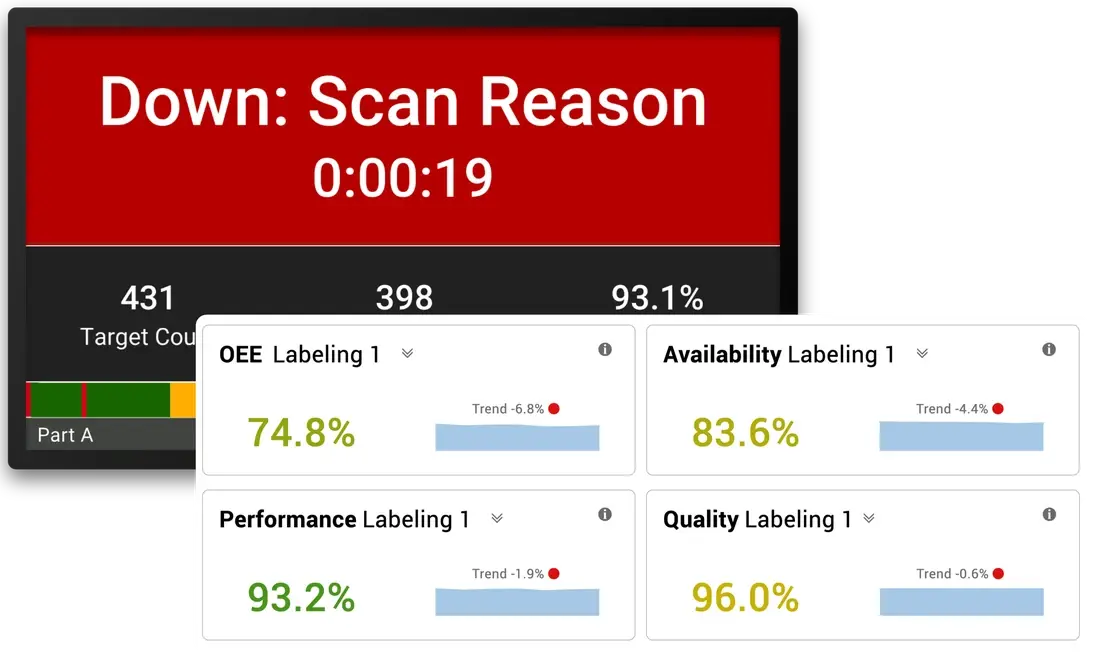
Découvrez XL : la solution complète pour l'OEE
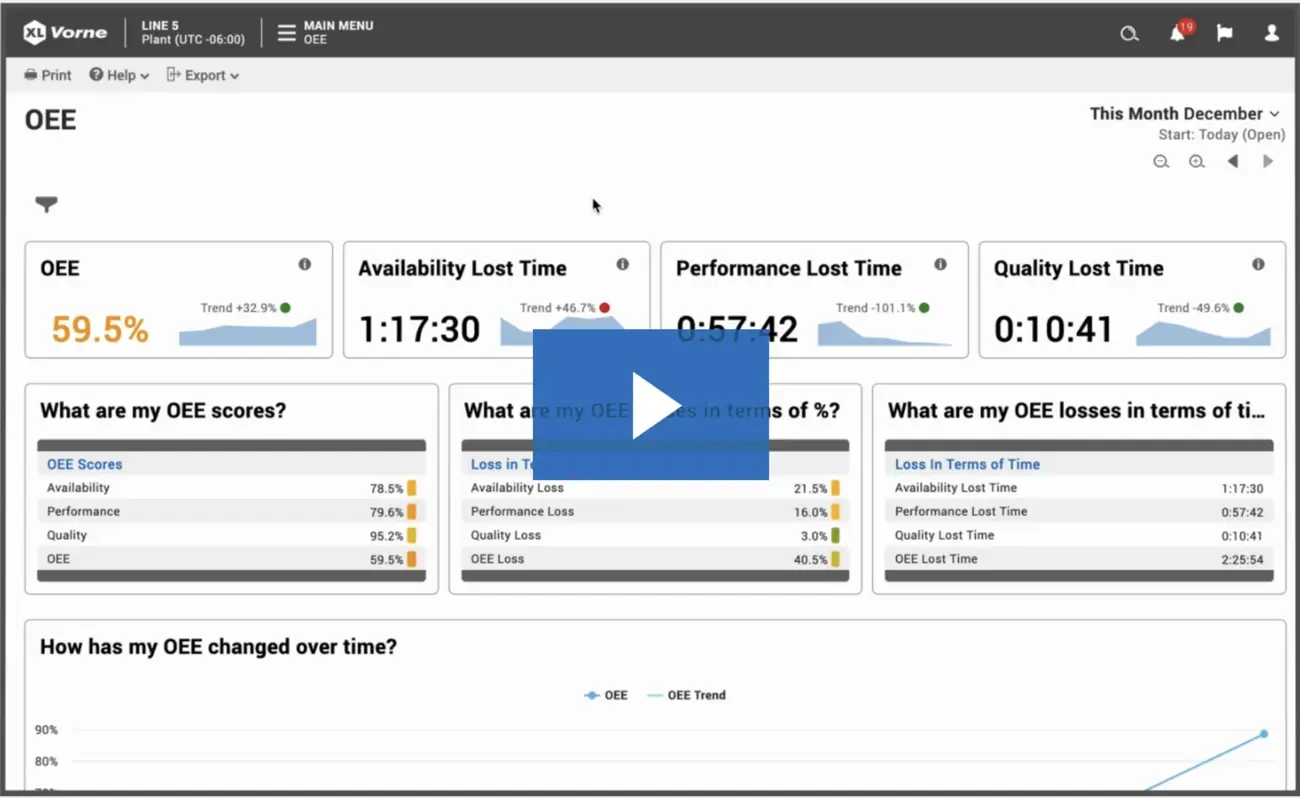
Suivez votre OEE. Ayez une vue d'ensemble de votre production. Réduisez les temps d'arrêt.
Fonctionnement d'un logiciel OEE
Le logiciel OEE s'associe idéalement à un appareil IoT afin de fournir une plateforme connectée unique pour la collecte et le suivi des données, de transférer ces données vers des écrans et/ou des réseaux, et de les diffuser sous forme de visualisations et de rapports à des fins d'analyse et d'intervention. C'est un processus simple en cinq étapes !
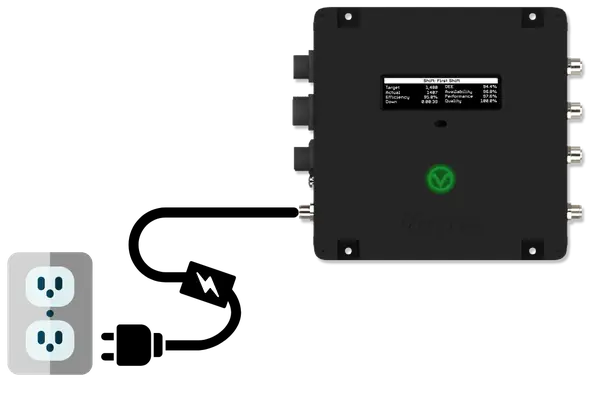
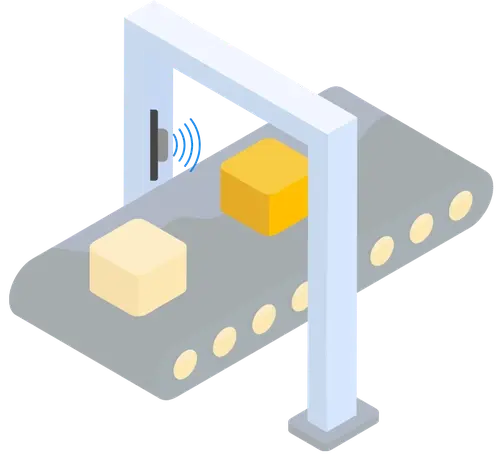
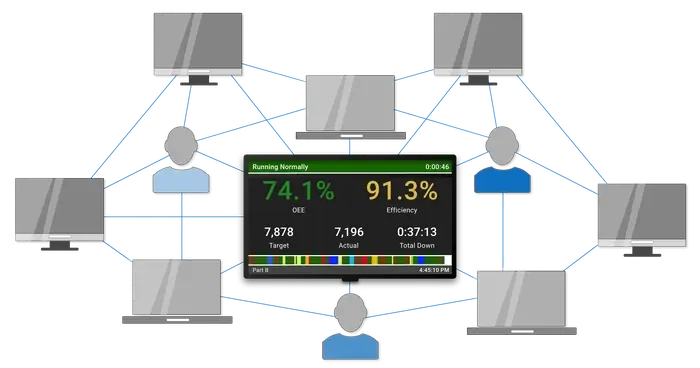
Étape 1 : Collecte des données
En connectant simplement deux ou trois capteurs à votre ligne de production, le logiciel Vorne OEE automatise la collecte des données de production essentielles, telles que les temps d’arrêt, les temps de cycle et les rejets. Cela élimine la saisie manuelle des données et les erreurs humaines, garantissant ainsi précision et cohérence.
Étape 2 : Surveillance en temps réel
Le logiciel OEE offre une visibilité en temps réel sur votre processus de fabrication, permettant à votre équipe de résoudre les problèmes dès qu'ils surviennent. Les tableaux de bord installés dans l'usine et les rapports en temps réel permettent aux opérateurs de rester informés et concentrés sur la réalisation des objectifs de leur équipe.
Étape 3 : Analyse des données
Les données sont automatiquement classées selon des indicateurs clés tels que la disponibilité, la performance et la qualité, ainsi que les « six grandes pertes ». Ces indicateurs mettent instantanément en évidence les inefficacités et révèlent les opportunités d’amélioration : l’essentiel de l’analyse est déjà effectué pour vous !
Étape 4 : Rapports et visualisation
Le logiciel Vorne OEE propose des rapports intégrés et des tableaux de bord personnalisables, offrant aux équipes l’accès à plus de 140 indicateurs et à des analyses détaillées des tendances de production. Le stockage des données historiques vous permet d’analyser les performances au fil du temps et d’évaluer les progrès réalisés.
Étape 5 : Amélioration continue
Grâce aux informations fournies par le logiciel OEE, votre équipe peut passer de la collecte de données à la mise en œuvre de mesures concrètes visant à améliorer votre processus de fabrication. Des outils tels que le suivi par équipe, les diagrammes de Pareto et les alertes facilitent la hiérarchisation et la résolution de vos principaux défis de production. Surveillez l’impact des mesures mises en œuvre sur vos indicateurs clés de performance (KPI) et ajustez-les en conséquence.
Ce que le logiciel OEE permet de suivre
Les logiciels OEE permettent de suivre les indicateurs essentiels qui déterminent la productivité de la production et donnent aux équipes les moyens de les améliorer, notamment lorsqu’ils sont alignés sur les indicateurs clés de performance les plus importants au niveau de l’atelier:
Indicateurs OEE
- Événements d'arrêt
- Perte de vitesse
- Rejets et défauts
- Disponibilité
- Performance
- Qualité
- Les six principales sources de pertes
- Chronologie des changements
- Tendances de production
- Usine cachée
- TEEP (Performance totale effective des équipements)
Améliorations de l’OEE
- Réduction des temps d'arrêt
- Vitesse et efficacité de production
- Qualité des produits
- Utilisation des équipements
- Prise de décision en temps réel
- Productivité sur l’ensemble des équipes
- Efficacité des changements de ligne
- Visibilité sur les pertes de production
- Précision de l'analyse comparative
- Tendances de production à long terme
- Planification de la capacité à long terme
- Alignement des objectifs des opérateurs et des équipes
Les avantages des logiciels de gestion de l'OEE
Précision améliorée : OEE et temps d'arrêt
Obtenez des mesures plus précises du Taux de rendement global (TRG) et des facteurs sous-jacents que sont la disponibilité, la performance et la qualité grâce à l'automatisation de la collecte des données.
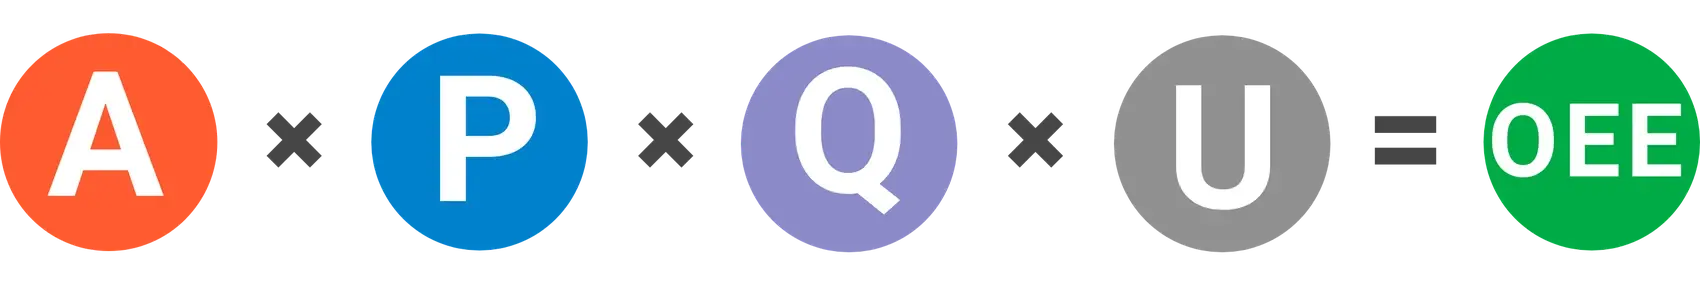
La méthode privilégiée pour calculer l'OEE consiste à multiplier entre eux les trois facteurs de l'OEE : la disponibilité, la performance et la qualité.
Par exemple, les entreprises sont souvent surprises lorsqu'elles découvrent la durée réelle de leurs temps d'arrêt et le temps perdu à cause de cycles lents et de petits arrêts.
Données en temps réel
Fournissez à votre équipe des informations en temps réel sur les pertes afin qu’elle puisse y remédier pendant le poste, à temps pour changer le résultat de ce poste. Nous ne recommandons pas de concentrer l’attention des opérateurs sur le score global de l’OEE pendant le poste, car celui-ci ne fournit aucune information exploitable sur les points à traiter au cours du poste.
Il vaut mieux se concentrer sur les pertes sous-jacentes et fixer aux opérateurs un objectif de poste basé sur le takt, où une efficacité de 100 % signifie qu’ils remportent leur poste. Simple et efficace.
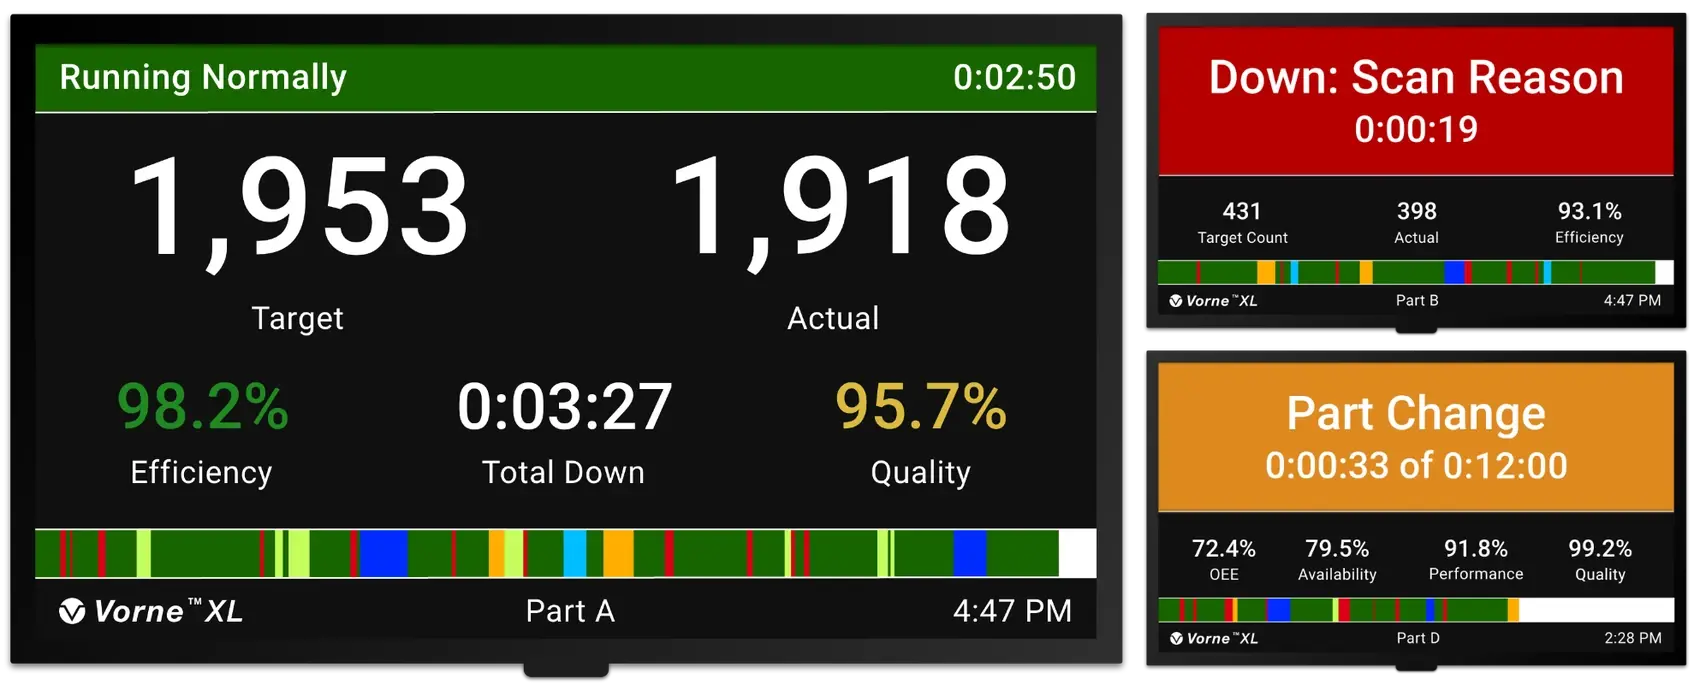
Analyse des pertes
D'un point de vue pratique, le Taux de Rendement Global (TRG) est moins important que les pertes sous-jacentes. Pourquoi ? Parce que connaître vos pertes est essentiel pour mener à bien des améliorations.
Par exemple, l'analyse des « Six grandes pertes » est un prolongement logique de l'OEE, facilement réalisable grâce à un logiciel de suivi de l'OEE.
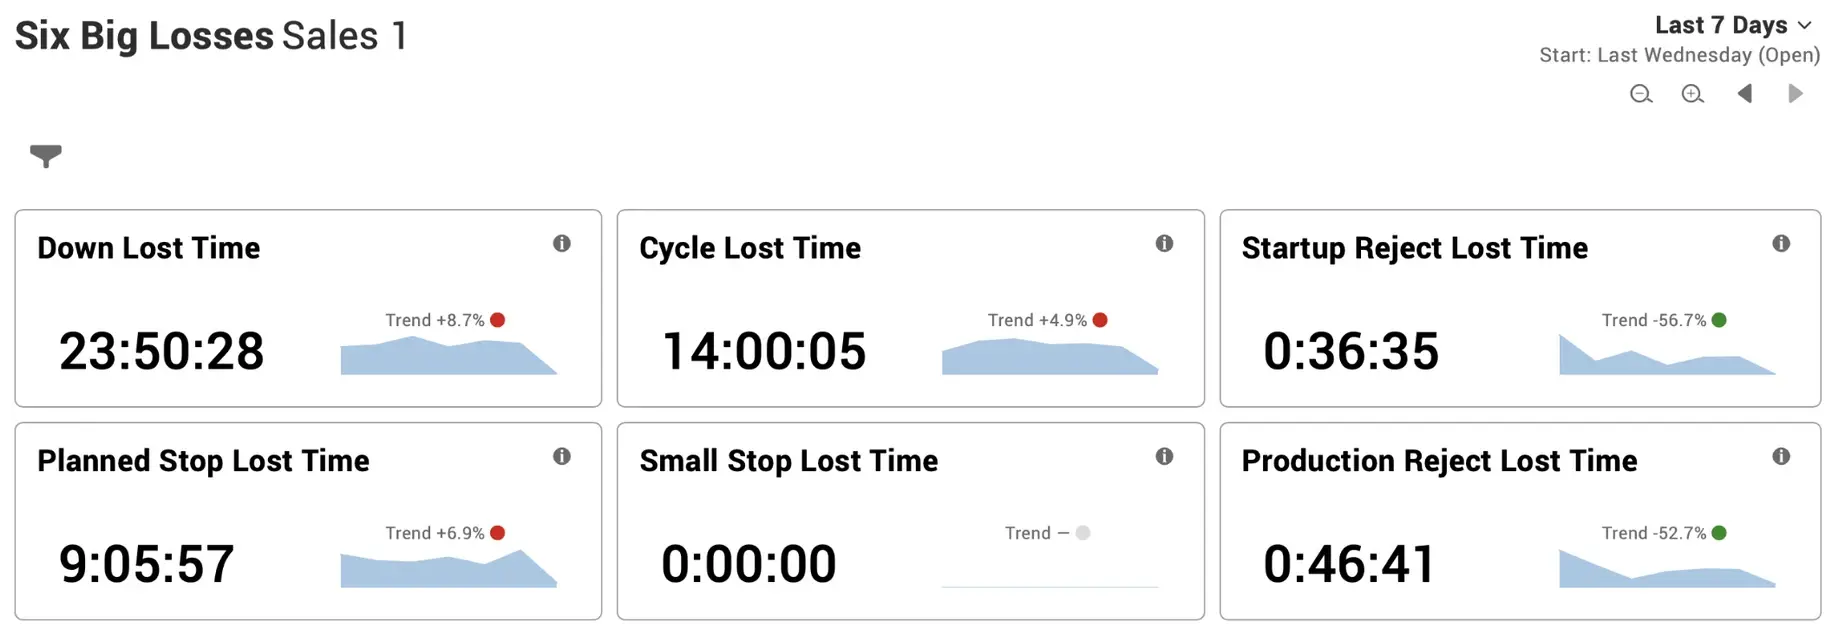
Analyses comparatives
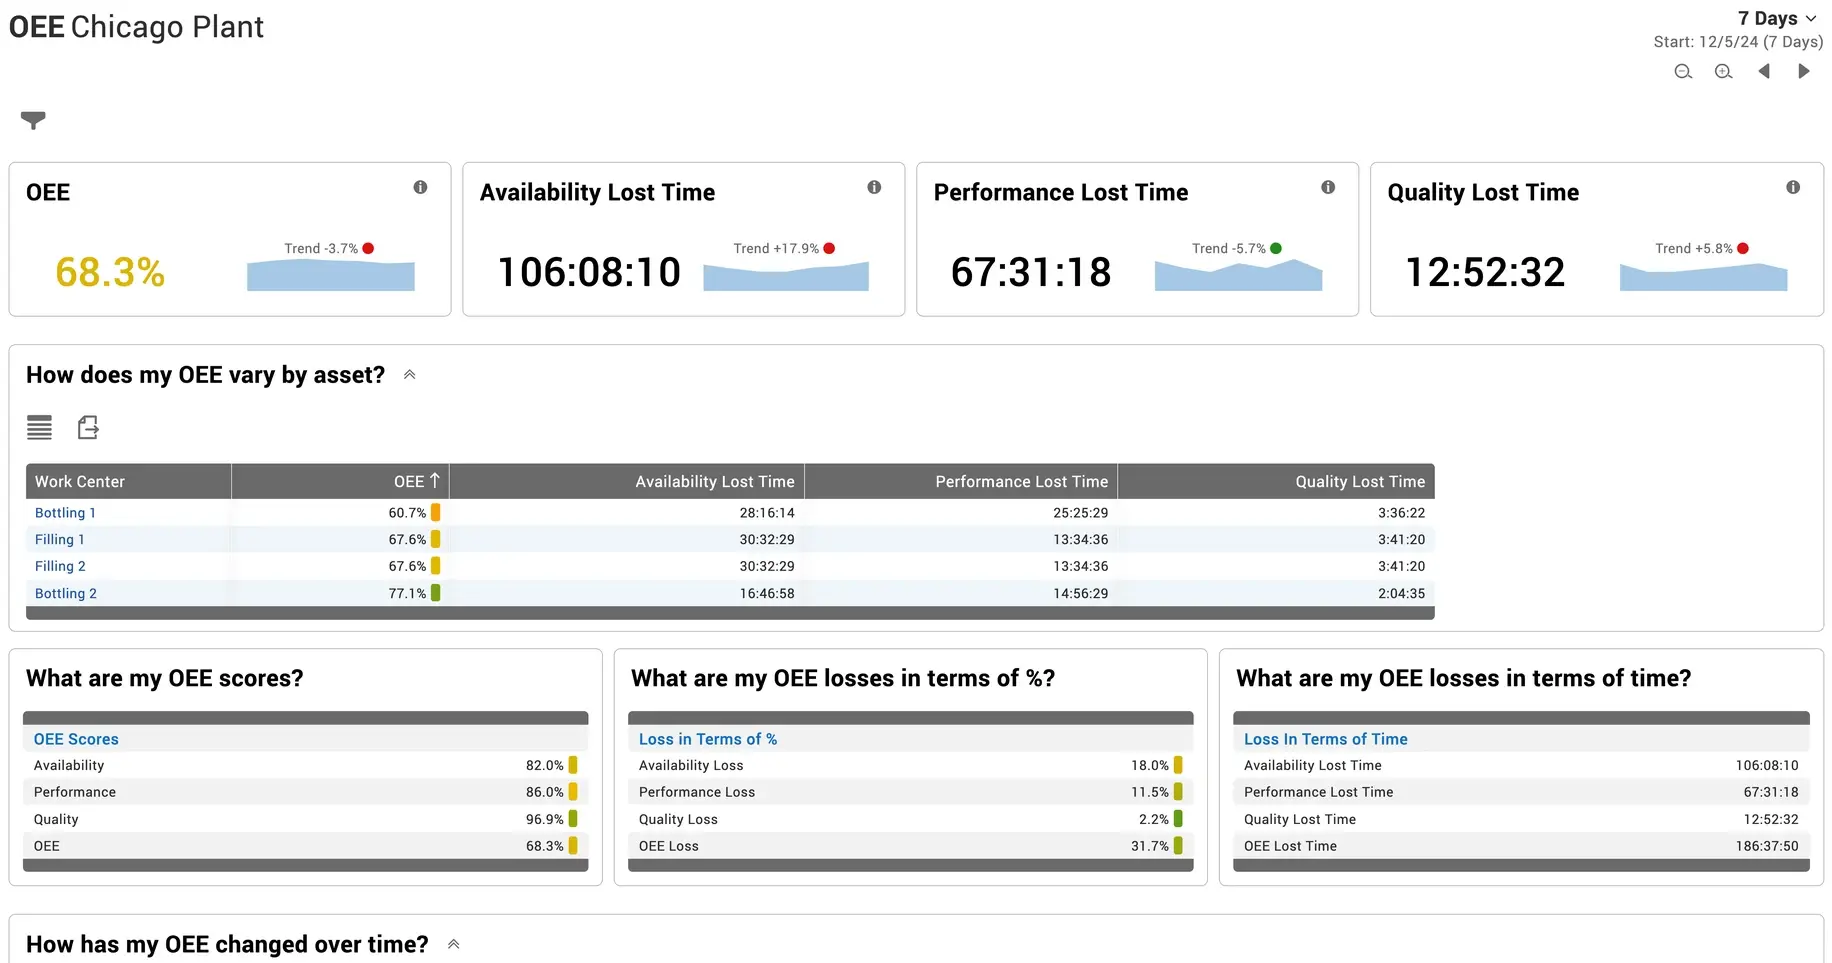
Les entreprises adorent effectuer des analyses comparatives, ce qui est très facile avec un logiciel de gestion de l’OEE. Nous vous recommandons toutefois de procéder avec prudence. Il existe deux types d’analyses comparatives : celles basées sur l’espace et celles basées sur le temps.
Avec les analyses comparatives spatiales, vous comparez plusieurs actifs au sein d’une même période. Comparer l’OEE entre différentes divisions, sites, actifs ou produits peut s’avérer intéressant, mais est peu susceptible de déboucher sur des enseignements exploitables. Si vous comptez comparer des scores OEE, assurez-vous de comparer les mêmes équipements, produisant le même produit dans des conditions similaires.
Avec les analyses comparatives basées sur le temps, vous comparez un même équipement à lui-même au fil du temps ; il s’agit de la forme privilégiée d’analyse comparative de l’OEE. Utilisez l’OEE comme un outil d’amélioration en suivant son évolution dans le temps pour un équipement ou un produit donné.
Témoignages de réussite sur les logiciels OEE
Perspective historique
Les tendances historiques sont extrêmement précieuses pour vous aider à comprendre le contexte de votre taux de rendement global (TRG). N'oubliez pas : le meilleur TRG est celui qui s'améliore !
L'analyse par dimension, par exemple par pièce, par équipe ou par poste, devrait être facile à réaliser grâce à un logiciel dédié à l'OEE et permet une compréhension bien plus approfondie de vos données OEE.
Analyse de la capacité
Le TEEP (Total Effective Equipment Performance, ou performance totale effective des équipements) est un indicateur étroitement lié à l’OEE, qui fournit des informations sur la capacité réelle de votre activité de production. Le TEEP se calcule comme suit : OEE x taux d’utilisation.
Le pendant du TEEP est la « capacité cachée », c'est-à-dire la capacité inexploitée de votre usine (le volume maximal de production supplémentaire pouvant être dégagé sans investissement en capital). Assurez-vous que votre logiciel de gestion de l'OEE mesure également le TEEP.
5 façons de tirer le meilleur parti de votre logiciel OEE
Bien qu'il existe de nombreuses plateformes logicielles OEE différentes, certaines vérités universelles peuvent vous aider à réussir.
1. Privilégiez la simplicité
Lorsque les systèmes sont difficiles à utiliser et à entretenir, les utilisateurs finissent tout simplement par ne plus s'en servir. Nous rencontrons de nombreuses personnes qui ne parviennent pas à extraire de leur système les données ou les rapports dont elles ont besoin, car celui-ci est trop compliqué. Nous rencontrons également de nombreuses personnes qui sont déterminées à enregistrer la moindre information dans leur système OEE, mais qui se retrouvent ensuite submergées par la quantité considérable de données qui s’affiche devant elles. Cela entraîne généralement très vite des problèmes de précision, car l’accent est mis sur la quantité plutôt que sur la qualité.
Choisissez une solution logicielle OEE qui vous offre un accès facile à vos données. Mesurez l’OEE uniquement au niveau du goulot d’étranglement de chaque processus de fabrication, ne définissez pas plus de 25 causes d’arrêt pour les opérateurs et facilitez-leur la saisie de ces causes. Assurez-vous que le logiciel permette aux opérateurs de saisir les motifs après la reprise du processus, afin qu’ils puissent se concentrer sur l’essentiel : remettre le processus en marche.
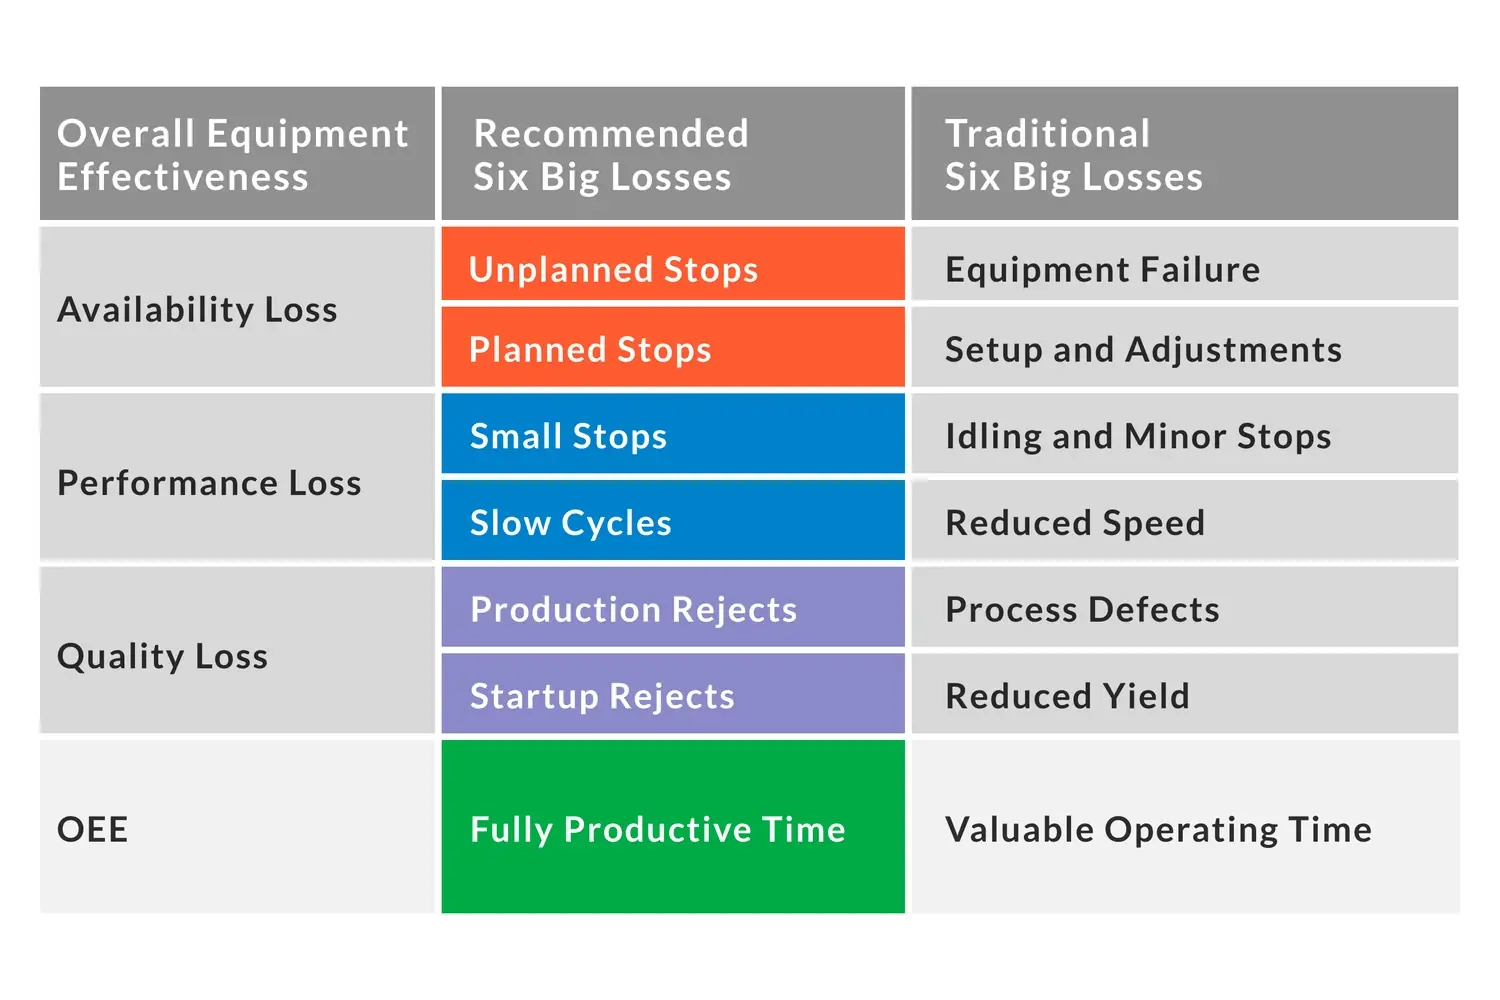
Un bon point de départ pour les données est ce que nous appelons la « référence absolue de l’OEE », qui consiste à mesurer l’OEE avec une ventilation supplémentaire des catégories de pertes d’OEE en « six grandes pertes » et une ventilation détaillée des pertes de disponibilité de l’OEE en « causes d’arrêt ».
2. Élaborer un guide de bonnes pratiques OEE
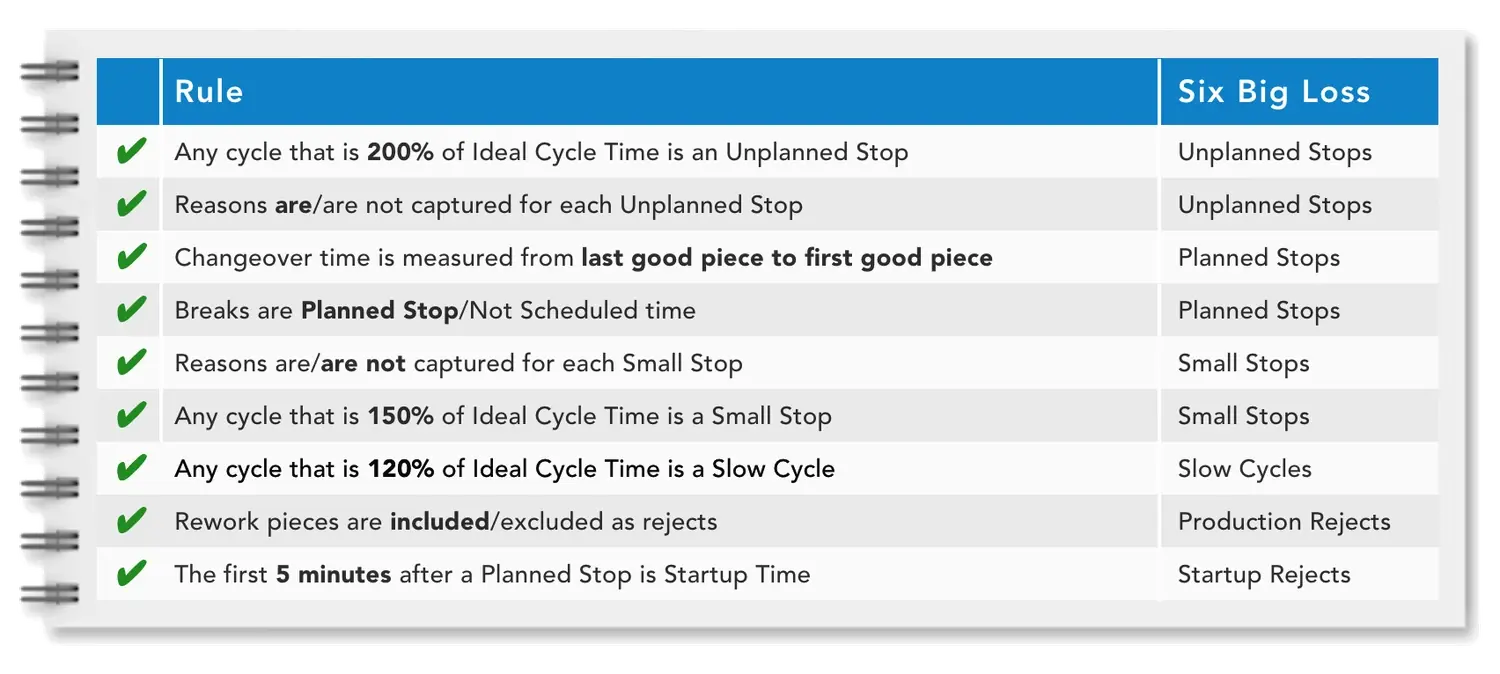
La création d’un référentiel OEE est particulièrement importante pour les grandes entreprises. Il existe un certain nombre de décisions qu’il est essentiel de consigner et d’appliquer de manière cohérente sur l’ensemble des lignes de production et des usines afin de garantir l’exactitude et la comparabilité de vos données.
Les décisions suivantes auront une incidence sur votre taux de rendement global (OEE) :
- Les pauses des équipes seront-elles comptabilisées dans le temps de production planifié ? La plupart des entreprises répondent par la négative.
- Les changements de série seront-ils comptabilisés comme du temps de production planifié ? La plupart des entreprises répondent par l’affirmative (et ont raison de le faire).
- Les pièces nécessitant une retouche sont-elles comptabilisées comme des défauts ? La plupart des entreprises répondent par l’affirmative (et ont raison de le faire).
Les décisions suivantes vous aideront à répartir correctement et de manière cohérente les pertes entre la disponibilité et la performance, mais n’auront pas d’incidence sur votre OEE global :
- Quand un changement de série est-il considéré comme terminé ? De nombreuses entreprises choisissent de le considérer comme terminé dès la fabrication de la première pièce conforme. D’autres choisissent de le considérer comme terminé lorsque le processus est en cours.
- Qu’est-ce qui différencie un petit arrêt d’un arrêt complet ? De nombreuses entreprises choisissent de se baser sur un multiplicateur du temps de cycle idéal, afin que le seuil s’ajuste correctement en fonction des différentes pièces et des différents temps de cycle.
Mieux encore : prévoyez dès le départ de mesurer les six grandes pertes et établissez des règles en conséquence.
3. Définir des temps de cycle idéaux précis
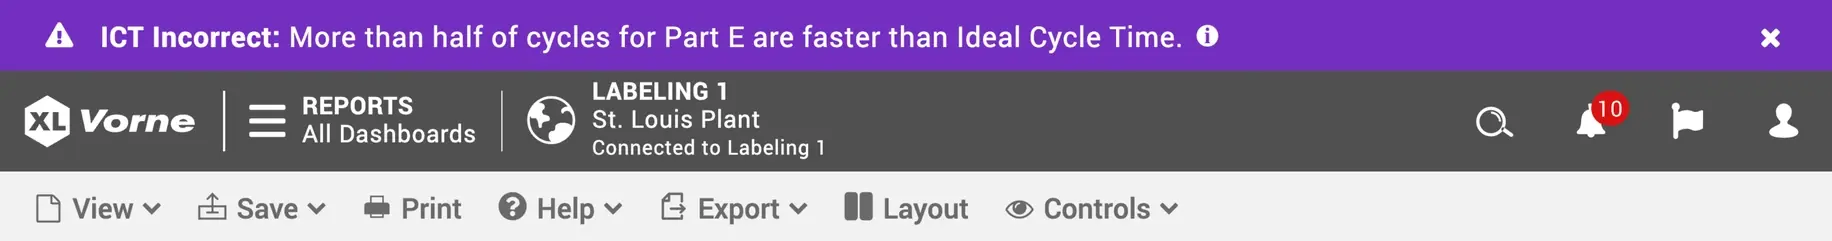
Le problème de loin le plus fréquent que nous constatons lors de l’audit des scores OEE est la définition imprécise des temps de cycle idéaux. Cela peut avoir un impact considérable sur votre score OEE. Le problème provient souvent du fait que les entreprises décident d’utiliser les temps budgétés ou standard issus de leur système ERP, qui sont conçus pour la planification et incluent déjà des provisions pour les pertes de temps de production. Le temps de cycle idéal ne doit comporter aucune provision pour pertes. Il représente la vitesse absolue maximale à laquelle le processus peut fonctionner (parfois appelée « capacité nominale » ou « vitesse de conception »).
Assurez-vous que votre logiciel de gestion de l’OEE vous permette de vérifier vos temps de cycle idéaux en comparant facilement le temps de cycle idéal et le temps de cycle réel, avec une granularité au niveau de chaque événement de production. Vérifiez également que vous pouvez associer chaque pièce à un temps de cycle idéal spécifique et que vous recevez une alerte si le taux de rendement global (OEE) est supérieur à 100 % pour une série donnée de pièces (signe indéniable que le temps de cycle idéal est fixé à un niveau trop élevé).
4. Fixez-vous des objectifs OEE réalisables
Votre taux de rendement global (OEE) vous indique à quel point vous vous rapprochez d’une production parfaite. Un OEE de 100 % signifie que vous ne fabriquez que des pièces conformes, aussi rapidement que possible, sans aucun temps d’arrêt. Mais à lui seul, votre taux d’OEE ne vous indique pas ce que vous devez améliorer ni sur quoi vous devez vous concentrer. La véritable valeur de l’OEE réside dans la compréhension et la prise en compte des pertes sous-jacentes : perte de disponibilité, perte de performance et perte de qualité. Ces pertes sont directement liées aux « six grandes pertes », qui constituent un excellent cadre pour comprendre et améliorer la productivité. Concentrez-vous sur la résolution de ces pertes et votre OEE s’améliorera naturellement.
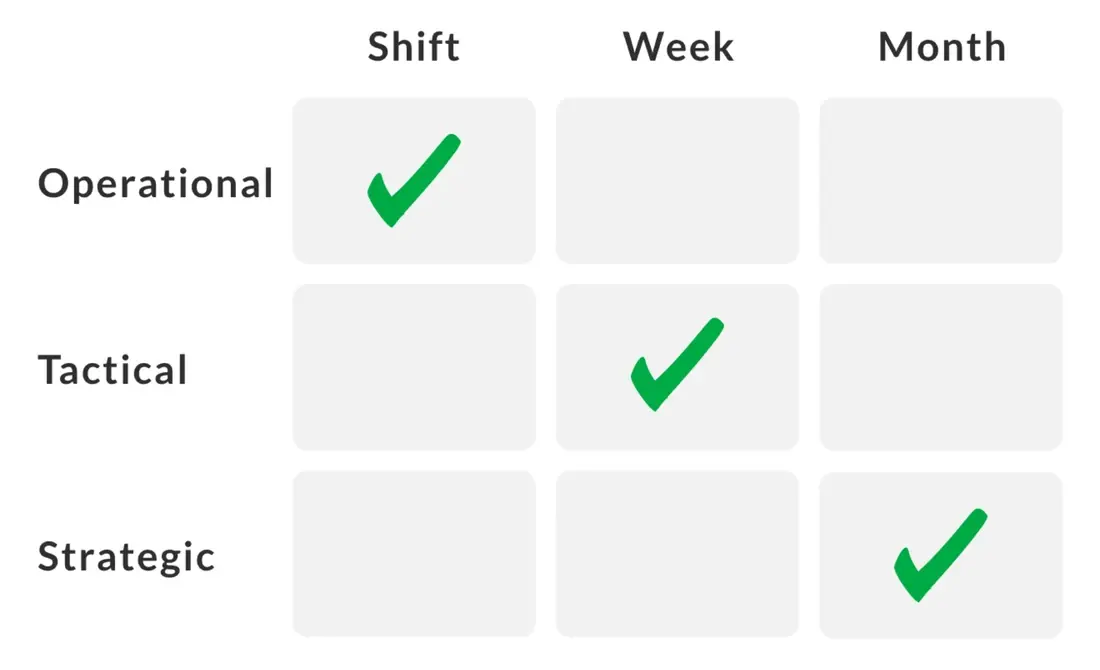
Mais il existe une autre étape importante dans la chaîne : définir les bonnes priorités aux bons niveaux.
- Les opérateurs se concentrent sur ce qu’ils peuvent améliorer dans les prochaines heures. Ils veillent à ce que la ligne atteigne sa cadence de production. Ils réagissent rapidement aux arrêts. Ils respectent l’objectif de changement de série.
- Les superviseurs se concentrent sur la mise en œuvre d’améliorations sur plusieurs jours ou semaines. Ils analysent une pièce problématique. Ils fixent des objectifs par équipe. Ils utilisent les données pour être proactifs, et non réactifs.
- La direction se concentre sur les changements s’étalant sur plusieurs mois, voire plus. Lancez un projet. Fixez des objectifs. Comparez les investissements aux résultats.
Veillez à impliquer tous les niveaux de votre entreprise dès le début. Une approche consiste à appliquer un processus d’amélioration structuré à votre projet OEE.
5. Commencez par votre réunion d'équipe
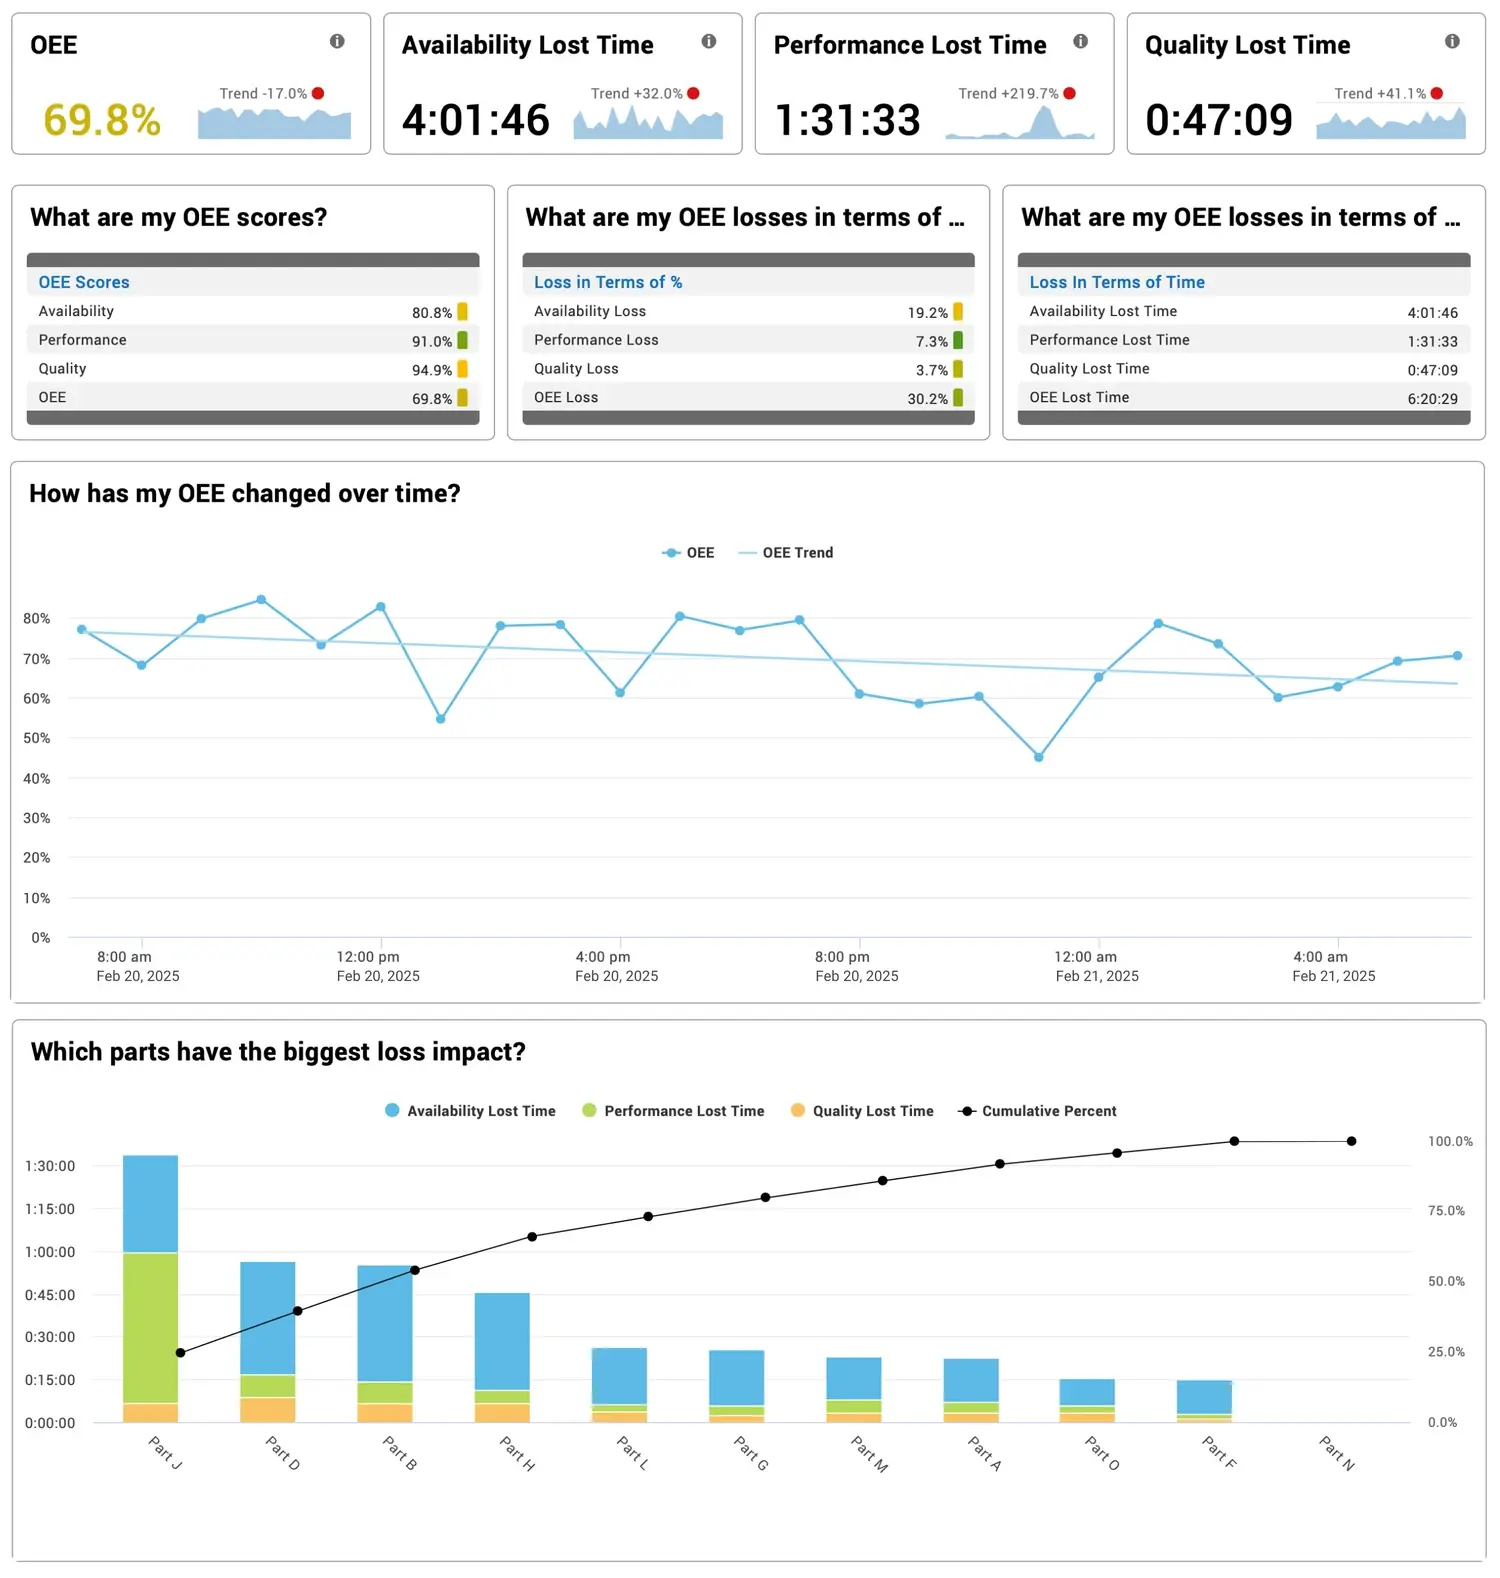
Dès que votre logiciel OEE est opérationnel, commencez à exploiter les données. Un excellent point de départ consiste à améliorer l'efficacité des réunions d'équipe en les fondant sur des informations précises concernant les pertes.
Assurez-vous que votre logiciel OEE intègre des rapports de poste comme celui illustré ci-contre afin de pouvoir vous lancer immédiatement, et qu’il vous permette de modifier ces rapports pour les affiner au fil du temps et les adapter au mieux à vos besoins.
Pour optimiser l’impact des réunions d’équipe, choisissez un logiciel OEE offrant :
- Des rapports de poste intégrés
- Des tableaux de bord personnalisables
- Des alertes automatisées et des rapports par e-mail
FAQ sur le logiciel OEE
Vous nous l'avez demandé, nous y avons répondu.
Commencez par un essai gratuit
Aucun engagement, aucun frais récurrent, et des résultats visibles en quelques jours.
Le Vorne XL Productivity Appliance™ est une solution complète de suivi de la production. Il comprend une suite complète de logiciels OEE, incluant toutes les fonctionnalités décrites et illustrées sur cette page, et bien plus encore. XL offre tous les avantages d’un logiciel OEE grâce à une combinaison inégalée : prix bas, déploiement rapide, large base installée et fonctionnalités avancées.
Bien que Vorne XL puisse être opérationnel en seulement huit heures, tirer pleinement parti de ses fonctionnalités demande un peu plus de temps. C’est pourquoi nous proposons un essai gratuit de 90 jours. Nous sommes ravis de vous offrir la possibilité de tester XL dans votre usine afin de voir comment il fonctionne sur votre ligne de production et s’intègre à vos systèmes actuels avant de vous engager à l’acheter !
Notre processus d’essai a fait ses preuves : 92,8 % des entreprises qui testent XL finissent par l’acheter. On compte plus de 45 000 installations de XL dans plus de 45 pays, et la plupart ont commencé par un essai gratuit de 90 jours.