OEE (efficacité globale des équipements)
Qu'est-ce que l'OEE dans le secteur industriel ?
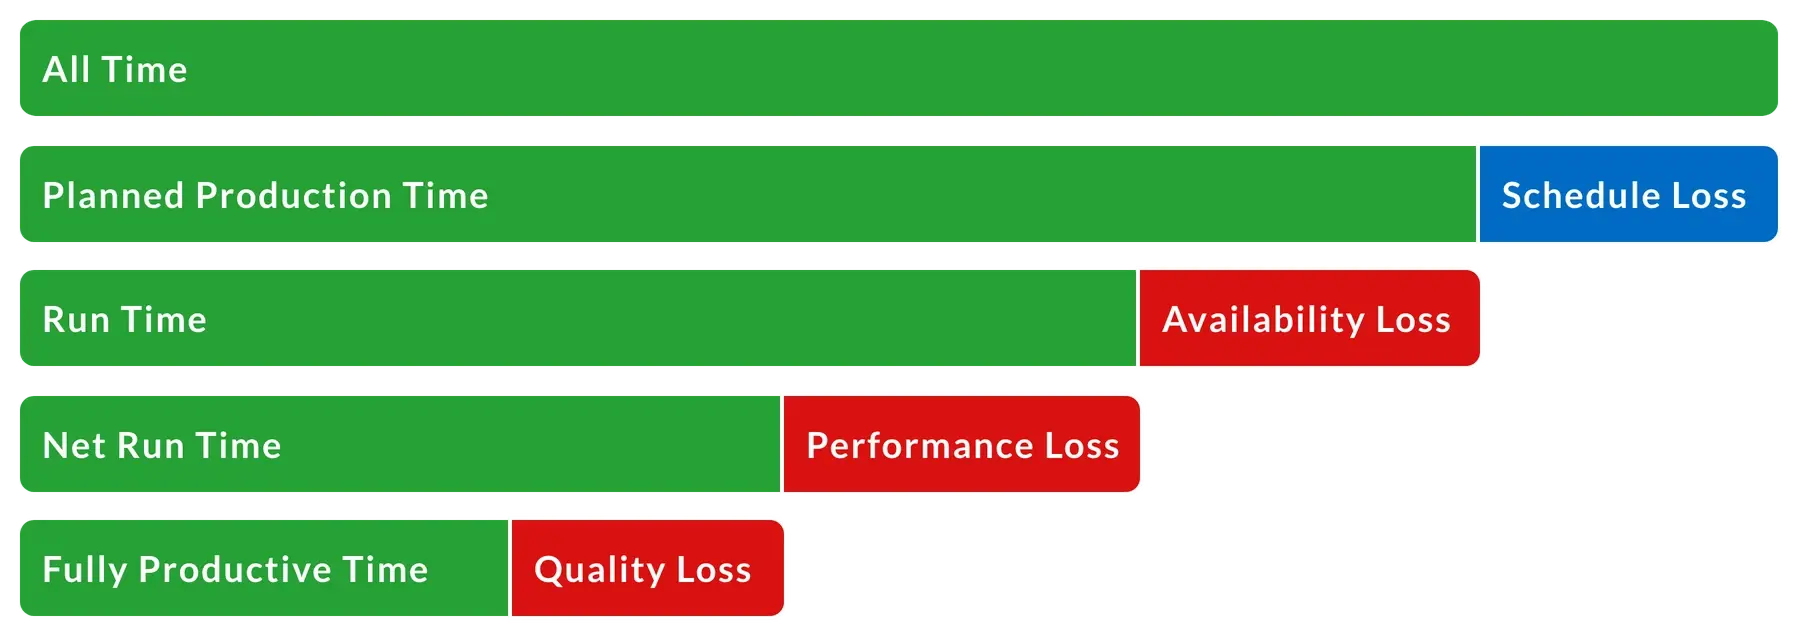
Le taux de rendement global (OEE) est un indicateur qui mesure le pourcentage du temps de production prévu qui est réellement productif. L'OEE est la référence absolue pour mesurer les pertes de temps de production dans le secteur manufacturier. Il est calculé à partir de trois facteurs sous-jacents : la disponibilité, la performance et la qualité. Chacun de ces facteurs offre une perspective différente sur le degré de perfection de votre processus de fabrication.
| Facteur OEE | Production parfaite |
|---|---|
| Disponibilité | Un taux de disponibilité de 100 % signifie que le processus fonctionne en permanence pendant le temps de production prévu (il n’est jamais à l’arrêt). |
| Performance | Un score de performance de 100 % signifie que, lorsqu’il est en marche, le processus fonctionne à la vitesse maximale possible (à la vitesse maximale théorique ; chaque pièce étant produite dans le temps de cycle idéal). |
| Qualité | Un score de qualité de 100 % signifie qu’il n’y a aucun défaut (seules des pièces conformes sont produites). |
Qu'est-ce qu'une production parfaite ?
La production parfaite correspond à un taux de disponibilité global (OEE) de 100 %, ce qui signifie que vous ne fabriquez que des pièces conformes, aussi rapidement que possible, sans aucun temps d'arrêt.
Les trois facteurs de l’OEE et les pertes
On peut également considérer ces trois facteurs sous l’angle des pertes :
- Les pertes de disponibilité englobent tous les événements qui interrompent la production planifiée pendant une durée appréciable (généralement plusieurs minutes). Il s'agit par exemple des pannes d'équipement, des interventions de maintenance imprévues, des pénuries de matériaux et des changements de série.
- La perte de performance englobe tous les facteurs qui font que le processus fonctionne à une vitesse inférieure à la vitesse maximale possible (y compris les cycles lents et les petits arrêts). On peut citer comme exemples l’usure des machines, les matériaux non conformes et les erreurs d’alimentation.
- La perte liée à la qualité englobe la perte de productivité résultant de la fabrication de pièces qui ne répondent pas aux normes de qualité dès le premier passage (ce concept est similaire à celui du « rendement au premier passage »). Cela inclut les rebuts et les pièces nécessitant une retouche.
L’OEE est particulièrement adapté aux processus de fabrication discrète, où il sert à mesurer les performances des équipements.
Les pauses et les changements d’outillage doivent être inclus dans le temps de production planifié (et donc pris en compte dans le calcul de l’OEE). En général, si du temps peut être consacré à une production à valeur ajoutée (c’est-à-dire une fabrication visant à répondre aux besoins des clients plutôt qu’à constituer des stocks), il doit être inclus dans l’OEE. Cela permet de s’assurer que toutes les pertes sont prises en compte et que la capacité réelle des équipements est mise en évidence.
L’OEE doit s’inscrire dans une approche équilibrée visant à améliorer la productivité. Se concentrer uniquement sur l’OEE peut inciter les équipes à surproduire (entraînant un excédent de stocks), à faire fonctionner les équipements au-delà de leurs paramètres nominaux (ce qui peut entraîner des problèmes de sécurité), à surdimensionner les effectifs (réduisant ainsi la productivité du travail) ou à adopter d’autres comportements contre-productifs.
Une fois qu’un score de référence de l’OEE a été établi pour un équipement, le suivi de l’OEE au fil du temps fournit une mesure objective des progrès réalisés en matière d’amélioration de la productivité de la production.
Pour tirer pleinement parti de l’OEE, il s’agit avant tout de favoriser l’amélioration grâce à des outils ciblant chaque type de perte. Par exemple, les « Top Losses » et le SMED sont très efficaces pour remédier aux pertes de disponibilité, le « Short Interval Control » est très efficace pour remédier aux pertes de performance, et le « Standardized Work » est très efficace pour remédier aux pertes de qualité.
Avantages de l'OEE
À court terme, l’OEE permet d’identifier le potentiel global d’amélioration (parfois appelé « révéler l’usine cachée ») d’un équipement (ou d’un processus) donné.
À long terme, l’OEE vous aide à mener à bien des améliorations grâce à une meilleure compréhension des pertes. Il offre également un moyen objectif de fixer des objectifs d’amélioration et de suivre les progrès accomplis pour atteindre ces objectifs.
Rôles des membres de l’équipe
La mesure de l’OEE est généralement mise en œuvre par une équipe de production interdisciplinaire, puis confiée à la direction afin de favoriser une amélioration durable à long terme.
| Rôle | Description |
|---|---|
| Responsable | Lancer le projet. Définir son périmètre. Identifier les meilleures pratiques et garantir leur cohérence entre les différents sites. Fixer et suivre les objectifs d’amélioration. Identifier les initiatives d’amélioration stratégiques. Réaliser des audits de durabilité. |
| Superviseur | Valider les temps de cycle idéaux. Analyser les pertes par équipe et par produit. Hiérarchiser les actions d’amélioration. |
| Opérateur | Saisir les codes de motif. Favoriser l’amélioration en recherchant des opportunités supplémentaires de réduction des pertes pendant l’équipe. |

Principaux enseignements tirés de l'OEE
Commencez par mesurer manuellement l’OEE
Effectuer des calculs manuels de l'OEE permet de consolider les concepts sous-jacents et d'acquérir une meilleure compréhension de l'OEE. C'est également relativement simple.
Calcul de l’OEE
Seules trois données sont nécessaires pour calculer l’OEE :
OEE = (Pièces conformes × Temps de cycle idéal) / Temps de production prévu
Calculs de disponibilité, de performance et de qualité
Avec deux données supplémentaires (temps de fonctionnement et nombre total de pièces), vous pouvez également calculer la disponibilité, la performance et la qualité.
Disponibilité = Temps de fonctionnement / Temps de production prévu
Rendement = (temps de cycle idéal × nombre total de pièces) / temps de fonctionnement
Qualité = Pièces conformes / Nombre total de pièces
Une fois que vous maîtrisez l’OEE, l’automatisation de la collecte des données présente des avantages considérables. Les systèmes automatisés offrent généralement une précision nettement améliorée concernant les temps d’arrêt, des informations détaillées sur les pertes de rendement, des indicateurs en temps réel et historiques, ainsi que des rapports bien plus complets.
Se concentrer sur les pertes de production
La mesure de l’OEE n’est que le point de départ (la base) d’un programme OEE. La véritable puissance et la valeur de l’OEE résident dans la compréhension des pertes sous-jacentes (perte de disponibilité, perte de performance et perte de qualité) et dans la mise en œuvre de mesures pour y remédier. Prenez des mesures efficaces pour réduire ces pertes et votre score OEE s’améliorera naturellement.
Approfondissez la question des « six grandes pertes »
Les trois facteurs de l’OEE – disponibilité, performance et qualité – sont associés à six pertes extrêmement courantes dans la fabrication discrète (les «six grandes pertes»). Ces six grandes pertes constituent un excellent cadre pour comprendre et, surtout, pour agir sur les pertes mises en évidence par votre initiative OEE.
| Facteur de l’OEE | Les six grandes pertes |
|---|---|
| Disponibilité |
|
| Performance |
|
| Qualité |
|
Fixer des objectifs progressifs
On cite souvent un OEE de classe mondiale de 85 % pour la fabrication discrète. Doit-ce être votre objectif ? Probablement pas.
Si vous débutez avec l’OEE, vous constaterez peut-être que votre OEE de référence est de 60 % ou moins. Ou bien, à l’avenir, vous constaterez peut-être que votre OEE dépasse 85 %. Dans tous les cas, une approche efficace consiste à fixer des objectifs qui favorisent une amélioration solide, significative et progressive. Chaque étape doit correspondre à un objectif ambitieux, mais réalisable en trois à quatre mois. Un délai suffisamment court pour maintenir la motivation des équipes, mais suffisamment long pour obtenir une amélioration significative.
Surveillez le goulot d’étranglement
L’OEE doit toujours être mesuré au niveau de l’étape constitutive de la contrainte de votre processus. Que vous procédiez au remplissage, au conditionnement, à l’estampage ou à l’assemblage, il y aura toujours une étape unique qui détermine votre débit. Cette étape constitue la contrainte, et c’est à ce niveau qu’il est absolument essentiel de recenser toutes les pertes (pour les autres étapes, on mesure l’efficacité mécanique), notamment :
- Les pertes internes (pertes au sein du goulot d’étranglement) : temps d’arrêt, temps de changement de série, petits arrêts, cycles lents et rejets.
- Les pertes externes (pertes en dehors de la contrainte) : manque d’alimentation (par un processus en amont), blocage (par un processus en aval).
Les situations de « manque d’alimentation » et de « blocage » se manifestent généralement au niveau de la contrainte sous forme de temps d’arrêt. Une façon d’améliorer la contrainte consiste à attribuer ces temps d’arrêt à l’équipement ou au processus externe concerné.
Comparer avec prudence
De nombreuses entreprises comparent les scores de TRG entre divisions, sites et équipements. Cela pose généralement problème. Les comparaisons ne sont vraiment pertinentes que lorsqu’elles portent sur le même équipement produisant le même produit dans les mêmes conditions.
Évitez de comparer des processus dissemblables. Certes, de telles comparaisons peuvent fournir des informations intéressantes, mais elles peuvent tout aussi bien induire en erreur que fournir des informations pertinentes. Concentrez-vous plutôt sur le rôle de l’OEE en tant qu’outil d’amélioration (par exemple, l’évolution de l’OEE au fil du temps pour un équipement donné).
Niveau et difficulté
Le niveau est « Fondamental ». L’OEE est une bonne pratique permettant de mesurer la productivité de la production. Il fournit également des informations précieuses pour mener à bien des améliorations (notamment grâce aux « six grandes pertes »).
Le niveau de difficulté est « Facile ». Les concepts fondamentaux sont relativement faciles à assimiler et de nombreuses ressources pédagogiques sont facilement accessibles. Il existe également des systèmes prêts à l’emploi pour automatiser la mesure de l’OEE.
Évaluez-vous sur l’OEE
Quel est le niveau de performance de votre site en matière d’OEE ? Répondez à dix questions simples pour évaluer dans quelle mesure vous vous rapprochez d’une mise en œuvre exemplaire de l’OEE.
| Question | ✔ |
|---|---|
| 1. Disposez-vous d’un score OEE actualisé pour chaque processus ? | |
| 2. Disposez-vous de normes écrites définissant la manière de mesurer l’OEE ? | |
| 3. La disponibilité, la performance et la qualité sont-elles calculées ? | |
| 4. Des causes sont-elles attribuées à toutes les pertes de disponibilité ? | |
| 5. La performance est-elle basée sur des temps de cycle idéaux validés ? | |
| 6. Les pertes font-elles l'objet d'un examen (par exemple, hebdomadaire) afin de mettre en place des actions d'amélioration ? | |
| 7. Mesurez-vous les six principales pertes (afin de mieux comprendre les pertes) ? | |
| 8. Disposez-vous d’un processus documenté pour améliorer le Taux de rendement global (TRG) ? | |
| 9. Avez-vous un objectif d'amélioration progressive de l'OEE ? | |
| 10. La mesure de votre TUE et la collecte des données sont-elles automatisées ? |
Des commentaires ou des questions ?
N'hésitez pas à nous faire part de vos commentaires et questions. Contactez-nous à l'adresse suivante : info@vorne.com.